 Tel/WeChat:
 E-mail:



 Home
Wat is een overgangsfitting? Toepassingen, CNC-bewerking en ontwerp.

 Gepubliceerd: 14 augustus 2024

Het type mechanische passing dat wordt gebruikt, kan het succes van een engineeringproject bepalen. Een overgangspassing is een veelgebruikte categorie die aangeeft dat de onderdelen niet te los en niet te strak mogen zitten. Deze specifieke specificaties kunnen worden bereikt door middel van productieprocessen zoals CNC-bewerking . Dit artikel bevat alles wat u moet weten over overgangspassingen.
Wat is een transitiefit?
Een overgangspassing is een type passing in de techniek waarbij het gat iets kleiner is dan de as; het is ontworpen voor een optimale passing bij handmatige montage en een naadloze uitlijning. Vaak passen het gat en de as bij de montage van onderdelen niet ideaal op elkaar voor de beoogde toepassing.
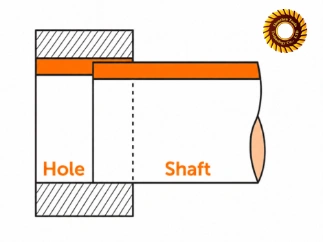
Is een Transition Fit los of strak?
Een overgangspassing is ontworpen als een middenweg in technische passingen (d.w.z. niet te los en niet te strak); de speling of interferentie kan echter aanzienlijk zijn, afhankelijk van de toepassing en de tolerantiemarge. De passing kan hier vrij of nauwsluitend zijn. Bij een vrije passing is er meer speling en een grotere tolerantie (+0.2 mm tot +0.5 mm bij gaten en -0.2 mm tot -0.5 mm bij assen). Een passing met minder speling en een kleinere tolerantie (+0.01 mm tot +0.03 mm bij gaten en -0.01 mm tot -0.03 mm bij assen) wordt daarentegen een nauwsluitende passing genoemd.
Transition Fit versus Clearance en Interference Fit
In de werktuigbouwkunde zijn er drie belangrijke soorten passingen:
- interferentie pasvorm
- speling
- overgangspasvorm
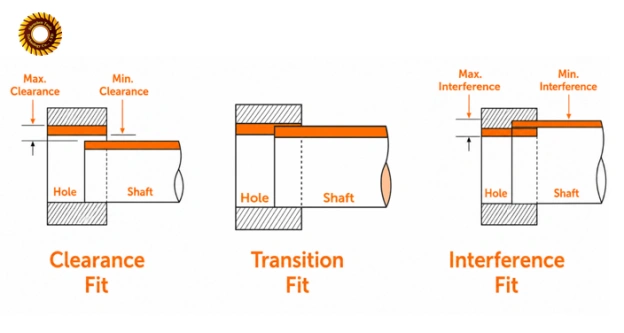
Het komt allemaal neer op de toepassing; een spelingpassing biedt meer bewegingsvrijheid voor de technische onderdelen, terwijl een interferentiepassing een strakke passing vereist die enige kracht nodig heeft voor de montage. Een overgangspassing is een compromis tussen de twee en wordt gebruikt in toepassingen die zowel tijdelijke beweging als een veilige positionering vereisen. Bekijk de video voor een beter begrip.
Waarom worden overgangsfits gebruikt?
Overgangspassing wordt gebruikt in zeer nauwkeurige toepassingen waarbij af en toe demontage nodig kan zijn. Omdat dit type passing een minimale of geen speling heeft, kan het structurele stabiliteit bieden en tegelijkertijd mechanische beweging mogelijk maken.
Verbeter de positioneringsstabiliteit
In dit geval worden passingen met een grote speling overwogen. De ruimte die de as in het gat krijgt, biedt bewegingsvrijheid, maar gaat ten koste van de stabiliteit van de componenten. De onderdelen zijn gemakkelijker te monteren en ondervinden weinig wrijving, maar ze bewegen ook vrijwel constant. Daarom is een overgangspassing soms geschikter, omdat deze stabiliteit biedt zonder de bewegingsvrijheid te beperken.
Montage en demontage toestaan
Regelmatig onderhoud van complexe machines vereist soms het demonteren en opnieuw monteren van de afzonderlijke onderdelen. Overgangspassing, die gemakkelijker te monteren is dan perspassing, is hiervoor het meest geschikt. Hoewel er enige kracht nodig kan zijn om de onderdelen bij een kleine speling te verbinden, is er nog steeds voldoende bewegingsruimte beschikbaar om de onderdelen indien nodig weer te demonteren.
Waar worden overgangspassingen gebruikt?
Dit type technische passing wordt veelvuldig gebruikt in de auto-industrie en de machinebouw. Sommige industrieën, zoals de lucht- en ruimtevaart en de medische apparatuurindustrie, hebben unieke eisen waaraan adequaat kan worden voldaan met behulp van overgangspassing.
Componenten positioneren en lokaliseren
Overgangspassing wordt vaak gebruikt wanneer een component stevig moet worden gepositioneerd, maar indien nodig ook enigszins moet kunnen bewegen. Omdat positioneringscomponenten doorgaans bestaan uit één vast onderdeel en één beweegbaar gereedschap, zijn overgangspassing hiervoor zeer geschikt.
As- en naafverbindingen
De verbinding tussen as en naaf is een veelvoorkomende toepassing voor overgangspassing, omdat de naaf concentrisch op de as moet worden gehouden met minimale beweging.
Verwijderbare precisie-assemblages
Een overgangsverbinding is een verbinding die doorgaans met de hand of met behulp van lichte mechanische middelen, zoals tikken, kan worden gemonteerd en gedemonteerd. In situaties waar zowel stabiliteit als herhaalbaarheid van de positie vereist is, en tevens een verwijderbare verbinding nodig is, kan een overgangsverbinding worden overwogen.
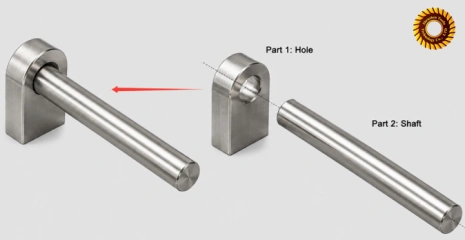
Wat zijn gangbare toleranties voor overgangspassing?
De volgende tabel toont de gangbare spelingtoleranties volgens ISO-normen, waarbij een nominale maat van 25 mm als referentie wordt gebruikt:
|
Pasvorm |
Maximale doorrijhoogte |
Maximale interferentie |
Typische neiging |
|---|---|---|---|
|
H6/js5 |
0.0175 mm |
0.0045 mm |
Zeer precieze, relatief losse overgang |
|
H6/k5 |
0.011 mm |
0.011 mm |
Nauwkeurige, evenwichtige overgang |
|
H6/m5 |
0.005 mm |
0.017 mm |
Nauwkeurige overgang die neigt naar interferentie |
|
H7/js6 |
0.0275 mm |
0.0065 mm |
Relatief losse overgang |
|
H7/k6 |
0.019 mm |
0.015 mm |
Gemeenschappelijke evenwichtige overgang |
|
H7/m6 |
0.013 mm |
0.021 mm |
Een soepelere overgang |
|
H7/n6 |
0.006 mm |
0.028 mm |
Sterke neiging tot interferentie |
|
H8/js7 |
0.0435 mm |
0.0105 mm |
Ruimere tolerantie, relatief soepele overgang |
|
H8/k7 |
0.031 mm |
0.023 mm |
evenwichtige transitie met bredere tolerantie |
|
H8/m7 |
0.025 mm |
0.029 mm |
De overgang naar een ruimere tolerantie neigt naar een kleinere tolerantie. |
H7/js6 versus H7/k6 versus H7/m6
Bij hetzelfde H7-gat is H7/js6 het meest ruim, biedt H7/k6 een meer gebalanceerde overgangspassing en is H7/m6 het strakst met de grootste neiging tot interferentie.
Hoe kies je de juiste pasvorm?
Beantwoord een aantal vragen voor uzelf. Hebben we een strakke of een losse pasvorm nodig? Zullen de benodigde onderdelen constant bewegen of zullen ze vastzitten? Welke materialen heeft u nodig en waarom? Is het nodig dat u de verschillende onderdelen in elkaar zet en weer uit elkaar haalt? Is het essentieel om de onderdelen tijdens onderhoud te kunnen monteren en demonteren? Door deze vragen te beantwoorden, kunt u de gewenste pasvorm kiezen. Volg daarom deze stappen om de juiste pasvorm te vinden:
- Zorg ervoor dat de assemblage naar behoren functioneert.
- Houd rekening met de materialen en de bedrijfsomstandigheden.
- Bepaal de acceptabele speling en interferentie.
- Kies de tolerantiecombinatie
- Controleer de geometrie en de oppervlaktevereisten.
- Evalueer de productie, assemblage en kosten.
In de praktijk kunt u, als u een nieuw product met gaten en assen moet ontwerpen, een standaard gatensysteem gebruiken, omdat zowel de assen als de gaten nieuw zijn. Maar als u al een as hebt en alleen nog een gat hoeft te ontwerpen, hoe kiest u dan de juiste passing? Om ervoor te zorgen dat uw as soepel in het gat past, moet u bepalen welke speling of interferentie nodig is en vervolgens de tolerantie voor het bijbehorende gat selecteren.
Stel, u hebt een standaardpen met een tolerantie van Ø10 m6. Als de maximale speling en maximale interferentie van de H7/m6-gaten aan de ontwerpvereisten voldoen, dan moet u de H7-gattolerantie kiezen. Zo niet, kies dan een andere tolerantie.
Hoe bereken je de geschiktheid van een transitie?
Een overgangspassing wordt berekend door de maatlimieten van het gat en de as te vergelijken, op basis van hun tolerantieklassen. Elk onderdeel heeft een maximaal en een minimaal toelaatbare afmeting:
Gat: Maximale gatwaarde = Nominaal + ES en minimale gatwaarde = Nominaal + EI
As: Maximale as = Nominaal + es en minimale as = Nominaal + ei
(ES/EI = boven-/onderafwijking van het gat; es/ei = boven-/onderafwijking van de as, hoofdletters voor gaten, kleine letters voor assen.)
Hoe bereken je de maximale doorrijhoogte?
Maximale speling treedt op wanneer het gat de maximaal toelaatbare afmeting heeft en de as de minimaal toelaatbare afmeting. Het vertegenwoordigt de grootst mogelijke positieve speling tussen de aansluitende onderdelen binnen de gespecificeerde toleranties. We kunnen deze als volgt berekenen:
Maximale speling = maximale gatdiameter − minimale asdiameter
Dat is de maximale afmeting van het gat min de minimale afmeting van de as.
Hoe bereken je de maximale interferentie?
Maximale interferentie treedt op wanneer de as de maximaal toelaatbare afmeting heeft en het gat de minimaal toelaatbare afmeting. Het vertegenwoordigt de grootst mogelijke overlapping tussen de aansluitende onderdelen binnen de gespecificeerde toleranties. Dit kan worden bepaald door:
Maximale interferentie = Maximale asdiameter − Minimale gatdiameter
Dit is het verschil tussen de bovengrens van de as en de ondergrens van het gat.
Eenvoudig H7/k6-berekeningsvoorbeeld
Laten we voor een H7/k6-fitting uitgaan van een nominale maat van 25 mm. Volgens de ISO 286-norm :
- Maximale diameter van het gat (H7): Ø25.000 - Ø25.013 mm
- Limietdiameter van de as (k6): Ø25.002 - Ø25.011 mm
Met behulp van bovenstaande formules verkrijgen we het volgende:
Maximale speling = 25.013 − 25.002
= +0.011 mm
Maximale interferentie = 25.011 − 25.000
= +0.011 mm
De montagespeling bedraagt -0.011 mm tot +0.011 mm. De strakste (minimale) passing is dus -0.011 mm en de ruimste (maximale) passing is +0.011 mm.
Welke factoren beïnvloeden een succesvolle transitie?
Er zijn verschillende factoren die de prestatie van een overgangspassing beïnvloeden. Deze omvatten de passingslengte en het contactoppervlak, thermische uitzetting en ook oppervlaktebehandeling. Hieronder volgt een uitleg van deze effecten:
Pasvormlengte en contactoppervlak
De passingslengte is de lengte waarover twee technische onderdelen contact maken, terwijl het contactoppervlak het oppervlak is waarover twee technische onderdelen contact maken. Deze factoren zijn belangrijk omdat ze de speling tussen de as en het gat beïnvloeden vanwege de extra wrijving.
Thermische uitzetting van het materiaal
Verschillende materialen reageren verschillend op temperatuurschommelingen. Daarom moet rekening worden gehouden met de thermische uitzetting van de gebruikte materialen om een optimale passing te verkrijgen. Als de as uitzet of krimpt afhankelijk van de omgevingsomstandigheden, kunnen de spelingwaarden veranderen.
Oppervlakte behandeling
De oppervlakteafwerking en eventuele nabewerkingen (zoals galvaniseren, coaten of warmtebehandeling) kunnen leiden tot een toename van de dikte of een wijziging van de vooraf bepaalde afmeting van de as of het gat. Een coating die is aangebracht nadat de passingsmaat is vastgelegd, kan de meting net genoeg beïnvloeden om een kleine speling om te zetten in een te strakke passing.
Tuofa CNC-bewerking voor Transition Fits
Het CNC-bewerkingsbedrijf Tuofa biedt precisie en een goede prijs-kwaliteitverhouding in vergelijking met generieke CNC-bewerkingsbedrijven. Tuofa produceert volgens specificaties met toleranties van ±0.0002 inch of 0.005 mm in kritische afmetingen, terwijl afmetingen van grootte en positie een tolerantie hebben van ±0.005 inch (metalen) of ±0.010 inch (kunststoffen/composieten), tenzij er strengere toleranties zijn gespecificeerd op de tekening volgens ISO 2768.
Het gat bewerken tot de vereiste tolerantie.
Gaten die voor een overgangspassing worden gebruikt, moeten worden geboord en geruimd in plaats van alleen geboord, omdat met gewoon boren niet aan de nauwe toleranties kan worden voldaan die voor een overgangspassing vereist zijn. Binnen de CNC-bewerkingsmogelijkheden van Tuofa worden boren en ruimen uitgevoerd als nabewerkingsprocessen om de gewenste gatgrootte en een glad oppervlak te verkrijgen.
Het bewerken van de as tot de vereiste tolerantie.
Assen worden doorgaans eerst grof bewerkt en vervolgens fijn afgewerkt om de as binnen de vereiste tolerantiezone te brengen. Dit proces wordt gevolgd voor alle onderdelen die door de CNC-machine van Tuofa worden vervaardigd, omdat dit het mogelijk maakt om de twee bewerkingsfasen afzonderlijk en efficiënt uit te voeren.
Het beheersen van rondheid en oppervlakteafwerking
Een uniforme rondheid vereist het juiste gereedschap en correct gekalibreerde apparatuur tijdens zowel het draaien als het slijpen. De typische oppervlakteafwerking van Tuofa bedraagt minimaal 125 Ra, en alle ronde hoeken worden ontbraamd.
Hoe moet een overgangsfitting op een tekening worden aangegeven?
Deze afmetingen moeten worden gespecificeerd volgens universele normen zoals ISO.
Specificeer de toleranties voor het gat en de as.
De tekening dient duidelijk de ISO-tolerantieklasse van zowel het gat als de as te specificeren. Zo kan H7/k6 bijvoorbeeld worden gespecificeerd als "Gat: ⌀25 H7" en "As: ⌀25 k6".
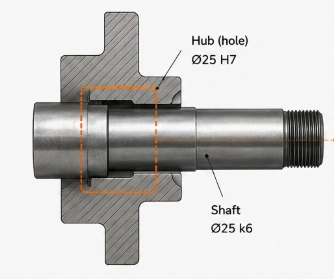
Specificeer de oppervlakteruwheid en de inlaatafschuiningen.
Oppervlakteruwheid beïnvloedt het daadwerkelijke gedrag van de assemblage, zelfs als deze binnen het gespecificeerde diameterbereik valt. Het is belangrijk om te overwegen of een eventuele oppervlaktebehandeling, zoals galvaniseren of warmtebehandeling, nodig is, en of de gespecificeerde tolerantie van toepassing is vóór of na de behandeling.
- Specificeer de gewenste oppervlakteruwheid: bijvoorbeeld Ra 0.8 μm of Ra 1.6 μm.
- Specificeer een inloopafschuining aan het uiteinde van de as: bijvoorbeeld C0.5 × 45°
- Voeg een ontbraaminstructie toe voor kritische pasranden, bijvoorbeeld: Ontbraam de pasranden
- Geef de afschuiningsgrootte direct op: bijvoorbeeld 0.5 × 45°.
Voeg geometrische toleranties alleen toe wanneer nodig.
Geometrische maattoleranties (GD&T) kunnen waar nodig worden toegepast om te garanderen dat het ontwerp correct aan de ingenieurs wordt overgebracht. Dit kan mogelijke fouten tijdens het productieproces voorkomen. Kritische structuren kunnen bijvoorbeeld worden gespecificeerd:
- Cilindriciteit: gebruikt voor lange, nauwkeurig passende oppervlakken.
- Rechtheid: Voorkomt dat een ovale doorsnede plaatselijke vernauwing veroorzaakt.
- Rechtheid: Voorkomt dat een gebogen as het gat niet kan bereiken.
Veelvoorkomende problemen en oplossingen bij de transitie
Bij nauwkeurig bewerkte onderdelen, met name bij onderdelen met kleine toleranties, doen zich vaak problemen voor.
De onderdelen zitten te strak.
Als de onderdelen te strak passen, kan er een probleem zijn met een te hoge oppervlakteruwheid, of misschien is er een soort beplating/coating op het onderdeel aangebracht. Door de tolerantie van beide onderdelen opnieuw te meten, kan de oorzaak van het probleem worden achterhaald.
Overmatige speling na montage
Een te nauwe passing tussen twee gemonteerde componenten duidt erop dat het gat of de as aan de krappe kant van de tolerantiegrens is gemaakt. Het is ook mogelijk dat onderdelen tijdens het productieproces zijn versleten, in welk geval een alternatieve productiemethode nodig kan zijn.
De afmetingen voldoen aan de inspectie, maar de onderdelen blijven plakken.
Wanneer dit gebeurt, duidt dit erop dat de oppervlakteafwerking of de rondheid/rechtheid van het onderdeel de passing heeft beïnvloed. Een as of gat kan op enkele inspectiepunten binnen de diametertolerantie vallen, maar een kleine afwijking in de vorm of oppervlakteruwheid van het onderdeel kan de passing beïnvloeden.
Conclusie
Overgangspassing vereist nauwkeurige controle van zowel de gat- als de asafmetingen, omdat kleine afwijkingen de passing van speling naar interferentie kunnen veranderen. Tuofa beoordeelt de vereiste passing, het bewerkingsproces, de oppervlakteconditie en de inspectiemethode vóór de productie om ervoor te zorgen dat de gespecificeerde toleranties van prototype tot productieonderdeel worden gehandhaafd.
FAQ
Wat is het verschil tussen een slip fit en een transition fit?
Schuifpassing is een spelingpassing waarbij de asdiameter kleiner is dan de gatdiameter. Dit betekent dat er vrije beweging mogelijk is zonder dat er sprake kan zijn van een interferentiepassing. Bij een overgangspassing kan de passing daarentegen zowel interfererend als speling zijn, afhankelijk van de positie van de componenten binnen hun tolerantiezones.
Wat zijn de nadelen van een transitiepasvorm?
De tolerantiecontrole is strenger bij overgangspassing, omdat het van groot belang is dat de passing niet te los of te strak is, wat de bewerkingskosten verhoogt. Daarnaast is er de onzekerheid, omdat het eindresultaat niet van tevoren bekend is. De montagedruk varieert van component tot component, terwijl de assemblage zelf door de strakkere toleranties zeer gevoelig is voor temperatuurschommelingen en de afwerking.
Is een overgangsstuk geschikt voor bewegende onderdelen?
Absoluut niet. Overgangspassing is niet bedoeld voor componenten die continu in beweging zijn. Het is vooral bedoeld voor statische positionering, waarbij er minimale tot geen beweging is. Spelingpassing is wel geschikt voor situaties met beweging, omdat er altijd speling is.
Is H7 een geschikte overgangsvorm?
Nee, H7 betekent alleen de tolerantie van het gat. Een overgangspassing moet bestaan uit een tolerantie voor de as en een tolerantie voor het gat, zoals H7/js6, H7/k6 of H7/m6.
 Wat is schroefdraaddiepte? Ontwerp- en CNC-bewerkingsrichtlijnen voor nauwkeurige schroefdraad.




