 Tel/WeChat:
 E-mail:



 Home
Draadspoed: grafieken, ontwerp, meting en bewerking

 Gepubliceerd: 25 november 2022

Spoed van de schroefdraad lijkt misschien een klein detail. Maar in werkelijkheid kan het ernstige problemen veroorzaken, zoals slechte passingen, verkeerde uitlijning of zelfs mechanische storingen in extreme gevallen, als het misgaat. Voor productontwerpers is het belangrijk om te weten hoe spoed werkt en hoe de juiste pasvorm en functie zijn. Dit artikel belicht alle essentiële details over spoed van de schroefdraad voordat u uw onderdeel ter productie aan CNC-bewerkingsbedrijven overdraagt.
Wat is draadspoed?
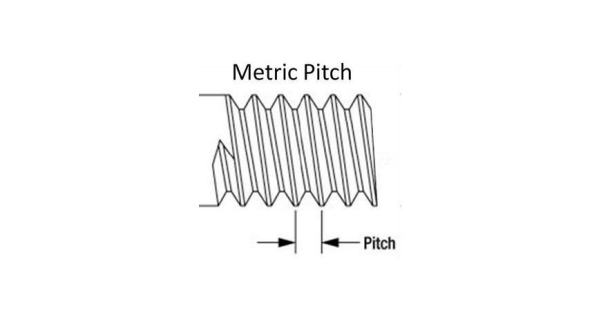
De spoed is de afstand tussen naast elkaar liggende draden. Een verkeerde spoed kan leiden tot een verkeerde schroefdraad in bevestigingsmiddelen, wat kan leiden tot schade of een slechte verbinding.
Definitie van draadspoed
De draadspoed wordt gemeten vanaf de basis van twee naast elkaar liggende draden. Het geeft aan hoeveel omwentelingen nodig zijn om de bevestiging over een bepaalde afstand te plaatsen.
Toonhoogte-eenheden
De maat wordt gemeten in mm voor metrische bevestigingsmiddelen zoals M10 x 1.5 die 1.5 mm uit elkaar liggen.
Draadinzetstukken
Het wordt gemeten in draden per inch (TPI) voor imperiale bevestigingsmiddelen zoals 1/4"-20, een metrische boutmaat met 20 draden per inch.
Draadspoed versus draadspoed
De spoed is een maat voor de afstand tussen de afzonderlijke schroefdraden, terwijl de spoed de lineaire afstand is die de schroef aflegt tijdens een volledige rotatie van 360°.
Multistart-threads
Enkelvoudige draden hebben slechts één doorlopende draad en de spoed is gelijk aan de spoed. Meervoudige draden hebben daarentegen twee of meer parallelle draden.
De voorsprong wordt gemeten als voorsprong = toonhoogte × aantal starts
Hoe u de spoed van een draad kunt bepalen (stap voor stap)
Om de juiste toonhoogte te bepalen, volgt u deze stappen:
- Identificeer het type draad, zoals de externe (schacht) of interne (getapte gat)
- Gebruik het beste gereedschap, zoals een draadspoedmeter. Je kunt ook een liniaal of schuifmaat gebruiken.
- Als u zonder meetinstrument meet, gebruik dan een liniaal voor metrische draad om de afstand in mm te meten. Voor Engelse draad gebruikt u een liniaal en telt u het aantal draden binnen een afstand van 1 cm.
- Bepaal de spoed. Als het metrisch is, gebruik dan de eenheid mm en voor imperiale spoed de eenheid TPI.
Externe versus interne draden
Om de spoed van buitendraad te meten, plaatst u de tanden van de meter op de schroefdraad van de as. De juiste meter past zonder speling.
Voor interne schroefdraad plaatst u de spoedmeter in het gat. U kunt ook een bekende externe schroef of bout gebruiken en deze in het gat draaien. Als deze soepel past, komen de draden overeen.
Meetinstrumenten
Een draadspoedmeter is het beste meetinstrument voor draadspoed zonder fouten. Linialen en schuifmaten worden gebruikt wanneer er geen meters worden gebruikt. Maar er is een kans op fouten bij het meten zonder meters.
Meten zonder meter
Veelvoorkomende fouten ontstaan bij het meten zonder meters
- Onjuist gereedschap voor spoed op metrische draden zonder een grote overspanning te meten
- Het mengen van twee systemen, zoals metrisch en imperiaal
- Als je de Go/No-Go niet controleert, betekent dit dat als de draad er gemakkelijk in gaat maar dan stopt, de spoed niet goed is.
- Het niet identificeren van de draadtypes zoals intern of extern
- Het niet opmerken van de slijtage van de draad
Hoe ontwerp je de spoed van onderdelen?
Het ontwerp van de spoed van een schroef hangt af van het ontwerpdoel, zoals fijn of grof paar, materiaalsoorten, wanddikte en andere verschillende parameters die hieronder worden uitgelegd:
Hangt af van de ontwerpdoeleinden
Grove draden worden gebruikt voor algemene doeleinden en fijne draden voor hoge sterkte en meer precisie-eisen. De draadsteektabel is als volgt:
|
Grootte |
Grof gestapeld |
Fijne toonhoogte |
u gebruikt |
|
M4 |
1.0mm |
NB |
Algemeen doel |
|
M5 |
0.8mm |
NB |
Algemeen doel |
|
M6 |
1.0mm |
NB |
Algemeen doel |
|
M8 |
1.25 mm |
1.0 mm |
Hoge sterkte en precisie |
|
M10 |
1.5 mm |
1.25mm |
Hoge sterkte en precisie |
|
M12 |
1.75mm |
1.25mm |
Hoge sterkte en fijnafstemming |
|
M16 |
2.0mm |
1.5mm |
Zware en zwaar belastbare toepassingen |
|
M20 |
2.5mm |
1.5mm |
Zeer hoge sterkte toepassingen |
Materiaalsoorten
Voor schroefdraad wordt vaak 6061 T6 aluminium gebruikt . Dit materiaal is relatief zacht en de inschroeflengte voorkomt dat de schroefdraad beschadigd raakt. Fijne schroefdraad van 6061 T6 aluminium heeft een betere grip.
wanddikte
De wanddikte moet voldoende zijn om de aangegrepen schroefdraad te ondersteunen. Een algemene regel voor betere sterkte is een minimale wanddikte van tweemaal de grootste diameter van de schroefdraad.
Betrokkenheidsduur en -sterkte
Schroefdraadaangrijping is een cruciale factor voor een betere sterkte. Een langere aangrijplengte betekent een hogere sterkte. Voor aluminium wordt een langere aangrijplengte aanbevolen en kunnen fijne draden worden gebruikt om het aantal draden per lengte te vergroten.
Montageomstandigheden en trillingen
Grove draden worden gebruikt bij toepassingen met lage tot matige trillingen en fijne draden bij toepassingen met hoge trillingen. Fijne draden zijn zelfborgend met een nauwer contact en voorkomen zo losraken door trillingen. Deze zijn echter gevoelig voor scheefdraaien en vereisen voorzichtigheid tijdens de montage. Grove draden zijn gemakkelijker te monteren.
Draadspoed versus grote/kleine diameter
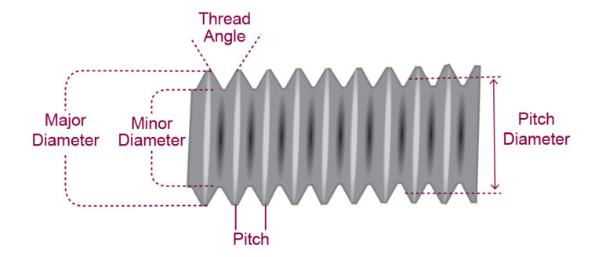
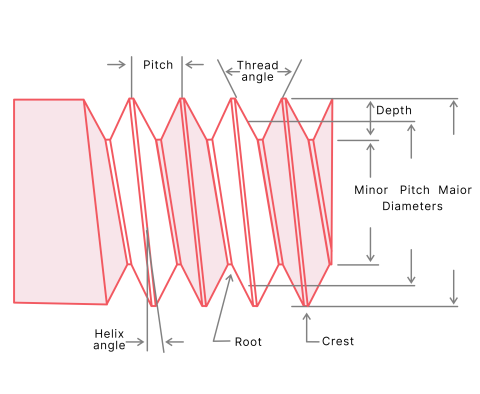
Zoals we nu weten, is de spoed de afstand tussen aangrenzende toppen en bepaalt deze de schroefdraadaangrijping. De grootste en kleinste diameters zijn respectievelijk de buiten- en binnengrenzen van de schroefdraad.
Wat is de steekdiameter?
De spoeddiameter is een denkbeeldige diameter waarbij de breedte van de schroefdraad en de groeven gelijk zijn. Het is een belangrijke afmeting omdat deze de in elkaar grijpende schroefdraad tussen twee onderdelen bepaalt. De spoeddiameter is een waarde die tussen de grote en kleine diameter in ligt.
Welke draadhoogte regelt
Het regelt de axiale afstand tussen de draden. Een kleinere spoed betekent meer draad per lengte-eenheid met een stevige pasvorm. Het is ook verantwoordelijk voor de nauwkeurige afstelling van de schroefdraadaangrijping en de sterkte van de bevestiging.
Welke grote diameter regelt
Het is de grootste afmeting van de draad en bepaalt de totale grootte en de positie van de draadtoppen. Het is cruciaal voor de speling en voorkomt dat het onderdeel vastloopt tegen het omringende materiaal.
Welke kleine diameter regelt
Het is de kleinste diameter van de wortel van de binnendraad. Het bepaalt de sterkte van het dunste deel van de draad en de weerstand van de draad tegen afstrippen.
Hoe de spoed de draadhoogte verandert
De spoed heeft geen directe invloed op de draadhoogte. Deze wordt bepaald door het verschil tussen de grootste en kleinste diameter. Hun verhouding wordt bepaald door de geometrie van de draad.
De keuze tussen grove en fijne spoed in de techniek
Grove draden zijn het meest geschikt voor algemene montage. Fijne draden bieden een sterkere grip en betere trillingsbestendigheid.
Definieer grove draad en fijne draad
Grove draden hebben een grotere spoed met minder draden per axiale afstand. Fijne draden hebben een kleinere spoed met meer draden per axiale afstand.
Sterkte en stripweerstand
Grof draad is minder sterk in brosse materialen, maar heeft een hogere sterkte bij maten groter dan 2,54 cm. Fijn draad heeft een hogere trek- en schuifsterkte en is minder gevoelig voor afslijten in harde materialen.
Trillings- en loslatingsweerstand
Grove draden zijn gevoelig voor losraken door trillingen. Fijne draden zijn beter bestand tegen losraken door trillingen dankzij een beter oppervlaktecontact.
Montagesnelheid en risico op kruisdraad
Grove draden hebben een snelle montage en lopen niet scheef door de grotere afstand. Fijne draden hebben een trage montage en lopen een groter risico op scheeflopen.
Vereiste betrokkenheidsduur
Grove draden hebben minder schroefdraad nodig om dezelfde klemkracht te bereiken, terwijl fijne draden een grotere lengte nodig hebben om dezelfde klemkracht te bereiken.
Geboorde gaten en draadfrezen in CNC
Tappen is een snelle methode om binnendraad te maken en draadfrezen biedt meer flexibiliteit en kwaliteit voor zowel binnen- als buitendraad.
Wat zijn tappen en draadsnijden?
Bij het tappen wordt een tapgereedschap in een voorgeboord gat gedraaid . De stappen voor het tappen zijn als volgt:
- Boor een geleidegat voor de kraan.
- Kies de kraan op basis van de juiste schroefdraadmaat, type en materiaal.
- Plaats de kraan in het midden van het gat
- Draai de kraan met de hand of met een CNC-machine-tapcyclus.
- Draai de kraan iets terug om splinters te verwijderen en breuk te voorkomen.
Bij het draadsnijden wordt een meertandige frees gebruikt om schroefdraad in een spiraalvormig pad te frezen. De stappen voor het maken van schroefdraad zijn:
- Boor het geleidegat voor het pad van de draadfrees
- Kies de draadfrees met de juiste spoed en andere parameters.
- Programmeer het gereedschapspad om draden te maken.
- De draadfrees draait en beweegt in een spiraalvormig pad om de draden te snijden.
- Voltooi het proces wanneer het gereedschap de gewenste diepte heeft bereikt
Selectie van boorgrootte (grafieken en formules)
Om de maat van de tapboor te berekenen, moet u de volgende formule voor de draadspoed gebruiken:
Boormaat tap = hoofddiameter - (spoed / TPI).
Voor metrische draden vindt u hieronder de draadsteekformule en een voorbeeld van een maattabel:
Boormaat tap = grootste diameter - spoed.
|
Tik op Grootte |
Boormaat |
|
M10 x 1.5 |
8.5 mm |
|
M12 x 1.75 |
10.5 mm |
|
M14 x 1.5 |
12.5 mm |
|
M16 x 1.5 |
14.5 mm |
|
M18 x 1.5 |
16.5 mm |
Klasse van fit-grafieken
Het verwijst naar de toegestane afwijking in de diameter van de draadspoed. Een tap heeft een eigen spoeddiameter en de passingsklasse wordt bepaald door het tolerantiebereik van de diameter. De meest voorkomende klassen zijn:
- Klasse 1: losse pasvorm voor eenvoudige montage
- Klasse 2: standaard pasvorm voor algemeen gebruik
- klasse 3: strakke pasvorm voor precisie
Kies voor tappen versus draadfrezen
Bij de keuze tussen tappen of draadfrezen zijn er verschillende factoren waarmee rekening moet worden gehouden.
|
Factoren |
Tapping |
Draadfrezen |
|
Snelheid |
Sneller, voor productie in grote volumes |
Langzamer, voor kleinere productieseries. |
|
Flexibiliteit |
Minder flexibel, beperkt tot interne draden. |
Flexibeler; één frees voor meerdere gatgroottes. |
|
Nauwkeurigheid |
Minder nauwkeurig, slijtage van de kraan en verkeerde uitlijning |
Nauwkeuriger en betere controle over de draadgrootte en -vorm |
Veelvoorkomende problemen door een verkeerde draadhoogte
Hieronder worden enkele veelvoorkomende problemen uitgelegd die ontstaan door een verkeerde spoed van de schroefdraad van een schroef:
Onderdelen passen niet of starten niet
Schroefdraden met twee verschillende spoeden kunnen niet goed uitgelijnd worden. Het is bijna onmogelijk om de onderdelen te starten of volledig in elkaar te laten grijpen.
Draden strippen of vastlopen
Het uitoefenen van kracht op verkeerd uitgelijnde schroefdraad kan de schroefdraad tijdens de montage beschadigen of afschuiven. Dit wordt ook wel 'cross-threading' genoemd en kan vreten veroorzaken.
Lekken of loskomen na montage
Onjuiste montage door een verkeerde spoed leidt tot lekkage of slechte afdichting. De verbinding lijkt in eerste instantie misschien strak, maar raakt na verloop van tijd los door trillingen of schroefdraad.
Breuk of defect onder belasting
Een verkeerde schroefdraadspoed veroorzaakt een slechte spanningsverdeling en vervolgens spanningsconcentraties. Dit kan leiden tot voortijdig falen van bevestigingsmiddelen, omdat de materiaaleigenschappen worden overschreden.
Waarom kiezen voor TUOFA CNC-bewerking?
TUOFA CNC Machining biedt hoogwaardige, nauwkeurige draad- en tapdiensten, essentieel voor industrieën zoals de lucht- en ruimtevaart en de automobielindustrie. Wij bieden een hoge mate van nauwkeurigheid, flexibiliteit en efficiëntie bij het produceren van zowel tappen als draad.
CNC-precisie-draadsnijden
TUOFA beschikt over geavanceerde machines die diverse CNC-precisiedraadbewerkingen , NPT-draad en BSP-draad met hoge snelheid aankunnen , met name dankzij de rigide taptechnologie die de rotatie en axiale beweging van het gereedschap optimaliseert voor maximale nauwkeurigheid.
CNC-precisie-tappen
De precisie-tapdiensten van TUOFA staan bekend om hun flexibiliteit, nauwkeurigheid en de mogelijkheid om op maat gemaakte schroefdraad te maken.
Toepassingen
TUOFA produceert onderdelen met een hoge structurele integriteit en onderdelen die bestand zijn tegen hoge temperaturen of schurende omstandigheden. Wij bieden CNC-precisiebewerkingsdiensten aan voor sectoren zoals de lucht- en ruimtevaart, elektronica, automotive en de medische sector.
Conclusie
De spoed wordt gemeten vanaf de basis van twee naast elkaar gelegen draden. De spoedtabellen worden gebruikt bij ontwerp en bewerking om belangrijke specificaties zoals de hoofddiameter, spoed en TPI te bepalen voor compatibiliteit. Ingenieurs gebruiken deze metingen bij het ontwerp om compatibele bevestigingsmiddelen te selecteren voordat ze deze aan productiebedrijven verstrekken. De spoed wordt gemeten met een spoedmeter, liniaal of schuifmaat. Deze afmetingen worden geverifieerd aan de hand van tabellen en de boormaat wordt bepaald vóór de CNC-bewerking.
Veelgestelde vragen
Hoe beïnvloedt de spoed van de draad de boutsterkte?
Het beïnvloedt de boutsterkte door de treksterkte, schuifsterkte en vermoeiingslevensduur te beïnvloeden door de grootte en het materiaal van de bout
Wat is de meest voorkomende draadspoed?
De meest voorkomende spoed voor metrische bevestigingsmiddelen is M10 x 1.5 en voor imperiale schroefdraad is dit 1/4" - 20 (20 TPI).
Wat betekenen 2A en 2B voor draden?
2A betekent algemene buitendraad en 2B betekent algemene binnendraad
Wat is de betekenis van m8 x1.25 6H?
Het is een metrische boutafmeting, waarbij M metrisch is, 8 de diameter in mm, 1.25 de spoed in mm en 6H een tolerantieklasse voor binnendraad is.
 Koperen CPU-koellichaam: ontwerp- en productiehandleiding




