 Tel/WeChat:
 E-mail:



 Home
Wat is schroefdraaddiepte? Ontwerp- en CNC-bewerkingsrichtlijnen voor nauwkeurige schroefdraad.

 Gepubliceerd: 14 augustus 2024

Hoe dieper de schroefdraad, hoe meer grip je hebt. Doe je het verkeerd, dan kunnen bouten dolgedraaid raken, afdichtingen lekken of verbindingen onder belasting bezwijken. Volgens gegevens uit de bevestigingstechniek levert het vergroten van de schroefdraaddiepte van 75% naar 100% een extra sterkte van ongeveer 5% op in de verbinding, maar onvoldoende schroefdraadaanhechting blijkt een van de belangrijkste oorzaken van dolgedraaide schroefdraad te zijn.
Deze handleiding helpt u te begrijpen wat de term schroefdraaddiepte inhoudt, wat het verschil is tussen schroefdraaddiepte en gatdiepte, en hoe de schroefdraaddiepte bij CNC-bewerking wordt gereguleerd. U leert hoe u een schroefdraaddieptetabel leest, hoe u veelvoorkomende fouten in de schroefdraaddiepte voorkomt en hoe u ontwerpen met een CNC-leverancier valideert voordat u met de productie begint.
Wat is schroefdraaddiepte?
De schroefdraaddiepte is de afstand die de schroefdraad in een gat of schroef snijdt, langs de as van het onderdeel. Het bepaalt de hoeveelheid materiaal die aan het bevestigingsmiddel vastzit. Bij de aanschaf van CNC-gefreesde onderdelen voor een productieserie is de schroefdraaddiepte een van de specificaties waar u in een vroeg stadium op moet letten, omdat deze cruciaal is voor het bepalen van de sterkte, afdichting en montagekosten van elke bestelde eenheid.
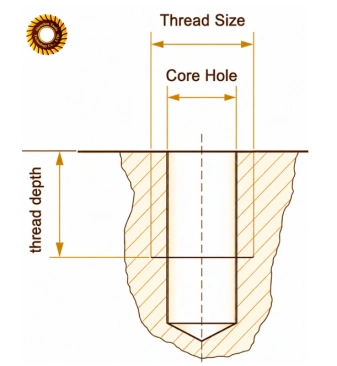
Draadhoogte versus volledige draaddiepte
De hoogte van één schroefdraadtand, van wortel tot top, wordt schroefdraadhoogte genoemd. De volledige schroefdraaddiepte is iets anders. Het gaat om de totale lengte van alle bruikbare en complete schroefdraden in het gat. Het ene getal staat voor één tand. Het andere getal verwijst naar het gehele schroefdraadgedeelte waar de bevestiging doorheen loopt voor de stevigheid.
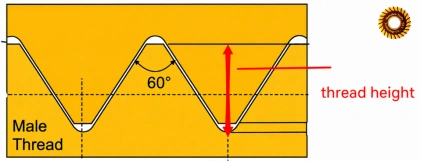
Ingenieurs kunnen de twee gemakkelijk door elkaar halen, omdat in beide termen de term "diepte" vaak onnauwkeurig wordt gebruikt in werkplaatstekeningen. Bij het kiezen van de maat en spoed wordt de schroefdraadhoogte bepaald door de schroefdraadnorm. De volledige schroefdraaddiepte is een ontwerpbeslissing en wordt bepaald door de diepte van het geboorde en getapte gat.
Inschroefdiepte versus volledige schroefdraaddiepte
De term 'schroefdraadinsteekdiepte' wordt gebruikt om de hoeveelheid schroefdraad te beschrijven die in het materiaal is ingeschroefd in vergelijking met de volledige schroefdraaddiepte.
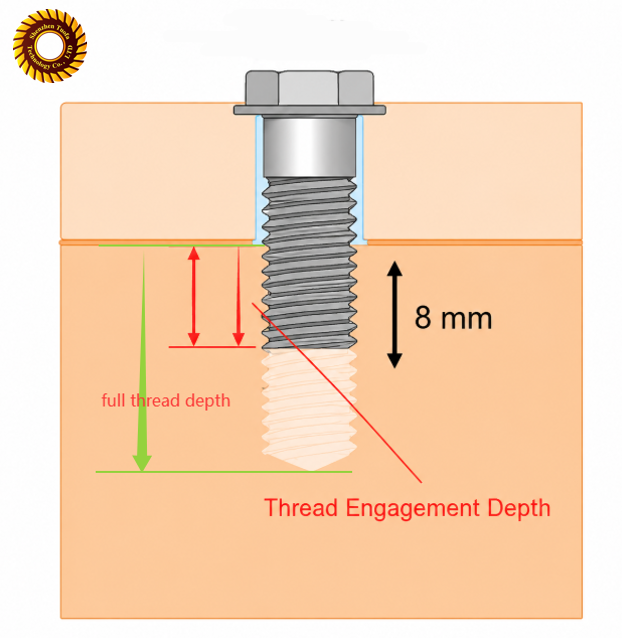
De volledige schroefdraaddiepte geeft de diepte van de schroefdraad aan. De inschroefdiepte kan worden gebruikt om te bepalen in hoeverre de bout daadwerkelijk in de schroefdraad wordt gedreven. De diepte van het gat kan groter zijn dan de diepte van de boutschroefdraad. Een inschroefdiepte van één keer de diameter zorgt voor maximale sterkte van de verbinding. Als een grotere volledige schroefdraaddiepte gewenst is, bijvoorbeeld voor herhaalde montagecycli of bij zachtere materialen, dan biedt een grotere veiligheidsmarge een grotere veiligheidsmarge door een grotere volledige schroefdraaddiepte te gebruiken.
Draaddiepte versus snijdiepte per doorgang.
De snijdiepte per doorgang is geen technische specificatie, maar een term uit de bewerkingstechniek. De handleiding voor enkelpuntsdraadsnijden van CNC Home Beyond definieert het daarom als 'doorgang per doorgang'. Het is een term die de hoeveelheid materiaal aangeeft die bij elke snede wordt verwijderd totdat het gereedschap de uiteindelijke snijdiepte heeft bereikt. CNC-programma's verdelen het draadsnijden in meerdere doorgangen om de levensduur van het gereedschap te verlengen en de toleranties te behouden, met name bij roestvrij staal en titanium, harde legeringen.
Wanneer moet je rekening houden met de schroefdraaddiepte?
Als je overweegt om draaddiepte toe te voegen, onder welke voorwaarden?
De specificatie van de schroefdraaddiepte moet vastgelegd worden voordat een offerte wordt uitgebracht. De schroefdraaddiepte heeft drie directe gevolgen voor de passing van onderdelen, de belasting en de afdichting van vloeistof of gas in een schroefdraadverbinding. Deze ontwerpbeoordeling wordt vaak genegeerd, wat leidt tot nabewerking na het snijden van de onderdelen.
Onderdelen montage
Te ondiepe schroefdraad zorgt ervoor dat bouten vastlopen voordat de onderdelen stevig op elkaar geklemd zijn. Spanen kunnen de verbinding blokkeren als de schroefdraad dieper is dan de speling. Tenzij de werkelijke lengte van het bevestigingsmiddel in de constructie is gespecificeerd, moet de diepte worden gecontroleerd aan de hand van de werkelijke lengte van het bevestigingsmiddel in de constructie, en niet aan de hand van de nominale diameter van het gat op de tekening.
Draagvermogen
De diepte van de schroefdraad is direct gerelateerd aan de afschuifsterkte. Een ondiepe schroefdraad zal bij belasting doorslippen omdat er minder schroefdraadflanken zijn die de kracht verdelen. De minimale schroefdraaddiepte voor staal op staal en andere massieve materialen is 1x de diameter van de bevestiging, en neemt toe tot 1.5x of 2x voor aluminium of andere zachtere legeringen. De eerste paar schroefdraden hebben de grootste impact en als deze te kort zijn, wordt de verbinding veel meer aangetast dan de procentuele vermindering van de schroefdraadlengte zou doen vermoeden.
Vereisten voor afdichting
De volledige schroefdraaddiepte wordt gebruikt voor pijpschroefdraad en hydraulische fittingen om een lekvrije afdichting te garanderen. Een te geringe schroefdraaddiepte is een van de meest voorkomende oorzaken van een defecte afdichting bij schroefdraadfittingen, volgens de Threading Tools Guide. Een afdichting sluit niet volledig aan als de schroefdraaddiepte te gering is. Bij afdichtingstoepassingen moeten maximale schroefdraaddieptebeperkingen worden aangegeven om ervoor te zorgen dat de afdichting wordt samengedrukt voordat deze de bodem van het gat bereikt.
Is de schroefdraaddiepte hetzelfde als de gatdiepte?
Nee. Gatdiepte - de totale diepte van het gat, inclusief eventuele ongedraaide ruimte aan de onderkant. Alleen het deel van de schroefdraad dat volledig bruikbare schroefdraad heeft, wordt beschouwd als de schroefdraaddiepte. Het gat wordt over het algemeen dieper geboord dan de schroefdraaddiepte om ruimte te bieden voor spanen en voor het uitlopen van de tap.
Hoe geef ik de schroefdraaddiepte en de gatdiepte aan op tekeningen?
De totale diepte van het gat en de volledige diepte van de schroefdraad moeten afzonderlijk op de tekeningen worden weergegeven, inclusief een tolerantie. Dit is een terugkerend probleem dat tot discussies op de werkvloer leidt, zoals blijkt uit de ontwerprichtlijnen voor onderdelenspecificaties van Anixusa. Vaak wordt slechts één waarde weergegeven, wat tot verwarring op de werkvloer leidt. Als de tekening door Tuofa wordt beoordeeld, zullen de engineers de twee dieptes bespreken en ervoor zorgen dat ze duidelijk worden gespecificeerd voordat de offerte wordt uitgebracht.
Wat gebeurt er als de draaddiepte onjuist is?
Wanneer de schroefdraaddiepte onjuist is, kan dit leiden tot beschadiging van de schroefdraad, een mislukte koppeltest of lekkage van de assemblage in de praktijk. Een van de meest genoemde oorzaken van verbindingsfalen in de literatuur over bevestigingsmaterialen is een te kleine schroefdraaddiepte in blinde gaten. Het opsporen van deze fout na de productie leidt tot verspilling van onderdelen en vertraging in de levering.
Hoe regel je de schroefdraaddiepte bij CNC-bewerking?
Bij het bewerken van grote aantallen onderdelen kan men met CNC-bewerking een gecontroleerde en herhaalbare schroefdraaddiepte realiseren. De machine registreert de positie van het gereedschap op elke as, waardoor de diepte consistent blijft voor alle geproduceerde onderdelen. Goede herhaalbaarheid vereist een juiste instelling, gereedschapskeuze en programmering.
Stel de juiste diepte voor de Z-as in.
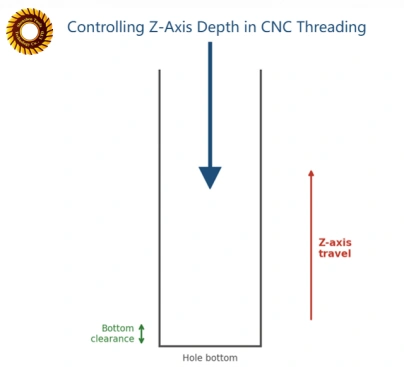
De Z-as bepaalt de diepte van de snede in het gat. Programmeurs selecteren een streefdiepte die is berekend op basis van de totale schroefdraaddiepte in de tekening, en voegen daar een nominale waarde voor de aanloop van het gereedschap aan toe. Het is mogelijk dat de schroefdraad aan de onderkant van het blinde gat niet volledig wordt gefreesd als de Z-as slechts met 0.5 mm is ingesteld.
Kies geschikte inrijgmethoden
De verschillende snijmethoden, zoals tappen, enkelpuntsdraadsnijden en draadfrezen, leveren verschillende snijdieptes op. Tappen is snel en kosteneffectief bij doorlopende gaten. Draadfrezen biedt betere controle bij blinde gaten, omdat het gereedschapspad zichzelf automatisch volgt doordat het niet de volledige snijkracht ondervindt, omdat er geen contact is.
Stel de juiste gereedschapsverplaatsing in.
Men moet voorkomen dat het gereedschap tijdens het verplaatsen tot de bodem van het gat doordringt. CNC-programma's houden rekening met de totale schroefdraaddiepte plus de aanloop minus de speling. Dit wordt correct in de programmering verwerkt, waardoor zowel het snijgereedschap als het eindproduct beschermd zijn. Bij bewerkingen met meerdere gereedschappen moeten de bewegingslimieten worden overwogen voor het kortste gereedschap in de set, en niet alleen voor de nominale programmawaarde, aangezien variaties in de lengte van de gereedschappen zich gedurende een productierun zullen opstapelen.
Zorg voor voldoende bodemvrijheid.
De afstand tussen de onderste volledige schroefdraad en de bodem van het gat wordt de bodemspeling genoemd. Deze speling biedt ruimte voor de spanen en voorkomt dat de gereedschapspunt tegen vaste objecten aanbotst. De typische bodemspeling bedraagt 2-3 spoedlengtes bij blinde gaten.
Inspectie van de schroefdraaddiepte tijdens het productieproces
De diepte wordt gecontroleerd tijdens het productieproces, niet alleen bij de eindcontrole. Afwijkingen in de Z-as kunnen vroegtijdig worden opgespoord om te voorkomen dat een hele batch moet worden afgekeurd. Over het algemeen controleren bedrijven met nauwe toleranties de schroefdraaddiepte na elke paar geproduceerde onderdelen, in plaats van alleen aan het begin en einde van een productierun. Dit is vooral belangrijk bij lange productieruns, waarbij de diepte in de loop van de tijd kan afwijken en de diepte aan het einde van de productierun deze afwijking niet noodzakelijkerwijs weerspiegelt.
Hoe verschilt de schroefdraaddiepte tussen blinde gaten en doorlopende gaten?
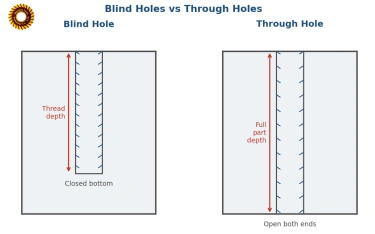
Voor blinde gaten en doorlopende gaten zijn verschillende oplossingen voor de schroefdraaddiepte nodig. Een blind gat heeft geen vrije bodem en de diepte van de volledige schroefdraad wordt beperkt door de diepte die veilig kan worden gesneden. Bij een doorlopend gat is er geen ondergrens en wordt de diepte van de schroefdraad bepaald door de wanddikte of de vereiste vertanding.
Schroefdraaddiepte in blinde gaten
Blinde gaten vereisen speciale aandacht tijdens het bewerkingsproces. Spanen vallen er niet doorheen, waardoor ze zich op de bodem ophopen en de tap kunnen beschadigen. Er moet altijd rekening worden gehouden met bodemspeling en bij een volledige schroefdraaddiepte die dicht bij de totale diepte van het gat ligt, is het raadzaam een bodemtap of draadfrees te gebruiken.
Schroefdraaddiepte in volledig doorlopende gaten
Doorlopende gaten zorgen voor meer flexibiliteit, omdat de spanen aan de andere kant van de plaat worden afgevoerd. Er is geen ondergrens voor de volledige schroefdraaddiepte; deze wordt doorgaans bepaald door de benodigde inschroeflengte. Dit vereenvoudigt en verlaagt de kosten van het maken van doorlopende gaten met een consistente diepte volgens de tabelwaarden.
Vergelijking CNC-bewerking
De technieken voor het schroefdraad aanbrengen in blinde gaten en doorlopende gaten verschillen, en de volgende tabel vat deze verschillen samen.
|
Parameter |
Blinde gaten |
Door gaten |
|---|---|---|
|
Vereist bodemvrijheid. |
Ja, 2 tot 3 keer de lengte van de honkbalknuppel. |
Nee |
|
Chipuitwerping |
Lastig, er hopen zich schilfers op de bodem op. |
Makkelijk, chips er dwars doorheen. |
|
Gebruikt hulpmiddel |
Bodemtap, draadfrees |
Standaard tap, enkelpuntsgereedschap |
|
Moeilijke dieptecontrole |
Hogere, strikte tolerantie van de Z-as |
Lager, vergevingsgezinder |
Wat zijn de meest voorkomende problemen met de schroefdraaddiepte bij CNC-bewerking?
De volgende tabel illustreert de meest voorkomende fouten in de schroefdraaddiepte, samen met hun oorzaken en de kosten voor uw eindproduct.
|
probleem |
Typische oorzaak |
consequentie |
|---|---|---|
|
Onvoldoende volledige schroefdraaddiepte |
Te ondiepe Z-as-voeding, te kort geboord gat |
Beschadigde schroefdraad, lage uittreksterkte |
|
Te diepe schroefdraad |
Extra groot formaat voor lange afstanden, geen dieptebeperking. |
Bij dunwandige doorboring is er sprake van tijdverspilling in de cyclus. |
|
Onvolledige schroefdraad nabij de bodem van het gat |
Onvoldoende bodemvrijheid |
Gedeeltelijk gevormde draden, zwakke verbinding |
Welke invloed heeft de schroefdraaddiepte op de kosten van CNC-bewerking?
De keuze van de schroefdraaddiepte heeft invloed op de bewerkingstijd, de levensduur van het gereedschap en de inspectiekosten. De volgende tabel geeft een analyse van de oorzaken van deze kosten en hoe deze kunnen worden beheerst.
|
Kostenfactor |
Invloed op uw bestelling |
Preventieve maatregelen |
|---|---|---|
|
Bewerkingstijd |
Toenemende gereedschapsverplaatsingstijd, langere cyclustijd |
Geef alleen de gewenste diepte op. |
|
Gereedschapsbreuk |
Reserveonderdelen, dure gereedschapsvervanging |
Bodemtappen, draadfrezen |
|
Spaanvrijgave |
Lagere snelheid, snellere slijtage van het gereedschap |
Peck-cycli, koelvloeistofstroom |
|
Inspectiekosten |
Langere inspectietijd per batch |
Risicogebaseerd inspectieplan |
Hoe ondersteunt Tuofa projecten met een hoge threaddiepte?
Of het nu gaat om ontwerpcontrole of validatie van het eindproduct, Tuofa Machining garandeert de nauwkeurigheid van de schroefdraaddiepte gedurende het hele proces. Tuofa CNC Machining Service controleert uw tekening vóórdat het snijproces begint, en niet pas nadat een batch de inspectie niet heeft doorstaan.
Controleer de draadvereisten voordat u een offerte aanvraagt.
Voordat we een offerte uitbrengen, controleren we of zowel de schroefdraaddiepte als de gatdiepte op de tekeningen zijn aangegeven. We bekijken ook of de diepte-eisen compatibel zijn met het bevestigingsmiddel dat u gaat gebruiken.
Identificeer risico's met betrekking tot de schroefdraaddiepte vóór de productie.
Onze rapid prototyping-ingenieurs controleren de diepte van blinde gaten, de wanddikte, het materiaalsoort en andere variabelen om potentiële problemen zoals gereedschapsbreuk of mogelijke doorbraak van dunwandige materialen te identificeren vóór de productie.
Valideer de schroefdraadmontage met CNC-prototypes.
Als u onderdelen met schroefdraad op maat wilt laten maken, kan Tuofa CNC-prototypes produceren vóór de serieproductie. Zo kunt u de daadwerkelijke schroefdraadmontage controleren. Het prototype kan worden getest met de bijbehorende schroef, bout of ander onderdeel met schroefdraad om te bevestigen dat de schroefdraaddiepte van het op maat gemaakte onderdeel aan de eisen voldoet. Op deze manier kunnen de productiekosten worden verlaagd.
Conclusie
Kortom, het is altijd belangrijk om de draaddikte op uw productieorder te vermelden. Door de volledige draaddiepte, de minimale draaddiepte en de gatdiepte te specificeren, bent u verzekerd van een goede montage, draagvermogen en afdichtingsprestaties. Door vanaf de allereerste dag van uw productontwerp samen te werken met een deskundige leverancier van Tuofa CNC-onderdelen, verkleint u de kans op fouten of herzieningen, zowel voor prototypes als voor grootschalige productie.
Controleer uw tekeningen, controleer de schroefdraaddiepte van uw bevestigingsmiddel en test ook met een CNC-prototype voordat u met de grootschalige productie begint. Zo voorkomt u de onaangename verrassing dat u achteraf toch de verkeerde schroefdraaddiepte hebt gekozen.
FAQ
Waarom moet een blind gat extra diep zijn?
Omdat er geen opening is om de spanen af te voeren, vereist een blind gat een grotere schroefdraaddiepte. De speling aan de onderkant is extra diep voorbij de laatste schroefdraad om eventuele spanen op te vangen en te voorkomen dat het gereedschap afbreekt bij het boren in hard materiaal.
Welke gereedschappen zijn het meest nauwkeurig voor het berekenen van de schroefdraadsterkte en het contactoppervlak?
Een schroefdraaddieptemeter en een GO-meter geven in de meeste gevallen snelle en betrouwbare resultaten. Een CMM of optische inspectie levert nauwkeurige dieptemetingen op voor kritische toepassingen of afdichtingen.
Is 1.5D voldoende schroefdraaddiepte?
Over het algemeen is een diepte van 1x de diameter (1D) voldoende om de maximale sterkte van de verbinding te bereiken voor veel standaard stalen bevestigingsmiddelen. Een diepte van 1.5D biedt een veiligheidsmarge en is standaard voor zachtere materialen zoals aluminium. Afhankelijk van het materiaal en de belastingseisen kan 1.5D voldoende zijn, dus raadpleeg uw specifieke toepassing.
Hoe bereken je de schroefdraaddiepte?
De formule 0.61343 x de spoed wordt in de literatuur over verspaningstechnieken, waaronder Practical Machinist, vaak gebruikt om de schroefdraadhoogte voor een 60-graden schroefdraad te definiëren. De volledige schroefdraaddiepte is dit vermenigvuldigd met het aantal schroefdraden. Gebruik een gepubliceerde schroefdraaddieptetabel van de standaardmaten in plaats van de berekening voor elk onderdeel afzonderlijk uit te voeren.
Draaddieptetabel
Dit is een tabel met schroefdraaddieptes die u als referentie kunt gebruiken voor de meest gangbare metrische maten. Controleer altijd de werkelijke lengte en het materiaal van het bevestigingsmiddel aan de hand van een tekening voordat u de tekening voltooit.
|
Draadgrootte |
Steek (mm) |
Minimale schroefdraaddiepte (mm) |
Aanbevolen volledige schroefdraaddiepte (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 Hoe kom ik aan waterdichtingsproducten? Van ontwerp tot fabricage.




