 Tel/WeChat:
 E-mail:



 Home
Standaard bewerkingstoleranties: Leer de ultieme gids

 Gepubliceerd: 14 augustus 2024

De verspanende industrie volgt de toleranties van de technische tekening van de taak, maar de uitdaging is hoe een werkstuk nauwe toleranties kan krijgen van verschillende bewerkingsbewerkingen zonder de oppervlakteafwerking in gevaar te brengen. Je moet de basisideeën, de reden, het belang en de methoden leren om bewerkingstoleranties te bereiken, zodat wanneer deze op de tekening aanwezig zijn, de verwerking ervan met betrekking tot de nauwkeurigheid van de bewerking geen belemmering vormt voor de kwalificatie van het werk.
Voor meer informatie kunt u terecht op de volgende YouTube-video's:
https://www.youtube.com/watch?v=kzqX0oUUY_U
en
https://www.youtube.com/watch?v=zj1_uPSP6i8
Artikel inhoud
Wat zijn bewerkingstoleranties
Toleranties door CNC-bewerkingsproces
3 tips voor het verkrijgen van precisiebewerkingstoleranties
Hoe precisie de productkwaliteit beïnvloedt
Hoe u nultolerantiebewerking uitvoert
Waarom kiezen voor China Tuofa aangepaste CNC-bewerkingsonderdelen
Wat zijn bewerkingstoleranties
Het technische werkstuk gaat naar de ontwerpfase nog voordat het in materiële vorm het magazijn binnenkomt, en in deze fase krijgt het zijn uiteindelijke assemblage-tegenhanger die het aan de montagetafel zou moeten ontmoeten. Maar om hetzelfde onderdeel te assembleren moeten er enkele maatregels gevolgd worden, anders kan geen enkel onderdeel met elkaar verbonden worden en hier komt het concept van bewerkingstoleranties in de werkplaats en de CNC-machine voor. Deze tolerantie bepaalt hoeveel nauwkeurige bewerkingsgereedschappen de kosten moeten dragen voor optimalisatie van de bewerking, producten van goede kwaliteit en gelijkwaardigheid aan bewerkingstoleranties zonder tolerantie.
De basisprincipes van bewerkingstolerantie begrijpen
Deze vereiste komt voort uit het concept van jobassemblage met goede technische praktijken, want als twee op elkaar aansluitende delen geen vergelijkbare afmetingen hebben om met elkaar te verbinden, is het veel moeilijk om een kwaliteitsproduct te krijgen. En de enige manier om een goede tolerantie te verkrijgen is door methoden voor het toewijzen van toleranties te bewerken, omdat op deze manier het werkstuk aan een bepaald oppervlak een uniforme verkleining van de afmetingen krijgt. Maar het bereiken van bewerkingstolerantie is ook een ander onderwerp van assemblagetechniek, omdat het bewerkingspatroon ook van invloed is op het werk door verschillende soorten bewerkingsfuncties, tolerantieanalyse, materiaalsamenstelling en tolerantieanalyse.
Soorten bewerkingstoleranties
Deze zijn van verschillende typen, afhankelijk van de afmetingsmeting, de betreffende taak, het bereiken van numerieke waarden en de tolerantieanalyse. Bewerkingstoleranties kunnen eenzijdig van aard zijn, waarbij de controle van afmetingsvariaties slechts in één lineaire richting wordt gekwalificeerd, hetzelfde is nodig bij het uitvoeren van spelingpassingen. Of het kan bilateraal zijn, waarbij het dimensionale variatiecontrole krijgt in twee dimensieaspecten, bijvoorbeeld in zowel de positieve als de negatieve as. Een andere controle is ook van toepassing waarbij de limieten de uiteindelijke waarden zijn, in plaats van een dimensionale controle voor elke enkele waarde.
Soorten gebieden volgen:
Geometrische tolerantie
Dit soort dimensionale variatiecontrole is aanwezig in de techniek in de vorm van grafische weergave, zoals sommige symbolen vlakheid, rechtheid, parallellisme, saaie variatie en referentiepunt kunnen vertonen. Ze vertellen de machinist dat hij een referentie over de ruimte moet nemen en dan moet alle dimensionale variatie van de taak de controle over die referentie hebben, zonder dat er meetinstrumenten van derden nodig zijn. Ze vertegenwoordigen de algemene variatiecontrole van afmetingen in plaats van een vaste waarde op elk punt van het werkoppervlak, anders kost het te veel ruimte van de 2D-tekening om de bewerkingstoleranties van één productprofiel uit te werken.
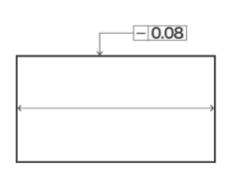
Figuur nr. 1 toont geometrische tolerantie.
Dimensionale toleranties
Het is aanwezig op de dimensie met één waarde zonder enige grafische weergave en referentiepunt, omdat slechts één waarde van de numerieke waarde machinist en fabrikant kan vertellen om de taak zonder enige fout samen te stellen. Je moet op elk punt van het functieprofiel hetzelfde numerieke cijfer volgen, omdat er op geen enkel oppervlak variatie in het profiel aanwezig is. Het behalen van deze tolerantiewaarde is gemakkelijk voor machinisten omdat het een vlakke waarde is zonder enige referentie en denkbeeldige lijnkalibratie, in tegenstelling tot geometrische tolerantie. Dit is de meest voorkomende tolerantie op technische tekeningen, omdat technische taken altijd één waardecijfer hebben.
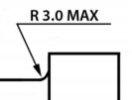
Figuur nr. 2 toont maattolerantie.
Klik hier voor het begrijpen en verkrijgen van informatie van TuofaCNC over maattolerantie.
Standaard bewerkingstoleranties
Het is een gangbare tolerantiewaarde die bij de meeste CNC-machines aanwezig is in welke mate ze de variatie in hun maatfiguren kunnen beheersen. Deze waarde ligt doorgaans rond ± 0.13 mm en kan aan de onderkant liggen door het controleren van verschillende factoren op het gebied van materiaal, proces, verwarming, nauwkeurige bewerkingsgereedschappen en tolerantieanalyse. Het is ook mogelijk dat zelfs een machine die zoveel tolerantie kan bereiken, hiervan kan afwijken en hogere waarden aanwezig zijn in het stadium van de eindinspectie/montage. Alleen de standaard bewerkingstolerantie van de CNC-machine bepaalt dus niet het lot van de uiteindelijke klus.
Tolerantie voor CNC-bewerking
Het is specifiek voor de machine zelf, omdat elke machine zijn eigen nauwkeurigheidswaarde heeft, aanwezig op de specificatie/datasheet, die de gebruiker vertelt welke machine er het meest geschikt voor is. De nauwkeurigheid van elke machine hangt af van de bewerkingscantilever, digitale productie, nauwkeurige bewerkingsgereedschappen en afwijkingen in het bewerkingsbed. Uiteraard bepalen de kosten en de toepassing van de gebruiker welke CNC-machinenauwkeurigheid het meest geschikt is voor hem. Hoogwaardig CNC-machineproductiemateriaal en hun oppervlakteruwheidswaarden zijn de belangrijkste factor bij het bepalen van de controle op maatafwijkingen in naam van tolerantie.
Protolabs-toleranties
Voorafgaand aan het daadwerkelijke technische werk is er altijd een vereiste voor kwalificatie van een baan volgens een bepaalde code en standaard van de baan, omdat massaproductie niet de eerste fase is van een goede technische praktijk. Het is dus noodzakelijk om eerst het prototype te vervaardigen, maar met dezelfde bewerkingstoleranties als het origineel. U kunt de afwijking in de afmetingen van het werk niet in gevaar brengen vanwege de kwalificatie van functionele en assemblagetests. Zo rijst de vraag hoeveel algemene bewerkingstoleranties voor deze prototypeopdrachten moeten zijn; het antwoord daarop is 0.13 mm (dezelfde waarde is ook aanwezig in CNC-machines van Protolabs).
Toleranties door CNC-bewerkingsproces
Dit proces kent vele soorten bewerkingsprocessen, bijvoorbeeld slijpen, boren, kotteren, draaien, frezen en snijden zijn de belangrijkste categorieën om dit te doen. Maar niet elk proces heeft dezelfde bewerkingstoleranties, omdat elk proces zijn eigen procedure en afwijking in het bewerkingsbed heeft. De methode voor het toewijzen van toleranties verschilt dus ook per proces. Daarom tonen gegevens uit tolerantiemetingen aan dat het CNC-boorproces lagere tolerantiewaarden heeft dan het CNC-slijpproces, omdat de oppervlakteruwheid en het vrijdragende bewerkingsmechanisme niet zo nauwkeurig zijn in het geval van een CNC-boorproces.
CNC-freestolerantiegrafiek
Zoals blijkt uit tabel nr. 1 is de minimale freestolerantie 0.014 mm, wat bijna nul is voor de bewerkingstolerantie, maar omdat de basisafmetingen van het werk naar de hogere kant gaan, wijken de freesbewerkingstoleranties af van de minimale tolerantiewaarde. De maximale bewerkingstolerantie bedraagt 0.097 mm voor de basisafmeting van 500 mm, omdat deze veel grote afmeting gemakkelijk de afwijking van 97 micron aan de linker- of rechterkant van de centrale waarde kan aanpassen. Bij digitale productie is dit nauwkeurig, omdat het werkstuk stilstaat en het gereedschap in beweging is, met goede tolerantiemetingen.
Klik hier voor informatie over het bewerken van onderdelen uit het freesproces.
| Basisafmeting (mm) | Tolerantie (mm) |
| Tot 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
Tolerantiegrafiek voor CNC-draaibanken
Bij deze bewerking heeft het bewerkingspatroon enige beperking als gevolg van het bewegende werkstuk en het stilstaande gereedschap, waardoor er minder kans is op afwijkingen in de afmetingen van de bewerking. Hoewel er een machinaal cantilevermechanisme bestaat in de houder voor de boorkop, toont tabel nr. 2 de minimale waarde van de bewerkingstolerantie van 0.010 mm op de minimale basisafmetingswaarde van ± 3 mm. U kunt de vergelijking zien in Table.No. 1 en 2 om het verschil in bewerkingstolerantiewaarden te zien. Freesbewerkingstoleranties zijn minder krap dan draaibankwaarden vanwege het bewerkingspatroon, het voordeel van de bewerkingscantilever, geen afwijking in het bewerkingsbed en nauwkeurige bewerkingsgereedschappen.
Informatie over schuimbewerkingsonderdelen is hier beschikbaar bij een van de beste fabrikanten ervan.
| Basisafmeting (mm) | Tolerantie (mm) |
| Tot 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
Tabel nr. 2 Draaibanktolerantiegrafiek.
CNC-snijtolerantiegrafiek
Bij dit proces zorgt de afschuifwerking ervoor dat het gedeelte van het werkstuk/de taak wordt gesneden, waarbij enige ruimte wordt ingenomen vanaf beide zijden van de cantilever. Nu is het nodig om het materiaal van beide zijden van de snijcantilever te verwijderen, waardoor de bewerkingstoleranties geen goed bereik hebben vanwege het extra verwijderde materiaal. Lintzaag is bijvoorbeeld een snijbewerking die ook CNC-bewerking kan hebben, en de standaard bewerkingstolerantie is 0.100 inch of 2.54 mm. Dat is de reden dat de snijbewerking geen primair onderdeel is van de bewerkingstechnologie voor het bereiken van nulbewerkingstoleranties en dat de bewerking in een eerder stadium plaatsvindt.
Bewerking met strakke tolerantie
Het is een nomenclatuur voor het proces waarbij minimale afwijking in afmeting het doel is van het bewerkingstolerantieproces. Een primaire factor voor het bereiken van zoveel tolerantie is de capaciteit van de CNC-machine, maar er kunnen ook secundaire factoren zijn. U moet de kalibratie, temperatuur, gereedschapsslijtage en de afwijking van het bewerkingsbed beheersen, zodat nauwe bewerkingstoleranties het resultaat zijn van het eindproduct. In gepubliceerde gegevens is de maximale nauwkeurigheid van nauwe toleranties 0.005 mm, omdat de numerieke waarde slechts vijf micron bedraagt. Daarom is een lagere waarde dan deze niet het mogelijke scenario bij bewerkingsfenomeen.
ISO 2768-norm
Het is een standaard die zich bezighoudt met algemene toleranties bij de montage van technische constructies, omdat er een standaardtolerantiegids zou moeten zijn voor het volgen van de technische praktijken bij de montage. Daarom is deze standaard beschikbaar voor internationale referentie. Er zijn klassen in deze norm die beslissen welk type bewerkingstoleranties de behoefte van een project is. De klassen zijn Fijn, Medium, Grof en Zeer Grof met toegestane bewerkingstoleranties in basisafmetingen. Tabel nr. 3 bespreekt ongeveer dezelfde klassen.
|
Klasse |
Afmeting en tolerantiebereik (mm) |
||||
|
|
0.5 - 3 |
3-6 |
6-30 |
120-400 |
2000 tot 4000 |
|
uiteinde |
± 0.05 |
± 0.05 |
± 0.1 |
± 0.2 |
±Nul |
|
Medium |
± 0.1 |
± 0.1 |
± 0.2 |
± 0.5 |
± 2 |
|
Grof |
± 0.2 |
± 0.3 |
± 0.5 |
± 1.2 |
± 4 |
|
Zeer Grof |
± nul |
± 0.5 |
± 1 |
± 2.5 |
± 8 |
ISO 13920-bf tolerantie pdf
Het is standaard dat er toleranties zijn voor lasconstructies, omdat bijna elke technische constructie waar machinale bewerkingen plaatsvinden, laswerk bevat. Daarom zijn toleranties voor zowel machinale bewerking als lassen de belangrijkste behoefte ervan. Deze norm behandelt lasafwijkingen van de basisafmetingen, omdat er in de las veel vervormingen voorkomen die een verkeerde uitlijning van de constructie in lineaire richting kunnen veroorzaken. Daarom is de tolerantie altijd van grotere waarde dan bewerkingstoleranties. Tabel.nr. 4 toont tolerantie voor lineaire afmetingen bij het lassen,
Tolerantieklasse Afmetingen en tolerantiewaarden (mm)
|
Tolerantieklasse |
Afmetings- en tolerantiewaarden ( mm) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
Meer dan 2000 |
|
A |
± 1 |
± 1 |
± 2 |
± 3 |
± 9 |
|
B |
± 1 |
± 2 |
± 3 |
± 4 |
± 16 |
|
C |
± 1 |
± 3 |
± 6 |
± 8 |
± 27 |
|
D |
± 1 |
± 4 |
± 9 |
± 12 |
± 40 |
3 tips voor het verkrijgen van precisiebewerkingstoleranties
Nauwkeurige bewerkingstoleranties zijn altijd nodig voor elke machinist, want als u kwaliteitswerk wilt doen, moet het nauwkeurig en nauwkeurig zijn voor het assemblageproces. 3 belangrijke punten die nauwkeurig bewerkingswerk kunnen verkrijgen zijn,
Temperature Control
Temperatuurregeling kan de thermische uitzetting van metallisch materiaal tot een minimum beperken, want als u een werkstuk op 50 °C bewerkt, zal dit uiteraard een ander resultaat opleveren vergeleken met de resultaten van 20 °C.
Vibratiecontrole
Trillingen als gevolg van werkplaatsen met een hoge vloer, kraanbewegingen en zwaar transport op de vloer kunnen ook afwijkingen in de bewerkingstoleranties veroorzaken.
Kwalificatie
Kwalificatie van baan, machinist en CNC-machine resulteert ook in goede bewerkingstoleranties.
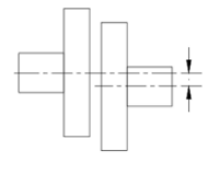
Figuur nr. 3 toont een verkeerde uitlijning tijdens de montage.
Hoe precisie de productkwaliteit beïnvloedt
Het is altijd de behoefte van een assemblageontwerper dat bewerkingstoleranties van goede kwaliteit aanwezig zijn wanneer de taak in fysieke vorm aanwezig is. Dat is de reden waarom er alles aan wordt gedaan om de goede bewerkingstoleranties te verkrijgen, anders kan het buiten de tolerantie een probleem vormen bij massaproductie. Want als elk product uit de vele verschillende afmetingen heeft om bij zijn tegenhanger te passen, is het waarschijnlijk dat geen van beide producten in de toepassingsfase kan worden gemonteerd. De bewerkingstolerantie van auto-onderhoudsonderdelen kan er bijvoorbeeld voor zorgen dat alle onderdelen op de markt worden afgewezen als de maatafwijking niet binnen het bereik valt.
Hoe u nultolerantiebewerking uitvoert
Dit is de term die weergeeft dat de bewerkingstoleranties op het minimumniveau liggen in plaats van op een numerieke waarde van exact nul, omdat het bereiken van een nulwaarde op geen enkele fysieke manier mogelijk is. Je kunt zeggen dat 0.010 mm een bewerkingswaarde van bijna nultolerantie is, gebaseerd op authentieke gepubliceerde literatuur die beschikbaar is op het gebied van bewerking. Manieren om zoveel toleranties te bereiken zijn controle van de materiaalsamenstelling, machinale kalibratie, kwalificatie, temperatuur, vlakheid van het gereedschap en warmtebehandeling van het werkstuk. Als deze factoren onder controle zijn, kunt u het precieze werk en de machinale bewerking op het werk uitvoeren zonder enige reparatie of nabewerking.
Waarom kiezen voor China Tuofa aangepaste CNC-bewerkingsonderdelen
Wanneer u op maat gemaakte onderdelen moet maken volgens een nieuw ontwerp, is er behoefte aan machinale bewerking voor toleranties met samenhang van de bijpassende onderdelen. Voor dit doel moet u de machinist en CNC-machine kiezen met kwalificatiecriteria, zodat er geen geld en middelen worden verspild. Tuofa China beschikt over een ISO 9001-certificering met ruime ervaring op het gebied van CNC-bewerking (zowel metalen als niet-metalen materialen) en heeft het vermogen om de bewerkingstolerantie van <0.010 mm te bereiken, zelfs met een strak productieschema. Neem daarom contact op met Tuofa voor het behalen van bewerkingstoleranties en ontvang binnen 24 uur een offerte voor uw werk.
Voor meer informatie kunt u terecht op tuofa-cncmachining.com
Veelgestelde vragen
Wat is tolerantie in machineontwerp?
Machineontwerpelementen hebben een volgorde waarin ze met elkaar moeten worden geassembleerd, omdat één component alleen geen output kan geven en voor het assemblageproces is er één vereiste die bewerkingstoleranties worden genoemd. En deze toleranties zijn de numerieke waarden die aangeven hoeveel afwijking van de basisafmetingen kan bestaan bij de normale werking van een bepaalde machine of mechanische constructie. Technische tolerantie?
Er kunnen standaard bewerkingstoleranties zijn die de ontwerper vertellen hoeveel afwijking in de afmetingen geen effect zal hebben op de structuur of de assemblage zonder strikte criteria te stellen van nauwe bewerkingstoleranties of nul.
Standaard bewerkingstoleranties in mm?
De waarde voor dit soort tolerantie is 0.13 mm en dit soort bewerkingstolerantie is niet zozeer een nauwe tolerantie, omdat de minimale tolerantiewaarde zo laag kan zijn als 0.010 mm, ongeveer 13 keer minder dan de standaard bewerkingstolerantie.
 Ultieme gids voor Zwitserse machinale bewerking: precisie en efficiëntie




