 Tel/WeChat:
 E-mail:



 Home
De bewijskracht uitgelegd: is deze belangrijk voor CNC-gefreesde onderdelen?

 Gepubliceerd: 14 augustus 2024

Bij het zoeken naar metalen componenten voor uw volgende voertuigproject is er één eigenschap die bepaalt of die componenten hun vorm behouden onder belasting: de vloeigrens. Voor dragende CNC-componenten is dit meestal belangrijker dan de treksterkte . In deze handleiding bespreken we de vloeigrens, hoe ingenieurs deze waarde bepalen, hoe deze zich verhoudt tot de vloeigrens en hoe Tuofa deze integreert in het productieproces van massabewerkingen. Zo kan uw team een vloeigrensdiagram begrijpen en de juiste materiaalkwaliteit selecteren.
Wat is bewijskracht?
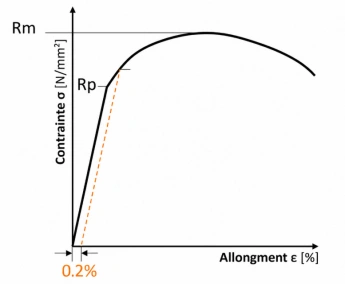
De vloeigrens is de maximale spanning die een materiaal of onderdeel kan weerstaan zonder permanente plastische vervorming onder langdurige gebruiksbelastingen. Ingenieurs geven de voorkeur aan de vloeigrens voor metalen zoals aluminium en roestvrij staal, die geen duidelijk vloeipunt hebben in het spannings-rekdiagram. Voor deze materialen hanteert de industrie een restvervorming van 0.2% als standaard, gedefinieerd als Rp0.2 of vloeigrens.
Is de vloeigrens gelijk aan de vloeigrensbelasting?
Nee. De vloeigrens wordt gedefinieerd als een spanningswaarde (MPa of ksi), terwijl de vloeigrensbelasting verwijst naar de maximale kracht (N of lbf) die een bevestigingsmiddel of ander onderdeel kan weerstaan zonder te vervormen. De waarde van de vloeigrensbelasting wordt berekend met de volgende formule:
Proefbelasting = Proefsterkte x Spanningsgebied (van een bevestigingsmiddel)
Is vloeigrens een mechanische eigenschap?
Ja. De rekgrens is een mechanische eigenschap die wordt bepaald door middel van een trekproef. Deze wordt vaak samen met andere eigenschappen zoals treksterkte, rek en hardheid vermeld.
Waarvoor wordt de vloeigrens gebruikt?
Het belangrijkste doel van de vloeigrens is het bepalen van de grens van de veilige werkspanningen die ervoor zorgen dat een onderdeel niet permanent vervormt tijdens gebruik onder de bedrijfsbelasting.
Hoe wordt de bewijskracht gemeten?
De bepaling van de vloeigrens omvat een laboratoriumprocedure waarbij een proefstuk in een trekbank wordt getrokken, de spanning-rekcurve wordt getekend en de waarde van de curve wordt afgelezen met behulp van de offsetmethode. De procedure volgt normaal gesproken de richtlijnen zoals gespecificeerd in ASTM E8 of ISO 6892.
Trekproeven
Een voorbereid proefstuk, vaak een cilindrische of platte staaf met een bekende dwarsdoorsnede, wordt in een trekbank geplaatst en tot het breekpunt getrokken. De kracht en de rek van het proefstuk tijdens de test worden geregistreerd door een extensometer.
Het tekenen van de spanning-rekcurve
Om de vloeigrens en rek te bepalen, delen we de geregistreerde kracht- en rekwaarden door respectievelijk de oorspronkelijke dwarsdoorsnede en lengte van het testmonster. Deze twee waarden resulteren in een spanning-rekcurve die gekenmerkt wordt door een elastisch en een plastisch gebied.
Het bepalen van Rp0.2 met de offsetmethode
Een offsetlijn wordt parallel aan het elastische (lineaire) gedeelte van de grafiek getrokken, beginnend bij 0.2% van de rek op de x-as. Het snijpunt van de offsetlijn en de spanning-rekgrafiek geeft de waarde van de vloeigrens, Rp0.2.
Vloeigrens versus andere materiaaleigenschappen
Nu bespreken we het verschil tussen de rekgrens en andere materiaaleigenschappen zoals de vloeigrens en de treksterkte.
Proefsterkte versus vloeigrens
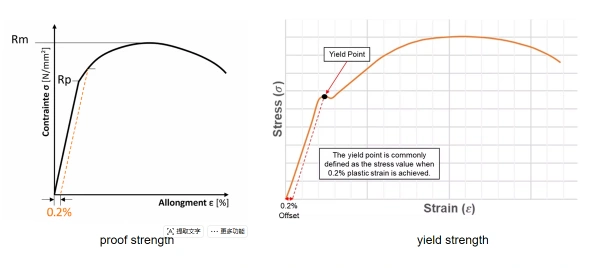
De rekgrens wordt gebruikt voor metalen zonder duidelijk vloeipunt, terwijl de vloeigrens wordt gebruikt voor metalen met een duidelijk vloeipunt. De onderstaande afbeelding vergelijkt de rekgrens en de vloeigrens en laat de belangrijkste verschillen ertussen zien.
Proefgrens versus treksterkte
De onderstaande tabel geeft een overzicht van de relatie tussen vloeigrens en treksterkte in verschillende stadia van materiaalvervorming.
|
Kenmerken |
Bewijskracht |
Treksterkte |
|---|---|---|
|
Doel |
Stelt de veilige grens vast voordat permanente vervorming optreedt. |
Geeft de maximale spanning aan vóór de breuk. |
|
Positie op de curve |
Vroege plastische zone (kleine offset-rek) |
Hoogste punt van de curve, net voor de vernauwing. |
|
Soort vervorming |
Aanvang van permanente (plastische) vervorming |
Maximale draagkracht |
|
Hoe te meten |
0.2% offsetmethode op de spanning-rekcurve |
Maximale spanning gemeten tijdens trekproef |
|
Toepassingen |
Ontwerplimieten voor de werkbelasting |
Berekeningen van de veiligheidsfactor en de faalmarge |
Kunnen ze door elkaar gebruikt worden?
Nee. Voor metalen met een vloeigrens, zoals veel soorten koolstofstaal, liggen de rekgrens en de vloeigrens relatief dicht bij elkaar. In dat geval kunt u beide termen gebruiken. Voor metalen zonder vloeigrens, zoals aluminium, austenitisch roestvast staal en titanium, moet echter de rekgrens (Rp0.2) worden gebruikt. Controleer altijd de waarde die op het certificeringsblad staat vermeld.
Bewijssterkte van gangbare CNC-bewerkingsmaterialen
De vloeigrens varieert afhankelijk van de legeringssamenstelling, de harding en de warmtebehandeling. Het is belangrijk om de werkelijke minimale vloeigrens te controleren in het fabriekscertificaat voor een specifieke CNC-bewerkte materiaalbatch.
Aluminiumlegeringen
6061-T6 heeft een rekgrens van ongeveer 240-276 MPa, terwijl de hoogwaardigere kwaliteit 7075-T6 een rekgrens van circa 460-503 MPa bereikt. De hardingsgraad (bijv. T6, T651) heeft een grote invloed op de rekgrens, dus zorg ervoor dat u de hardingsgraad specificeert bij uw bestelling.
Austenitisch roestvast staal
De roestvrijstalen 304 en 316 zijn gegloeide austenitische soorten met een relatief lage vloeigrens van ongeveer 170-310 MPa, maar ze zijn zeer rekbaar en corrosiebestendig. De vloeigrens neemt aanzienlijk toe door koudvervorming.
Koolstofstaal
De koolstofarme staalsoorten, waaronder 1018, hebben een werkdruk tussen 370 en 440 MPa. Gelegeerd staal 4140 kan na afschrikken en temperen een druk van 655 tot 1000 MPa bereiken, afhankelijk van de warmtebehandeling.
Titanium legeringen
Ti-6Al-4V is het meest gebruikte titanium in de lucht- en ruimtevaart en de vloeigrens in gegloeide toestand bedraagt ongeveer 830-950 MPa. Dit betekent dat de vloeigrens bijna twee keer zo hoog is als die van de 7075-T6 aluminiumlegering, terwijl het gewicht veel lager is.
Koperlegeringen
C360-messing heeft een treksterkte van ongeveer 124-310 MPa, afhankelijk van de harding, terwijl beryllium-koperlegeringen die worden gebruikt in precisieveren en -verbindingen, na warmtebehandeling een treksterkte van meer dan 900 MPa kunnen bereiken.
Is metaal alleen bestand tegen breuken?
Nee, kunststoffen en composietmaterialen hebben ook een vloeigrens. Deze wordt doorgaans aangeduid met een offset-vloeigrens. Vloeigrens wordt meestal gebruikt voor metalen.
Wat kan de vloeigrens van materialen beïnvloeden?
Er zijn een aantal factoren, zoals de chemische samenstelling, microstructuur, temperatuur en materiaaleigenschappen, die de vloeigrens van materialen beïnvloeden. Al deze factoren worden hieronder beschreven.
Chemische samenstelling
De aanwezigheid van verschillende legeringselementen zoals chroom, nikkel en koper beïnvloedt de beweging van dislocaties in metalen en heeft gevolgen voor de vloeigrens. Zelfs kleine variaties binnen een materiaalspecificatie kunnen een variatie in Rp0.2 van 10-20% veroorzaken.
Materiaalconditie en hardheid
Warmtebehandeling en koudvervorming (ontlaten) beïnvloeden de vloeigrens meer dan welke andere eigenschap ook. Dezelfde aluminiumlegering heeft een vloeigrens van ongeveer 76 MPa in gegloeide O-toestand en meer dan 500 MPa in optimaal verouderde T6-toestand.
Korrelgrootte en microstructuur
Fijne korrelstructuren verhogen de vloeigrens door de beweging van dislocaties te remmen; dit wordt het Hall-Petch-versterkingsmechanisme genoemd. Het giet-, smeed- en bewerkingsproces beïnvloedt de korrelgrootte.
Temperatuur
Bij een temperatuurstijging neemt de vloeigrens af, met name bij aluminiumlegeringen boven de 150 °C. Voor onderdelen die bij hoge temperaturen worden gebruikt, is het noodzakelijk om de vloeigrens te testen bij de bedrijfstemperatuur van het onderdeel.
Welke invloed heeft de vloeigrens op CNC-bewerking?
De waarde van de vloeigrens beïnvloedt de snijkrachten, de levensduur van gereedschappen en de maatvastheid van CNC-gefreesde onderdelen.
Snijkracht en machinebelasting
Hoe groter de vloeigrens, hoe groter de benodigde snijkrachten om het materiaal te doorsnijden. Dit verhoogt de belasting van de spindel en kan lagere voedingssnelheden vereisen op CNC-machines.
Gereedschapslijtage en snijwarmte
Het snijden van materialen met een hoge treksterkte, zoals Ti-6Al-4V of 4140, gaat gepaard met extra warmteontwikkeling en verhoogde slijtage van het snijgereedschap in vergelijking met zachtere aluminiumlegeringen.
Permanente vervorming van CNC-onderdelen
Het overschrijden van de vloeigrens van een dun oppervlak als gevolg van overmatige klem- of snijkracht leidt tot plastische vervorming van een CNC-gefreesd onderdeel - een van de belangrijkste oorzaken van maatafwijkingen direct na de bewerking.
Betekent dit dat je een dunner onderdeel kunt maken als je materiaal met een hogere vloeigrens gebruikt om het gewicht te verminderen? Absoluut niet. Zelfs als je een materiaal met een hogere vloeigrens kiest, wordt de wanddikte van je onderdelen beïnvloed door andere factoren zoals het traagheidsmoment van de doorsnede, de stijfheid en het ontwerp van de verbinding.
Vervorming van dunwandige CNC-onderdelen
Door spanningsconcentraties kan zelfs materiaal met een vloeigrens die de belasting ruimschoots overtreft, plaatselijk worden blootgesteld aan krachten die de vloeigrens overschrijden, waardoor dunwandige gebieden vervormen.
Hoe wordt de vloeigrens gebruikt bij het ontwerpen van CNC-onderdelen?
De vloeigrens heeft invloed op tal van aspecten van het ontwerp van een CNC-onderdeel, waaronder de materiaalkeuze en de afmetingen van de kritische onderdelen.
Materiaalkeuze voor dragende onderdelen
Voor onderdelen die continu of herhaaldelijk worden belast, wordt doorgaans een toelaatbare werkspanning gekozen van 50-67% van de vloeigrens.
Wanddikte en dwarsdoorsnedeontwerp
De wanddikte wordt zodanig gekozen dat de spanning op de kritieke plek bij de grootste belasting lager is dan de vloeigrens van het materiaal, met een bepaalde veiligheidsmarge.
Speciale onderdelen met specifieke ontwerpkenmerken
- Spanningsconcentratieontwerp: Scherpe binnenhoeken, een kleine afrondingsradius en een abrupte verandering in de doorsnede leiden tot hoge lokale spanningen, veel hoger dan de nominale spanning, die mogelijk de vloeigrens overschrijden ondanks een lage gemiddelde spanning in het onderdeel.
- Ontwerp van bevestigingsmiddelen: Bouten en schroefdraad worden gekenmerkt door de vloeigrens in plaats van de treksterkte, omdat de klemkracht, en niet de materiaalspanning, cruciaal is voor de integriteit van de verbinding.
Toepassingen van treksterkte in CNC-gefreesde onderdelen
Hieronder volgen enkele voorbeelden van de toepassing van treksterkte bij diverse CNC-gefreesde onderdelen.
Structurele en montageonderdelen voor de lucht- en ruimtevaart
De beugels en bevestigingsonderdelen voor de lucht- en ruimtevaart worden normaal gesproken gemaakt van 7075-T6 aluminium of Ti-6Al-4V legering vanwege hun hoge treksterkte per gewichtseenheid voor de belastingen tijdens vluchten.
Dragende onderdelen voor de automobielindustrie
Onderdelen van de ophanging en de aandrijflijn moeten een geschikte vloeigrens hebben om schokbelastingen te kunnen weerstaan zonder te vervormen gedurende duizenden bedrijfscycli.
Robotica-componenten
Informatie over de treksterkte is essentieel voor de gewrichten van robotarmen en de bevestigingen van eindeffectoren om vervorming te voorkomen die tot speling kan leiden bij herhaaldelijk gebruik.
Onderdelen voor optische en precisie-instrumenten
De behuizing van precisie-instrumenten moet voldoende sterk zijn, zodat zelfs klem- en thermische spanningen tijdens de montage de optische/mechanische uitlijning niet kunnen beïnvloeden.
Hoe ondersteunt Tuofa CNC-onderdelen met sterkte-eisen?
Tuofa is een CNC-bewerkingsbedrijf dat onderdelen in bulk en prototypes produceert , en de sterkteproef is een routineonderdeel geworden van de productiecyclus. Of het nu gaat om een enkele dragende beugel die met de CNC-technologie van Tuofa wordt gefreesd of om volledige bewerkingsondersteuning binnen een compleet voertuigprogramma, de sterkteproef wordt in elke fase gecontroleerd, van materiaalontvangst tot inspectie.
Beoordeel de kwaliteit en staat van het materiaal.
De ingenieurs controleren de kwaliteit, conditie en treksterkte van het materiaal aan de hand van het fabriekscertificaat. Als onze klanten dragende onderdelen nodig hebben, adviseert Tuofa hen doorgaans om materialen te gebruiken die een hogere belasting aankunnen. Veelvoorkomende op maat gemaakte dragende onderdelen zijn onder andere:
- Beugels
- Schacht
- Montageplaten
- Draagpennen
Door voor deze onderdelen materialen met een hogere vloeigrens te gebruiken, wordt het risico op scheuren, vervorming en onjuiste afmetingen vermeden.
Evalueer de draagkrachtkenmerken tijdens DFM.
Als onderdeel van het DFM-proces worden de wanddikte, de afrondingsradius en het ontwerp van de bevestigingsmiddelen gecontroleerd aan de hand van de vloeigrens van het materiaal, en worden waar nodig aanpassingen voorgesteld. Bijvoorbeeld, bij het beoordelen van gaten in dragende delen gebruiken we doorgaans de vloeigrens van het materiaal als referentie om te bepalen of de resterende dwarsdoorsnede voldoende is om permanente vervorming te weerstaan.
Controleer de kritische afmetingen na de bewerking.
Na het bewerkingsproces worden de kritische afmetingen gecontroleerd om er zeker van te zijn dat er tijdens de productie geen vervormingen zijn opgetreden.
Conclusie
De vloeigrens bepaalt in feite of een metalen onderdeel zijn vorm behoudt onder belasting. Inzicht in de relatie tussen de vloeigrens, de treksterkte en de materiaaleigenschappen maakt een juiste materiaalkeuze en een optimaal ontwerp van het onderdeel mogelijk voor CNC-bewerking. Het allerbelangrijkste is om een CNC-bewerkingsbedrijf te kiezen dat rekening houdt met de vloeigrens tijdens het ontwerpen en bewerken van het onderdeel.
FAQ
Is vloeigrenssterkte hetzelfde als vloeigrensspanning?
Ja, vloeigrens en vloeigrens duiden hetzelfde fenomeen aan: het spanningsniveau waarbij een bepaalde hoeveelheid permanente vervorming optreedt, normaal gesproken 0.2%. Sommige normen en leveranciers gebruiken simpelweg verschillende termen om dit fenomeen aan te duiden.
Kan CNC-bewerking de vloeigrens van een materiaal veranderen?
Omdat CNC-bewerking de materiaaleigenschappen niet verandert, maar alleen materiaal verwijdert, kan zware koudvervorming als gevolg van agressieve snijbewerkingen en plaatselijke verhitting van het materiaal in de buurt van de snijkant de microstructuur en de vloeigrens lokaal beïnvloeden.
Hoe bereken je de vloeigrens op basis van de vloeigrenssterkte?
De vloeigrens moet worden vermenigvuldigd met het trekspanningsoppervlak van een bevestigingsmiddel om de vloeigrens te bepalen.
Waarom hebben bouten van 316 roestvrij staal geen vloeigrens?
316 austenitisch roestvast staal verhardt tijdens de bewerking en bereikt, in tegenstelling tot bouten van koolstofstaal, niet de vloeigrens. Het vloeigrens- en treksterktebereik zijn de criteria voor 316 stalen bouten, omdat de koudvervormbaarheid de sterkte beïnvloedt.
 Verzinkt versus gegalvaniseerd staal: welke moet je kiezen?




