 Tel/WeChat:
 E-mail:



 Home
Metaal boren: 15 manieren

 Gepubliceerd: 14 augustus 2024

Metaal boren: 15 manieren. Inleiding: Elke montageklus heeft bevestigingsmiddelen, doorvoeringen en doorgaande gaten nodig voor een bepaald doel en dit alles is mogelijk door boren in dezelfde constructie met een bepaalde maat. Maar om de boorklus te voltooien, moet u het juiste gereedschap en de juiste bit selecteren, verwerken en afwerken om de klus te klaren, anders is defect boren het eindproduct van uw klus, wat tot afkeuring kan leiden bij de laatste kwaliteitscontrole van de klus. Dit artikel beschrijft de volledige gids voor hetzelfde proces.
Hoe door metaal te boren
Het heeft een boormachine, bit, koelmiddel, gereedschap, klemmen en werkstuk nodig om het gat van de gewenste grootte te maken zonder enig thermisch of hamerproces. CNC-machines bieden ook dezelfde mogelijkheid om op het werkstuk te boren zonder verdere handmatige boormachine, de nauwkeurigheid van de CNC-machine is ook veel meer dan een handmatig proces. Omdat een CNC-boor werkt met een speciaal numeriek controlesysteem en een mechanisch klemmotorsysteem dat de boor in lineaire en hoekpositie dichtbij de tolerantiewaarde kan bewegen. Het hangt ook af van de plastische vervorming van het materiaal, wat verder verband houdt met aspecten van het boren in gehard staal.
Welke boor voor metaal?
Het is gebruikelijk dat kobaltmetaalbits zeer geschikt zijn voor metaalachtig materiaal met ongeveer vijf tot zes procent Co in gehard staalmateriaal. Dit maakt het harder dan normaal staalmateriaal, zodat het op het juiste moment in het materiaal kan doordringen. De warmteafvoer is op deze manier ook minder omdat er minder plastische vervorming en warmte-energie wordt verbruikt, waardoor het proces soepel en stabiel wordt voor het boren van gaten in materiaal. Er is nog een belangrijke vereiste nodig: een hoge hardheid van het boormateriaal zonder enige brosse eigenschappen, en Co-metaalbits zijn het beste om in staal te boren.
15 tips voor het boren door metaal
Het boren van metaal lijkt een eenvoudig proces van het maken van een boorgat in het lichaam, maar vanwege de hardheid van het materiaal, de warmteontwikkeling, de keuze van de boor, de snijsnelheid en de voeding is het lastig voor niet-professionele personen die geen achtergrond in boormetaal hebben. Sommige factoren bij de voorbereiding van het metaalbooroppervlak, smering, selectie van metalen bits en nareiniging zijn dus de noodzakelijke tips voor machinisten om op een inefficiënte manier metaalboren te doen. Deze tips worden achtereenvolgens beschreven:
Klik hier en vergeet de consultancy op het gebied van boormetaaldiensten.
De boorbank schoonmaken
Netheid van de werkplek is altijd belangrijk voor elk type werk, want wanneer de klus op bed ligt, zijn er veel factoren die de oppervlakteafwerking, de uitlijning van de taak en het ponsmiddelpunt in metaal bepalen. Een andere factor die het noodzakelijk maakt om dit te doen is het rolmechanisme van metalen schepen op het oppervlak van het boorbed, omdat deze metalen spanen het werk op het oppervlak van het bed kunnen rollen en veiligheidsrisico's kunnen creëren tijdens het boorproces.
Zijn metaalboren voor staal?
Bits voor het boren van metaal zijn verkrijgbaar in verschillende materialen, omdat veel materialen de mogelijkheid hebben om het metalen materiaal te snijden, zoals Co-boren, Black Oxide-boren en boren van hoogwaardig staal met toevoeging van wolfraam / diamant. Maar het optimale materiaal hiervan is een kobaltboor, omdat deze op metaal kan boren zonder hitte te veroorzaken, over het oppervlak te dwalen, overmatige plastische vervorming en zelfbeschadiging van de boor in de helft van het gat. Zwartoxide en hoogwaardig staal kunnen ook goed werken voor zachter materiaal, maar bij materiaal met een hoge opbrengst blijven ze hangen in het boorgat.
Draag veiligheidsuitrusting
Veiligheid staat voorop bij elk industrieel en fabricageproces vanwege het belang ervan dat verband houdt met het menselijk leven. Het boormetaalproces heeft dus ook enkele bijzondere eigenschappen waardoor het bestand is tegen de arbeidsrisicoparameters. Deze parameters zijn:
- Veiligheid googlet
- Noodstopknop instellen
- Veiligheidshandschoenen
- Veiligheidskleding
- EHBO doos
- Metalen chip schild
Deze veiligheidsitems kunnen de veiligheid van machinisten garanderen om taken uit te voeren zonder angst voor letsel. Hun belang wordt zo prominent in het geval van een verscheidenheid aan taken, omdat elke taak zijn eigen veiligheidsrisico's met zich meebrengt.
Klem de metalen onderdelen stevig vast
Opspannen is het belangrijke aspect van elk bewerkingsproces, ook omdat er in deze volgorde veel parameters zijn die de productkwaliteit kunnen beïnvloeden, zoals:
- Tolerantie van het werkstuk
- Golven in werk
- Verkeerde snij- of boorreferentie
- Probleem met vlakheid van het oppervlak
Als het vastklemmen van het boorwerk niet voldoet aan de eisen, dan is een afwijking van de ontwerpparameter duidelijk vanwege het niet beschikbaar zijn van de oppervlaktereferentie van het werk. In moderne CNC-machines of boormachine-metaalpersen zijn er speciale gereedschappen om banen met een ander profiel vast te klemmen met zijn bed met C-type klemmen.
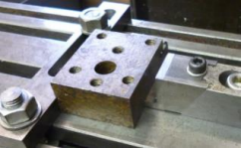
Figuur nr. 1 toont het vastklemmen van de taak tijdens het boren
Begin met een pilotgat
Deze gaten zijn nodig voor het boorproces, omdat boren op metaal op het oppervlak kan gaan ronddwalen omdat er geen referentiegat op het oppervlak en referentieniveau beschikbaar is. Als er nu geleidegaten op het oppervlak aanwezig zijn, kan het reeds beschikbare gat zijn werk doen door een gids te maken van de beste boor om staal te boren met een soepele en lineaire beweging binnen tolerantie. Deze gaten hebben ook een aantal soorten grafieken en tabellen nodig, omdat één dimensie niet alle klussen met verschillende afmetingen, materiaal en profiel kan aanpakken.
Hoe groot moet het pilotgat zijn?
Dit gat kan bits geleiden voor het boren van metaal wanneer het een optimale grootte heeft, ongeveer zestig tot zeventig procent van de basisafmeting van de uiteindelijke gatgrootte. Omdat een vrij gat problemen kan opleveren bij het bereiken van toleranties en een te strak gat de initiële boor in gehard staal kan beschadigen door deze naar links of rechts rond de centrale as van het boorgat te bewegen. Daarom is het noodzakelijk om een gat te maken in reeds vastgestelde richtlijnen of gepubliceerde industriële normen of codes.
Maattabel pilotgat
De grootte van het geleidegat moet optimaal zijn voor elke maat van de boor, omdat er voor elke maat een optimale diameter bestaat waarvoor de boor met een bepaalde speling kan worden gebruikt om zwerven op het oppervlak, overmatige plastische vervorming, warmteontwikkeling en gereedschapsschade te voorkomen. Tabel nr. 1 toont de juiste maattabel voor het boorgat voor het boormetaal.
|
Plaatmateriaaldikte (mm) |
Diameter geleidegat (mm) |
|
0.57 tot 2.50 |
2.9 |
|
2.51 tot 6 |
3.5 |
|
3.51 tot 10 |
4.2 |
|
4.76 tot 10 |
4.8 |
|
5 tot 10 |
6.3 |
Tabel. Nr. 1 Diameter pilotgat voor taak.
Moet ik olie gebruiken bij het boren van metaal?
Warmteontwikkeling is een duidelijk fenomeen tijdens het snijden, slijpen en boren van metaal en het is zeer noodzakelijk om thermische energie tijdens dit proces te vermijden vanwege schade aan het metaal en het booroppervlak. Om dit verwarmingseffect te verminderen bestaat er dus een eenvoudige oplossing: het aanbrengen van olie/snijvloeistof tijdens de booroperatie, die thermische energie kost en wegvloeit. Deze oliën zijn niet van organische aard omdat ze de eigenschap moeten hebben van warmteafvoer, lage viscositeit, stabiel gedrag ten opzichte van metaal en een onbeschadigend effect op de boorbank.
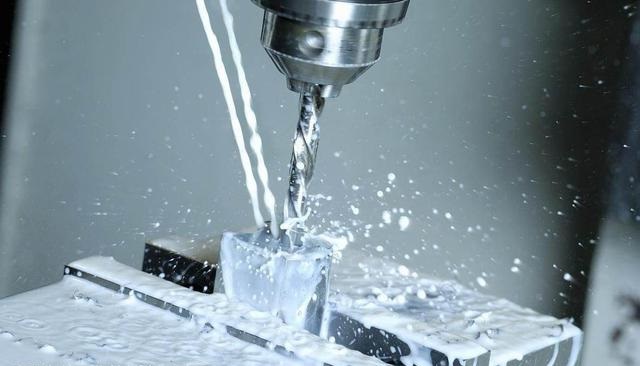
Figuur nr. 2 toont het gebruik van snijvloeistof tijdens het boren.
Ga langzaam en stabiel
Snijsnelheid en voeding hebben altijd een relatie met de kwaliteit van het snij- of boorwerk, omdat de snelheid van plastische vervorming specifiek is voor het fenomeen van oppervlakteharding in metalen en dezelfde relatie met elkaar heeft. Een andere factor die het relevanter maakt, is het ronddwalen van de bits op het oppervlak van de klus om de boring tegen te gaan, omdat de boorsnelheid hoog is en de bit kan ronddwalen of in een niet-lineaire richting kan komen. Een te lage snelheid kan ook overmatige warmteontwikkeling op het werkstuk veroorzaken, daarom is dit niet de eis van dit proces voor de juiste kwaliteit en afwerking van het werk.
Pauzeer regelmatig om de boor af te koelen
De warmteontwikkeling bij snijden en boren wordt niet onder controle gehouden door het aanbrengen van snijolie, omdat olie tot op zekere hoogte warmte aan het werkoppervlak kan onttrekken, vooral als je het hebt over dikke platen met een hoge sterkte. Een andere optie om dit effect tegen te gaan is dus het gebruik van pauze tijdens het boren, omdat pauze ervoor kan zorgen dat het werkstuk op kamertemperatuur komt zonder enige krachtconvectie. Een ander voordeel van pauzeren is dat u hierdoor de status en kwaliteit van het boorwerk kunt controleren.
Boren door dik metaal: Peck Drilling
Boren in dik metaal is geen gemakkelijke taak vanwege de warmteontwikkeling, het ronddwalen van de bits, harder materiaal en de kans op lineaire afwijkingen. Het is dus een proces dat u speciale aandacht moet besteden aan het boren in dik metaal, want als het werk defect raakt, is het duidelijk dat dit een groot financieel verlies zal zijn, omdat dik metaal een groter volume, gewicht en afmeting heeft in vergelijking met dun metaal. Peck-boren gaat dit effect tegen door de introductie van intermitterende snelheid en het aantal stappen tijdens het proces, omdat dit uw taak op gaten kan verifiëren en een soepele booroperatie kan uitvoeren.
Vermijd trillingen
Trillingen kunnen een verkeerde uitlijning van het werk of het werkstuk veroorzaken door beweging in lineaire of axiale richting tijdens het boorproces, en kunnen problemen met de rechtheid veroorzaken tijdens het assemblageproces. Trillingscontrole is dus van groot belang om de klus na het boorproces te redden, anders kan de taak een fout vertonen in de uitlijning van het midden van het gat, ook al ponst u een gat in metaal. Eenvoudige methoden om trillingen onder controle te houden zijn de juiste klemming van het werk, de aanwezigheid van een geleidegat, de oppervlakteafwerking van het werk en het verwijderen van spanen vanaf de rand van het gat. Het bed moet dus deze eigenschappen hebben om de effecten van het uit het midden lopen, het verwijderen van de randen en het verkeerd uitlijnen als gevolg van trillingen tegen te gaan.
Markeer het gat
Markeren is belangrijk op elk gebied van fabricage en bewerking, omdat het de operator en de machine vertelt waar het werk en het gat op de tekening aanwezig zijn. Het is ook een andere methode om de verificatie van het CNC-boorproces tegen te gaan, omdat het u vertelt dat handmatige markering en CNC-bewerking op één pint staan voor het boren door staal. Een ander voordeel is dat u de andere referenties op het werkoppervlak kunt kalibreren zonder een nieuwe referentie te hoeven maken, zodat tegenverificatie van elke bewerkingsbewerking aanwezig is en de kans op fouten na het proces veel kleiner wordt. 12.Gebruik een dieptestop:
Boormetaal heeft een bepaalde gatdiepte nodig, die voortkomt uit de vereiste van tekeningen en grafieken die beschikbaar zijn in handleidingen, omdat een doorgaand gat niet altijd vereist is bij het werk. Dieptestop is dus het nuttige hulpmiddel om dit probleem op te lossen. Het heeft de beste functie om aan te geven dat de uiteindelijke diepte hier is om het proces te stoppen en de volgende CNC-bewerking op het werk uit te voeren, want als de diepte groter wordt dan de vereiste, zal het moeilijk zijn om de oorspronkelijke materiaaltoestand te bereiken, omdat materiaal eenmaal weg kan niet terugkomen.
Figuur nr. 3 toont de diepteaanslag op de boor.
Behoud de bitscherpte
Boren in gehard staal is lastig en daarom is het noodzakelijk om in een goede positie te bijten, omdat dit problemen kan veroorzaken in een defecte positie en een vastlopend gat kan veroorzaken met de aanwezigheid van een defect bit erin. Dat is de reden waarom het een onderdeel van de SOP- of boorprocedure zou moeten zijn dat de scherpte van de boor goed is of niet, en er moet een ander bewerkingsproces aanwezig zijn naast de boorbank om het saaie booroppervlak na het boren van metaal tegen te gaan.
Sandwich maken
Hout is een goed materiaal voor sandwich- of boorwerkzaamheden, omdat het de klus kan klemmen door een sandwichproces te maken en een kussen voor de taak kan bieden voor het absorberen van ongelijkmatige krachten op het oppervlak. En wanneer het bit in contact komt met het werk, is het eerste materiaal de houtdikte, die de initiële gatdimeter en -locatie in zachter materiaal gemakkelijk en op een geschikte manier verder in het metalen oppervlak kan geleiden. Deze sandwich kan het oppervlak van het werkstuk beschermen tegen vreemde deeltjes en het binnendringen van metaal, terwijl het houtmateriaal kan worden vervangen wanneer er opnieuw moet worden geboord.
Maak deuk
In plaats van proefgaten op het oppervlak van het werk te maken, kunt u een deukvorm maken om de bit op het werkstuk te geleiden, zodat boren mogelijk is zonder dat er fouten ontstaan. Het is een goedkopere en eenvoudigste oplossing voor klussen waarbij geen proefgat kan worden gemaakt vanwege een beperking of om een andere reden vanwege een duidelijk profiel.
Hoe boor je door metaal met een handboor?
Handbooroptie is haalbaar in het geval van beperkte toegang voor het werkstuk, omdat elke klus niet naar de boorbank kan gaan voor CNC-bediening en boren met de pers. Het is dus noodzakelijk om in dit geval een handboor te gebruiken met een draagbare boor, markeergereedschap, meetlint en ontbraamgereedschap in de volgorde van het reinigen van het substraat, het markeren van de uitlijning van het gat en het boren op tekeningformaat.
Voor- en nadelen van boormetaal
Job kan andere opties hebben om olie op het oppervlak te maken, u kunt thermisch snijden, een hamer of een zelftappende schroef maken, maar de beslissing heeft betrekking op de voordelen en toepassingen van boormetaal die aanwezig zijn in tabel nr. 2.
|
VOORDELEN |
NADELEN |
|
Nauwkeurige methode om te boren |
Er zijn bij de start kapitaalkosten nodig |
|
Efficiënte manier om maattoleranties te maken |
Opleiding van de operator is nodig |
|
Kosteneffectieve methode |
Maak geluid tijdens het gebruik |
|
Het is de veelzijdige aard van de techniek |
Kan niet in elk profiel werken |
|
Het is veiliger om te opereren |
Chips kunnen de omgeving binnendringen |
Waarom kiezen voor China Tuofa Custom Metal Drill Services
Boren in metaal is een gewone klus, voor het eenvoudig boren van één of twee routinematige metalen platen, maar als het gaat om aangepaste onderdelen of het betrekken van tekeningen bij metalen klussen, dan is er behoefte aan certificering, training en goede machinekalibratie voor maattolerantie en taakkwaliteit. Dat is de reden waarom, als u op maat gemaakte metaalboordiensten nodig heeft, Tuofa China u kan helpen en binnen 24 uur een offerte kan uitbrengen nadat u een beslissing heeft genomen over uw technische tekeningvereisten. Tuofa China heeft CNC-boorervaring, ISO 9001-certificeringen en hightech. machines om de boorkwaliteit en werking tijdens dit proces te controleren.
Voor meer informatieklik hier om contact op te nemen met Tuofa, China.
Veelgestelde vragen over boormetaal
Hoe boor je door dik staal?
Dik metaal is geen gemakkelijke taak voor boormetaal vanwege de dikte en het grote volume om de boorkop tegen te gaan, maar er zijn bepaalde technieken om dit proces op een soepele manier uit te voeren
Dit zijn: Stoppen tijdens het bewerken, Gebruik van Step Bit, Cool job of werkstuk en Gebruik sandwichlagen voor job.
Hoe boor je een gat in metaal zonder boor?
Er kunnen klussen zijn die beperkingen hebben bij het boren in een bed, daarom is het moeilijk om de klus te verplaatsen, maar u kunt deze boren met behulp van thermisch snijden, een spijker, een priem, een hamer en een zelftappende schroefboor.
CNC-boorvoedingen en snelheden?
De snelheid is voor het gereedschap om te snijden en de voeding is de afstand die per taak wordt verplaatst, voor een diameter van minder dan 1/8 inch is een voeding van 0.001 tot 0.003 inch per omwenteling en voor maximaal 1 inch is een voeding van 0.015 inch per omwenteling voldoende. Terwijl de snelheid van 80 SFM voor koolstofstaal voldoende is voor HSS-boren.
Mallen voor het boren van gaten in buizen?
Het rechthoekige buisframe houdt de buis in oriëntatie, zodat deze naar de boorkop wijst en vervolgens de positiebevestiging door bouten het laatste klemmechanisme is, zodat het boorproces zijn weg in de buis kan vinden.
 Hoe koperen buizen te snijden | 10 manieren om te snijden




