 Tel/WeChat:
 E-mail:



 Home
Hoe metalen platen te buigen | Met de hand en 6 tips

 Gepubliceerd: 5 juli 2023

Alle technische ontwerporganisaties, instellingen en werkplaatsen hebben een buigproces nodig om een baan te kunnen vervaardigen. Omdat alleen lassen, thermisch snijden en machinaal bewerken niet kunnen voldoen aan de vereisten van het fabricagetechnologieplan. Maar om het werk te kunnen buigen met de juiste kromming, straal, hoek, dikte, metaalrem en materiaal moet men productie- en metallurgische kennis opdoen. Anders kunnen verkeerde buigparameters de fysieke microstructuur en mechanische korreltextuur van het materiaal vernietigen. Het leerproces voor het bovengenoemde onderwerp is dus essentieel voor het buigen van metaal, zowel bij ontwikkelings- als bij massaproductie.
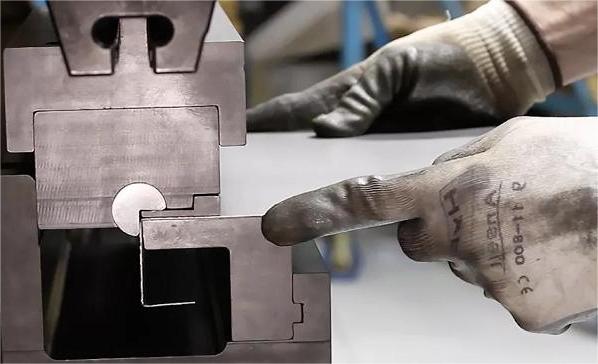
Hoe metalen platen te buigen
Voor het buigen van metalen platen zijn metalen materialen, metalen remmen, buiggereedschappen, meters, bankschroeven, straalgrafieken, oven (voor warmbuigen) en testlaboratorium voor postkwalificatie nodig. In het eerste proces komt de juiste radius- en metaalbuig- / remmachine tot de sequentiële procedure voor voorbehandeling. Vervolgens besluit de combinatie van materiaal en straal dat kamer- of hoge herkristallisatietemperatuur de vereiste is voor dit materiaal en proces. En het materiaal gaat naar de overeenkomstige sectie met klemkracht en eindmechanisme om de uiteindelijke afmeting te krijgen. Dit volledige proces vereist een definitieve kwalificatie van de fysieke en mechanische eigenschappen volgens de bouwcode en standaard.
Gereedschap om plaatmetaal te buigen
Gereedschap is de essentiële vereiste van dit proces, omdat zonder de juiste selectie van gereedschap het proces langdurig en defect wordt. Hieronder volgen de gereedschappen die het buigproces met meerdere radiussen en diktes tot een nuttig product maken:
Metalen rem
Matrijzen en preforms
vices
Meters
Tang
Werkwagentjes
testtools
Oven voor verwarmingswerk
Smeerpistool
Handdraagwagens brengen de taak van de ene plaats naar de andere over voor het uitvoeren van de buigplaat en het meetproces. Matrijzen en preforms meten de uiteindelijke straal en werkhoek volgens de technische specificatie en tekening.
Typen vouwtechnieken voor plaatwerk
Metaalbuigtechnieken kunnen multidimensionale aspecten hebben bij de fabricage van buigplaatmetaal in verschillende oriëntaties. Bij elke techniek worden verschillende soorten metalen buiggereedschappen toegepast om plaatmetaal te buigen met buigtoleranties voor metaal. Beschrijving van verschillende technieken vindt u in Tabel. Nr. 1.
|
Plaatwerktechnieken |
Beschrijving |
|
V Buigen |
De plunjer van de metalen rem oefent kracht uit naar het onderste punt van de V-vormige holte. En de plunjer maakt het extra krachtig om de onderkant van de V-vormige holte aan te raken |
|
Lucht buigen |
De plunjer van de metalen rem oefent kracht uit op een gedeeltelijke afstand van de holte. De baan raakt de bodem van de v-vormige holte niet. De buighoek is dus altijd kleiner dan 90 graden |
|
Bewerking middels ‘coining’ |
Bij deze techniek suggereren berekeningen voor het buigen van plaatmetaal dat er ongeveer tien maal de kracht van de V-buiging moet worden uitgeoefend en dat het fenomeen van terugvering wordt voorkomen. Wanneer materiaal met extra kracht naar het plastische vervormingsbereik gaat, zorgt de toevoeging van spanning ervoor dat er geen terugvering optreedt. Zo blijft metaal altijd in permanente vorm. |
|
Rolbuigen |
Rolbuigen buigt het plaatmetaal door krachtuitoefening op tertiaire punten en vormt de straal van geschikte verhoudingen. De minimale straal is groter dan die van metalen remapparatuur, omdat drie rollen alleen de minimale straal in de grenspositie kunnen behouden. Heetbuigmetaal is de optie voor plaatdiktes met relatieve uitrustingscapaciteit. |
|
Teken buigen |
Tekening maakt een aangepaste metalen buigoptie voor een speciale matrijs om een vel in een bepaald patroon te tekenen. Dit proces brengt wat extra kosten met zich mee als gevolg van het bewerkingsproces. Het bewerken van op maat gemaakte matrijzen brengt extra kosten met zich mee voor elk ontwerp en profiel. |
Tabel. Nr. 1 Soorten vouwtechnieken voor plaatwerk. Er zijn verschillende soorten vouwtechnieken voor metaalplaten aanwezig in figuur nr. 1,2, 3 en XNUMX.
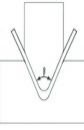
Figuur nr. 1 V-buigen.
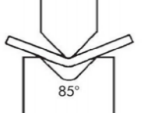
Figuur nr. 2. Lucht buigen.
Figuur nr. 3. Munten in buigen.
Voor meer informatie volgende YouTube-video's maken concept duidelijk: https://www.youtube.com/watch?v=50DfkV9Y4Dk en https://www.youtube.com/watch?v=1Jsxi-rAcNc
Wat wordt gebruikt om metaal te buigen?
De buigkracht van de plunjer is verantwoordelijk voor het buigen van plaatmetaal met een combinatie van teken-, hamer-, metaalvormmethoden en warmte. Bij toepassing van plunjer-/hamerkracht geeft het plaatmetaal mee aan het spanningspunt en vervormt het in het plastische gebied. Plaatbuigmachines doen het werk en vergemakkelijken daarbij het complete proces. De werkplaats voor de fabricage van buigplaten heeft deze alle metaalbewerkingsprocessen onder één dak, omdat de output van het ene proces soms dringend de input van het tweede proces wordt.
Industriële plaatwerkbuiger
Industriële metaalbuigtoepassingen omvatten toepassingen met grote afmetingen en massaproductie voor een bepaald merk of product. De metaalbuigindustrie heeft dus die taak nodig waarbij op regelmatige basis buigbewerkingen nodig zijn en die metaalbuigdiensten met een materiaaldikte zonder defecten kan uitvoeren. Op maat gemaakte metalen remmen zijn heel gebruikelijk voor het uitvoeren van industriële klussen in verschillende afmetingen en massa. Deze machines zijn verkrijgbaar in de technische markt en bieden op maat gemaakte oplossingen voor het buigen van plaatmetaal voor gangbare metalen buighoeken.
Hoe plaatstaal met de hand te buigen?
Het buigen van plaatstaal is niet altijd de betrokkenheid van metaalbuigoverwegingen met zwaar materieel en gereedschap voor plastische vervormingen. Voor deze taak wordt gebruik gemaakt van handmatige oefening met lagere kracht door mechanisch voordeel te behalen. Bij dit proces kan men de kookplaat op de bankschroef houden en de richtlijnen voor het buigen van metaal volgen om de buigradius van plaatmetaal te bereiken. Materiaalkeuze is de basis voor deze overwegingen bij het buigen van metaal.
Welke dikte plaatmetaal kan met de hand worden gebogen?
De optimale diktecriteria voor het met de hand buigen van plaatmetaal liggen tussen de één en twee millimeter dikte met behulp van een bankschroef op gewoon koolstofstaalmateriaal. Maar tips voor het buigen van plaatstaal zeggen dat dit onderwerp afhangt van de materiaaltextuur, korrel, sterkte en klasse. Omdat niet elk materiaal de spannings-rekcurve in één richting van de elasticiteitsmodulus volgt voor plastische vervorming en buigradius van plaatmetaal. Daarom is de dikte voor het buigen van geen enkel belang, tenzij de materiaaltextuur en -klasse niet beschikbaar zijn. Maar dit proces kan geen nauwkeurige metaalbuigresultaten opleveren vanwege handmatige manipulatie tijdens het proces.
Toelating voor buiging van plaatwerk
De buigtolerantie voor plaatwerk is afhankelijk van de volgende factoren voor de nabije straal en tolerantie in het bochtpad,
- Buighoek.
- Buig radius.
- Constante K-waarde
- Dikte van de plaat
De formule voor dit fenomeen is als:
Buigtoeslag = A (Pi/180) (R+KT)
Waarbij A= Buighoek in graden.
R= Buigradius in m.
K= Constante waarde.
T= Dikte.
De buigtoeslag is dus afkomstig uit de theoretische berekening, maar de werkelijke waarde komt voort uit ervaring en formuleberekening. Omdat er altijd een willekeurige fout in de formuleberekening bestaat die van invloed kan zijn op het daadwerkelijke scenario van gebogen plaatmetaal.
Buigradiusgrafiek van plaatstaal
Of het is incrementeel buigen waarbij de vlakke plaat naar het curvepad wordt gebracht, of het is volledig gemunt, beide hebben richtlijnen voor metaalbuigen nodig. Daarom zijn er standaardkaarten beschikbaar om dit werk te doen. Het basisthema voor het maken van deze kaarten staat in tabel nr. 2.
|
Materiaal. Minimale buigradius. |
|
|
Staal. |
4t |
|
Bronzen. |
4t |
|
Aluminium. |
6t |
|
Bronzen. |
4t |
|
Roestvrij staal. |
6t |
|
Titaan. |
3t |
|
Magnesium. |
13t |
Tabel nr. 2. Buigradiusgrafiek van plaatstaal.
“t” beschrijft de dikte van het object in tabel nr. 2. Uit tabel nr. 2 blijkt duidelijk dat de minimale buigradius van plaatmetaal voor elke metalen klus ongeveer drie keer de dikte ervan bedraagt, anders zal een metallurgisch defect scheuren veroorzaken. Hoewel koolstofstaal een veelgebruikt materiaal is voor de werkplaats voor het buigen van plaatstaal, blijkt uit tabel nr. 2 dat de minimale buigradius meer dan vier keer zo dik is als de dikte ervan.
Voorbeeld: Men heeft bijvoorbeeld een koolstofstalen plaat van 5 mm om te buigen onder een hoek van minder dan negentig graden zonder deze te laten scheuren. Dan is de minimale buigradius voor dezelfde plaat 20 mm, maar deze straalwaarde is niet absoluut. Omdat veel andere factoren ook afhankelijk zijn van willekeurige omstandigheden. De korrelgrootte en de omstandigheden van de warmtebehandeling bepalen deze waarde op willekeurige wijze.
Buig metaal terug in vorm
Het grote probleem dat zich in de procesindustrie voor het buigen van plaatmetaal voordoet, is dat als gevolg van gedeeltelijke plastische vervorming het materiaal terugkeert naar een kleine oorspronkelijke staat met permanente verharding. Soms leidt dit effect bij sterk materiaal tot het overtreden van de veiligheidsregels voor het buigen van metaal. Toevoeging van munten is dus noodzakelijk of het buigen van metaalplaten met de juiste straal. In de literatuur zijn buigtips voor plaatstaal verkrijgbaar om dit effect in afmetings- en incrementele buigstappen tegen te gaan. Warmtebeëindiging is een andere optie om dit effect tegen te gaan, omdat verwarming het materiaal zachter maakt en het helpt permanent te vervormen bij lagere kracht.
Wat is de beste manier om plaatmetaal te buigen?
De beste methode is om de buigtoeslag te berekenen, veiligheidsmarges toe te voegen, naar de juiste V-buig- of rolbuigmachine te gaan en het materiaal bij kamertemperatuur of op hoge temperatuur te buigen. Bij dit proces is het altijd nodig dat plaatmetaal de korreltextuur niet verstoort, omdat buigen op deze manier nutteloos wordt. Als er een storing in de microstructuur optreedt. Een andere beste manier om plaatmetaal te buigen is dus de kwalificatie van een prototypeplaat met dezelfde parameters, buigradius, tolerantie en materiaal.
Wat is de eenvoudigste manier om metaal te buigen?
De eenvoudigste manier om plaatmetaal te buigen is met een metaalrem, bij maximale buigradius, minimale dikte en kleine toepassing van warmte (indien nodig). Op deze manier kan het de definitieve vorm krijgen zonder procedureproblemen te veroorzaken. Maar de gemakkelijke manier is niet altijd prioriteit voor de buigplaatindustrie. Microstructuur en metallurgische kwalificatie maken het buigproces moeilijk op een manier die mechanische buigstappen vereist. Bij elke stap voldoen de kwalificatiecriteria aan de procedurerichtlijnen. Een eenvoudig buigproces kan dus alleen werken bij de gewone buigplaatwerkprocedure.
Hoe plaatwerk buigen zonder rem?
Plaatwerk buigen zonder metaalrem is een eenvoudige, snelle en gebruikelijke techniek voor de gewone en niet-gecodeerde praktijk van een technische werkplaats. Je kunt het doen met de nodige hulpmiddelen en training. Zelfs enkele instructievideo's kunnen helpen om dit werk op een technische manier uit te voeren. Er moeten enkele belangrijke hulpmiddelen beschikbaar zijn om dit werk te doen, namelijk:
- Bankschroef
- Radiusprofiel (mag van hout zijn)
- Hamer of slagplunjer
- Sterven (indien nodig)
- Verwarming fakkel
- Hoekmeter
Anders zijn rolbuigen en buisbuigen ook een optie om het plaatbuigen uit te voeren zonder gebruik te maken van een metalen rem en accessoires.
6 belangrijke tips voor het buigen van metalen platen
Tips om metalen platen te buigen zijn het gebruik van de juiste metalen buiggereedschappen, een radiusprofiel, buigpunten voor plaatstaal en een hoekmeter. De 6 belangrijkste tips zijn als volgt:
Bereken de buigtoeslag
Bereken altijd de metaalbuigtoeslag met toevoeging van de juiste praktische afwijkingsmarge voordat u met het proces begint.
Markeer lijnen op taak
Markeer de buiglijn op het werk zodat patroonvorming zichtbaar is tijdens het buigproces.
Plaats Radiusprofiel onder Taak
Plaats altijd het radiusprofiel onder de taak om buigradiusvorming mogelijk te maken met funderingssteun op bankschroef.
Zorg voor Surface
Het oppervlak van de buigopdracht moet worden geobserveerd, zodat eventuele scheurvorming in een vroeg stadium zichtbaar wordt.
Breng een verwarmingstoorts aan
Gebruik indien nodig een verwarmingstoorts om het buigproces gemakkelijk te maken. Door verhitting wordt het materiaal zachter waardoor verdere verwerking kan plaatsvinden.
Meten met hoekmeter
Meet altijd met een hoekmeter om erachter te komen of de materiaalbuiging zich op de eindradius bevindt of dat er meer buiging nodig is.
Waarom kiezen voor Tuofoa voor op maat gemaakte metalen buigonderdelen
Metaalbuigen kan geen gemakkelijke klus zijn als het gaat om een of andere aangepaste en standaardcodeklus. Als er bijvoorbeeld op maat gemaakt metaalbuigwerk nodig is met certificering en materiaalkwalificatie volgens ASME, ASTM of GB, dan valt deze taak niet binnen de gemeenschappelijke werkplaats. Er is een technisch productiebedrijf nodig dat ISO- en materiaalcertificering heeft voor op maat gemaakte buigwerkzaamheden. Hier is Tuofoa voor het nauwkeurig buigen van metaal. Omdat Tuofa ISO- en materiaalcertificering heeft voor buigen en CNC-bewerkingen. Tuofa kan met kennis van zaken uw technische tekening omzetten in een definitief buigproduct.
Voor meer informatie kunt u terecht op tuofa-cncmachining.com
Veelgestelde vragen over het buigen van metalen platen
Is het buigen van metaal een fysieke verandering?
Het is een fysieke verandering omdat er geen nieuwe chemische verbindingen aan dit proces deelnemen door de toevoeging van carbiden. Maar in het geval van austenitisch roestvrij staal kunnen sommige martensitische structurele veranderingen optreden door een buigproces dat zijn oorspronkelijke vorm kan aannemen met een oplossingsbehandelingsproces in een afschrik- en temperoven.
Hoe staalplaat buigen?
Het is een heel gebruikelijke praktijk om het werk op een metalen rem of bankschroef te klemmen, er plunjerkracht op uit te oefenen, de holte te smeren, het hoekprofiel te meten, wat warmte toe te passen en het materiaal te kwalificeren voor de buigradius. Denk er altijd aan om de prototypeopdracht te kwalificeren voordat u daadwerkelijk materiaal buigt.
Hoe 14 gauge plaatmetaal te buigen?
Het buigen van 14 gauge plaatmetaal heeft een relatie met het profiel en de materiaaltextuur. Want als het bestaat uit eenvoudig koolstofstaal voor een maximale buigradius, dan kan handmatig buigen een optie zijn op bankschroef met enige toepassing van hitte en hamer.
 Koperen versus aluminium koellichamen, wat is beter?




