 Tel/WeChat:
 E-mail:



 Home
G-code en M-code: wat is het verschil tussen?

 Gepubliceerd: 14 augustus 2024

Inleiding: De maakindustrie maakt gebruik van een CNC-bewerkingsproces voor draaien, frezen, kotteren, bekleden, snijden, knippen en 3D-profilering van grondstoffen, zodat het de vorm kan aannemen van het eindproduct dat aanwezig is op de technische tekening van het eindproduct met de juiste oppervlakteafwerking. Maar de taal van de CNC-machine is G-code en M-code voor verschillende processen, dus het is onmogelijk om deze processen uit te voeren zonder de compatibiliteit van codesyntaxis, formaat, typen, toepassingen en fabrikanten te leren.
Wat is M-code?
Deze codes hebben betrekking op CNC-machines omdat het hoofddoel ervan is het besturen van de werking en het schakelen van CNC-machines, zodat diverse bewerkingen ook onder controle zijn van de machinist zonder enige hardware-interactie. Anders is het moeilijk voor de machinist om de hardware- en machinebediening uit te voeren met fysieke instructies, dus kan m-codecnc de machinist helpen koelmiddel te stoppen, de spil aan te zetten en het gereedschap te wisselen met slechts één opdrachtsyntaxis. Dezelfde codes zijn CNC-machinetaal om de operator te helpen bij routineonderhoud zonder tijdsvertraging, fysieke interferentie, het losmaken van taken en de kans op fouten.
Wat is G-code?
CNC-g-code is van belang op het gebied van de bewerking, omdat alle bewerkingen de syntaxis van de g-code-programmering beheersen, zelfs in de gebruiksvriendelijke interface van het machinebedieningspaneel, het onderwerp van het leren van g-codecncis, onderdeel van de certificering van machinisten. Omdat als er een complex of op maat gemaakt technisch onderdeel op de machinetafel komt, de vriendelijke gebruikersinterface de machinist niet kan helpen het proces uit te voeren, omdat er geen aangepast programma beschikbaar is in de bibliotheek van de machine. U moet dus de hulp van g-code-programmering gebruiken om tekeninstructies om te zetten in prestatiecodes voor de werking van de CNC-machine, zodat de resultaten van het bewerkingsproces nauwkeurig, onmiddellijk en betrouwbaar zijn.
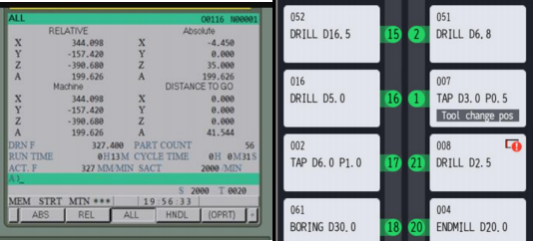
Figuur nr. 1 toont gebruiksvriendelijke CNC-interfaces.
Klik hier voor bewerkingsdiensten en offertes voor verschillende soorten op maat gemaakte machineonderdelen waarvoor toleranties en vlakheidswaarden nodig zijn.
CNC G- en M-codelijst
G- en M-code zijn de machinetaal met een vaste syntaxis, dus je moet hun stijl leren met een vaste oriëntatie, zodat variatie van de ene machine naar de andere niet voorkomt in de logica van bewerkingsprogramma's. Tabel nr. 1 en 2 beschrijven een lijst met codes met hun doel,
|
G-code |
Toepassing |
|
G00 |
Beweging inline |
|
G01 |
Beweging op laatste snelheid |
|
G02 |
Beweging met de klok mee, cirkelvormig |
|
G03 |
Beweging tegen de klok in, cirkelvormig |
|
G04 |
Stop voor een bepaalde tijd |
|
G05 |
Niet-modale stroomversnellingen |
|
G09 |
Motie voor exacte stopcontrole |
|
G10 |
Programmeerbare parameter |
|
G15 |
Polaire tot cartesiaanse coördinaten |
Tabel.nr.1. G-codelijst.
|
MCode |
Toepassing |
|
M00 |
Om het programma te stoppen |
|
M01 |
Geeft mogelijkheid om te stoppen |
|
M02 |
Programma beëindigen |
|
M03 |
Spil met de klok mee |
|
M04 |
Spindel tegen de klok in |
|
M05 |
Om de spil te stoppen |
|
M06 |
Gereedschap wijzigen |
|
M08 |
Naar op Koelvloeistof |
Voor meer informatie kunt u terecht op de volgende YouTube-links:
https://www.youtube.com/watch?v=5XihF05K4yM
en
https://www.youtube.com/watch?v=wq33c4
CNC-machinecodetaal
G-code en m-code zijn de taal, instructies en interpretatie van de cnc-machine, omdat ze de gebruikerstaal vertalen naar machine-instructies, zodat deze kunnen worden vertaald in frezen, kotteren, draaien en boren. Je kunt spelen met de nieuwste gebruiksvriendelijke interfaceprogramma's om de machine te bedienen, maar het zal niet bij elke taak helpen, omdat er altijd aangepaste taken zijn in de technische werkplaats waarvoor machinetaalvertaling in de vorm van cncg-code nodig is. Het belang van G-code-programmering is dus van cruciaal belang voor toepassing in elke machinewerkplaats, ongeacht model, merk, capaciteit en as.
CNC-programmeercodelijst
Programmeervoorbeelden van G-code en m-code zijn de beste codes voor CNC-machines, omdat deze voorbeelden machinisten kunnen vertellen hun werk te controleren met een reeks instructies in syntaxisformaat. Er zijn ook andere voorbeelden die machines kunnen instrueren om bewerkingen op dezelfde manier uit te voeren. U kunt die methoden in hun formaat gebruiken, maar het belang van G-code en M-codevoorbeelden blijft van vitaal belang. Omdat aan het einde van de interface tussen machinist en machine g- en m-code aanwezig zijn om de taak uit te voeren en de instructieset uit te voeren op metalen / niet-metalen werkstukken.
Programmeermethoden / Codelijst:
Programmeermethoden zijn andere manieren om g- en m-code te instrueren, zodat deze de machine kan vertellen dat de aangepaste instructies van de gebruiker moeten worden gevolgd. Lijst van deze methoden zijn:
1. Gebruiksvriendelijke interface.
2. Commuter Aided productiemodel.
3. Conventionele instructies.
4. Handmatig manoeuvreren van klauwplaat en spil.
Figuur nr. 2 toont moderne, gebruiksvriendelijke interfaces van CNC-machines zonder dat er G- en M-code nodig is, maar het kan natuurlijk niet elke tekeningvereiste in machinetaal vertalen.
CNC-machine G-codelijst
Gedetailleerde kennis van de g-codelijst, zoals in tabel nr. 1, vertelt hoe u relevante codes eruit kunt kiezen en deze kunt toepassen bij frezen, kotteren, draaien en draaibanken, zodat de bewerking kan begrijpen wat de machinist wil hebben die persoon.
G-codes voor CNC-frezen
Deze bewerking kan een freesbewerking op een werkstuk uitvoeren wanneer dit zich in een stationaire positie bevindt, door contact te maken tussen het werkoppervlak en het snijgereedschap. G00 en G01 zijn de meest populaire gereedschappen die de gebruiker vertellen het gereedschap op een bepaalde positie te verplaatsen. Een andere freescode G-95 en G-71 hebben ook toepassing voor voedingscontrole en ruwe cyclus van gereedschapsbeweging, omdat gereedschap het belangrijkste is bij deze bewerking en het werkstuk gedurende een volledige tijdsspanne stilstaat, waardoor een enkele code meer werk kan doen in minder tijd.
CNC-frees M-codes
Deze bewerking moet mogelijk het bewerkingsproces stopzetten, omdat als het gereedschap met enige snelheid beweegt, de visuele inspectie mogelijk even moet stoppen en een visuele analyse van het werkstuk moet uitvoeren. Een andere belangrijke factor die het belang van deze code kan beschrijven, is dat een plotseling ongeval schade aan het werkstuk kan veroorzaken, waardoor het hele proces moet worden beëindigd. M30 is de M-codecnc die de bewerking kan stoppen terwijl de andere instellingen en programma's behouden blijven zoals deze zijn tijdens het resterende deel van de bewerkingstijd.
Klik hier voor online CNC-freesdiensten van Tuofa China.
CNC draaiende G-codes
Deze bewerking kan radiaal materiaal van de klus verwijderen door het snijgereedschap rond de omtrek van de klus te bewegen, maar kan het gereedschap natuurlijk ook met de klok mee en tegen de klok in draaien. G02 en G03 kunnen het gereedschap ook met de klok mee en tegen de klok in roteren. G02 is bijvoorbeeld de spilstart-g-code voor de as die aanwezig is op de spankop van de machine en kan na het frezen een kleinere diameter hebben. Deze code kan ook de kans op storingen en fouten verkleinen, omdat het door het gebruik hiervan een bevestiging is dat u de laatste taak kunt uitvoeren volgens de syntaxis van de freescode.
CNC draaiende M-codes
Voor deze bewerking is machinegerelateerde code nodig om de machine te starten, bedienen en stoppen volgens de vereisten van de draaibewerking, omdat het stoppen van de werking een vereiste kan worden bij elk industrieel proces. Volgens tabel nr. 2 zijn M03, M04 en M05 de codes voor spilrotatie met de klok mee en tegen de klok in, met de mogelijkheid om het proces in elk stadium van het algoritme te beëindigen. Deze codes (zoals M08) kunnen ook de koelmiddelsnelheid tijdens bedrijf regelen, want als er dikke metalen monsters in gebruik zijn (bijvoorbeeld 100 mm koolstofstaal), kan de normale snelheid van het koelmiddel voldoende warmte produceren om het bewerkingsoppervlak van het monster te beschadigen.
Verschil tussen G-code en M-codes
Er zijn veel verschillen tussen G- en M-code, maar in breder perspectief is het een feit dat G-code bedoeld is voor numerieke en positioneringsbewerkingen van machines, terwijl M-code bedoeld is voor zaken die verband houden met machines, accessoires en gereedschapsapparatuur. Tabel nr. 3 beschrijft de verschillen daartussen:
| G-code | M-codes |
| Heeft betrekking op de geometrie van het werkstuk | Heeft betrekking op CNC-machineaccessoires |
| Heeft betrekking op het product dat in gebruik is | Heeft betrekking op machinebewerkingen |
| Beheers verschillende numerieke bewerkingen van bewerkingsprocessen | Controle PLC's van CNC-machine |
| Het kan per machine verschillen | Hetzelfde geldt voor CNC-machines van vergelijkbare oorsprong |
Hoe een CNC-programma te lezen
Deze programma's zijn van links naar rechts aanwezig met platte tekst in plaats van zware tekstafbeeldingen en afbeeldingen met CAD / CAM-model voor het genereren van instructies voor de machine. De G- en M-codes voor het Haas Milland Fanuc-bedieningspaneel volgen tabel nr. 1 en 2 met kleine aanpassingen. Hier is bijvoorbeeld het programma:
G00 X9Y24 In dit geval zal de sonde zich verplaatsen naar punt (9, 24) op het Cartesiaanse vlak met de oorsprongsreferentie al aanwezig in het programma, maar zal in lineaire richting gaan omdat de beschrijving al aanwezig is in G00.
Wanneer moet u GorM-codes gebruiken?
De CNC-machinetaal is afkomstig van G- en M-codes, zodat instructies voor technische tekeningen rechtstreeks naar de machineprocessor gaan. U moet dus de codecnc-syntaxis leren voor correcte bewerkingen. En het is duidelijk dat g-code toegepast zal worden waar geometrie-instructies het doel zijn om de instructies over te brengen naar de bewerkingsprocessor zonder dat er een derde medium aanwezig is. De g-code voor het starten van de spil is bijvoorbeeld G96 en G97, maar machine-instructies zijn ook nodig om deze taak uit te voeren, omdat ze zullen vertellen welke snelheid en richting nodig zijn voor de g-start van de spil.
G-codes en M-codes leren
Beide codes hebben een speciaal algoritme om te leren en hebben een speciale methode nodig om hun toepassing in CNC-programmering, taakuitvoering en bewerking op werkstukken en metalen taken te begrijpen. Het begrijpen en leren van g- en m-codes heeft twee aspecten: ten eerste het begrip van de geometrie en de vertaling ervan in machinecode, en ten tweede de opstelling van machinebewerkingen tijdens de bewerking.
G-codes:
Eerst is het codenummer en het doel in tabel nr. 1 de noodzaak voor begrip en vervolgens is tabel nr. 3 een combinatiecode om g-codedetails beschikbaar te maken voor de machineprocessor. Anders zijn alleen G02 en G03 niet genoeg commando's om de processor te vertellen met welke snelheid beweging aanwezig moet zijn. De F-syntaxis is dus ook de belangrijkste behoefte om de machine te vertellen wat de voedingssnelheid is voor draaien, vlakdraaien, snijden en frezen.
| commando | Doel |
| A | Gereedschap rond de x-as |
| R | Straal van de bogen |
| X, Y en Z | Gereedschapspositie in X,Y en Z |
| Iand J | Geef het incrementele midden van de boog aan |
| N | Regelnummer |
| F | Voedingssnelheid |
| S | Spindel verplaatsen |
| T | Gereedschapselectie |
| R | Straal van Boog |
| A | Gereedschap rond as. |
| B | Rotatie rond de as |
| C | Hulpas |
| D | Diameter van het offsetgereedschap |
| L | Ringleiding |
| P | Vertraging in de tijd |
M-codes:
Deze codes zijn gemakkelijk te leren in vergelijking met de g-codereferentie, omdat u hier alleen de machine hoeft te vertellen wat de instructie is die met het gereedschap moet worden gedaan. Vooral in het geval van beëindiging van de bewerking kunnen M-codes met onmiddellijke snelheid helpen, omdat M00 in de syntaxis met bepaalde voorwaarden deze kan stoppen zonder prompt op het scherm. Tabel.nr. 2 beschrijven deze codes met hun doel.
G-code programmeren
De G-codereferentie is het startpunt voor elke vertaling van instructies voor technische tekeningen in de syntaxis van de machinebehoefte. De G-code voor het starten van de spil kan bijvoorbeeld een oorsprong hebben, maar in de eerste plaats zullen G02 en G03 aangeven dat er met de klok mee of tegen de klok in moet worden bewogen. Beschouw het voorbeeld van een eenvoudige syntaxis:
G01 X98Y58 F350
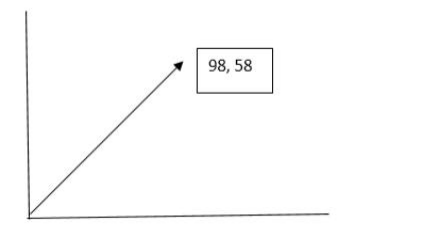
Figuur nr. 3. G01 Commando voor lineaire beweging.
Volgens figuur. Syntaxismachine nr. 3 gaat naar 98, 58 cartesiaanse punten en de voedingssnelheid is 350 met de juiste eenheden om zijn werking uit te voeren. Essentiële stappen voor deze programmering zijn dus: 1. G-code-algoritme. 2. Inclusief G-codefunctie. 3. Geef de numerieke waarden op. 4. Voer M-code in voor de betreffende functies.
Waarom kiezen voor China Tuofa voor aangepaste CNC-bewerkingsonderdelen
Voor het bewerken van elke klus zijn technische tekeningen, gekwalificeerde ingenieur en machinist, kalibratie van de CNC-machine en benodigde gereedschappen voor bewerkingsdoeleinden nodig. Nu beschikt u misschien over dit soort faciliteiten in uw werkplaats, maar voor op maat gemaakte onderdelen zijn onderzoek en ervaring nog een extra parameter om de bewerkingstaak binnen het tijdsbestek te voltooien.
Tuofa China heeft een ISO 9001-certificering en ruime ervaring op het gebied van CNC-bewerking met hulpprocessen van de technische industrie, waardoor Tufoa de aangepaste behoefte aan bewerkingswerkzaamheden kan begrijpen en de best beschikbare CNC-machine kan selecteren om oppervlakteafwerking, tolerantie en vlakheid te bereiken volgens de beste technische praktijken. .
Voor meer informatie kunt u terecht op tuofa-cncmachining.com
Klik hier voor op maat gemaakte onderdelen en ontvang een offerte voor uw werk van een ISO-gecertificeerde organisatie met ruime ervaring in machinale bewerking.
Veelgestelde vragen
Lijst met Fanuc-alarmcodes
Deze alarmen duiden op een storing, een verkeerde syntaxis, een beperking van de afmetingen van het werkstuk en een hardwareprobleem tijdens de werking. Enkele alarmsignalen zijn:
|
Alarmnummer: |
Beschrijving |
|
0 |
Geen storing |
|
1 |
Stoppen van de ventilator |
|
2 |
Lage spanning |
|
3 |
Verlaging van de DC-tussenkringspanning |
G00 en G01 G-codes
Deze codes zijn vrijwel essentieel voor elk bewerkingsprogramma, omdat G00 de processor instrueert om met snelheid naar een bepaald Cartesisch punt te gaan en G01 zegt dezelfde snelheid te volgen als aanwezig in de vorige instructie.
G90 CNC-code
Deze code zal de processor vertellen een andere absolute positionering te definiëren in plaats van de oorspronkelijke oorsprong en zal het mogelijk maken om met een nieuwe positie te werken voor alle referenties, dimensies en vlakheids-/rechtheidswaarden. Het kan referenties op maat of gebruikersbehoeften bieden voor bewerkingsbewerkingen, zodat complexe puntverbindingsafmetingen geen machinist nodig hebben.
 Titanium polijsten | 8 Poolse manieren




