 Tel/WeChat:
 E-mail:



 Home
CNC-boorrichtlijnen voor het verbeteren van de gatkwaliteit

 Gepubliceerd: 9 april 2024

In diverse industrieën, zoals de lucht- en ruimtevaart, de medische sector, de machinebouw en de bouw, zijn gaten essentieel voor assemblage en structurele integriteit. Deze gaten zijn dus cruciaal voor een succesvolle assemblage en verdere functionaliteit. Om deze gaten met hoge precisie te boren, wordt vaak gebruikgemaakt van CNC-boren. Dit artikel geeft inzicht in hoe we de kwaliteit van gaten kunnen verbeteren door middel van CNC-boren.
Wanneer is CNC-boren nodig?
Ook andere CNC-bewerkingen, zoals CNC-boren, worden veelvuldig gebruikt in de productie in vrijwel elke sector, waaronder de automobiel-, luchtvaart-, medische en bouwindustrie. CNC-boren is een essentieel proces voor assemblage en structurele integriteit. Tijdens de productie wordt CNC-boren gebruikt voor:
Gaten creëren
Voor het verbinden van twee componenten in een onderdeel kunnen verschillende processen worden gebruikt, zoals lassen. Een andere methode is het gebruik van moeren en bouten na het maken van gaten. Bij de meeste metalen onderdelen, waar de betrouwbaarheid van de verbinding cruciaal is, wordt CNC-boren gebruikt.
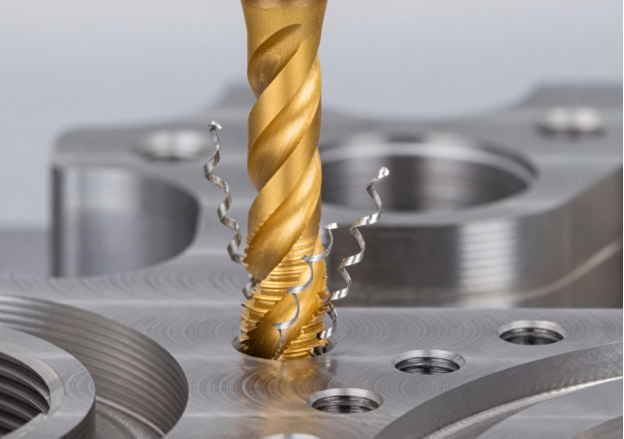
Hoge precisie-eis
In de maakindustrie is precisie een uiterst belangrijke factor voor het succesvol functioneren van onderdelen. Bij het verbinden van twee componenten van een onderdeel wordt precisie nog belangrijker, omdat elke fout, zoals een slechte oppervlakteafwerking, leidt tot een kortere levensduur en uiteindelijk tot uitval. Bij kostbare toepassingen is precisie in deze gaten van het grootste belang. Om aan de veiligheidsnormen te voldoen, vertrouwen de meeste productiebedrijven op uiterst nauwkeurige CNC-boorbewerkingen.
Hoe kies je de juiste CNC-boormethode?
Er bestaan veel CNC-boormethoden die efficiënt zijn voor verschillende toepassingen. Laten we deze methoden één voor één bespreken om te begrijpen in welke situaties ze gebruikt kunnen worden.
Standaard boren
Het is een veelvoorkomende en eenvoudige CNC-boorbewerking waarbij de spiraalboor loodrecht op het werkstuk wordt geplaatst om ronde gaten te maken. Onder stabiele bewerkingsomstandigheden wordt dit proces gebruikt voor ondiepe tot middeldiepe gaten. Het is een veelzijdige CNC-boorbewerking voor diverse materialen en wordt gebruikt wanneer hoge precisie en nauwkeurigheid vereist zijn tegen een kosteneffectieve prijs.
Peck-boren
Peck betekent een stapsgewijze beweging van de boor in het werkstuk om diepe en nauwkeurige gaten te creëren. Het boorgereedschap trekt zich iets terug om spanen te verwijderen en koelvloeistof in de snijzone te laten komen. Het is de beste CNC-boormethode wanneer warmteafvoer tijdens het bewerken zeer belangrijk is, met name voor materialen met een slechte warmtegeleiding, zoals nikkellegeringen.
Gun boren
Deze CNC-boormethode wordt ook wel 'gun drilling' genoemd, omdat deze oorspronkelijk is ontwikkeld voor het maken van rechte boringen in vuurwapenlopen. Met deze methode kunnen gaten worden gemaakt met een hoge diepte-diameterverhouding, zoals 10:1 en vaak zelfs 100:1. Deze boormethode wordt in de auto-industrie gebruikt voor krukassen en nokkenassen, en voor kleppenhuizen in de olie- en gassector. De methode is uitermate geschikt wanneer extreem diepe gaten met een superieure oppervlakteafwerking vereist zijn.
Centrumboren
Wanneer het de bedoeling is om conische gaten in het midden van werkstukken te maken, wordt de centreerboormethode gebruikt. Hierbij worden centreerboren gebruikt om een klein, conisch gat te creëren. Deze methode is efficiënt voor het maken van gaten op precieze locaties in harde en ronde werkstukken.
Soorten CNC-boren voor boren
CNC-boren worden gebruikt met betrekking tot de materialen en het type gaten dat nodig is. Verschillende soorten gereedschappen zijn onder andere spiraalboren, centreerboren, trapboren, indexeerbare boren, massieve boren en insteekboren.
Spiraalboren
Deze boren zijn te herkennen aan hun spiraalvormige groeven, die helpen bij het afvoeren van de spanen uit de gaten en efficiënt snijden mogelijk maken.
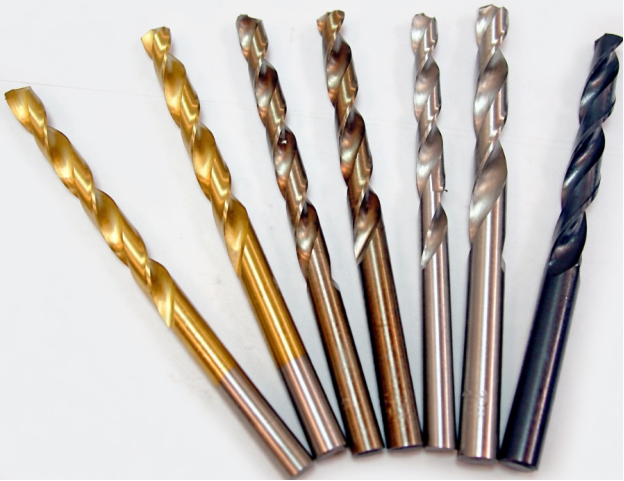
- Meest gebruikte typen CNC-boren
- Geschikt voor een breed scala aan materialen, waaronder metalen, kunststoffen en composieten.
- Gemaakt van snelstaal, hardmetaal en voorzien van een TiN-coating.
- Het meest geschikt voor algemene boorwerkzaamheden waarbij kosteneffectiviteit vereist is.
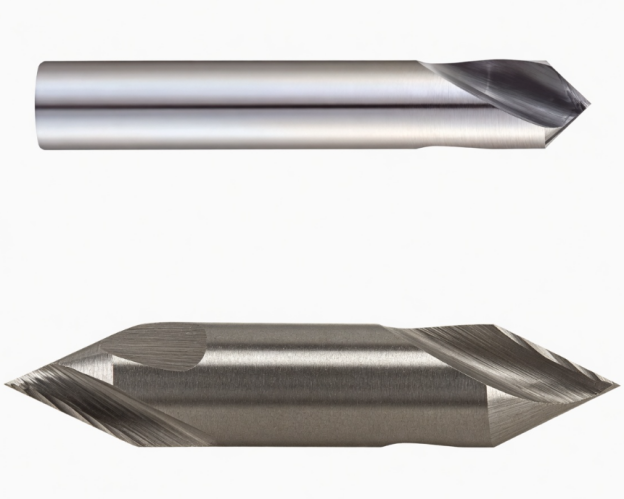
Center Boren
Dit zijn essentiële boren voor hoge toleranties en precisietechniek. Dankzij hun robuuste constructie zijn ze zeer breukbestendig tijdens het boren. Deze boren worden gebruikt om afgeschuinde zittingoppervlakken te creëren. Deze korte en stijve gereedschappen zorgen voor nauwkeurige startgaten. Deze boren zijn het meest geschikt voor metalen en kunststoffen.
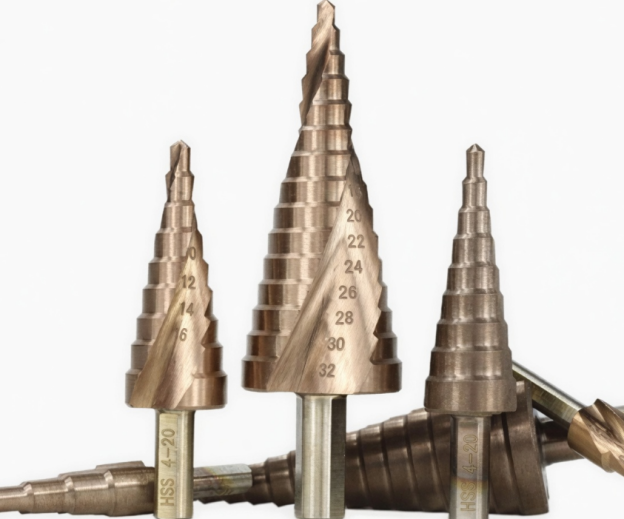
Stap Boor
Deze boren hebben verschillende diameters in stappen, waardoor het mogelijk is om met één boor meerdere gaten van verschillende diameters te maken. Deze boren zijn geschikt voor zowel metalen als niet-metalen materialen.
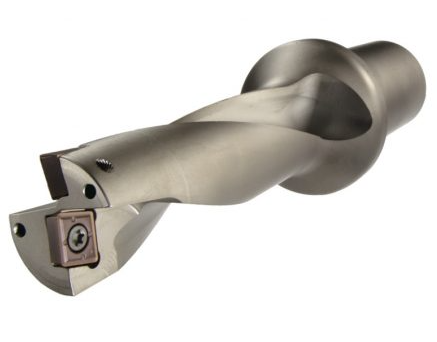
Indexeerbare boren
Dit zijn geavanceerde boren, die worden gebruikt wanneer hoge snelheid en grote volumes vereist zijn. Bij deze boren kunnen de wisselplaatjes worden vervangen zonder de hele boor te hoeven weggooien, wat de stilstandtijd en gereedschapskosten verlaagt. Deze boren worden gebruikt voor ferro- en non-ferrometalen , inclusief hittebestendige legeringen.
Massief hardmetalen boren
Voor de productie van deze boren wordt uitsluitend wolfraamcarbide gebruikt. Ze worden onder andere gebruikt voor de volgende toepassingen:
- Precisiegaten in ruimtevaartcomponenten
- Motorblokken en transmissieonderdelen
- Medische implantaten en chirurgische instrumenten
- Hydraulische en pneumatische componenten
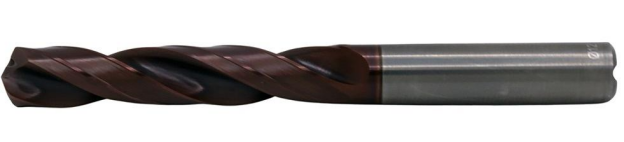
Deze boren bieden een uitzonderlijke maatnauwkeurigheid en zijn geschikt voor harde en schurende materialen.
Pistoolboren
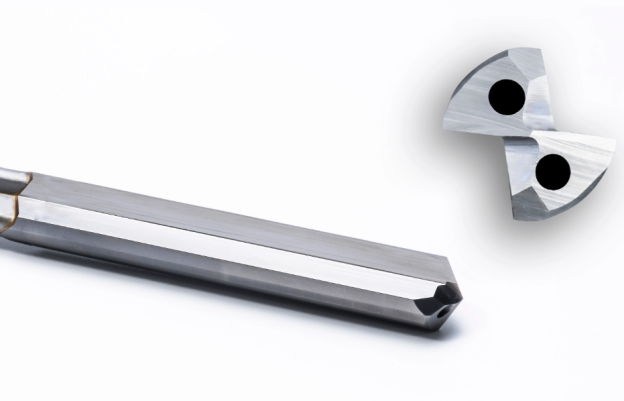
Diepgatboren kunnen diepe, rechte en nauwkeurige gaten produceren. Diepgatboren zijn voorzien van een intern koelsysteem en geleidingsblokken voor precisie. Ze worden gemaakt van hardmetaal en snelstaal. Diepgatboren zijn geschikt voor zowel metalen als non-metalen.
Hoe stel je de parameters voor een CNC-boormachine in?
Bij elke CNC-bewerking is het van belang om parameters zoals snijsnelheid, spindelsnelheid, voeding en snijdiepte nauwkeurig in te stellen voordat het werkstuk daadwerkelijk wordt bewerkt.
snijsnelheid
De snelheid waarmee de snijgereedschappen het materiaal verwijderen, wordt snijsnelheid genoemd. Stel een hoge snijsnelheid in voor gemakkelijk te bewerken materialen, zoals aluminium, en een lage snijsnelheid voor moeilijk te bewerken materialen, zoals nikkellegeringen.
Spindelsnelheid:
Het is de rotatiesnelheid van het snijgereedschap of het werkstuk. Een hoge spindelsnelheid voor gemakkelijk te bewerken materialen en een lage spindelsnelheid voor moeilijk te bewerken materialen.
Voedingssnelheid
De voedingssnelheid is de afstand die een boor aflegt tijdens het boren in het werkstuk. Bij een hoge voedingssnelheid is de gereedschapsbelasting hoger. Bij een lagere voedingssnelheid is het snijproces soepeler en gaat het gereedschap langer mee. Daarom wordt een lagere voedingssnelheid aanbevolen.
Diepte van de snede
Het betreft de axiale indringing van de boor in het werkstuk tijdens het boren. Gemakkelijk te bewerken materialen maken een diepere indringing in één bewerking mogelijk. De volgende tabel toont deze parameters voor verschillende materialen:
|
Materiaal |
Scherpe Snelheid (m/min) |
Spindelsnelheid (RPM voor 10 mm boor) |
Voedingssnelheid (mm/omw) |
|---|---|---|---|
|
mild Steel |
25 - 35 |
800 - 1100 |
0.10 - 0.25 |
|
Roestvrij staal (304/316) |
12 - 20 |
400 - 700 |
0.08 - 0.18 |
|
Aluminiumlegeringen |
80 - 150 |
2500 - 4800 |
0.15 - 0.35 |
|
Gietijzer |
20 - 30 |
600 - 1000 |
0.10 - 0.22 |
|
Messing |
60 - 120 |
2000 - 4000 |
0.10 - 0.30 |
G-code programmering en CNC-bewerking
G-code is een geometrische taal die wordt gebruikt om CNC-machines aan te sturen door parameters in te stellen, zoals G00, waarmee de boor snel naar de gewenste locatie wordt gepositioneerd.
Selectie van ingeblikte cycli
Om bewerkingstaken zoals boren, ruimen, enz. automatisch en in een bepaalde volgorde uit te voeren, worden deze geprogrammeerde commando's gebruikt. Deze cycli regelen het snijden, de stilstandtijd, de gereedschapsbewegingen, enz. Voor eenvoudig boren wordt bijvoorbeeld de code G81 gebruikt.
Gatpositie en coördinaten
Eerst wordt een coördinatensysteem gekozen, waarbij de X- en Y-assen worden gespecificeerd. Daarna worden de locaties van de te boren gaten dienovereenkomstig gedefinieerd. Voor vaste positionering wordt bijvoorbeeld G90 gebruikt.
Stel het werkstuk in op nul.
Deze stap bepaalt een referentiepunt van waaruit alle afmetingen worden gemeten. Deze stap wordt ook wel werkverplaatsing genoemd. G54 - G59 zijn standaard werkcoördinatensystemen.
Plaats het gereedschap in het gat.
Deze stap zorgt ervoor dat de gereedschappen het werkstuk naderen zonder botsingen of schade aan andere materialen te veroorzaken. De G00-code is verantwoordelijk voor de snelle positionering van de gereedschappen.
Veelvoorkomende fouten bij CNC-boren
Elke bewerking vereist een zeer zorgvuldige en foutloze uitvoering om de gewenste resultaten te bereiken, zoals maatnauwkeurigheid. Net als bij andere CNC-bewerkingen maken machinisten deze veelvoorkomende fouten.
Gereedschapsbreuk
Door een onjuiste aanvoersnelheid, slechte spaanafvoer, te hoge snijsnelheid, verkeerde gereedschapskeuze en onjuiste uitlijning en slingering van het gereedschap, treedt gereedschapsbreuk op. Dit is een zeer kostbare fout, omdat niet alleen het gereedschap zelf, maar ook het werkstuk beschadigd raakt.
Onjuiste snijparameters
CNC-bewerking is een geautomatiseerd, programmeerbaar bewerkingsproces waarbij de gereedschappen, zodra de parameters zijn ingesteld, dienovereenkomstig werken. Als er dus een parameter onjuist wordt ingevoerd, bijvoorbeeld een te lage snijsnelheid voor een moeilijk te bewerken materiaal, zal dit leiden tot gereedschapsbreuk en een slechte maatnauwkeurigheid en oppervlakteprecisie.
Oefenloop
Deze fout treedt op door het ontbreken van centreren, een onjuiste gereedschapsgeometrie, een te hoge aanvoer- of boorsnelheid, of door een gebrek aan een goed startpunt. Door deze problemen wijkt de boor af van de beoogde positie voordat hij het werkstuk bereikt. Dit resulteert in te grote of verkeerd uitgelijnde gaten.
Hoe de kwaliteit van gaten te inspecteren
Om de onderdelen langdurig te kunnen gebruiken, moeten de componenten ervan van uitstekende en onberispelijke kwaliteit zijn. Verschillende parameters, zoals afmetingen, positionering, nauwkeurigheid en randen, worden gecontroleerd.
Dimensionale nauwkeurigheid
Over het algemeen worden kalibers en boringkalibers gebruikt voor het meten van maatnauwkeurigheid. Een coördinatenmeetmachine (CMM) wordt voornamelijk gebruikt om de maatnauwkeurigheid van gaten in kritische toepassingen te controleren.
Positionele nauwkeurigheid
Hoogtemeters en meetplaten worden vaak gebruikt voor het controleren van de positioneringsnauwkeurigheid. Om een hoge positioneringsnauwkeurigheid te bereiken, wordt een CMM (coördinatenmeetmachine) gebruikt voor inspectie op micronniveau. Deze kan de volledige 3D-geometrie meten.
Oppervlaktekwaliteit
Voor algemene toepassingen worden visuele inspectie en een oppervlakteruwheidsvergelijker gebruikt om de oppervlaktekwaliteit te controleren. Een oppervlakteprofilometer is een contactinstrument dat wordt gebruikt om de oppervlaktekwaliteit op micronniveau te inspecteren.
Randvoorwaarde:
Randconditie verwijst naar de fysieke toestand van de in- en uitgang van de gaten. Deze kan worden geïnspecteerd met behulp van een optische microscoop, een profielprojector, een oppervlakteruwheidsmeter, een endoscoop en een scanningelektronenmicroscoop.
Wat zijn de voordelen van CNC-boren?
CNC-boren is een geautomatiseerd proces en wordt gebruikt in zeer kritische toepassingen, zoals in de lucht- en ruimtevaart, de medische sector en de automobielindustrie. De volgende voordelen maken CNC-boren extra nuttig:
Hoge Precisie en Nauwkeurigheid
Omdat CNC-boren een geautomatiseerd boorproces is, biedt het een hoge precisie en nauwkeurigheid. Door de minimale menselijke tussenkomst bewegen de gereedschappen continu in de aanvoerrichting, waardoor de maatnauwkeurigheid hoog is.
Uitstekende herhaalbaarheid
Doordat gereedschappen automatisch werken, is het eenvoudiger om herhaaldelijk dimensionale precisie te bereiken, omdat de gereedschappen steeds met dezelfde snijsnelheid, spindelsnelheid, voeding en dieptesnelheid werken. Doordat geen enkele parameter verandert, is een uitstekende herhaalbaarheid gemakkelijk te realiseren.
Hoge efficiëntie en productiviteit
CNC-boorbewerkingen bieden een hoge efficiëntie en productiviteit dankzij:
- Hoge precisie en nauwkeurigheid
- Meerassige capaciteit
- Kortere instel- en omsteltijd
- Automatisering en verminderde menselijke tussenkomst
- Geschikt voor het uitvoeren van diverse bewerkingen zoals tappen, boren, enz.
Betere gatkwaliteit
CNC-boormachines kunnen gemakkelijk nauwe toleranties van ±0.05 mm tot ±0.10 mm bereiken , wat betekent dat er herhaaldelijk gaten van hoge kwaliteit kunnen worden geproduceerd.
Ontwerpoverwegingen voor geboorde gaten
Het boren van onnodige gaten kan de bewerking bemoeilijken en de materiaalkwaliteit aantasten. Daarom is het belangrijk om bij het boren van gaten rekening te houden met de volgende factoren:
Gatgrootte en afstand
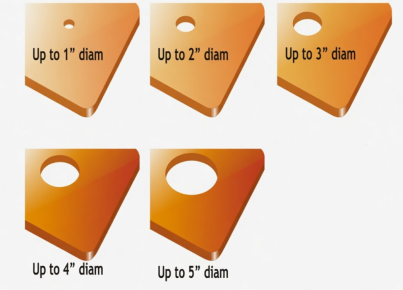
De gatgrootte moet optimaal zijn en afgestemd op het ontwerp en de montage van de bevestigingsmiddelen. Als de gaten bijvoorbeeld te groot zijn of als er veel gaten dicht bij elkaar worden gemaakt, verzwakt dit het materiaal, waardoor het onder belasting kan bezwijken. Bovendien wordt het lastig om aan nauwe toleranties te voldoen als de afstand tussen de gaten te klein is.
Diepte-tot-diameterverhouding
Deze verhouding is belangrijk om te overwegen, omdat naarmate de diepte ten opzichte van de diameter toeneemt, het boorgereedschap gevoeliger wordt voor buiging, wat trillingen veroorzaakt en resulteert in een slechte maatnauwkeurigheid. Ten tweede wordt het afvoeren van spanen lastiger bij diepe gaten.
Materiaaleigenschappen
De bewerkbaarheid en andere mechanische eigenschappen variëren van materiaal tot materiaal. Gaten moeten daarom worden geboord op basis van de materiaaleigenschappen. Bij moeilijk te bewerken materialen, zoals wolfraamlegeringen, is het bijvoorbeeld erg lastig om diepe gaten te boren.
Boorvolgorde
Om dimensionale nauwkeurigheid, werkstationstijfheid, een lange levensduur van het gereedschap, gemakkelijke spaanafvoer en bewerking te garanderen, is een correcte boorvolgorde van groot belang. Het proces moet bijvoorbeeld beginnen met centreren en eindigen met ontbramen.
Conclusie
CNC-boren is een belangrijke subtractieve bewerkingstechniek die veelvuldig wordt gebruikt in belangrijke industrieën, zoals de automobiel-, ruimtevaart- en medische sector. Om de automatisering van de bewerking te waarborgen, worden G-codes gebruikt. Er zijn verschillende boorbewerkingen, zoals pendelen, centreren, enzovoort. Deze bewerkingen variëren afhankelijk van de vereisten en de gebruikte gereedschappen, zoals spiraalboren, enzovoort. Ook diverse andere hulpmiddelen, zoals een coördinatenmeetmachine (CMM), een oppervlakteprofilometer en een optische microscoop, kunnen hierbij van pas komen. We hopen dat deze complete boorhandleiding van Tuofa u kan helpen bij het beantwoorden van uw vragen. Als ervaren fabrikant van CNC-onderdelen beschikt Tuofa over professionele productievaardigheden. Neem gerust contact met ons op voor uw boorproject.
FAQ
Hoe boor je pocketgaten?
Een boormal met geleide kop of een getrapte boor met hoekgeleiding wordt gebruikt om nauwkeurig en efficiënt pocketgaten te boren.
Hoe boor je een geleidegat?
Ik zal een spiraalboor en de puntboormethode gebruiken om een geleidegat te boren.
Wat is diepgatboren?
Deze boortechniek wordt gebruikt om gaten te boren met een hoge diepte-diameterverhouding, zoals 10:1. Diepgatboren is een veelgebruikte techniek voor het boren van diepe gaten.
 Gereedschapsproductie: materialen, technieken en leveranciers




