 Tel/WeChat:
 E-mail:



 Home
2025 Beste fabrikant van CNC-motorfietsonderdelen

 Gepubliceerd: 5 juli 2023

Waarom kiezen voor CNC-bewerking op maat voor motorfietsonderdelen in plaats van kant-en-klare machines te kopen?
Zoals we allemaal weten, zijn motorfietsen een veelgebruikt vervoermiddel. De overgrote meerderheid vindt een motorfiets niet meer dan een onopvallend transportmiddel, terwijl motorliefhebbers een motorfiets zien als een kunstwerk vol inspiratie: TWEE WIELEN BEWEGEN DE ZIEL. Omdat een motorfiets een kunstwerk is, zouden de onderdelen ervan ook CNC-gefreesd moeten zijn in plaats van standaardonderdelen.
CNC-bewerking vervangt spuitgieten omdat CNC-bewerking complexere geometrieën, overmaatse of heterogene onderdelen mogelijk maakt en nauwere toleranties kan handhaven dan spuitgieten. Motorrijden is een extreme sport en uiterst nauwkeurige bewerkingsmethoden kunnen de kans op gevaar aanzienlijk verkleinen.
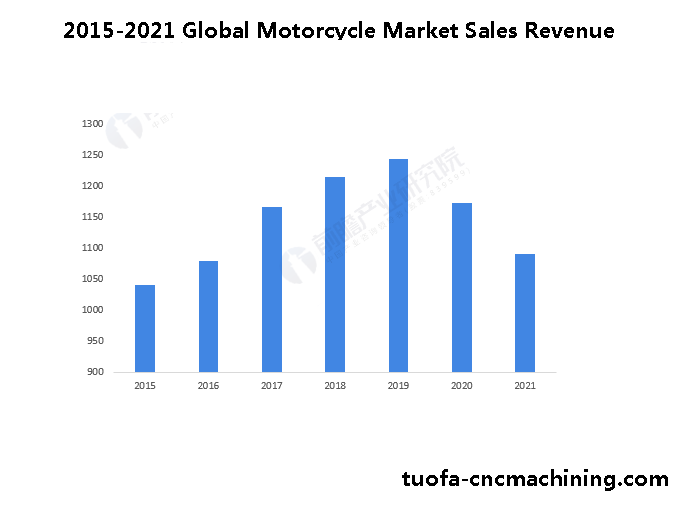
Tussen 2015 en 2019 kende de wereldwijde motorfietsmarkt een gestage groei. In 2019 bereikte de wereldwijde motorfietsmarkt een waarde van 124.387 miljard Amerikaanse dollar. Door de epidemie in 2020 en 2021 daalde de omvang van de sector, maar bleef de waarde boven de 100 miljard Amerikaanse dollar.
CNC-motorfietsonderdelen Betekenis
Motoronderdelen kunnen op maat gemaakt worden van aluminiumlegeringen, roestvrij staal, staal, messing, fosforbrons, zwart POM, enzovoort. CNC-gefreesde onderdelen van elk materiaal hebben hun eigen eigenschappen, toepassingen en voordelen. Tegelijkertijd kunnen verschillende materialen ook verschillende oppervlaktebehandelingen ondergaan, waardoor ze een reeks verbeterde voordelen bieden, zoals superieure corrosiebestendigheid, hoge hittebestendigheid, doorlaatbaarheid en een fraai uiterlijk. Zo biedt hard anodiseren van aluminiumlegering bijvoorbeeld corrosiebestendigheid, slijtvastheid, isolatie en een aantrekkelijk uiterlijk. Meer details:
1. De oppervlaktehardheid van de aluminiumlegering na hard anodiseren kan oplopen tot ongeveer HV500.
2. De dikte van de geanodiseerde film bedraagt 25-250 µm, waarbij 50% van de gevormde geanodiseerde film in de aluminiumlegering doordringt en 50% aan het oppervlak van de aluminiumlegering hecht.
3. Voor aluminiumlegeringen met een kopergehalte van maximaal 2% is de maximale slijtage-index 1000 tpm.
4. De weerstand van de anodiseerfilm is erg groot en kan een goede rol spelen als isolatielaag.
5. Het elektrochemische proces van de anodische oxidefilm is niet giftig en onschadelijk voor het menselijk lichaam.


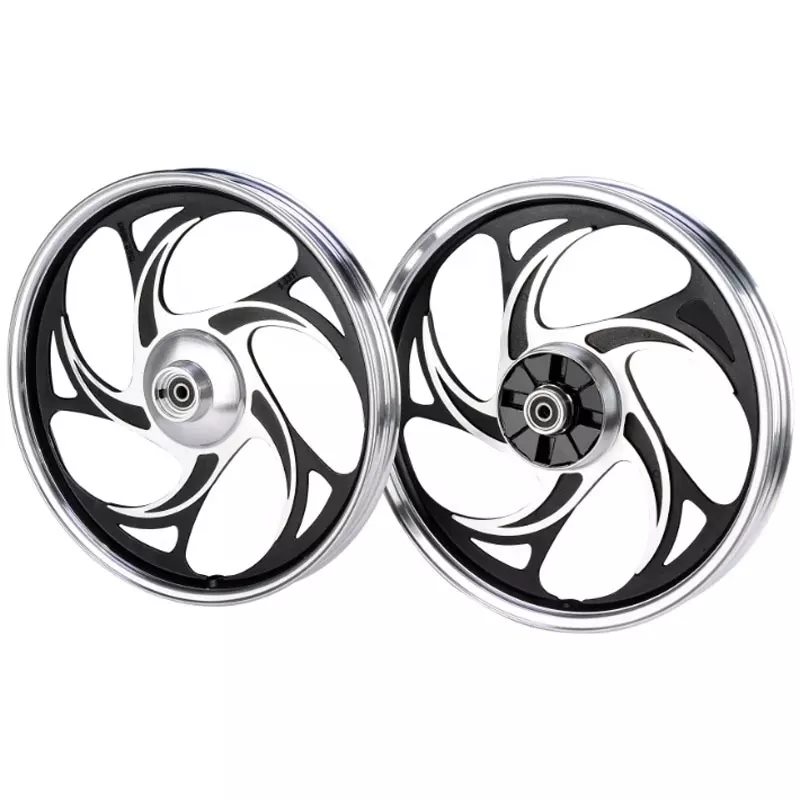
Numerieke besturingswerktuigmachine Bewerkingsmethode van achterwielonderdelen van motorfietsen
De montage van de onderdelen tussen het gat voor de achteras van een motorfiets en het lager, het lager en de lagerdeksel, en het verbindingsblok tussen het achterwiel en de carrosserie vereist een zeer hoge maatnauwkeurigheid en tolerantie. In dit artikel wordt de toepassing van CNC-bewerkingstechnologie op een matrijs geanalyseerd. De bewerking van de onderdelen van het achterwiel van een motorfiets wordt hierbij besproken.
1. Onderdelenanalyse
Door de observatie van de componenten van het achterwiel van de motorfiets hebben het echte gif en het ontwerp van de achterwielstructuur van het model nodig:
1) De oppervlakteruwheid van het asgat en de bijpassende maat- en tolerantie-eisen tussen het asgat en het lager moeten worden gewaarborgd bij de montage van het achterwiel, en tegelijkertijd is het ook noodzakelijk om te zorgen voor de bijpassende maatvereisten tussen het asgat en de as.
2) Het totale oppervlak van het achterwiel moet glad zijn voor later schilderen en anodiseren.
2. Technische vereisten voor onderdelen
1) De totale maat van het achterwiel is minder dan 50 mm.
2) De oppervlakteruwheid Ra is minder dan 1.6um.
3) Het asgat moet worden afgewerkt.
4) De diepte van het loopvlak op het bandoppervlak wordt geregeld binnen 0.1-0.2 mm
5) Het oppervlak van de onderdelen kan niet worden bewerkt. Er verschijnen krassen en knelpunten.
3. Feitelijke verwerking en technische tests
1. Blankingfase
De vorm van het onbewerkte materiaal dat wordt gebruikt voor het voorbewerken van het onbewerkte materiaal is vierkant, wat niet de verwerking van complexe structuren met zich meebrengt, maar de X-asrotatie is betrokken bij de latere verwerking, dus wordt een 4-assige werktuigmachine gebruikt om het geheel te voltooien proces van stansen tot verwerken van het eindproduct, omdat het blanco materiaal vierkant is, dus het klemapparaat kiest een klem met een driehoekige inkeping
2. Klemmen
Tweezijdige bewerking: Omdat de dikte van het werkstuk na het voorbewerken tijdens het klemmen kleiner wordt, is het noodzakelijk om vooraf een afstandsstuk nauwkeurig te frezen. De breedte van dit afstandsstuk is kleiner dan de diameter van het werkstuk en de dikte moet overeenkomen met die van het werkstuk. Tijdens het klemmen bevindt het bovenvlak van het werkstuk zich 5-10 mm boven de klem. Dikte van het kussen: Nadat het kussen met het werkstuk is geklemd, moet het bovenvlak van het werkstuk worden opgemeten. De paralleliteit van het gemeten materiaal garandeert dat de foutmarge binnen 0.002 mm blijft.
Zijdelingse bewerking: Bij de zijdelingse bewerking is een speciale opspaninrichting nodig vanwege het rotatiesysteem. Nadat de onderdelen in de opspaninrichting zijn geplaatst, wordt deze als geheel vastgeklemd met een drieklauwspantang . Na het vastklemmen van het werkstuk moet de te bewerken zijde worden opgemeten. Ook moet de rondloopafwijking van de rotatie worden gemeten en moet het werkstuk worden opgemeten om ervoor te zorgen dat de foutmarge binnen 0.002 mm blijft.
3. Verwerkingsfase
Nadat de onderdelen zijn vastgeklemd, is het noodzakelijk om het gereedschap in te stellen en de werktuigmachine te centreren om het bewerkingscoördinatensysteem van de werktuigmachine te bepalen. Deze stap is zeer cruciaal voor de daaropvolgende verwerking van het onderdeel. De nauwkeurigheid van de gereedschapsinstelling en centrering heeft rechtstreeks invloed op de bewerkingsnauwkeurigheid van het onderdeel. Wanneer het gereedschap is geïnstalleerd, is de lengte van de schacht van elk gereedschap verschillend en moet elk gereedschap worden gekalibreerd.
(1) Verwerking van de eerste zijde: bevestig de bankschroef op de werkbank en zorg ervoor dat het horizontale foutbereik op het vaste tijdstip binnen 0.002 mm ligt. Het onderdeel wordt horizontaal in een bankschroef geplaatst en vastgeklemd om het bovenoppervlak van het onderdeel te bewerken.
(2) Verwerking van de tweede zijde: gebruik dezelfde bankschroef tijdens de verwerking en de klemmethode is dezelfde als die van de eerste zijde, maar controleer voordat u het werkstuk vastklemt het werkstuk om te controleren of het bewerkingsoppervlak waterpas is. Na het frezen van het vlak is het niet nodig om de onderdelen te demonteren; u hoeft alleen maar het programma aan te passen en het programma voor het frezen van gaten in de werktuigmachine te importeren. Om de nauwkeurigheid van de bewerking te garanderen, is het bewerkingsnulcoördinatensysteem consistent met het freesvlakcoördinatensysteem.
(3) Zijverwerking: bij het CNC-bewerkingen van de zijkant is de rotatie van de x-as betrokken bij de verwerking, omdat het een cilindrisch oppervlak is, dus moeten de benodigde bevestigingen worden gemaakt voor de verwerking van de zijkant. Klem het ene uiteinde van het armatuur vast met de drieklauwplaat van de roterende werkbank en laat de werkstukverwerking door de rotatie van de werkbank rijden.
4. Problemen die zich voordoen bij de verwerking en oplossingen
Tijdens het precisiebewerkingsproces kunnen de volgende problemen optreden: de gereedschapsinstelling is niet nauwkeurig, waardoor het eerste gereedschap niet op het werkstukoppervlak kan worden verwerkt, dus het is noodzakelijk om het gereedschap opnieuw in te stellen. Bij het vinden van het midden van het werkstuk door het gereedschap te verdelen, kan het door het gereedschap verwerkte werkstuk vanwege de onnauwkeurige verdeling en fout de vooraf ingestelde route niet volgen en moeten de parameters worden gewijzigd.
5.CNC-onderdelen meten
Het asgat en het oppervlak van het CNC-onderdeel moeten voldoen aan bepaalde eisen ten aanzien van maatnauwkeurigheid en oppervlakteruwheid. Daarom moeten de bewerkte onderdelen verder worden opgemeten om te bepalen of ze voldoen aan de eisen voor op maat gemaakte CNC-onderdelen . Op basis van de maatnauwkeurigheidseisen van de onderdelen op de tekening, is het noodzakelijk om de maattolerantie, vorm- en positietolerantie en oppervlakteruwheid van de prototype CNC-onderdelen te bepalen.
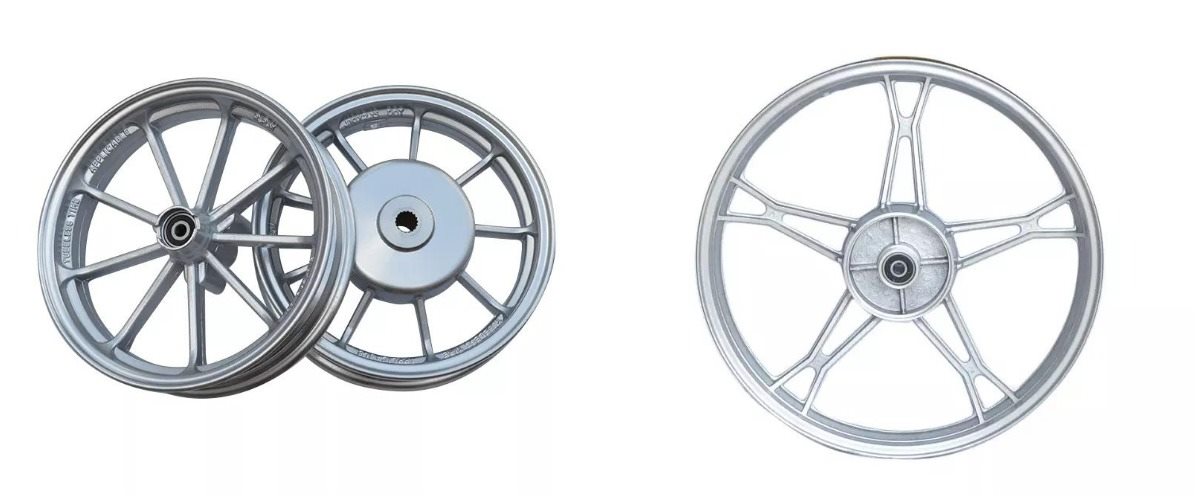
Aangepaste CNC-onderdelen in de bewerkingsfabriek
tuofa-cncmachining.com Tijdens de daadwerkelijke bewerking is het belangrijk om aandacht te besteden aan de uitlijning van het referentieoppervlak. Tegelijkertijd is het ook van belang om de prototypeonderdelen correct te klemmen. Na het klemmen moet het bewerkingsoppervlak horizontaal blijven. Om de bewerkingsnauwkeurigheid te garanderen, is het noodzakelijk om elk bewerkingsoppervlak te meten om te controleren of de onderdelen horizontaal liggen. Na de bewerking van de prototypeonderdelen moeten de pasmaten worden gemeten om te bepalen of de onderdelen aan de ontwerpvereisten voldoen.
 Wat is anodiseren: kleuren, dikte en reactie




