 Tel/WeChat:
 E-mail:



 Home
Bewerkingsproces en voorzorgsmaatregelen voor wielnaven voor auto's

 Gepubliceerd: 25 november 2022

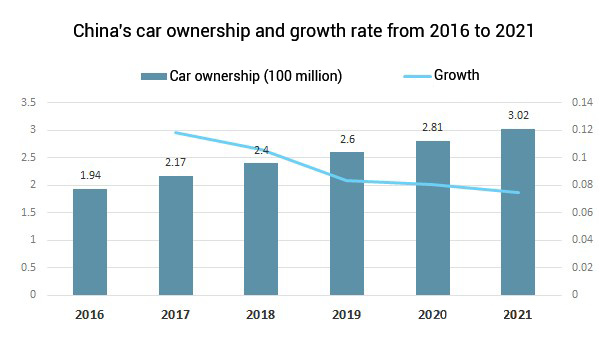
De economische ontwikkeling van China verbetert en ook het aantal auto's neemt toe. Auto's zijn het belangrijkste vervoermiddel geworden voor het dagelijkse vervoer van mensen. Als kerncomponenten van auto's houden de kwaliteit en prestaties van auto-hubs rechtstreeks verband met de kwaliteit en prestaties van auto's. Het bepaalt de stabiliteit en veiligheid van de auto en is daarom altijd de focus geweest van de meeste autofabrikanten. Bij de bewerking weerspiegelt de kwaliteit van de wielnaaf, als basiskernonderdeel, ook de productiecapaciteit en het verwerkingsniveau van de fabrikant.
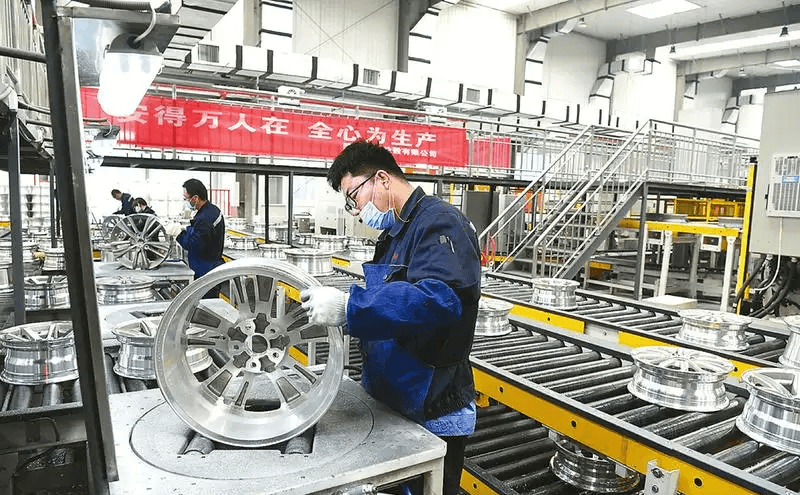
Tegenwoordig kan de precisie van autowielen 0.01 mm bereiken, en de snelheid en het vermogen van de aandrijving zijn al zeer hoog. Dit is te danken aan de ontwikkeling van moderne technologie, die ook steeds meer processen voor de productie van wielnaven mogelijk maakt, met een steeds hogere bewerkingsnauwkeurigheid en een aanzienlijk verbeterde veiligheid. De toepassing van CNC-bewerking in de auto-industrie heeft hier uiteraard een grote bijdrage aan geleverd .
Analyse van wielnaafonderdelen
Als de wielnaaf van een auto wordt geclassificeerd, kan deze worden geclassificeerd als een schijfvormig onderdeel. Het blootliggende vlak is ingebed in de groef in de getrapte riem en wordt ondersteund door de versterkingsrib, en de binnenkant is een getrapt diep gat. Daarom is het voor de verwerking van de wielnaaf noodzakelijk om een redelijke en wetenschappelijke verwerkingsmethode te formuleren om de wielnaaf van de beste kwaliteit te produceren.
Procesinstellingen voor wielnaven
Procesrouteontwerp van wielnaaf
De verwerkingsstappen van de wielnaaf zijn als volgt:
① Aan elk uiteinde van het grote uiteinde van de wielnaaf wordt een CNC-ruwbewerking uitgevoerd;
②De eindvlakken van de kleine kop van de naaf en de montagestop zijn CNC-afgewerkt;
③De positie van de lagermontage en de montagepositie van de remtrommel van de naaf zijn CNC-fijngefreesd;
④ CNC-bewerking (boren, uitzetten, ruimen) van het gecombineerde gat;
⑤ Inspectie en reparatie.
Onder hen is de nauwkeurigheidseis van het derde proces het hoogst.
Selectie van positioneringsreferentie
Bij het ontwerp van een autowielnaaf is het erg belangrijk om het referentie-positioneringsoppervlak van de wielnaaf te kiezen. Alleen door ervoor te zorgen dat het benchmarkontwerp nauwkeurig is, kan de hoogwaardige precisie en kwaliteit van de naaf worden gegarandeerd. Wielnaven zijn onderdelen die in grote hoeveelheden worden verwerkt, dus het is noodzakelijk om een stabiele en efficiënte verwerking van hun onderdelen te garanderen om de kwalificatiegraad van de wielnaven verder te garanderen. Voor de selectie en positionering van het relatieve referentievlak moet dit worden geformuleerd in combinatie met de specifieke eisen van de naaf.
Procesontwerp van wielnaafkop tot maat
Gereedschapsselectie voor het bewerken van naven
Het eindvlak van de naaf is de derde reeks in zijn procesroute. De werktuigmachine voor dit proces is een verticale draaimachine en de verwerkingsgereedschappen zijn draaigereedschapshouders en wisselplaten. Bij het kiezen van een hulpmiddel moet een zorgvuldige afweging en zorgvuldige selectie worden gemaakt, en vervolgens moet een zorgvuldig plan worden ontworpen. Tegelijkertijd moet een geschikt gereedschap worden gescreend op basis van het lagergat en moet de verwerkingsfout veroorzaakt door onvoldoende gereedschapsschachtlengte en gereedschapspunthoek zoveel mogelijk worden vermeden. . Probeer bovendien een gereedschapshouder met een hogere sterkte te kiezen om trillingspatronen en klapperende messen te voorkomen.
Instelling van bewerkingshubprogramma
Bij het programmeren van het programma moet de CNC-machine stoppen met werken. Bovendien is het noodzakelijk om zich te concentreren op de berekening van de positie van het lagergat om kwaliteitsproblemen in het lagergat zoveel mogelijk te voorkomen. Bovendien is het bij het instellen van het gereedschap noodzakelijk om rekening te houden met interferentie en andere problemen om het fenomeen van gereedschapsbotsing tijdens het bewerkingsproces te voorkomen. En als het gereedschap beweegt, mag het niet te snel zijn. Het is noodzakelijk om de tools die bij de verwerking betrokken zijn één voor één te debuggen om problemen zoveel mogelijk te voorkomen.
Boren van wielnaven
Bij de selectie van specificaties en modellen van gereedschappen en werktuigmachines is het noodzakelijk om de "Concise Manual of Mechanical Manufacturing Process Design" strikt te volgen voor screening, en wat betreft de berekening van de snijhoeveelheid is het noodzakelijk om de "Concise Manual of Mechanical Manufacturing Process Design" strikt te volgen. of Cutting Amount" voor technologie en selectie.
Gietmethode van de wielnaaf
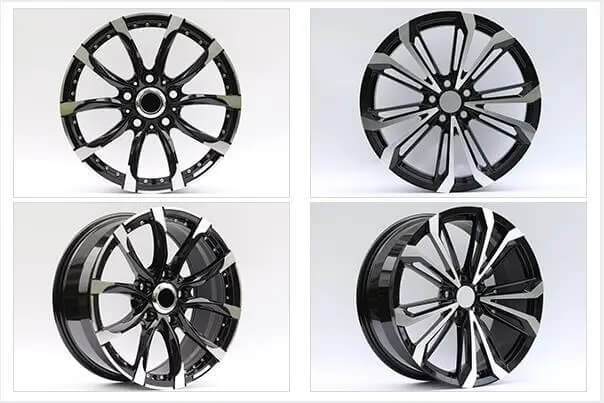
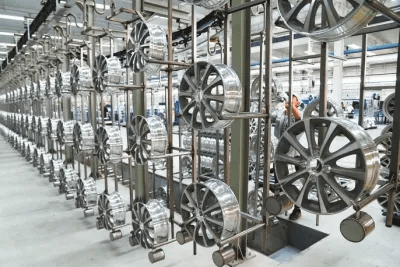
In dit artikel worden aluminium velgen als introductie gebruikt. Er zijn drie belangrijke gietmethoden voor aluminium velgen, namelijk: de zwaartekrachtgietmethode, de smeedmethode en de precisiegietmethode onder lage druk. De details zijn als volgt:
De eerste is de zwaartekrachtgietmethode. Deze methode maakt voornamelijk gebruik van de werking van de zwaartekracht om de aluminiumlegeringsoplossing in één keer in de wielnaafvorm te gieten, en na verwerking door gerelateerde apparatuur kunnen de blanco delen van de wielnaaf worden gevormd. De zwaartekrachtgietmethode heeft de voordelen van eenvoudige bediening, lage investeringen en extreem hoge productie-efficiëntie, maar de tekortkomingen ervan zijn ook overduidelijk. Ruwe pitting, enz.
De tweede is de smeedmethode. Deze methode bestaat uit het spuitgieten van de aluminium staaf in de vorm van de naaf door de neerwaartse werking van de pers en het gebruik van de mal. Vergeleken met de zwaartekrachtgietmethode heeft deze methode een hogere productiesnelheid. kwaliteit. Concreet heeft het de kenmerken van een hoge oppervlakteafwerking, een goed geproportioneerde dichtheid van aluminiumlegeringen, relatief lichtgewicht en hoge sterkte. Om deze methode voor het gieten van wielen te gebruiken, moet echter apparatuur met goede prestaties en kwaliteit worden geselecteerd. Tegelijkertijd zijn de productiekosten en de inputkosten van deze methode relatief hoog en is de opbrengst niet erg hoog, die in principe tussen 50% en 60% ligt.
De derde is de precisiegietmethode onder lage druk. Bij deze methode wordt gebruik gemaakt van lage druk om de wielnaaf te maken. Deze methode is de meest geavanceerde methode van de drie gietwielnaafmethoden. En de oppervlakteafwerking van de geproduceerde naaf is extreem hoog, de kwaliteit van de naaf is zeer uniform en licht, het rendement is extreem hoog en het kwaliteitsgebrek is het minst van de drie methoden.
Parameters van autowielnaven
Hoewel de wielnaaf klein is, heeft deze veel belangrijke parameters. Als u geen aandacht besteedt aan deze wielnaafparameters, heeft dit ernstige gevolgen voor de stabiliteit en veiligheid van de auto. Daarom moet u zich tijdens het proces van wielnaafverwerking en later onderhoud concentreren op de wielnaaf. parameter. Over het algemeen hebben de parameters van de wielnaaf vijf aspecten:
①Grootte verwijst meestal naar de diameter van de naaf. Als de maat van de naaf en de lekke verhouding van de band relatief groot zijn, zal de auto tijdens het rijden een betere controle en rijstabiliteit ervaren, maar hoewel hij een zeer goede grip heeft, zal het relatieve bandengeluid ook toenemen en zal het brandstofverbruik van de band toenemen. de auto zal ook dienovereenkomstig toenemen.
②Het wordt beperkt door de breedte van de wielnaaf en de bandenkeuze voor de auto zal tot op zekere hoogte beperkt zijn. Hoewel de diameter van de wielnaaf hetzelfde zal zijn, zal door de verschillende wielbreedte ook de overeenkomstige bandbreedte van de band veranderen.
③ is de hub-PCD, die steekcirkel direct wordt genoemd. Deze indicator heeft voornamelijk betrekking op de diameter tussen verschillende bouten in het midden van de naaf. Over het algemeen zijn er meestal vijf of vier boutgaten in het midden van de naaf. De diameter van de cirkel gevormd door deze gaten is PCD, de steekcirkeldiameter. PCD is een belangrijke parameter van de wielnaaf. Het ontwerp is redelijk en gematigd, wat de veiligheid van de auto en de stabiliteit tijdens het rijden aanzienlijk kan verbeteren.
④ is de naafafwijking (ET), deze indicator verwijst voornamelijk naar het specifieke verschil tussen de zitting van de bevestigingsbout in het midden van de naaf en het midden van de naaf.
⑤ is het middelste gat. Deze indicator heeft voornamelijk betrekking op de middenpositie van de naaf, wat een zekere mate van coaxiaal vereist met de positie van de concentrische cirkel van de naaf. Er moet worden uitgelegd dat de tolerantie van de diameter ook de afwijking van het middengat zal beïnvloeden.
Tuofa CNC-bewerking Conclusie
Als belangrijk onderdeel van de auto zal de kwaliteit van de verwerkingstechnologie rechtstreeks van invloed zijn op het gebruik en de prestaties van de auto. Het begrijpen van de verwerkingstechnologie en de belangrijkste verwerkingstechnologieën van autowielnaven zal helpen bij het verwerken van geschiktere wielnaven om aan de behoeften van auto's te voldoen.
 Verbeteringsmethode van het CNC-freesproces voor het bewerken van matrijsdelen




