 Tel/WeChat:
 E-mail:



 Home
AC versus DC-lassen: wat is het verschil tussen?

 Gepubliceerd: 14 augustus 2024

AC- versus DC-lassen: wat is het verschil tussen? Inleiding: Lassen is een structuurfabricagetechniek voor het verbinden van metalen door ze te versmelten, vloeibaar metaal te mengen, stevig te maken en spanning te verlichten met een compatibele sterkte van basismetalen en door hitte beïnvloede zones. Er kunnen twee polariteiten voor zijn: de ene is een elektronenstroom van een vaste elektrode met een hoog potentiaal of basismetaal naar de tegenhanger (DC-lassen) en de tweede is die waarin de polariteit blijft veranderen (AC-lassen). Beide processen hebben toepassing met betrekking tot de metallurgische en materiaaltechniek. Daarom is het belangrijk om ze allemaal in detail en diepgaand te begrijpen.
Wat is DC-lassen
In dit proces wordt de elektrische polariteit van de elektrode of het basismetaal gefixeerd ten opzichte van hun tegenhangerpotentiaal, zodat stroom, warmte, boog en penetratie in een vaste richting stromen. Er kunnen twee soorten zijn,
1. De ene heet Gelijkstroomelektrode Positief (DCEP), waarbij stroom, warmte en boog van de lasklus naar de laselektrodehouder stromen voor unidirectionele circuitstroom.
2. De tweede is Direct Current Electrode Negative, waarbij elektronen, warmte en boog van de laselektrodehouder naar de taak stromen voor unidirectionele circuitstroom.
Figuur nr. 1 toont een schema van dit proces.
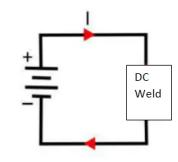
Figuur nr. 1. Schema van DC-lassen.
Wat is AC-lassen
In dit proces blijft de elektrische polariteit veranderen tussen twee terminals met dezelfde configuratie als die van de stroombron in het hoofdland. Daarom gebruikt het geen enkel type polariteitsomzetter in zijn apparatuur. Het kan boogblazen hebben met een ongecontroleerde richting, maar dezelfde configuratie kan worden gebruikt voor het verbinden van bepaalde oxidevormende metalen vanwege hun defectvrije verbinding. Omdat een statische rustige boog (van DC) het defecte oxide niet zo goed kan afbreken als een alternatieve boog (zoals bij AC), is dit de reden waarom het specifiek en exclusief is voor aluminiumlassen. Figuur nr. 2 toont een schema van dit proces.
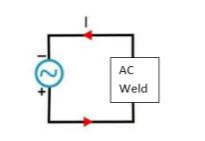
Figuur nr. 2. Schema van AC-lassen.
Wat is het verschil tussen AC- en AC-lassen
Beide processen hebben een verschil in oxidechips, boogstabiliteit, warmtepenetratie en spatverspreiding. Het basismetaal en het vulmateriaal beslissen dus welke techniek goed geschikt is voor het constructieproces van structuren, omdat elk proces bepaalde voor- en nadelen heeft die het specifiek maken voor één techniek. Natuurlijk kunnen beide processen metalen verbinden, maar optimale resultaten zijn altijd aanwezig in één techniek voor foutvrij, degelijk en kwalitatief goed lassen. Eén factor kan niet beslissen welke techniek goed is voor de verbinding, maar structuurontwerp, basismetaal, vulmateriaal en metallurgische structuur kunnen een goede selectie van polariteit bepalen.
Vergelijking tussen ac- en dc-lassen pdf
Technische vergelijking tussen beide processen heeft een beschrijving voor warmte-inbreng, boogstabiliteit, stroomverbruik, laskwaliteit, uiterlijk en efficiëntie. Tabel nr. 1 beschrijft het belangrijkste verschil tussen beide processen,
|
AC-lassen |
DC-lassen |
|
Warmte kan niet rechtstreeks in onedel metaal terechtkomen |
Warmte kan zich concentreren en in het basismetaal terechtkomen |
|
Boog is niet stabiel |
De boog is stabiel om zijn werk te doen |
|
Het stroomverbruik is laag, zo'n dertig tot veertig procent |
Het stroomverbruik is ongeveer zestig tot zeventig procent hoog |
|
De laskwaliteit is in de meeste gevallen vol geklets, behalve bij aluminium |
Laskwaliteit is goed |
|
Uiterlijk is ruw |
Goed uitziende verschijning |
|
Elektroden zijn hier speciaal voor |
Meestal worden hiervoor elektroden gebruikt |
|
Niet alle materialen kunnen dit proces ondergaan |
Bijna alle materialen zijn goed geschikt voor deze techniek |
Tabel. Nr. 1 Verschil tussen AC- en DC-lassen.
Figuur 3 toont veel spatten bij AC-lassen.
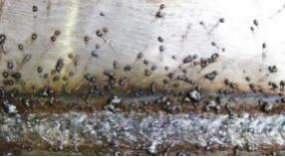
Figuur nr. 3 Spatten bij AC-lassen.
AC-elektrodelassen versus DC
Voor deze lastechniek heeft AC een historische betekenis vanwege de minder beschikbaarheid van polariteitsomvormers bij apparatuur. Maar nu is DC het meest geschikt voor deze techniek. De reden hiervoor is dat het boogstabiliteit, warmtepenetratie, minder spatten en een goed rendement heeft. Het is uiteraard een vereiste van de lasser dat de warmte zich concentreert op het basismetaal of het vulmetaal, maar AC kan dit niet bereiken vanwege de aan en uit aanwezigheid van warmteconcentratie op verschillende elementen. Een ander ding is dat dit verbindingsproces geen fluxverwarmings- / smeltfluctuaties met de huidige polariteit verdraagt, daarom is DC hiervoor het meest geschikt.
Aluminium staaflassen AC of DC
Voor dit proces en materiaal wordt gelijkstroom aanbevolen vanwege problemen die verband houden met stickflux en handmatige bediening. AC kan tot een verkeerde laskwaliteit leiden en op deze manier wordt het voordeel van oxide-chipping minder gunstig in vergelijking met andere onstabiele lasresultaten. Dus om de vraag te beantwoorden of elektrodelassen AC of DC in dit geval van groot belang is met betrekking tot prijs, toegankelijkheid, beschikbaarheid van elektrische energie en expertise van de lasser.
TIG-lassen van aluminium AC of DC
Voor dit proces is AC een geschikt proces omdat er een oxidelaag op het oppervlak aanwezig is die alleen naar het buitenoppervlak van de plas kan gaan door de huidige polariteit te veranderen. AC kan dit dus op de juiste manier doen en dankzij het fijne proces van TIG is er geen kans op andere lasfouten, die defecten kunnen veroorzaken in het uiteindelijke proces. Dit is de meest geschikte optie voor de non-ferro-industrie en kan een relevante stabiele plaslaag opleveren zonder onzuivere oxidatiesporen. De vraag om AC versus DC Tig-lassen aan te pakken biedt dus potentieel voor denk- en haalbaarheidsrapportage tijdens voortijdige ontmoetingen in de ontwerpfase van de lastechniek.
DC-TIG
DC kan dit ook, maar kan geen kwaliteitsresultaten opleveren vanwege de aanwezigheid van aluminiumoxide en andere slechte bestanddelen. Daarom moet de lasser in dit geval overstappen op de AC-optie. Het eindresultaat is dat DC TIG-lassen van aluminium geen goede kwaliteitsoptie is voor delicate en kritische structuren met oppervlakte- en niet-destructieve testvereisten.
AC TIG
AC is het meest geschikte proces voor het aanbrengen van oxidevrij lasmateriaal bij de verbinding van twee basismetalen aluminium en kan gemakkelijk de basis vormen voor de volgende intermitterende laslaag.
AC versus DC-booglassen
Dit proces produceert een weerstandsboog om warmte te genereren en vervolgens het daaropvolgende massieve metaal te smelten en in lasvorm samen te voegen, dus de huidige polariteit is daarvoor van belang. AC kan oppervlakte-chips veroorzaken, maar boogstabiliteit, hittepenetratie, aanwezigheid van spatten en effectiviteit zijn er een probleem voor. DC kan al deze problemen overwinnen met een stabiele en hoogenergetische boog voor het verbinden van materiaal.
AC versus DC MIG-lassen
Dit proces heeft boogproductie tussen de elektrode en het basismetaal, dus als AC wordt toegepast, hebben de verbruikbare elektrodes een verstoring van het smelten en een verandering van de boogpolariteit in één keer. DC is dus geschikt voor dit proces, zodat de warmteontwikkeling altijd in de richting van de elektrode plaatsvindt en na het smelten direct naar het zwembad gaat. Het concept van AC versus DC-lassen is in dit geval aanwezig in de stabiliteit van de slijtbare draad en de werking ervan, want als er sprake is van verstoring tijdens het smelten, kan dit geen goed resultaat opleveren.
AC versus DC-fluxkernlassen
In dit proces moet de elektrode in het laspistool de positieve polariteit (DCEP) verslaan, omdat deze de niet-stroomzijde naar het werk of het basismetaal moet hebben gericht, anders kan er verstoring in optreden. Flux is aanwezig aan de omtrek van de draad. Daarom is het van essentieel belang dat de polariteit niet in aanraking komt met de flux en de afsmeltende draad in de richting van het laspistool. Er zijn beschermgassen in de omgeving aanwezig om opname van buitenaf of binnen het systeem te voorkomen.
Dat is beter AC- of DC-lassen
AC versus DC-lassen heeft in elk aspect een zeer diepgaande inhoud en de oplossing voor dit antwoord is aanwezig in lasontwerp, verbindingscompatibiliteit, materiaalsamenstelling, metallurgisch gedrag, lasparameters en natuurlijk verbindingstoegankelijkheid. AC is in de meeste gevallen niet geschikt vanwege de problemen die verband houden met boogstabiliteit, warmtepenetratie, spatproductie en energie-efficiëntie. Aan de andere kant kan DC gemakkelijk verbinding maken met verschillende technieken, parameters, machines, verbruiksartikelen en armaturen. Het algemene gelijkstroomproces (DC) kan dus gemakkelijk metallurgische en lasonderzoeksproblemen oplossen met speciale technieken en apparatuur.
AC- of DC-lassen voor metaal
Metalen materialen hebben altijd een smelttemperatuur nodig om te smelten en vervolgens te stollen, in een bepaald patroon met de productie van een door hitte beïnvloede zone en een oxidelaag daarin. Het is dus duidelijk dat er problemen bestaan met betrekking tot dezelfde parameters, dat wil zeggen de oxidelaag, de door hitte beïnvloede zone en de microstructuur van het materiaal. Nu kan AC alleen het beste proces uitvoeren voor aluminium behuizingen, omdat het gelukkig één voordeel heeft ten opzichte van DC: het kan zonder de productie van een aluminiumoxidelaag in de lasnaad en de door hitte beïnvloede zone, wat bij eindonderzoek problemen kan opleveren voor de microstructuur. Maar DC kan bijna alle metallische materialen goed verbinden met perfecte resultaten van niet-destructief en destructief onderzoek, dwz PT-, UT-, RT- en microstructuurtests.
AC of DC voor aluminium TIG-lassen?
DC-polariteit voor dit soort verbindingsproces kan de oxidelaag niet afbreken en puur aluminiummetaal in gesmolten vorm indrukken, omdat boog- en bewegende elektronen altijd unidirectioneel zijn. Alleen AC kan dus de stabiliteit van dit oxide wegnemen, zodat het niet permanent op zijn plaats kan blijven en zich kan vermengen met slak om te ontsnappen tijdens het laatste versnipperproces van het lassen. Als AC versus DC Tig-lassen een aspect is op de discussietafel van lasontwerp, dan heeft het AC-proces betere resultaten en kwaliteit van de uiteindelijke verbinding.
7018 Lasstaaf AC versus DC
Dit verbruiksartikel is het beste materiaal voor structurele componenten van koolstofstaal bij het elektrodelasproces en kan in bijna elke richting lassen, zodat de uiteindelijke lassterkte bijna 70,000 Psi kan bedragen. Maar de flux heeft een chemisch ontwerp van die aard dat het een vloeiende boog met een stabiliteitsfactor kan produceren, waardoor omgekeerde polariteit het lasproces niet kan beschadigen door veranderingen in de boogrichting. Een andere factor die het geschikt maakt voor elke huidige polariteit is dat het een lage waterstofeigenschap heeft in flux met minder sterkte, waardoor het AC- of DC-proces de gezamenlijke productie van goede kwaliteit niet kan verstoren.
6011 Lasstaaf AC of DC
Het is een structureel verbruiksmateriaal van koolstofstaal met een lage sterkte en een verschillende fluxchemie, waardoor het een lage spanningsvereiste heeft tijdens de boogproductie, zodat de bijzondere waarde van de elektrische weerstand in de luchtboog metallisch materiaal kan samensmelten. En deze lage spanningsvereiste kan een stabiele en haalbare boog produceren tijdens wisselstroompolariteit, maar aan de andere kant kan een deskundige lasser het DC-proces uitvoeren met hetzelfde verbruiksmateriaal bij bepaalde lasparameters.
Voors en tegens van AC versus DC-lassen
Voor- en nadelen van AC- versus DC-lassen kunnen worden beschreven met betrekking tot hun parameters, uiterlijk, penetratie, materiaal en natuurlijk de apparatuurkosten. Table.No.2 beschrijft deze voor- en nadelen,
|
Voors en tegens |
AC-lassen |
DC-lassen |
|
VOORDELEN |
Verwijdering van oxidelagen van non-ferrometaal |
Goede afzetting van vulmetaal |
|
Er is eenvoudige apparatuur te koop |
Bijna goede compatibiliteit met elk materiaal |
|
|
Vereist geen stroompolariteitsomzetter |
Goede boogstabiliteit |
|
|
NADELEN |
Het heeft een hoge spatsnelheid op het lasoppervlak |
De kosten voor apparatuur zijn hoog |
|
Boogstabiliteit is slechter |
Kan het probleem van de oxidelaag in non-ferrometalen niet oplossen |
|
|
Kan alleen ferrometaal lassen met een stoklasproces |
Er kan een spanningsdaling optreden als gevolg van lange kabels |
Tabel.nr.2. Voor- en nadelen van AC- versus DC-lassen
Voor- en nadelen van DC
Dit proces heeft vele voordelen die het geschikt maken voor een perfect verbindingsproces en haalbaar zijn voor lastoegankelijkheid, penetratie, materiaaleigenschappen en boogstabiliteit.
DC-voordelen
Hieronder volgen de belangrijkste punten die kunnen weerspiegelen dat de prestaties goed zijn:
1. Meestal haalbaar verbruiksmateriaal heeft een goede relatie met de microstructuur van het basismetaal en de uiteindelijke kwaliteit.
2. Uniforme verdeling van fusiewarmte.
3. Boog blijft op één punt.
4. Minder spatten op het oppervlak.
DC-nadelen
Het heeft bepaalde problemen die de prestaties tijdens de fusiefase kunnen verminderen:
1. De uitrustingskosten van veel extra componenten zijn hoog. 2. Arc heeft concentratie voor ernst en is moeilijk onder controle te houden. 3. De boog kan van pad afwijken als gevolg van magnetisme en HP-curve.
4. Kan meer elektrisch wattage gebruiken voor stroomverbruik.
Waar wordt DC-lassen voor gebruikt?
Dit proces heeft verschillende toepassingen bij het verbinden van metaalprojecten, omdat het bijna alle materialen aankan, GTAW, GMAW, SMAW kan gebruiken, optimale resultaten kan opleveren met een verscheidenheid aan apparatuur en goede resultaten kan opleveren met de criteria voor niet-destructief onderzoek. Deze techniek is dus geen vervanging voor hoogwaardige resultaten bij het verbinden of smelten van metalen materialen. Bijna alle metaalsoorten en niet-gemagnetiseerde metalen hebben goede parameters om met deze techniek te werken.
Voor- en nadelen van AC
Deze werkwijze heeft een bijzondere toepassing omdat niet alle materialen goede resultaten opleveren bij interactie met dit soort technieken.
AC-voordelen
1. Er kan geen spanningsval optreden, ook al is de taak afgelegen en zijn er lange laskabels nodig.
2. Het kan aluminium verbinden zonder aluminiumoxide te bevatten en kan geen niet-metalen indringing in het laswerk introduceren.
3. Apparatuur wordt goedkoper na gebruik van dit instrument, omdat er geen converter nodig is van omgekeerde polariteit naar rechte gelijkstroom.
AC-nadelen
1. De boog kan niet stabiel blijven omdat deze verwelkt van of naar verbruiksmateriaal zonder een redelijke verblijfsduur.
2. Verbinding met goede sterkte heeft geen toepassing omdat deze niet in het materiaal kan samensmelten.
3. Oppervlaktespatten kunnen spanningsconcentratie veroorzaken wanneer deze techniek wordt toegepast.
Waar wordt AC-lassen voor gebruikt?
Het kan voor een proces worden gebruikt als de taak ver weg is van de basisfundering, omdat in dit geval de apparatuur de verbinding niet kan bereiken. Daarom is de enige beschikbare optie het volgen van dit proces, zodat er geen spanningsval optreedt. Magnetisch materiaal kan niet gestoord worden vanwege de aard van het smelten, waardoor het daarin goed kan worden toegepast. De functie voor het verwijderen van de oxidelaag maakt het de beste techniek voor DC Tig-lassen, aluminiumverbindingsfusie en voldoet aan de criteria van niet-destructief onderzoek.
Hoe te kiezen bij bewerkings- en lasprojecten
Beide materialen hebben een gemeenschappelijke toepassing in standaard- en aangepaste projecten, dus materiaalsamenstelling, parameters, metallurgische criteria, toleranties en fabricagetechnologie moeten verband houden met het bewerkings- en lasproces. Aluminium heeft één techniek nodig voor het lassen in vergelijking met roestvrij staal en is dan compatibel met een lage bewerkingssnelheid in tegenstelling tot roestvrij staal. Voor een goede kwaliteit bewerking en lasproces kan de behoefte aan deskundig advies dus veel waarde hechten aan een betere werking van lasverbindingen en bewerkings-/snijbewerkingen. Tuofa CNC (met ISO 9001-certificering en expertteam) kan voor beide het juiste verbindings- en bewerkings-/snijproces voorstellen.
Voor meer informatie kunt u terecht op www.toufa-cncmachining.com.
Veelgestelde vragen over AC- of DC-lassen
Wanneer AC- of DC-lassen gebruiken?
AC- en DC-lassen hebben betrekking op het verbindingsprocesmateriaal, de parameters, de sterkte, niet-destructieve onderzoekscriteria en niet-metalen insluiting. Maar in algemene zin wordt AC toegepast in afgelegen banen waar segregatie van de oxidelaag nodig is, in tegenstelling tot DC, die toepassing vindt in vrijwel de belangrijkste structurele materialen zonder enige angst voor boogverstoring, spatten, minder penetratie en een lage afzettingssnelheid.
Waarom wordt AC gebruikt voor het lassen van aluminium?
AC is hiervoor een goede techniek, omdat bij dit proces de huidige polariteitswisseling kan leiden tot segregatie van aluminiumoxide bovenop de gesmolten laag, die uiteindelijk onderdeel kan worden van de slak. Terwijl bij DC-techniek hetzelfde niet mogelijk is vanwege de unidirectionele stroomstroom en oxide de kans kan krijgen om koude binding in materiaal aan te brengen.
TIG-last u RVS op AC of DC?
DC-processen hebben er een goede compatibiliteit voor omdat het een stabiele boog, goede penetratie, hoge penetratie, materiaalcompatibiliteit en goedkeuring van niet-destructief onderzoek kan bieden. Maar in het geval van een plaat-buisverbinding is een lage penetratie en een redelijke stroom vereist, dus AC gemengd met DC is hiervoor een goede optie.
 12 manieren om roestvrij staal te snijden | Gids voor het snijden van metaal




