 Tel/WeChat:
 E-mail:



 Home
9 stappen voor het bewerken van CNC-draaionderdelen

 Gepubliceerd: 9 april 2024

Het basisproces van het bewerken van onderdelen op CNC-draaibanken
CNC-bewerkingsmachines bieden betere oplossingen voor complexe, nauwkeurige, kleinschalige en veranderlijke bewerkingsproblemen. Het is een flexibele en zeer efficiënte automatische bewerkingsmachine. Shenzhen Tuofa Metal Fabrication Inc. heeft 17 jaar ervaring met CNC-bewerking en heeft wereldwijd diverse precisiebewerkingen van CNC-onderdelen uitgevoerd . Hieronder volgt een korte introductie tot het basisproces van CNC-draaibankbewerking:
1. Redelijke selectie van werktuigmachines
Bij het bewerken van onderdelen op CNC-machines zijn de belangrijkste factoren waarmee rekening moet worden gehouden het materiaal en de materiaalklasse van het werkstuk, de complexiteit van de contourvorm van het onderdeel, de afmetingen, de bewerkingsnauwkeurigheid, het aantal onderdelen en de eisen aan de warmtebehandeling. Bij de keuze van een machine is het essentieel om te voldoen aan de technische eisen van de te bewerken onderdelen en tegelijkertijd de efficiëntie te maximaliseren .
2. Technologische analyse van CNC-bewerkingsonderdelen
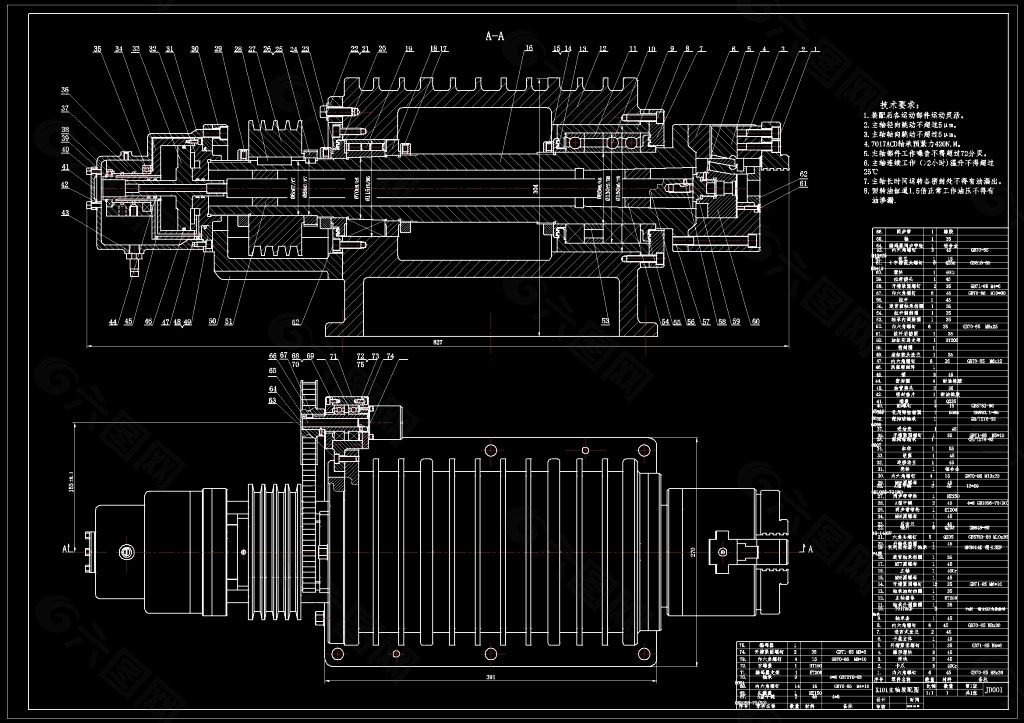
De technische analyse van CNC-bewerkingen omvat een breed scala aan gebieden en vereist meestal dat de maatgegevens op de onderdeeltekeningen voldoen aan het principe van programmeergemak. De dimensioneringsmethode op de onderdeeltekening moet worden aangepast aan de kenmerken van CNC-bewerking.
Bij het tekenen van CNC-bewerkingsonderdelen moeten de afmetingen op dezelfde gegevens worden vermeld, of de coördinaten moeten direct worden aangegeven. De voorwaarden van de geometrische elementen waaruit de omtrek van het onderdeel bestaat, moeten voldoende nauwkeurig zijn. De structurele maakbaarheid van het te bewerken onderdeel moet voldoen aan de kenmerken van CNC-bewerking . Deze labelmethode is niet alleen handig voor de programmering, maar vergemakkelijkt ook de afstemming tussen de afmetingen, wat de efficiëntie verhoogt.
3. Selectie van verwerkingsmethoden
Het selectieprincipe voor de bewerkingsmethode is het waarborgen van de bewerkingsnauwkeurigheid en de oppervlakteruwheid van het bewerkte oppervlak. Aangezien er over het algemeen veel bewerkingsmethoden zijn om hetzelfde niveau van precisie en oppervlakteruwheid te bereiken , is het noodzakelijk om bij de daadwerkelijke selectie rekening te houden met de vorm, afmetingen en warmtebehandelingseisen van de onderdelen. Daarnaast moet ook de productiviteit, de economische eisen en de feitelijke omstandigheden, zoals de beschikbare productieapparatuur, in overweging worden genomen.
4. Het principe van het vaststellen van het verwerkingsplan
Het bewerken van relatief precieze oppervlakken op onderdelen gebeurt vaak stapsgewijs via voorbewerken, semi-afwerken en afwerken. Voor deze oppervlakken is het niet voldoende om de juiste eindbewerkingsmethode alleen te kiezen op basis van de kwaliteitseisen, maar is het ook essentieel om het bewerkingsplan van het werkstuk tot de uiteindelijke vorm correct te bepalen.
Bij het bepalen van het verwerkingsplan moet vooraf de verwerkingsmethode worden bepaald die nodig is om aan deze eisen te voldoen, afhankelijk van de eisen aan de nauwkeurigheid en oppervlakteruwheid van het hoofdoppervlak.
5.De verdeling van processtappen
Het proces van het bewerken van onderdelen op CNC-bewerkingsmachines kan relatief geconcentreerd zijn en de meeste of alle processen kunnen zoveel mogelijk in één opspanning worden voltooid. Overweeg allereerst aan de hand van de onderdeeltekening of het bewerkte onderdeel op een CNC-bewerkingsmachine kan worden verwerkt. Als dit niet het geval is, moet worden besloten welk onderdeel op de CNC-bewerkingsmachine wordt verwerkt en welk onderdeel op andere bewerkingsmachines wordt verwerkt. Dat wil zeggen, het verdelen van de verwerkingsprocedures van de onderdelen.
6. Onderdeleninstallatie en armatuurselectie
Bij de installatie van onderdelen wordt ernaar gestreefd de benchmarks van ontwerp-, proces- en programmeerberekeningen te verenigen, en wordt het gebruik van handmatige aanpassingsverwerkingsschema's vermeden. Zo efficiënt mogelijk worden alle te bewerken oppervlakken na één keer positioneren en opspannen bewerkt.
Zorg ervoor dat de coördinaatrichting van de opspanning relatief vast is met de coördinaatrichting van de werktuigmachine, en dat de componenten op de opspanning de bewerking van de oppervlakken van de onderdelen door de werktuigmachine niet mogen belemmeren. Dat wil zeggen dat de armatuur moet worden geopend voor zijn positionering en dat de componenten van het klemmechanisme het snijgereedschap niet mogen beïnvloeden tijdens de verwerking (zoals botsingen, enz.).
7. Selectie van gereedschappen en bepaling van de snijhoeveelheid
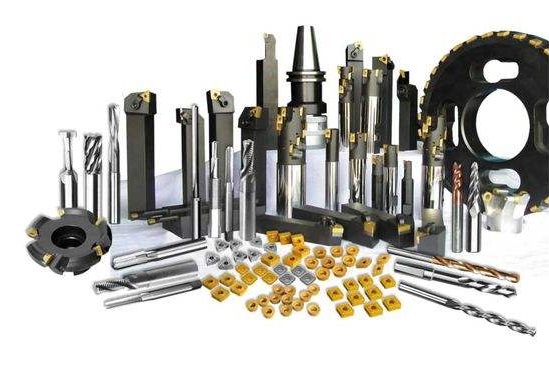
De gereedschapskeuze is een van de belangrijkste factoren in het CNC-bewerkingsproces . Het beïnvloedt niet alleen de bewerkingsefficiëntie van de machine, maar heeft ook direct invloed op de bewerkingskwaliteit. Bij het programmeren wordt bij de gereedschapsselectie doorgaans rekening gehouden met factoren zoals de bewerkingscapaciteit van de machine, de aard van het te bewerken proces en het materiaal van het werkstuk. De hoeveelheid verspaning omvat het toerental van de spindel (snijsnelheid), de hoeveelheid terugsnijding en de hoeveelheid voeding.
8.De keuze van snijolie
Snijolie speelt een belangrijke rol bij de bescherming van het gereedschap en het verbeteren van de bewerkingsefficiëntie gedurende het gehele bewerkingsproces. Bij de keuze van snijolie moet doorgaans rekening worden gehouden met het materiaal van het werkstuk, het type apparatuur, de bewerkingsmethode, de prestaties van het gereedschap en andere factoren. Naast deze directe factoren zijn ook andere eigenschappen van de snijolie van belang, zoals anti-oxidatie-, antiroest- en koeleigenschappen.
9.Het bepalen van het verwerkingstraject
Bij CNC-bewerking wordt het traject van de gereedschapspositie ten opzichte van de beweging van het werkstuk de bewerkingsroute genoemd. Dit vereist een hoge positioneringsnauwkeurigheid en een zo snel mogelijk positioneringsproces. Daarnaast moet de axiale bewegingsgrootte van het gereedschap worden bepaald. Deze wordt voornamelijk bepaald door de diepte van het te bewerken gat, maar ook enkele hulpafmetingen, zoals de inbrengafstand en de uitloop van het gereedschap, moeten in overweging worden genomen.
 Wat is CNC-frezen? Types, proces en werking




