 Tel/WeChat:
 E-mail:



 Home
CNC-bewerking op micronniveau met 5 assen voor onderdelen van humanoïde robots.

 Gepubliceerd: 12 januari 2026

Een representatieve casestudy die laat zien hoe Tuofa CNC Machining zeer nauwkeurige transmissieonderdelen voor humanoïde robots produceert in 17-4PH roestvrij staal . De casestudy belicht 5-assige CNC-bewerking voor nauwe toleranties (±0.005–0.01 mm).
In een oogopslag
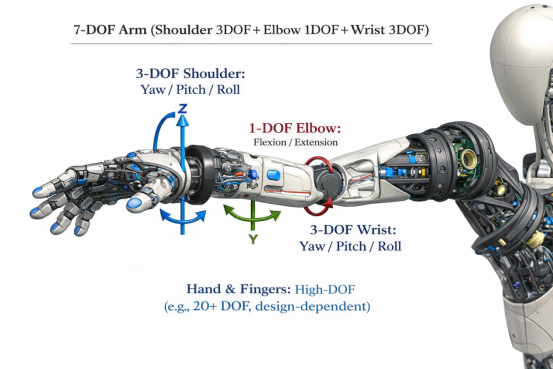
Tuofa CNC Machining heeft een uiterst nauwkeurig transmissieonderdeel vervaardigd voor het rotatiegewricht van de pols/hand van een humanoïde robot. Het robotonderdeel is gefreesd uit 17-4PH roestvrij staal en vereiste dimensionale controle op micronniveau vóór de assemblage. De klant leverde meer dan een dozijn onderdeelontwerpen aan; we selecteerden de 1-2 meest complexe als eerste proefproductie en voltooiden de ontwerpbeoordeling, proefbewerking, verificatie en klantvalidatie in ongeveer twee weken.
- Robotisch materiaal: 17-4 PH roestvrij staal.
- Tolerantiedoel (vóór montage): +/-0.005 tot 0.01 mm op kritische onderdelen.
- Proceskern: 5-assige CNC-bewerking.
- Resultaat: nauwkeurigheid van circa 0.01 mm bereikt op kritische afmetingen; klant bevestigde functionele geschiktheid.
- Toepassingen: gebruikt in robotgewrichten die 360°-beweging mogelijk maken.
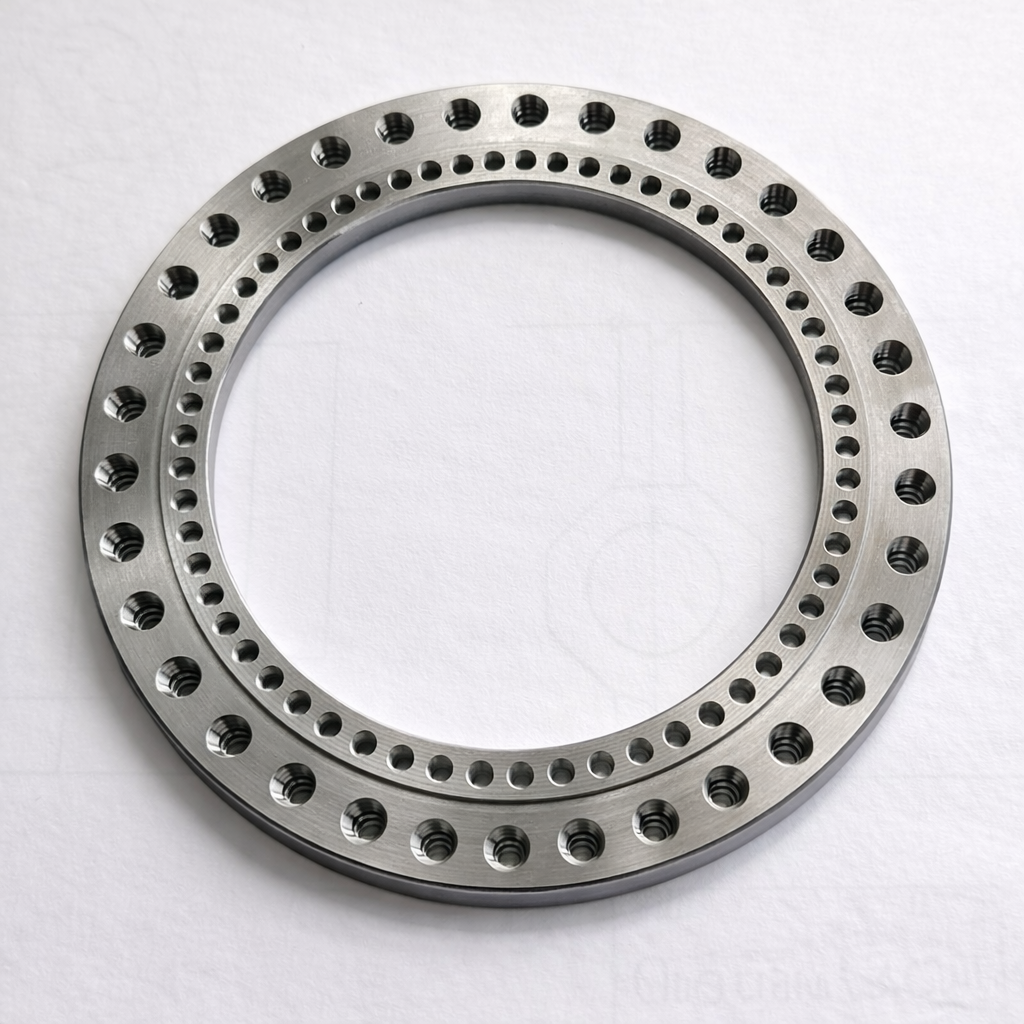
(Alleen ter referentie)
Vertrouwelijkheidsverklaring: Tuofa CNC Machining hecht al 20 jaar veel waarde aan haar reputatie en zal nooit, maar dan ook nooit, product- of ontwerpgegevens van een klant openbaar maken. De numerieke waarden en details in deze casestudy zijn afkomstig uit industriestandaarden en niet uit daadwerkelijke klantgegevens. Deze casestudy is bedoeld om onze ervaring en mogelijkheden op het gebied van bewerking te illustreren, evenals de details van de diensten die wij leveren.
project achtergrond
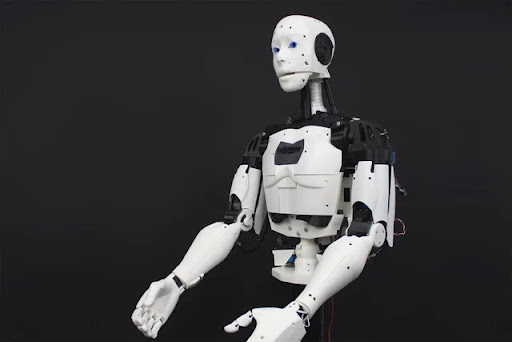
Mensachtige robots stellen uitzonderlijk strenge eisen aan de aandrijfmechanismen van gewrichten, omdat precisiefouten zich ophopen in de kinematische keten. Een kleine afwijking in een polsgewricht kan uitgroeien tot een merkbare positioneringsfout van de eindeffector, een ongelijkmatige lagerbelasting, verhoogde speling of versnelde slijtage van de bijbehorende componenten. Om deze reden specificeren robotgewrichten doorgaans strikte limieten voor concentriciteit, slingering, vlakheid en passing van de lagerzitting, vaak op micrometerschaal.
Om het tolerantieniveau te bepalen, definieert ISO 286 internationale tolerantieklassen (IT-klassen) voor maattoleranties. Banden op micronniveau, zoals 5-10 micrometer, zijn vergelijkbaar met de nauwere IT-klassen voor gangbare as- en boringmaten. De onderstaande tabel geeft illustratieve waarden weer, berekend met de ISO 286-1 tolerantie-eenheidsformule voor geselecteerde nominale diameters (waarden weergegeven als totale tolerantieband in micrometer).
|
Nominale diameter D (mm) |
IT5-band (µm) |
IT6-band (µm) |
IT7-band (µm) |
Typisch gebruik |
|
10 |
7 |
10 |
16 |
Nauwkeurige passingen voor assen/boringen |
|
30 |
10 |
14 |
23 |
Nauwkeurige passingen voor assen/boringen |
|
50 |
12 |
17 |
27 |
Nauwkeurige passingen voor assen/boringen |
Opmerking: De weergegeven bandbreedte is de totale tolerantiebreedte voor de IT-kwaliteit binnen het geselecteerde maatbereik. De equivalente +/- tolerantie is ongeveer de helft van de bandbreedte.
Component en functioneel
De toepassing betreft een 360-graden handrotatie-as in een humanoïde robot. Op systeemniveau wordt het polsrotatiegewricht doorgaans gerealiseerd door de interactie van:
- Mechanische as: zorgt voor de rotatieas en draagt koppel- en buigbelastingen.
- Lagers: ondersteunen rotatie met gecontroleerde wrijving en handhaven radiale/axiale positionering.
- Transmissiecomponenten: brengen koppel over tussen de actuator en de roterende as (bijv. tandwieloverbrengingen, koppelingen of reductoren).
Technische uitdagingen
De projectbeperkingen bestonden uit een combinatie van nauwe toleranties, lastig materiaalgedrag en eisen met betrekking tot meerdere referentiepunten. Belangrijke technische uitdagingen waren onder meer:
- Tolerantieband op micronniveau: kritische afmetingen vereisen een nauwkeurigheid van +/-0.005 tot 0.01 mm vóór montage.
- Coherentie tussen kenmerken: concentriciteit en rondloopnauwkeurigheid tussen meerdere diameters over de as.
- 17-4 PH bewerking en stabiliteit: het beheersen van gereedschapslijtage, warmte-inbreng en mogelijke vervorming.
- Oppervlaktekwaliteit: braamvrije randen en een stabiele oppervlakteafwerking op lager- en afdichtingsvlakken.
- Verificatiecomplexiteit: de meetonzekerheid wordt een aanzienlijk deel van de tolerantie bij 5-10 micron.
Manufacturing Process
We hebben een gestructureerde workflow gevolgd, van ontwerpbeoordeling tot validatie.
1) Procesplanning
De klant leverde meer dan een dozijn ontwerpopties aan. We selecteerden de 1-2 meest uitdagende opties als eerste doelwit om de risico's van het programma in een vroeg stadium te beperken. De technische beoordeling identificeerde kwaliteitskritische kenmerken (CTQ) en stelde een referentiestrategie vast om stapelfouten te minimaliseren.
- Geïdentificeerde CTQ-kenmerken: lagerzittingdiameter(s), vlakheid van de aansluitende schouder, asrondloop, positie van de schroefdraad en loodrechtheid van het raakvlak.
- Referentiepuntstrategie: primair referentiepunt op een stabiele cilindrische referentie; secundair referentiepunt op een axiaal vlak; tertiair referentiepunt op een inkeping/vlak element.
- Bewerkingsproces: voorbewerken -> spanningsstabilisatie -> semi-afwerken -> fijn afwerken -> ontbramen -> eindinspectie.
2) 5-assige bewerkingsstrategie
Om nauwkeurigheid op micronniveau te garanderen, hebben we zoveel mogelijk kritische onderdelen in één bewerking op een 5-assige CNC- machine gefreesd. Dit vermindert de kans op herklemmen en zorgt ervoor dat alle onderdelen op dezelfde referentiepunten zijn uitgelijnd.
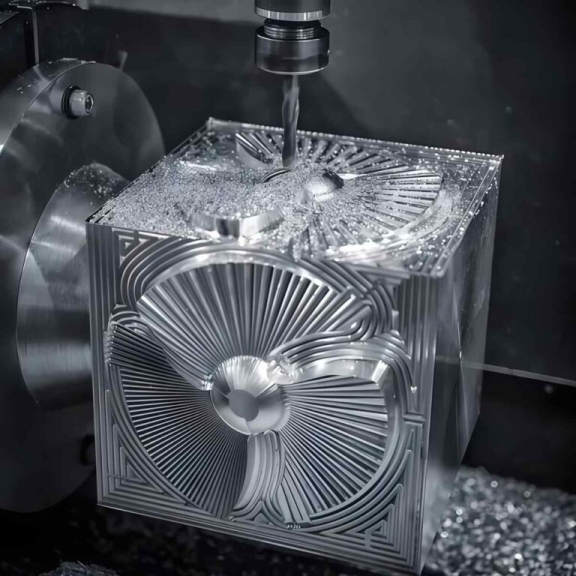
- Gereedschap: hoogwaardig hardmetalen gereedschap met gecontroleerde slijtage; afwerkingsgangen zodanig gedimensioneerd dat doorbuiging tot een minimum wordt beperkt.
- Thermische regeling: een gecontroleerde koelvloeistofstrategie en een stabiele werkplaatstemperatuur om temperatuurschommelingen te minimaliseren.
- Programmering: CAM-simulatie om botsingen te voorkomen en waar mogelijk een continue gereedschapsinschakeling te garanderen.
3) Oppervlakteafwerking
Na de semi-afwerking, waarbij een gecontroleerde bewerkingsmarge werd aangehouden, werden de laatste bewerkingen uitgevoerd met conservatieve parameters en een consistente gereedschapsrichting om de oppervlaktekwaliteit te verbeteren. Het ontbramen werd uitgevoerd met een gecontroleerde methode om afrollen of dimensionale veranderingen aan de CTQ-randen te voorkomen.
- Eindafwerking: speciaal gereedschap voor de afwerking van lagerzittingen en bijbehorende diameters.
- Randvoorwaarden: vereiste braamvrijheid bij functionele raakvlakken; visuele en tactiele inspectiecriteria.
- Draadkenmerken: bewerking en controle van schroefdraadgaten met behulp van meetinstrumenten.
4) Metrologie en acceptatie
De meetstrategie was gebaseerd op meetonzekerheid ten opzichte van de tolerantie. Tussentijdse controles controleerden afwijkingen vóór de uiteindelijke afwerking, en de eindacceptatie berustte op een volledig inspectierapport.
Resultaten en feedback van klanten
Binnen ongeveer twee weken (ontwerpbevestiging -> proefproductie -> verificatie -> klantvalidatie) bereikten we een dimensionale nauwkeurigheid van circa 0.01 mm op kritische afmetingen vóór assemblage, wat overeenkomt met de door de klant gestelde eisen. De klant bevestigde dat het onderdeel voldeed aan de functionele eisen in hun assemblage.
- Behaalde nauwkeurigheid: circa 0.01 mm op belangrijke afmetingen vóór montage.
- Impact van het programma: vroegtijdig succes met het moeilijkste ontwerp verminderde het risico voor de overige ontwerpvarianten.
Conclusie
Om het intellectuele eigendom van klanten te beschermen, maakt deze casestudy gebruik van representatieve, op standaarden gebaseerde voorbeelden in plaats van klantspecifieke ontwerpgegevens. Wat het laat zien, is de kernkracht van Tuofa CNC Machining: het produceren van uiterst nauwkeurige robottransmissieonderdelen met 5-assige CNC-bewerking volgens strenge eisen. We ondersteunen klanten met een door engineering gestuurde workflow – van maakbaarheidsbeoordeling en proefbewerking tot geverifieerde prototypes en kleine serieproductie – zonder de vertrouwelijkheid in gevaar te brengen.
 Hoe maak je op Tuofa aangepaste zonnecelbeugels?




