 Tel/WeChat:
 E-mail:



 Home
Innovatie van de bewerkingsmethode voor platte, diepe groefonderdelen

 Gepubliceerd: 25 november 2022

De bewerkingsmethode heeft specifiek betrekking op een draaibewerking voor de hoofdklep van een vlak diepgroefonderdeel. Tuofa CNC-bewerking heeft een speciaal groefgereedschap ontworpen voor het bewerken van diepe groeven in vlakken. Door de innovatieve vormgeving en structuur van het gereedschap en de rationele opzet van het proces is de bewerking van de vlakke diepgroefonderdelen succesvol voltooid.
Achtergrondtechniek: De bewerkingsmethode wordt toegepast op het gebied van batchdraaien en vervaardigen van platte en diepgegroefde onderdelen.
1. Onderdelenstructuur en technische vereisten
De structuur van het onderdeel wordt getoond in Figuur 1-7. Het materiaal van het onderdeel is 2Cr13, dat na ruw draaien moet worden afgeschrikt en getemperd. De hardheid bedraagt 269~292HB. De tolerantie van de binnengatgrootte van het onderdeel is φ42 mm. ° De oppervlakteruwheidswaarde van het kegeloppervlak is Ra=0.4μm, en de oppervlakteruwheidswaarde van het buitenste cirkel 120° kegeloppervlak is Ra=0.4μm. De technische vereisten bepalen dat de lokale warmtebehandelingshardheid van het kegeloppervlak 48 ~ 52HRC bedraagt, en dat deze wordt afgestemd op de relevante onderdelen.
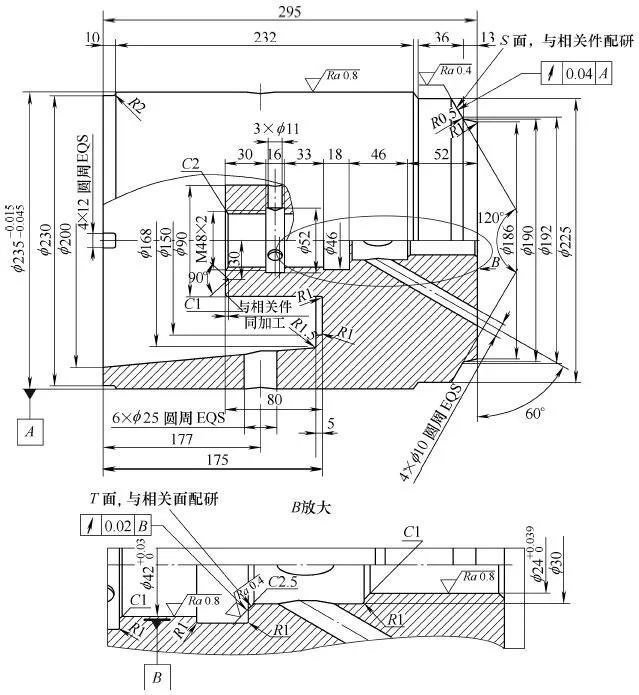
Figuur 1-7 Hoofdklep van een onderdeel
2. Analyse van verwerkingstechnologie
De bewerking van dit onderdeel kent de volgende technische problemen:
(1) Het eindvlak van de vlakke groef is 175 mm diep vanaf het linker eindvlak van het onderdeel, en 80 mm vanaf het eindvlak met een afmeting van φ90 mm. De ruimte bij de diepe groef is klein, de snijhoeveelheid is groot en het verwijderen van spanen is moeilijk.
(2) De snijprestaties van roestvrij staal zijn slecht, voornamelijk vanwege: ① Hoge plasticiteit, waardoor de verharding van het werk tijdens de verwerking ernstig wordt en de snijweerstand toeneemt. ②De hoge snijtemperatuur maakt het gereedschap gemakkelijk te dragen. ③Het is gemakkelijk om het mes te plakken en een opgebouwde rand te genereren. ④ De spanen zijn niet gemakkelijk te krullen en te breken.
3. Technische maatregelen
Met het oog op de bovengenoemde verwerkingsproblemen zijn de volgende technische maatregelen genomen:
(1) Ontwerp en fabricage van een speciaal groefgereedschap voor het CNC-draaien van een vlakke groef. Bij het CNC-draaien van een vlakke groef is een van de gereedschapspunten van het groefgereedschap equivalent aan een boorgat. Om interferentie tussen het CNC-draaigereedschap en het gebogen oppervlak van het werkstuk te voorkomen, is de achterzijde van het gereedschapspunt gebogen volgens de diameter van de vlakke groefboog, waardoor een bepaalde achterhoek wordt gegarandeerd. De andere gereedschapspunt van het vlakke groefgereedschap is equivalent aan het draaien van een buitencirkel. Bij het draaien van een vlakke diepe groef is de gereedschapspunt erg lang, heeft een lage stijfheid en is gevoelig voor trillingen. Ook deze is gebogen, waardoor een bepaalde achterhoek wordt gegarandeerd.
Het groefmes bestaat uit drie lasdelen: het klemdeel, het lichaam van de boogoppervlakfrees en de hardmetalen snijkop:
①Het klemdeel is gemaakt van 45 staal.
②Het lichaam van de oppervlaktesnijder met dubbele boog is gemaakt van 30CrMnSi stalen buis met een buitendiameter van φ140 mm en een binnengat van φ128 mm, verwerkt tot strips door horizontaal frezen. Om de sterkte van het snijlichaam te vergroten, is de hardheid van de warmtebehandeling 38 ~ 42 HRC.
③De snijkop van gecementeerd carbide gebruikt YG8N, YW1, YW2 en het bladtype is C304.
Geometrische parameters van het groefmes en snijkarakteristieken:
①De bandvormige spanen hebben sterke boorprestaties als ze de naad zien. De methode van groefsteken verbetert de omstandigheden voor het verwijderen van spanen, verlengt de levensduur van het gereedschap met 3 keer en verhoogt de productie-efficiëntie met 1 keer.
②De grote hellingshoek gaat gepaard met een negatieve afschuining en de gereedschapspunt heeft een afgeronde hoek van R1 mm, wat de snijkracht vermindert, de snijkant versterkt en de standtijd verlengt. De structuur van het groefgereedschap wordt weergegeven in Figuur 1-8.
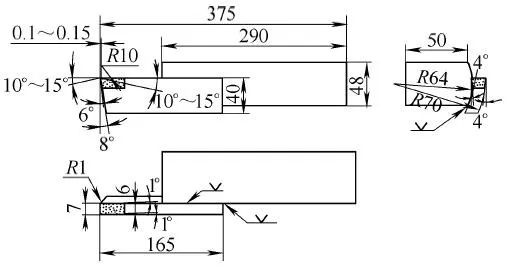
Figuur 1-8 Speciaal groefmes
(2) Ontwerp en vervaardiging van een rondklemmende gereedschapshouder voor het binnengat om de verwerkingsproblemen op te lossen van het draaien van M48 × 2 binnendraad, φ42 afbeelding mm en φ30 mm binnengat en leeg gereedschap voor het binnengat. De structuur wordt getoond in Figuur 1-9.
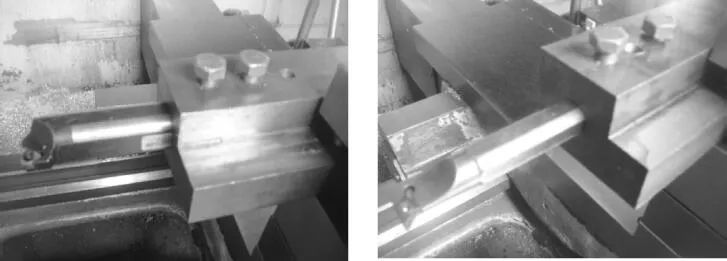
Figuur 1-9 Gereedschapshouder met cirkelvormige klemming in het binnengat
(3) Ontwerp en vervaardiging van de gereedschapshouder voor het binnengat van de gereedschapstafel, die het conische verwerkingsprobleem van de grote einddiameter van φ200 mm en de kleine einddiameter van φ168 mm oplost. De structuur wordt getoond in Figuur 1-10.
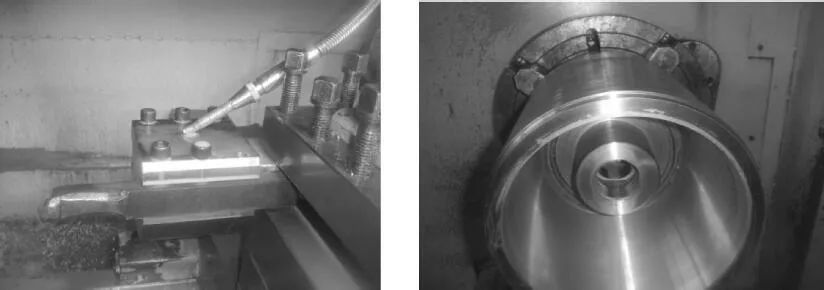
Afbeelding 1-10 Gereedschapshouder binnengat messentafel
4. CNC-draaiprocesplan
Het procesplan dat bij CNC-bewerking wordt gehanteerd, is als volgt:
①Ruw draaien, de buitendiameter van het ruw draaien is φ239 mm, de controlelengte is 298 mm en de binnendiameter van het gat is φ143 mm en de diepte is 90 mm.
② Afschrikken en temperen, 280 ~ 320HBW.
③Halfafgewerkt draaien, binnengat φ42 mm, φ24 mm, T-oppervlak met Ra = 0.4 μm toelage 0.4 ~ 0.5 mm, buitencirkel φ235 mm, Ra = 0.4 μm S oppervlak met toelage 0.6 ~ 0.7 mm, de diameter van het grote uiteinde is φ200 mm, en de tapsheid van de diameter van het kleine uiteinde is φ168 mm, en het CNC-afwerkingsvolume is 2 ~ 3 mm.
④CNC draaien, controleer de tapsheid van de diameter van het grote uiteinde φ200 mm en de diameter van het kleine uiteinde φ168 mm.
⑤ Teken een lijn.
⑥Verticaal frezen, 4×12 cirkelvormige distributie.
⑦ Tangen, 6×φ25mm zijn gelijkmatig verdeeld over de omtrek, 3×φ11mm, 4×φ10mm zijn gelijkmatig verdeeld over de omtrek.
⑧Oppervlakteafschrikking, hardheid 45 ~ 48HRC (bij het binnengat met tolerantie, het conische oppervlak T-oppervlak van Ra = 0.4 μm, het conische oppervlak S-oppervlak van buitencirkel Ra = 0.4 μm).
⑨ Uitwendig slijpen, φ235 mm op afbeelding.
⑩ Inwendig geslepen, φ42 afbeelding mm, φ24 afbeelding mm, om positietolerantie te garanderen.
⑪ De CNC-draaiende enkelwerkende spantang is uitgelijnd om de positietolerantie van het werkstuk te garanderen. Het conische T-oppervlak van het binnengat Ra = 0.4 μm wordt machinaal bewerkt (YT726 lasgereedschap voor het binnengat) en het kubieke boornitridegereedschap wordt gebruikt om de buitencirkel Ra = 0.4 μm te draaien. Conisch oppervlak S-oppervlak en gebruik diamantschuurpasta om Ra = 0.4 μm te polijsten.
 Het beste proces voor uiterst nauwkeurige dunwandige aluminium cilinderonderdelen




