 電話/WeChat:
 Email:



 ホーム
ISO 286とは?穴とシャフトの公差を理解する

 公開日:2026年3月13日

世界中で数多くの円筒形の嵌合部品が製造されています。真に普遍的なアプローチとは、2つの標準化された部品が適切に嵌合することであり、製造場所は問われません。すべての工場が寸法公差に関する単一の普遍的な枠組みに同意すれば、この普遍的なアプローチを実現できます。ISO 286はそのような取り組みの一つです。現在、世界中の大多数の製造業者に採用されており、限界、はめあい、そして公差を規定しています。このトピックについて深く掘り下げてみましょう。
ISO 286 とはどういう意味ですか?
国際標準化機構(ISO)は、許容差、公差、およびはめあいを定義するためのISO 286規格を策定しました。この規格は世界的に認められており、許容差の限界を定義しています。このISOの許容差とはめあいのシステムは、シャフトと穴に特化しています。ISO 286に準拠することで、部品の寸法がサプライヤーに依存しなくなります。つまり、部品がどこで製造されても、正確に嵌合することを意味します。したがって、ISO 286は組み立て時に予測可能なはめあいを保証します。
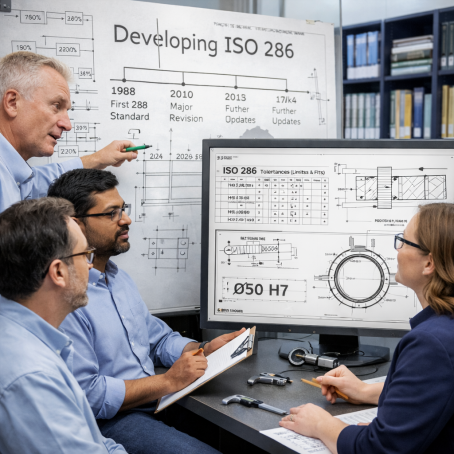
ISO 286の開発
ISO 286が開発される以前は、複数の国家規格が存在していました。イギリスではBS、ドイツではDINなどです。国際貿易が一般的になるにつれ、単一の公差規格の必要性が認識されました。ISOは、様々な国家規格を単一のISO公差システムに統合しました。これらの統一された公差規則は、国際的な設計者や顧客にとってより明確な情報を提供しました。
ISO 286の構造
- ISO-286 1
簡単に言えば、ISO 286-1はISO 286規格の理論部分です。ISOの限界値とはめあいの体系を構築するための理論的かつ数学的な基盤を提供します。ITグレードの決定方法とはめあいの定義方法を示し、公差の計算式も示しています。ISO 286は、基本的な偏差と記号を定義しています。
- ISO-286 2
ISO 286-1とは対照的に、ISO 286-2はISO 286規格の実用部分です。データ表と数値限界値が示されています。設計者は、毎回新しい計算を行う代わりに、表形式のデータを参照して限界値、許容差、およびはめあいを参照できます。
ISO 286システムの主要要素
ISO 286は、限界値、はめあい、および公差を計算するための体系的なアプローチを規定しています。長さ寸法を用い、基本偏差とIT等級に基づいて計算を行います。ISO 286規格に準拠することで、部品が許容公差内で機能し続けることが保証されます。
直線寸法
ISO 286規格では、呼び径をミリメートル単位で表します。これらの呼び径には、ISOの許容差とはめあいのシステムが適用されます。例えば、シャフトの直径がミリメートル単位で50mmと表されるとします。この場合、シャフトを参照する際のすべての計算は、この50mmの直径を基準として行われます。
根本的な偏差
ISO 286における基本的な偏差は文字で表されます。大文字は穴、小文字はシャフトに使用されます。文字「H」は、穴の偏差の下限がゼロであることを意味します。同様に、文字「h」はシャフトの偏差の上限がゼロであることを意味します。その他の文字は、ゼロより上または下の偏差を表します。以下の表は、いくつかの要素の表記法を示しています。
|
シンボル |
パーツ |
ゾーンポジション |
典型的なフィット |
|---|---|---|---|
|
H |
ホール |
下限偏差 = 0 |
ホールベースシステム |
|
h |
シャフト |
上限偏差 = 0 |
シャフトベースシステム |
|
g |
シャフト |
公称値以下 |
在庫一掃 |
|
f |
シャフト |
名目値よりさらに下 |
クリアランスを大きくする |
|
k |
シャフト |
名目値をわずかに上回る |
トランジション |
|
m |
シャフト |
名目値以上 |
タイトな移行 |
|
p |
シャフト |
名目値以上 |
干渉 |
|
JS |
穴/シャフト |
名目上の対称 |
中心精密フィット |
ITグレード
ITグレードは「International Tolerance Grades(国際公差等級)」の略称です。ITグレードには01から18までの数字が末尾に付きます。数字が小さいほど、公差は狭くなります。以下の表は、各ITグレードがどこで使用されているかを示しています。
|
ITグレード |
精度レベル |
許容範囲 |
用途 |
|---|---|---|---|
|
IT01~IT4 |
超高精度 |
極めて小さな変動 |
測定ゲージおよび精密機器 |
|
IT5~IT6 |
非常に高い精度 |
非常に厳しい許容範囲 |
ベアリングシート、高速シャフト |
|
IT7~IT8 |
高~中精度 |
厳しい公差 |
CNC加工部品とギアフィット |
|
IT9 - IT11 |
中精度 |
中程度の耐性 |
標準機械部品 |
|
IT12 -IT14 |
低精度 |
広い許容範囲 |
加工・溶接部品 |
|
IT15~IT18 |
精度が非常に低い |
非常に広い許容範囲 |
荒加工 |
ISO 286 許容差表
下記のISO 286公差表は、公称サイズに応じたIT1~IT18の標準公差幅を示しています。IT1~IT11はマイクロメートル(µm)、IT12~IT18はミリメートル(mm)で示されています。
例えば、公差等級が IT7 の Ø40 mm の形状の場合、>30 ~ 50 mm の行と IT7 の列を使用します。公差幅は 25 µm (0.025 mm) です。公差クラスが H7 の場合、H 基本偏差により下限が公称サイズに設定されるため、Ø40 H7 は 40.000~40.025 mm となります。
|
公称サイズ(mm) |
IT1(µm) |
IT2(µm) |
IT3(µm) |
IT4(µm) |
IT5(µm) |
IT6(µm) |
IT7(µm) |
IT8(µm) |
IT9(µm) |
IT10(µm) |
IT11(µm) |
IT12(ミリメートル) |
IT13(ミリメートル) |
IT14(ミリメートル) |
IT15(ミリメートル) |
IT16(ミリメートル) |
IT17(ミリメートル) |
IT18(ミリメートル) |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
|
0~3歳 |
0.8 |
1.2 |
2 |
3 |
4 |
6 |
10 |
14 |
25 |
40 |
60 |
0.10 |
0.14 |
0.25 |
0.40 |
0.60 |
1.00 |
1.40 |
|
3~6歳 |
1 |
1.5 |
2.5 |
4 |
5 |
8 |
12 |
18 |
30 |
48 |
75 |
0.12 |
0.18 |
0.30 |
0.48 |
0.75 |
1.20 |
1.80 |
|
6~10歳 |
1 |
1.5 |
2.5 |
4 |
6 |
9 |
15 |
22 |
36 |
58 |
90 |
0.15 |
0.22 |
0.36 |
0.58 |
0.90 |
1.50 |
2.20 |
|
10~18歳 |
1.2 |
2 |
3 |
5 |
8 |
11 |
18 |
27 |
43 |
70 |
110 |
0.18 |
0.27 |
0.43 |
0.70 |
1.10 |
1.80 |
2.70 |
|
18~30歳 |
1.5 |
2.5 |
4 |
6 |
9 |
13 |
21 |
33 |
52 |
84 |
130 |
0.21 |
0.33 |
0.52 |
0.84 |
1.30 |
2.10 |
3.30 |
|
30~50歳 |
1.5 |
2.5 |
4 |
7 |
11 |
16 |
25 |
39 |
62 |
100 |
160 |
0.25 |
0.39 |
0.62 |
1.00 |
1.60 |
2.50 |
3.90 |
|
50~80歳 |
2 |
3 |
5 |
8 |
13 |
19 |
30 |
46 |
74 |
120 |
190 |
0.30 |
0.46 |
0.74 |
1.20 |
1.90 |
3.00 |
4.60 |
|
80~120歳 |
2.5 |
4 |
6 |
10 |
15 |
22 |
35 |
54 |
87 |
140 |
220 |
0.35 |
0.54 |
0.87 |
1.40 |
2.20 |
3.50 |
5.40 |
|
120~180歳 |
3.5 |
5 |
8 |
12 |
18 |
25 |
40 |
63 |
100 |
160 |
250 |
0.40 |
0.63 |
1.00 |
1.60 |
2.50 |
4.00 |
6.30 |
|
180~250歳 |
4.5 |
7 |
10 |
14 |
20 |
29 |
46 |
72 |
115 |
185 |
290 |
0.46 |
0.72 |
1.15 |
1.85 |
2.90 |
4.60 |
7.20 |
|
250~315歳 |
6 |
8 |
12 |
16 |
23 |
32 |
52 |
81 |
130 |
210 |
320 |
0.52 |
0.81 |
1.30 |
2.10 |
3.20 |
5.20 |
8.10 |
|
315~400歳 |
7 |
9 |
13 |
18 |
25 |
36 |
57 |
89 |
140 |
230 |
360 |
0.57 |
0.89 |
1.40 |
2.30 |
3.60 |
5.70 |
8.90 |
|
400~500歳 |
8 |
10 |
15 |
20 |
27 |
40 |
63 |
97 |
155 |
250 |
400 |
0.63 |
0.97 |
1.55 |
2.50 |
4.00 |
6.30 |
9.70 |
限界と適合システム
ISOの許容差とはめあいのシステムは、2つの嵌合部品がどのように組み立てられるかを示しています。すきまばめでしょうか、それとも締まりばめでしょうか?その大きさはどれくらいでしょうか?
穴とシャフトの公差
例えば、H7/h6は、穴の偏差の下限値とシャフトの偏差の上限値がゼロであることを意味します。7と6という数字は、公差限界を計算するために使用されます。
ISO 286で定義されたはめあいの種類
ISO 286 では、次の 3 つの基本的なフィット タイプが定義されています。
- すきまばめ:穴とシャフトの間には常に隙間があります。隙間の容積は、呼び寸法とITグレードによって異なります。
- 締まりばめ:穴の直径がシャフトより小さいため、締まりばめを実現するには熱処理が必要となる場合があります。
- 中間ばめ: 推定ばめとクリアランスばめの中間に位置します。
公差
公差とは、実際には公称寸法からの許容偏差のことです。ITグレードはこれを管理します。公差が狭いほど寸法精度は高くなりますが、加工コストは増加します。逆に、公差が広いほど生産性が向上し、加工コストは削減されます。
ISO 286と他の公差規格の比較
国際貿易が一般的になった現在、規格の同等性が必要になる場合があります。この点において、ISO 286は他の寸法および幾何学的規格と比較されることがあります。各規格はそれぞれ独自の機能を有しています。特定の規格への適合は、買い手と売り手の合意事項です。以下の表は、一般的な規格の概要を示しています。
|
システム |
スタンダード |
主な焦点 |
コントロール |
|---|---|---|---|
|
ISO 制限と適合 |
ISO 286 |
限界と適合 |
穴とシャフトの公差、ITグレード |
|
GD&T |
ASME Y14.5およびISO 1101 |
幾何寸法 |
形状、向き、位置、振れ |
|
一般公差 |
ISO 2768 |
デフォルトの許容範囲 |
未指定の直線寸法および角度寸法 |
|
私のように |
ASME B4 . 1 |
適合分類 |
ランニングフィット、位置フィット、フォースフィット |
|
DIN |
DIN 7154 |
限界とフィット |
線形サイズ許容差 |
|
JIS |
JIS B 0401 |
限界と適合 |
線形サイズ許容差 |
ISO 286とGD&Tの違い
ISO 286は主に組立時の嵌合に焦点を当てていますが、GD&Tは寸法と位置の両方を管理します。GD&Tでは、サイズ、形状、向き、位置、振れを定義する必要があります。GD&Tは平面度、同心度、直角度、位置も考慮します。GD&TはASME Y14.5およびISO 1101によって規定されています。
ISO 286 対 ISO 2768
ISO 286は穴とシャフトに特化した規格です。一方、ISO 2768は一般公差規格です。公差を精密、中、粗といった大まかなクラスに分類し、一般的に重要でない寸法に使用されます。
ISO 286とASME
ISO 286は国際規格ですが、ASMEは北米の業界に限定されています。ISO 286が偏差とITグレードをh6などの文字と数字で表記するのと同様に、ASME B4.1はクラスベースのはめあいを規定しています。一般的なクラスにはRC、LC、FNなどがあります。ISO 286では、長さ寸法はmm単位で表記する必要があります。一方、ASMEではヤード・ポンド法とメートル法の両方の単位が認められています。
ISO 286とDIN
ISO 286が登場する以前、ドイツはDIN 7154を採用していました。しかし現在では、DIN 7154はISOとほぼ完全に整合しており、ISO 286と非常によく似た構造になっています。
ISO 286とJIS
同様に、日本も寸法公差規格を ISO 286 と整合させました。JIS B 0401 は ISO 286 と非常によく似ています。
ISO 286 の使い方
ISO 286規格を実装するために、シーケンシャルワークフローを採用することができます。各ステップはそれぞれ独立した位置にあります。基本サイズの決定から始まり、はめあいタイプを選択し、寸法が正確に達成されていることを確認することでワークフローは終了します。このワークフローについて簡単に説明します。
基本サイズを決定する
最も重要なステップは、基本サイズを決定することです。すべての偏差と公差は、この基本サイズを基準として計算されます。例えば、シャフトの公称直径が40mmと決定された場合、すべての計算はこの40mmに基づいて行われます。
フィットタイプを選択
すでに説明したように、ISO 286 では 3 つのフィット タイプが指定されています。
- クリアランスフィット
- トランジションフィット
- 締まりばめ
適切なフィットタイプを選択すると、次のステップに進むことができます。
穴またはシャフトの基準を選択
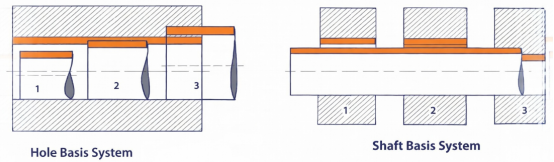
穴基準と軸基準のどちらかを選択できます。穴基準の場合、穴の公差はHに固定されます。軸の公差は変化します。軸基準の場合も同様です。以下の表は、ISO 286規格に基づく推奨はめあいを示しています。
|
フィットタイプ |
ホールベースの例 |
シャフトベースの例 |
一般的なアプリケーション |
|---|---|---|---|
|
在庫一掃 |
H7/g6 |
G7/h6 |
スライドまたは回転する部品 |
|
軽いクリアランス |
H7/H6 |
H7/H6 |
正確なスライドフィット |
|
トランジション |
H7 / k6 |
K7/h6 |
精密位置決め |
|
タイトな移行 |
H7/m6 |
M7/h6 |
正確な取り付け |
|
干渉 |
H7/p6 |
P7 / h6 |
プレスフィットアセンブリ |
|
激しい干渉 |
H7/s6 |
S7/h6 |
永久関節 |
公差等級を選択
公差等級は公差のレベルを決定します。IT番号で表記されます。数字が小さいほど、公差は狭くなります。以下の表は、IT等級とその一般的な用途を示しています。
|
ITグレード |
精度レベル |
典型的な製造プロセス |
|---|---|---|
|
IT01~IT4 |
超精密 |
ゲージング、ラッピング、超仕上げ |
|
IT5~IT6 |
非常に高い精度 |
研削、精密CNC加工 |
|
IT7~IT8 |
高精度 |
標準的なCNC加工とリーマ加工 |
|
IT9 -IT11 |
中精度 |
掘削とフライス加工 |
|
IT12-IT14 |
低精度 |
一般的な機械加工および製造 |
|
IT15~IT18 |
精度が非常に低い |
鋳造または荒加工 |
エンジニアリング図面上のマーク
すべての詳細が決定したら、それらをエンジニアリング図面に記入する必要があります。ISO 286では、次の形式が規定されています。
基本サイズ + 穴記号 / 軸記号
たとえば、40mm H7 /h7 は公称サイズを示し、その後にそれぞれ穴公差とシャフト公差が続きます。
ガイド加工
機械加工は公差レベルによって異なります。公差が厳しいほど、厳格な管理が必要になります。例えば、IT4公差では、温度管理された環境と精密研磨が必要になる場合があります。一方、IT12公差では、追加の管理は必要ないかもしれません。すべては公差次第です。
部品寸法の検査
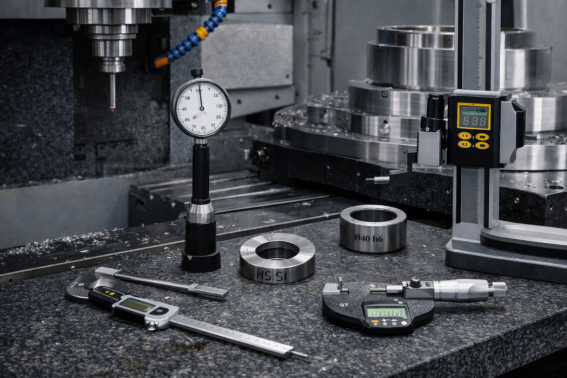
最終部品が製造された後、試作段階だけでなく、その後の量産サンプルにおいても寸法を検証する必要があります。この検証には、ノギスやネジゲージなどの工具が使用されます。より正確な結果を得るには、CMM(三次元測定機)を使用します。
さまざまな業界におけるISO 286公差規格の適用
部品製造におけるISO 286の適用は、公差を維持するための合意された枠組みを提供します。これは、公差を維持するだけでなく、部品の普遍的な互換性も保証します。航空宇宙、医療、機械、自動車といったあらゆるハイエンド産業は、製造においてISO 286を活用しています。
航空宇宙コンポーネント
航空宇宙部品は、飛行安全性と運用信頼性を確保するために、非常に厳格な品質管理が求められます。高負荷を受ける部品には、締まりばめが必要です。回転部品の適切な取り付けには、良好な同心度が求められます。すべての部品は振動と過熱に耐えなければなりません。一般的に、タービンシャフト、ベアリングハウジング、アクチュエータシリンダー、ランディングギアブッシング、構造カップリングスリーブなどの部品は、ISO 286に準拠しています。
自動車部品
多くの自動車部品は回転運動とトルク伝達を受けます。回転部品は回転軸とのすきまばめが必要です。トルク伝達部品では、滑りを防止するために締まりばめが必要です。ISO 286規格の採用により、部品の世界的な互換性が維持されています。
機械構造部品
機械部品は、荷重伝達効率とアライメントを考慮して設計されます。最適な嵌合状態ではない場合、摩耗やアライメント不良が発生する可能性があります。一般的な機械部品には、機械フレーム、工業用ローラー、油圧シリンダー部品、カップリング、フランジ、重機用ブッシングなどがあります。
精密医療部品
医療部品には極めて高い精度が求められます。このミクロレベルの寸法精度は、IT5~IT6、あるいはより微細な公差を採用することで維持できます。医療用インプラントは人体への動作を必要とするため、誤差は許されません。手術器具のジョイント、整形外科用インプラントコネクタ、補綴部品、歯科用ツールシャフトなどの部品は、動作前に厳格な品質保証(QA)に合格する必要があります。ISO 286の採用は、この品質保証を支えています。
ISO 286を使用する際のよくある間違い
ISO 286の導入において、よくある間違いがいくつか発生します。これらは小さな間違いであることが多いですが、大きな影響を及ぼします。そのため、メーカーはこれらのよくある間違いに注意する必要があります。
穴基準とシャフト基準を混同する
穴基準システムとシャフト基準システムを混同するのは非常によくある間違いです。設計ではほとんどの場合、穴基準が採用されています。これは、ドリルビット、リーマー、その他の穴あけ工具が標準化されているためです。したがって、穴の偏差をゼロと見なすのは理にかなっています。穴基準とシャフト基準を混同すると、製造と組み立てに問題が発生します。不適切な取り付けは、部品を使用不能にしてしまう可能性があります。
不適切なITグレードを選択
適切なITグレードの採用は不可欠です。IT 5やそれ以下の厳しい公差グレードは製造コストの増加につながります。重要度の低い部品に厳しい公差グレードを適用すると、非常にコストが高くなります。一方、IT11のような緩い公差は、飛行安全が最優先される航空宇宙用途には適さない可能性があります。
最大および最小制限を無視
公差の限界を無視すると、意図しないはめあいが生じる可能性があります。例えば、すきまばめが必要な部品の場合、穴を少し狭くし、シャフトを少し広くすると、意図しない干渉ばめが生じる可能性があります。
部品設計における ISO 286 の使用に関するヒント
ここでは、部品設計に ISO 286 を適切に適用するために考案されたヒントをいくつか紹介します。
機能に基づいてフィットを選択する
はめあいの選択は機能に応じて行う必要があります。動作の種類、荷重伝達、アライメント精度などの使用条件を評価する必要があります。その結果、クリアランスばめが必要か、あるいは干渉ばめの移行ばめが必要かが決定されます。
過度に厳しい許容範囲を避ける
より厳しい公差を維持するにはコストがかかります。必要に応じて義務付ける必要があります。そうでなければ、生産性と財務に損失が生じる可能性があります。
適切なITグレードの選択
各業界では、機能の重要性に応じてITグレードを独自に選定しています。単純な構造部品であればIT11以上のグレードで十分な場合もありますが、医療用インプラントであればIT5以上のグレードが必要となる場合もあります。機能性によって異なります。
必要に応じて ISO 286 と GD&T を組み合わせる
ISO 286は長さ寸法のみを規定しています。しかし、位置決めに関してはGD&T(幾何公差)が必須です。同心度、垂直度、平行度などの位置決め基準は、ISO 286とGD&Tを組み合わせることで確保できます。ISO 286は長さ寸法のみを規定しています。しかし、位置決めに関してはGD&Tが必須です。同心度、垂直度、平行度などの位置決め基準は、ISO 286とGD&Tを組み合わせることで確保できます。
CNC加工におけるISO 286の適用
ISO 286の適用は、CNC加工部品の寸法一貫性の維持に役立ちます。これにより、加工戦略、工具選定、仕上げ工程、検査方法の決定が可能になります。
機械加工における一般的なITグレード
|
ITグレード |
精度レベル |
典型的な製造プロセス |
|---|---|---|
|
IT01~IT4 |
超精密 |
ラッピング、超仕上げ |
|
IT5~IT6 |
非常に高い精度 |
精密CNC加工 |
|
IT7~IT8 |
高精度 |
標準的なCNC加工とリーマ加工 |
|
IT9 -IT11 |
中精度 |
掘削とフライス加工 |
|
IT12-IT14 |
低精度 |
一般的な機械加工および製造 |
|
IT15~IT18 |
精度が非常に低い |
鋳造または荒加工 |
ITグレードを使用してプロセス選択をガイドする
IT9以上のグレードは通常、標準的なフライス加工で達成できます。IT7~IT8は、工具の適切な調整によって達成できる場合もあります。ただし、IT6以上のグレードには、研削、ホーニングなどの追加加工が必要です。
CNC部品の公差検証
CNC加工部品の寸法は、公差の上限と下限の間に収まる必要があります。多くの場合、ノギスで寸法を正確に測定できます。しかし、より精密な管理が必要な場合は、マイクロメータねじゲージやダイヤルボアゲージを使用する場合もあります。非常に厳しい公差が求められる場合は、CMM(三次元測定機)が使用されることもあります。
ISO 286と表面処理
表面処理プロセスは、表面を加工することで寸法に影響を与えます。加工方法によっては、寸法が増加または減少する可能性があります。表面粗さ(Ra)値も変化します。そのため、ISO 286に加えて、ISO 4278などの表面仕上げ規格の要件も考慮して製品を検証する必要がある場合があります。
公差を考慮した表面仕上げ
低ITグレードでは、適切にフィットするためにより滑らかな表面が必要です。粗い表面には微細な凹凸があり、このような表面形状は読み取り精度を低下させ、意図しないフィット状態を引き起こす可能性があります。そのため、高ITグレードでは、滑らかな研磨面が必要です。
二次表面プロセスへの影響
電気めっきや陽極酸化処理などの二次処理工程は、最終部品の厚みを増加させます。一方、ラッピングや研磨などの二次処理工程は、部品のサイズを縮小します。したがって、部品に二次処理を施す場合は、それに伴う寸法変化を考慮する必要があります。
結論
ISO 286は、現在、限界、はめあい、および公差に関する世界的に認められた規格です。主な適用範囲は円筒形の嵌合部品です。制定以来、DINやJISといった多くの国家規格がISO 286に準拠しています。ISO 286の採用は、設計者、製造者、そして組立チームにとって明確な指針となります。
Tuofaの5軸カスタムサービスは、お客様が希望する公差に基づいて高精度な部品加工を行い、加工された部品が他の部品と一致するようにサポートします。
FAQ
長さ寸法の ISO とは何ですか?
ISO 286 は、長さ寸法に関して ISO によって策定された規格です。
ISO 2768 規格とは何ですか?
ISO 2786は、個別の公差が指定されていない場合における、エンジニアリング図面上の線形寸法および幾何寸法の一般的な公差規則に関する規格です。
CNC 加工の標準許容範囲は何ですか?
一般的に、CNC加工では追加加工なしでIT7~IT8グレードの精度が得られます。これはおおよそ±0.01~0.05 mmに相当します。
 オンデマンド製造:オンデマンドの機械加工とプロセス




