 電話/WeChat:
 Email:



 ホーム
トランジションフィットとは?用途、CNC加工、設計

 公開日:2023年8月12日

機械的な嵌め合いの種類は、エンジニアリングプロジェクトの成否を左右する重要な要素です。中間嵌め合いは広く用いられている嵌め合いの種類で、部品が緩すぎず、きつすぎない状態を規定します。この特定の仕様は、CNC加工などの製造工程によって実現できます。この記事では、中間嵌め合いについて知っておくべきすべての情報を網羅しています。
トランジションフィットとは何ですか?
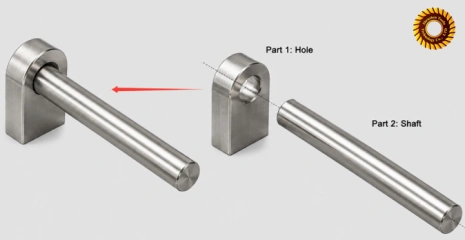
トランジションフィットとは、穴がシャフトよりもわずかに小さい、一種のエンジニアリング設計による嵌め合いです。これは、手作業による組み立てとシームレスな位置合わせに最適な嵌め合いとなるように設計されています。部品の組み立てにおいては、穴とシャフトが要求される用途に対して理想的に適合しないことがよくあります。
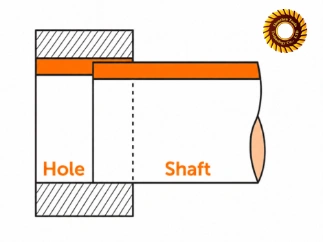
トランジションフィットは、ゆったりとしたフィット感ですか、それともタイトなフィット感ですか?
中間嵌め合いは、エンジニアリング嵌め合いの中間的な位置(つまり、緩すぎずきつすぎない位置)となるように設計されていますが、用途や公差範囲によっては、干渉やクリアランスが大きくなる場合があります。この場合、嵌め合いは自由嵌め合いまたは密着嵌め合いのいずれかになります。自由嵌め合いの場合、クリアランスと公差が大きくなります(穴の場合は+0.2 mm~+0.5 mm、軸の場合は-0.2 mm~-0.5 mm)。一方、クリアランスが小さく公差が厳しい嵌め合い(穴の場合は+0.01 mm~+0.03 mm、軸の場合は-0.01 mm~-0.03 mm)は密着嵌め合いと呼ばれます。
移行嵌め合いとクリアランス嵌め合いおよび干渉嵌め合い
機械工学における嵌め合いには、大きく分けて3つの種類があります。
- しまりばめ
- クリアランスフィット
- トランジションフィット
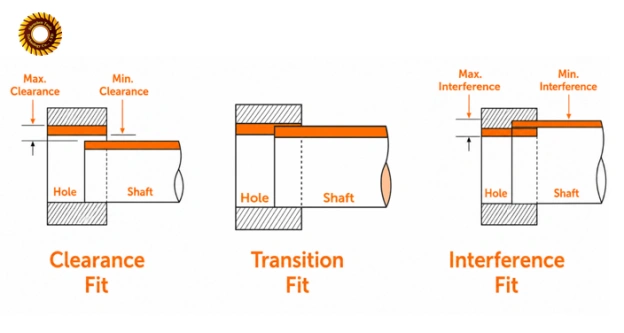
すべては用途次第です。クリアランスフィットは部品の動きにゆとりを持たせる一方、干渉フィットは部品を組み立てる際に力が必要となるタイトフィットです。トランジションフィットは両者の中間的な位置づけで、一時的な動きと確実な位置決めの両方が求められる用途に使用されます。より理解を深めるには、動画をご覧ください。
トランジションフィットが使用される理由は何ですか?
トランジションフィットは、時折分解が必要となる高精度な用途で使用されます。これらのタイプのフィットはクリアランスが小さいかゼロであるため、構造的な安定性と機械的な動きの可能性の両方を提供できます。
位置決めの安定性を向上させる
この場合、クリアランスが大きい嵌め合いが検討されます。穴の中にシャフトのためのスペースが確保されているため、動きの自由度は高まりますが、部品の位置安定性は犠牲になります。部品は組み立てやすく、摩擦も少なくなりますが、ほぼ常に動いている状態になります。そのため、可動性を妨げずに安定性を確保できる遷移嵌め合いの方が適している場合もあります。
組み立てと分解を許可する
複雑な機械の定期メンテナンスでは、個々の部品を分解・再組み立てする必要が生じる場合があります。このような場合、圧入嵌めよりも組み立てが容易な移行嵌めが最適です。クリアランスの小さい嵌め合いでは、部品を接合する際に多少の力が必要になることがありますが、必要に応じて部品を分解するための十分な可動範囲が確保されています。
トランジションフィットはどこで使用されますか?
こうしたタイプのエンジニアリング嵌め合いは、自動車産業や産業機械産業で広く用いられています。航空宇宙産業や医療機器製造産業など、一部の産業では独自の要件があり、それらはトランジション嵌め合いを用いることで適切に対応されています。
コンポーネントの位置決めと配置
トランジションフィットは、部品をしっかりと固定しつつ、必要に応じてわずかに動かす必要がある場合によく用いられます。位置決め部品は通常、固定部品と可動工具から構成されるため、トランジションフィットはこうした部品に最適です。
シャフトとハブの接続
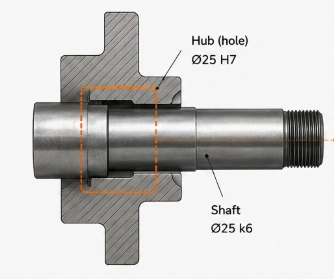
シャフトとハブの接続部は、ハブをシャフトと同心円状に保持し、動きを最小限に抑える必要があるため、移行嵌め合いの一般的な用途です。
取り外し可能な精密アセンブリ
トランジションフィットとは、通常、手作業またはタッピングなどの軽微な機械的手段を用いて取り付けおよび取り外しが可能な嵌め合いのことです。位置の安定性と再現性、そして取り外し可能なジョイントの両方が求められる状況では、トランジションフィットが検討されます。
一般的な移行嵌め合いの公差とは?
以下の表は、公称寸法25mmを比較対象として、ISO規格に基づく一般的なクリアランス嵌め合い公差を示しています。
|
フィット |
最大クリアランス |
最大干渉 |
典型的な傾向 |
|---|---|---|---|
|
H6/js5 |
20 mm |
20 mm |
非常に正確で、比較的緩やかな遷移 |
|
H6/k5 |
20 mm |
20 mm |
正確でバランスの取れた移行 |
|
H6/m5 |
20 mm |
20 mm |
干渉に向かう精密な遷移 |
|
H7/js6 |
20 mm |
20 mm |
比較的緩やかな移行 |
|
H7/k6 |
20 mm |
20 mm |
一般的なバランスの取れた移行 |
|
H7/m6 |
20 mm |
20 mm |
よりタイトな移行 |
|
H7/n6 |
20 mm |
20 mm |
干渉傾向が非常に強い |
|
H8/js7 |
20 mm |
20 mm |
許容範囲が広く、比較的緩い遷移 |
|
H8/k7 |
20 mm |
20 mm |
許容範囲の広いバランスの取れた遷移 |
|
H8/m7 |
20 mm |
20 mm |
許容範囲が広い遷移がよりタイトになる傾向 |
H7/js6 vs H7/k6 vs H7/m6
同じH7穴の場合、H7/js6が最も緩く、H7/k6はよりバランスの取れた移行フィットを提供し、H7/m6は最もタイトで干渉する傾向が最も高い。
必要なフィット感を選ぶには?
いくつか自問自答してみましょう。ぴったりとフィットさせる必要がありますか、それとも緩めにフィットさせる必要がありますか?必要な部品は常に動くものですか、それとも所定の位置に固定されますか?どのような材料が必要で、その理由は?様々な部品を組み立ててから分解する必要がありますか?メンテナンス中に部品を組み立てたり分解したりすることが不可欠ですか?これらの質問に答えることで、希望するフィットを選択できます。したがって、以下の手順に従って適切なフィットを選択してください。
- アセンブリの機能を確認する
- 材料と運転条件を考慮する
- 許容クリアランスと干渉を決定する
- 許容範囲の組み合わせを選択してください
- 形状と表面要件を確認してください
- 製造、組み立て、およびコストを評価する
実際には、穴とシャフトを含む新しい製品を設計する必要がある場合は、シャフトと穴の両方が新しいので、共通の穴基準システムを適用できます。しかし、シャフトが既にあり、今度は穴を設計する必要がある場合、適切な移行嵌め合いをどのように選択すればよいでしょうか?シャフトを穴にスムーズに嵌め合わせるには、必要なクリアランスまたは干渉を決定し、それに応じて嵌め穴の公差を選択する必要があります。
例えば、標準ピンがあり、公差がØ10 m6ダウエルピンである場合、H7/m6の最大クリアランスと最大干渉が設計要件を満たす場合は、H7穴公差を選択する必要があります。そうでない場合は、他の公差を選択してください。
遷移適合度はどのように計算するのですか?
移行嵌め合いは、穴と軸の寸法限界を公差等級に基づいて比較することによって算出されます。各部品には、最大許容寸法と最小許容寸法があります。
穴:穴最大 = 公称値 + ES、穴最小 = 公称値 + EI
シャフト:シャフト最大 = 公称値 + es、シャフト最小 = 公称値 + ei
(ES/EI = 穴の上下偏差、es/ei = 軸の上下偏差。穴は大文字、軸は小文字で表記。)
最大クリアランスの計算方法
最大クリアランスは、穴が許容最大サイズで、シャフトが許容最小サイズの場合に発生します。これは、指定された公差内で嵌合部品間に生じる最大の正の隙間を表します。計算方法は以下のとおりです。
最大クリアランス = 穴の最大幅 − シャフトの最小幅
これは、穴の最大許容サイズからシャフトの最小許容サイズを引いた値です。
最大干渉の計算方法
最大干渉は、シャフトが最大許容サイズで、穴が最小許容サイズの場合に発生します。これは、指定された公差内で嵌合部品間の最大の重なりを表します。これは、次の方法で決定できます。
最大干渉 = シャフト最大 − 穴最小
これは、シャフトの上限と穴の下限の差です。
簡単なH7/k6計算例
H7/k6 フィットの場合、公称サイズを 25 mm とします。ISO 286 規格によると、次のようになります。
- 穴(H7)の許容直径:Ø25.000 - Ø25.013 mm
- シャフト(k6)の許容直径:Ø25.002 - Ø25.011 mm
上記の式を用いると、次のようになります。
最大クリアランス = 25.013 − 25.002
= +0.011 mm
最大干渉値 = 25.011 − 25.000
= +0.011 mm
組み立て時のクリアランスは-0.011mmから+0.011mmです。したがって、最もきつい(最小)嵌合は-0.011mm、最も緩い(最大)嵌合は+0.011mmとなります。
移行の適合性に影響を与える要因とは?
遷移嵌め合いアセンブリの性能に影響を与える要因はいくつかあります。これには、嵌め合い長さと接触面、熱膨張、および表面処理が含まれます。以下に、これらの影響について説明します。
フィットする長さと接触面積
嵌め合い長さとは、2つの部品が接触する長さを指し、接触面積とは、2つの部品が接触する面積を指します。これらの要素は、摩擦が加わることで軸と穴の間のクリアランスに影響するため、重要です。
材料の熱膨張
異なる材料は温度変化に対して異なる反応を示します。そのため、最適な移行嵌合を実現するために使用する材料の熱膨張を考慮する必要があります。シャフトが周囲環境に応じて膨張または収縮する場合、クリアランス値が変化する可能性があります。
表面処理
表面仕上げや、その後の機械加工(めっき、コーティング、熱処理など)によって、シャフトや穴の厚みが増加したり、あらかじめ決められたサイズが変更されたりする場合があります。嵌合寸法を計測した後にコーティングを施すと、わずかな隙間がきつすぎる嵌合に変わってしまうほど、測定値に影響を与える可能性があります。
トランジションフィット用Tuofa CNC加工
Tuofa CNC加工会社は、一般的なCNC加工会社と比較して、精度と価値の両方を兼ね備えています。Tuofa CNC加工会社の場合、重要な寸法については±0.0002インチまたは0.005mmの公差で仕様に基づいて製造し、サイズと位置の寸法については、ISO 2768に従って図面にさらに厳しい公差が指定されている場合を除き、±0.005インチ(金属)または±0.010インチ(プラスチック/複合材)の公差で製造します。
必要な公差に合わせて穴を加工する
移行嵌め合いに使用する穴は、通常のドリル加工では移行嵌め合いに必要な厳しい公差範囲を満たせないため、ボーリングとリーマ加工を行う必要があります。Tuofaが提供するCNC加工機能の中でも、ボーリングとリーマ加工は、所望の穴径と滑らかな表面仕上げを実現するための仕上げ加工として実施されます。
シャフトを必要な公差に加工する
シャフトは通常、まず粗加工を行い、次に仕上げ加工を行って、必要な公差範囲内に収めます。Tuofa社のCNCマシンで製造されるすべての部品は、この工程に従います。これは、この工程によって2段階の加工を別々に効率的に行うことができるためです。
真円度と表面仕上げの制御
均一な真円度を実現するには、旋削加工と研削加工の両方において、適切な工具と正確に校正された装置が必要です。Tuofaの標準的な機械加工面の仕上げは、少なくとも125 Raであり、すべての丸みを帯びた角はバリ取りされています。
図面上で移行嵌め合いをどのように指定すべきか?
これらの測定値は、ISOなどの国際規格に従って規定されなければならない。
穴と軸の公差を指定してください。
図面には、穴と軸の両方のISO公差クラスを明確に指定する必要があります。例えば、H7/k6の場合は、「穴:⌀25 H7」および「軸:⌀25 k6」のように指定できます。
表面粗さと入口面取りを指定する
表面粗さは、規定の直径範囲内であっても、アセンブリの実際の挙動に影響を与えます。めっきや熱処理など、必要となる可能性のある表面処理を考慮するとともに、規定の公差が処理前か処理後かを確認することが重要です。
- 必要な表面粗さを指定してください。例えば、Ra 0.8 μm または Ra 1.6 μm など。
- シャフト端に導入面取りを指定します。例:C0.5 × 45°
- 重要な接合エッジのバリ取りに関する注記を追加する: 例: 接合エッジのバリ取り
- 面取りサイズを直接指定してください。例:0.5 × 45°
幾何公差は必要な場合にのみ追加してください。
幾何寸法公差(GD&T)は、設計がエンジニアに適切に伝達されることを保証するために、必要に応じて適用できます。これにより、製造プロセス中のあらゆるエラーを防止できます。重要な構造は、例えば以下のように指定できます。
- 円筒形:長尺の精密嵌合面に使用されます
- 直線性:楕円形の断面が局所的な固着を引き起こすのを防ぎます。
- 真直度:曲がったシャフトが穴に入らないことを防ぎます。
移行期におけるよくある問題点とその解決策
精密加工部品、特に公差の小さい部品に関しては、いくつかの一般的な問題が発生する。
部品がきつすぎる
部品の嵌合がきつすぎる場合は、表面粗さが高すぎるか、部品に何らかのメッキやコーティングが施されている可能性があります。両方の部品の公差を再度測定することで、問題の原因を特定できます。
組み立て後のクリアランスが大きすぎる
組み立てられた2つの部品間の嵌合が過度にきつい場合は、穴またはシャフトが公差範囲の厳しい側に近い寸法で加工されていることを意味します。また、製造工程中に部品が摩耗した可能性もあり、その場合は代替の製造方法を検討する必要があるかもしれません。
寸法検査は合格したが、部品がまだくっついている
このような場合、部品の表面仕上げ、あるいは真円度/真直度のいずれかが嵌合に影響を与えたことを示しています。シャフトや穴は、いくつかの検査箇所では直径公差内に収まるかもしれませんが、部品の形状や表面粗さのわずかなばらつきが嵌合に影響を与える可能性があります。
結論
移行嵌め合いでは、穴と軸の寸法を精密に制御する必要があります。わずかな寸法のずれでも、嵌め合いがすきまから干渉へと変わってしまう可能性があるからです。Tuofaは、試作品から量産品に至るまで、規定の公差を維持できるよう、製造前に必要な嵌め合い、加工プロセス、表面状態、検査方法を精査します。
FAQ
スリップフィットとトランジションフィットの違いは何ですか?
すべり嵌めとは、軸のサイズが穴のサイズよりも小さいすべり嵌めのことで、干渉嵌めになる可能性がなく、自由に動くことができる状態を指します。一方、移行嵌めでは、部品が公差範囲内のどこに位置するかによって、干渉嵌めにもすべり嵌めにもなり得ます。
トランジションフィットのデメリットは何ですか?
移行嵌め合いでは、緩すぎずきつすぎないようにすることが非常に重要であるため、公差管理がより厳しくなり、結果として加工コストが増加します。さらに、結果が事前にわからないため、不確実性も生じます。組み立て時の圧力は部品ごとに異なり、公差が厳しくなるため、組み立て自体が温度変化や表面仕上げに非常に敏感になります。
移行嵌め合いは可動部品に適していますか?
絶対に違います。遷移嵌め合いは、常に動き続ける部品には適していません。主に、動きがほとんどない、あるいは全くない静的な位置決めを想定しています。動きがあるような状況では、常に隙間が確保されるため、クリアランス嵌め合いが最適です。
H7は移行期に適した適合性を持つか?
いいえ、H7は穴の公差のみを意味します。移行嵌め合いは、H7/js6、H7/k6、またはH7/m6のように、軸公差と穴公差の両方で構成される必要があります。
 ねじ山深さとは?高精度ねじ山のための設計およびCNC加工ガイドライン




