 電話/WeChat:
 Email:



 ホーム
板金加工の理解:プロセスから応用まで

 公開日:2024年5月4日

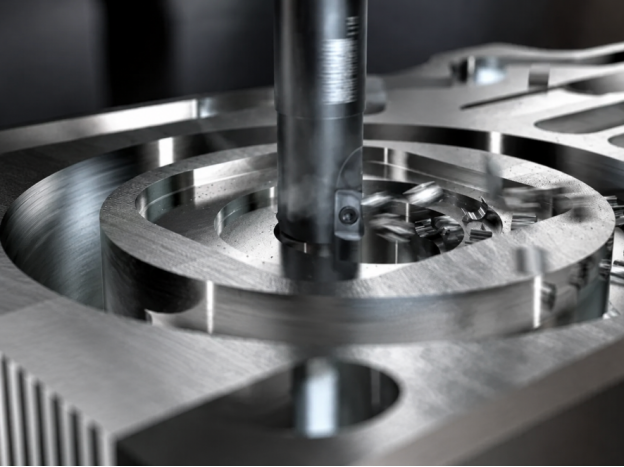
板加工は、板材から材料を除去するCNC加工技術の一つです。取り付け板、ベースプレート、構造パネルなど、板状の部品加工によく用いられます。板金加工とは異なり、板加工は優れた精度と高品質な表面仕上げを実現できます。この記事では、板加工とは何か、そしてどのような場合に板加工を選択すべきかについて解説します。
板金加工とは?
金属または非金属の平板を、穴あけ、フライス加工、ねじ切りなどの工程を経て、所望の形状に加工することを板加工といいます。板加工は、航空宇宙、建設、医療など、さまざまな産業向けに多様な部品を製造するための切削加工の一種です。
薄板加工と厚板加工の比較
これらの板の主な違いは、板の厚さです。例えば、薄い板は厚みが小さく、厚い板は厚みが大きくなります。もう一つの違いは横方向のせん断変形で、薄い板では無視できるほど小さく、厚い板ではその逆になります。
|
側面 |
薄板加工 |
厚板加工 |
|---|---|---|
|
剛性 |
低く、柔軟性に富む |
高く、構造的に剛性が高い |
|
安定性 |
振動やたわみが発生しやすい |
加工中も安定 |
|
切削抵抗 |
軽い切削力が必要 |
高い切削力が必要 |
|
ツーリング |
鋭く精密なツール |
丈夫で耐久性のある工具 |
|
熱影響 |
形状に素早く影響を与える |
材料全体に分散 |
|
用途 |
電子部品、板金部品 |
建設、重機 |
板材加工にはどのような機械が使用されますか?
板材加工には様々な機械が使用されます。機械の選定は、材料、板厚、および要求される精度に基づいて行われます。例えば、高精度な穴あけにはCNCドリル加工機が使用されます。寸法や形状の切断にはCNCレーザー切断機が使用されます。複雑な形状の部品の製造にはCNCフライス加工機が使用されます。
機械加工された板材部品の典型的な特徴
板加工によってどのような加工部品の特徴を作り出すことができるでしょうか?CNC加工部品は、荷重を支える、位置合わせをする、構造的な密閉を行うなどの目的で製造されることが多く、そのためには部品に次のような特徴が求められます。
- 取付穴
- 平面
- スロットまたはポケット
- 特殊な角度
- 面取りとエッジ
では、プレート上にこれらの形状をどのように作成すればよいのでしょうか?以下では、一般的に用いられる加工方法をご紹介します。
一般的な板金加工プロセスについて解説します
現代の製造業において、板材加工に一般的に用いられるプロセスは以下のとおりです。
正面フライス
大型で平坦かつ高精度な表面を、最速かつ最も効率的な方法で加工する必要がある場合、正面フライス加工は理想的な加工方法です。なぜなら、正面フライス加工は板材の平面度を維持することに優れているからです。
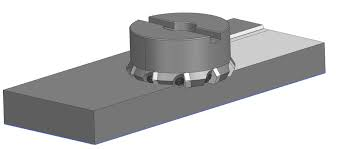
正面フライス加工は、以下のような様々な重要な産業における板材加工に用いられています。
- 航空宇宙分野では、翼のリブや隔壁などの製造に使用されます。
- 自動車分野では、エンジンブロックやブレーキ部品の製造に使用されます。
- 重機械産業では、機械ベース、取り付けブラケットなどに使用されます。
輪郭ミリング
加工対象物に複雑な内外形状を作成する場合、輪郭フライス加工は機械加工プロセスにおいて最も優れた手法の一つです。このプロセスでは、切削工具がX、Y、Z方向に同時に移動できるため、3D形状を容易に実現できます。このプロセスは、タービンブレード、医療用インプラント、金型、カムなどの製造に用いられています。
穴あけとタッピング
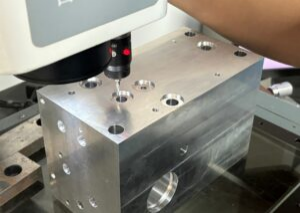
穴あけ加工は、接合目的でネジ、リベット、ピンを取り付けるために、板に穴を開ける際に使用されます。これは、ねじ穴を作成するための主要な工程です。タッピングは、外面および内面にねじ山を作るために使用される工程です。例えば、ファスナーを取り付けるための穴にねじ山を作る際に使用されます。
ポケットミーリング
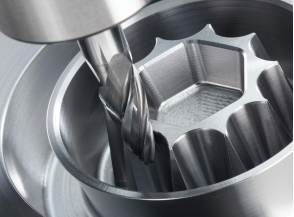
板材加工において、航空宇宙分野などの用途で軽量化を図るため、部品にポケット加工を施すことがよくあります。これらのポケット加工には、ポケットフライス加工が用いられます。
一般金属の板金加工
これらの材料は、加工しやすく、安定性があり、それぞれの用途に適した板材を作るために使用されます。一般的な材料としては、アルミニウム、鋼、チタン、工具鋼などがあります。
アルミニウム板の機械加工
アルミニウムは、高い強度対重量比、優れた強度、そして優れた耐食性から、ほぼすべての産業で広く使用されています。また、加工性に優れた材料でもあります。アルミニウム板を加工するには、以下の切削パラメータを選択してください。
|
|
荒加工 |
フィニッシング |
|---|---|---|
|
切削速度(Vc) |
200-400のM /分 |
300-600のM /分 |
|
スピンドル速度(RPM) |
高いメディア |
ハイ |
|
送り速度(fz) |
0.10~0.30mm/刃 |
0.02~0.10mm/刃 |
|
切込み深さ(ap) |
1〜5 mm |
0.2〜1 mm |
|
カット幅 (ae) |
工具径の30~80% |
工具径の5~20% |
|
ツールの種類 |
超硬合金、2~3刃 |
鋭利な超硬合金、2~3枚刃 |
|
クーラント |
エアブラスト/軽度の冷却 |
冷却液またはミスト |
|
表面仕上げ |
穏健派 |
滑らかで、高い仕上がり |
鋼板加工
鋼には様々な組成のものがあります。低炭素鋼、ステンレス鋼、焼入れ鋼などです。低合金鋼は加工しやすいですが、ステンレス鋼や焼入れ鋼は強度が高いため加工が困難です。以下は鋼の切削に使用されるパラメータです。
|
|
粗加工(鋼板) |
仕上げ加工(鋼板) |
|---|---|---|
|
切削速度(Vc) |
80-150のM /分 |
120-200のM /分 |
|
スピンドル速度(RPM) |
低 - 中 |
技法 |
|
送り速度(fz) |
0.08~0.25mm/刃 |
0.02~0.10mm/刃 |
|
切込み深さ(ap) |
1〜4 mm |
0.2〜1 mm |
|
カット幅 (ae) |
工具径の40~80% |
工具径の5~20% |
|
ツールの種類 |
超硬合金、4~6刃 |
超硬合金、鋭利な刃先 |
|
クーラント |
洪水冷却剤の推奨 |
フラッド/ミスト冷却液 |
|
表面仕上げ |
穏健派 |
なめらかな仕上がり |
チタン板加工
チタンは熱伝導率が低く強度が高いため、加工が最も難しい金属の一つです。チタン板を加工するには、以下の切削条件を使用してください。
|
|
粗加工(チタンプレート) |
仕上げ(チタンプレート) |
|---|---|---|
|
切削速度(Vc) |
30-60のM /分 |
50-80のM /分 |
|
スピンドル速度(RPM) |
ロー |
低 - 中 |
|
送り速度(fz) |
0.05~0.20mm/刃 |
0.02~0.08mm/刃 |
|
切込み深さ(ap) |
0.5〜3 mm |
0.2〜0.8 mm |
|
カット幅 (ae) |
工具径の30~60% |
工具径の5~20% |
|
ツールの種類 |
カーバイド、TiAlNコーティング |
鋭利な超硬合金、コーティング済み |
|
クーラント |
高圧クーラント |
高圧/洪水 |
|
熱制御 |
致命的(放熱不良) |
表面の完全性にとって重要 |
工具鋼板の機械加工
工具鋼は、炭素含有量が高く硬度も高いため、熱処理後に機械加工が困難です。工具鋼板は、一般的に以下の加工条件を用いて加工されます。
|
|
荒削り加工(工具鋼) |
仕上げ加工(工具鋼) |
|---|---|---|
|
切削速度(Vc) |
40-100のM /分 |
60-120のM /分 |
|
スピンドル速度(RPM) |
ロー |
低 - 中 |
|
送り速度(fz) |
0.05~0.20mm/刃 |
0.01~0.08mm/刃 |
|
切込み深さ(ap) |
0.5〜3 mm |
0.1〜0.5 mm |
|
カット幅 (ae) |
工具径の30~70% |
工具径の5~15% |
|
ツールの種類 |
超硬合金、TiAlN/AlTiNコーティング |
超硬合金、微細エッジコーティング |
|
クーラント |
エアブラスト/制御冷却 |
軽度の冷却液またはドライ |
|
硬度範囲 |
硬度:約30~45HRC(焼入れ前) |
最大硬度約60HRC(焼入れ済み) |
板材加工用工具
板材加工では、切削工具、ワーク保持工具、測定工具など、さまざまな種類の工具が使用されます。それらについて理解を深めましょう。
切削工具
これらの工具は、加工対象物から余分な材料を除去し、目的の形状を得るために使用されます。切削工具は一般的に、それぞれの切削加工方法によって異なります。例えば、正面フライス加工では正面フライスが使用され、穴あけ加工ではドリルが使用されます。その他の切削工具には、面取りフライス、T溝カッター、フライスなどがあります。
ワーク保持ツール
CNC加工機や従来型の機械加工機では、これらのワーク保持ツールが板材加工に使用されます。
- マシンバイス
- Tスロットクランプ
- 磁気チャック
- 真空チャック
- 固定プレート
- アングルプレート
- タイクランプ
- Parallels
計測ツール
測定ツールは、加工工程中または加工後にプレートの寸法を測定するために使用されます。これらのツールには以下が含まれます。
- バーニアキャリパー
- デジタルノギス
- ミクロメーター
- 高さ計
- ダイヤルインジケータ
- 定盤
- 直角定規
- ベベルプロテクター
板材加工における一般的な問題点
板材加工は一般的に容易ではありません。板材は薄いか平らな場合が多く、高い切削力に耐えられるだけの剛性を備えていないためです。板材加工では、一般的に以下のような問題が発生します。
プレートの反り
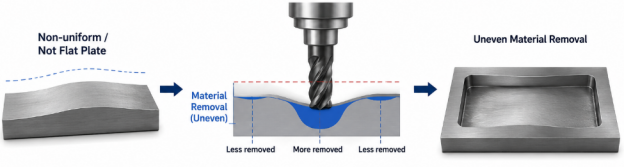
板材の反りとは、平板に望ましくない曲がりや歪みが生じ、加工中または加工後に板材が平坦な状態を保てなくなる現象です。これらの問題は、残留応力の不均一性、材料除去の不均一性、発熱による膨張または収縮、あるいは薄板の形状などが原因で発生します。
平坦性が低い
この問題では、プレートが規定の許容範囲内で完全に平坦な状態を維持できません。そのため、プレートに反り、ねじれ、または波状の歪みが生じる可能性があります。この問題は、ワークピースに残留応力がある場合、材料の除去が不均一な場合、クランプが不適切な場合、またはプレートの厚みが薄い場合に発生します。
不均一な厚さ
厚みの不均一とは、プレートの厚みが場所によって異なる状態を指します。この問題の原因としては、以下のようなものが挙げられます。
- 原材料の残留応力
- 工具の摩耗またはたわみ
- プレートのさまざまな箇所で熱による収縮または膨張が生じる。
- 不均一な材料除去
穴の位置が不正確
穴の位置が不正確だと、機能的な不具合が発生します。この問題は、CNCプログラミングの不備、機械のバックラッシュ、加工中または穴あけ中のワークピースのずれ、ドリルのたわみ、または基準点の設定ミスなどが原因で発生します。
板材加工を最適化するには?
プレート加工においては、前述のように様々な問題が発生する可能性があります。これらの問題を回避するために、プレート加工を最適化するには、以下のヒントを参考にしてください。
ワークホールディングの安定性を向上
これはあらゆるワークピースの機械加工における基本的な要件であり、加工中または加工後に発生する問題の主な原因となります。したがって、板材加工の基本は、加工中に板材が動いたり、振動したり、変形したりしないように、しっかりと均一に固定することです。このワーク保持の安定性により、寸法精度が向上し、表面仕上げが良くなり、振動やビビリが低減され、工具寿命が長くなります。
加工順序を最適化する
機械加工工程は、最大限の精度で生産するために、効率的かつ論理的な順序で配置する必要があります。典型的な機械加工手順は次のとおりです。
- 向い
- 荒加工
- 半仕上げ
- 訓練
- プロファイル加工
- 最終仕上げ工程
レイヤードカッティング戦略を使用する
余分な材料を一度に深く大きく切削するのではなく、複数回に分けて浅く切削することで除去するべきです。この方法には、切削抵抗の低減、工具のたわみの最小化、寸法精度の向上、表面仕上げの改善、工具寿命の延長など、さまざまな利点があります。
熱と切削負荷の制御
板材加工中は、切削温度と切削力を安全な範囲内に維持してください。過度の発熱は膨張や収縮を引き起こし、過度の切削力は工具のたわみやワークピースの歪みにつながる可能性があります。最適な切削条件を選択し、切れ味の良い工具を使用し、適切な潤滑を行うことで、これを実現できます。
板金加工はどのような用途に使われるのですか?
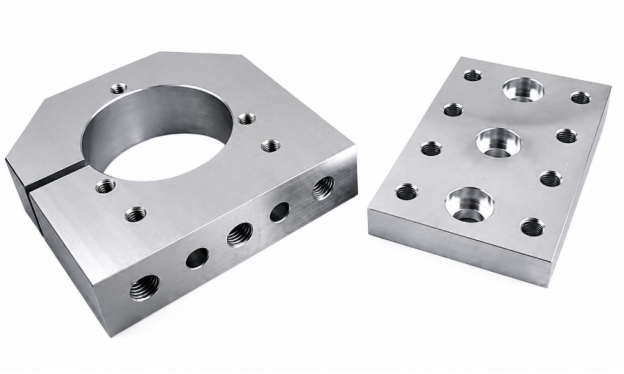
平らな金属板は、機械加工、穴あけ、成形などの加工を経て精密な部品に加工され、様々な産業で利用されます。特に、リチウムイオン電池システムなどの新エネルギー分野では、電池トレイや冷却板などの製造に金属板が用いられています。
航空宇宙産業
航空宇宙産業では、厳しい公差と安全基準を満たす高精度な寸法が求められるため、プレートが使用されています。プレート加工は、取付プレート、高精度支持部材、軽量構造部品などの重要部品の製造に用いられます。取付プレートは、航空電子機器やセンサーなどを固定するために使用されます。
自動車産業
この分野では、接続プレートやエンジンマウントなどの高強度で信頼性の高い部品の製造に、加工用プレートが使用されています。
- 接続プレートは、構造部品と機械部品を接続する役割を担います。
- エンジンマウントは、エンジンを車両のシャーシに取り付ける役割を担っています。
機械産業
この分野では、板材は機械のベースプレート、耐荷重構造、および連結板に加工される。
- 機械ベースは、重機に振動のない安定した基礎を提供します。
- 耐荷重構造は、静的および動的な力を支えるように設計されています。
- リンクプレートは、相互接続されたコンポーネント間で動きと力を伝達する。
ロボット産業
フレームプレート、機能プレート、精密治具は、板加工によって製造されます。
- フレームプレートはロボットシステムの構造的な骨格を形成する。
- 精密治具は、ロボット部品の正確な組み立て、校正、および位置決めをサポートします。
- 機能プレートは、アクチュエータ、センサー、および制御ユニットを取り付ける役割を担います。
板材加工とその他の加工プロセスとの比較
このセクションでは、板材加工とその他の加工プロセスとの違いについて説明します。
板加工 vs 3D加工
3D加工とは、不要な材料を除去して複雑な3次元形状を作り出す加工方法です。以下の表は、板加工と3D加工の違いをまとめたものです。
|
側面 |
板材加工 |
3D加工 |
|---|---|---|
|
形状の複雑さ |
単純な平面または角柱状の部品 |
複雑な3D形状と輪郭 |
|
費用 |
低くなる |
より高い |
|
加工プロセス |
基本的な切削、穴あけ、2.5Dフライス加工 |
高度な多軸(3~5軸)加工 |
|
材料の使用法 |
より効率的で無駄が少ない |
除去される材料が多い(廃棄物が多い) |
|
代表的なアプリケーション |
ブラケット、プレート、バッテリートレイ |
ハウジング、金型、航空宇宙部品 |
板金加工 vs 旋盤加工
旋盤加工では、工作物が回転する一方で、切削工具は固定されたまま材料を除去します。この表は、板材加工と旋盤加工の主な違いを示しています。
|
側面 |
板材加工 |
旋盤加工 |
|---|---|---|
|
部品形状 |
平面または角柱状の部品 |
丸型/円筒形の部品 |
|
Machine Type |
CNCフライス盤、ルーター、または切断機 |
旋盤(旋削加工機) |
|
プロセス |
平面の切断、穴あけ、フライス加工 |
切削しながら部品を回転させる(旋削) |
|
材料の方向性 |
固定されたワークピース、工具が移動する |
工作物は回転し、工具はほぼ静止している。 |
|
代表的な部品 |
プレート、ブラケット、バッテリートレイ |
シャフト、ロッド、ブッシング、継手 |
板金加工と板金加工の比較
板金加工では、曲げ加工、成形加工、切断加工などの工程を経て部品が製造されます。板材加工と板金加工の違いは以下のとおりです。
|
側面 |
板材加工 |
板金製作 |
|---|---|---|
|
素材の厚さ |
厚板 |
薄いシート |
|
プロセス |
フライス加工、穴あけ加工、切断加工 |
切断、曲げ加工、プレス加工 |
|
形状能力 |
剛性のある固体部品 |
折り畳まれ成形された部品 |
|
精度 |
高精度と厳しい公差 |
中程度の精度 |
|
代表的な部品 |
ベースプレート、ブラケット、バッテリートレイ |
筐体、パネル、カバー |
板金加工サービスを選ぶ際の考慮事項
板金加工サービスの選定にあたっては、以下の要素を考慮してください。
平板形状
不均一な板材や平面度が不十分な板材を使用すると、板材からの材料除去が不均一になり、厚みのばらつき、表面仕上げの不良、寸法精度の不正確さが生じる可能性があります。
高精度と高精度の公差
この要素は、航空宇宙、自動車、医療などの重要産業において、適切な適合性、シームレスな組み立て、そして信頼性の高い性能を保証するため、非常に重要です。
耐荷重要件
荷重要件を適切に考慮することで、静荷重、衝撃荷重、動荷重に対する安全な支持を実現するとともに、使用中の寸法安定性と長期信頼性を維持することができます。
結論
板材加工は、部品に高い精度と性能が求められるため、ほぼすべての産業で広く利用されています。板材加工では、穴あけ、フライス加工、ねじ切りなど、さまざまな加工方法が用いられ、目的の製品が得られます。アルミニウム、鋼、チタン、工具鋼は、その優れた機械的特性から、板材加工によく用いられる材料です。板材加工では、板材の反りや熱の影響など、いくつかの問題が発生する可能性がありますが、加工パラメータの最適化や適切な潤滑剤の使用によってこれらの問題に対処できます。
Tuofaは20年以上の製造経験を持ち、熟練した板材加工技術を有しており、お客様が短時間で精密な板状部品を製造できるよう支援します。
FAQ
プレートを加工するにはどうすればいいですか?
板材の加工方法は、穴あけ加工やフライス加工など、さまざまな方法があります。どの方法を用いるかは、要求される精度レベルや部品の形状によって異なります。
板材加工にはどのような機械が使用されますか?
板材加工には、CNC旋盤、CNCボール盤、CNCレーザー切断機、CNCタッピング機などが使用されます。使用する機械は、製品に求められる形状や精度によって異なります。
アルミ板は何に使われますか?
アルミニウム板は、優れた強度対重量比と耐食性で知られており、航空宇宙産業や自動車産業で使用されている。
 取付プレート:種類、材質、設計、および特注加工




