 電話/WeChat:
 Email:



 ホーム
ねじピッチ:チャート、設計、測定、加工

 公開日:2025年11月13日

ねじピッチは些細なことのように思えますが、実際には、ねじピッチが適切でないと、はめあいの不具合、位置ずれ、さらには機械の故障など、深刻な問題を引き起こす可能性があります。製品設計者にとって、ピッチの仕組みと適切なはめあいと機能を理解することは非常に重要です。この記事では、CNC加工サービスに部品製造を依頼する前に、ねじピッチに関する重要な詳細をすべて解説します。
ねじピッチとは何ですか?
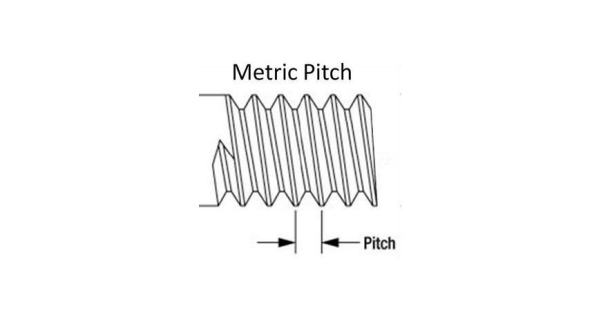
ねじピッチとは、隣接するねじ山間の距離です。ピッチが間違っていると、締結部品のねじ山が不適切になり、損傷や接続不良につながる可能性があります。
ねじピッチの定義
ねじピッチは、隣接する2つのねじの根元から測定されます。これは、締結具を特定の距離に配置するために必要な回転数を示します。
ピッチ単位
M10 x 1.5 のような 1.5 mm 間隔のメートル法ファスナーの場合は、mm 単位で測定されます。
ねじ山インサート
これは、インチあたりのねじ数 (TPI) で測定され、たとえば 1/4"−20 のようなメートル法のボルト寸法では、インチあたり 20 個のねじがあります。
ねじピッチとねじリード
ねじピッチは個々のねじ間の距離の測定値であり、ねじリードはねじが 360 度 1 回転する間に前進する直線距離です。
マルチスタートスレッド
単条ねじは、ねじ山が1本だけ連続しており、リードはピッチと同じです。一方、多条ねじは、2本以上の平行なねじ山があります。
リードは、リード=ピッチ×スタート数として測定されます。
ねじピッチの識別方法(ステップバイステップ)
正しいピッチを識別するには、次の手順に従います。
- 外ねじ(シャフト)や内ねじ(タップ穴)などのねじの種類を識別します
- ねじピッチゲージなどの最適な工具を使用してください。定規やノギスも使用できます。
- ゲージを使わずに測定する場合は、メートルねじの場合は定規を使ってmm単位で距離を測ります。ヤードポンド法ねじの場合は定規を使い、1インチ間隔内のねじ山の数を数えます。
- ピッチを特定します。メートル法の場合はmm単位を使用し、ヤードポンド法の場合はTPI単位を使用します。
外ねじと内ねじ
外ねじのねじピッチを測るには、ゲージの歯をシャフトのねじ山に合わせます。正しいゲージであれば、隙間なくフィットします。
めねじの場合は、ピッチゲージを穴に挿入します。または、おねじやボルトを穴にねじ込むこともできます。スムーズにはまる場合は、ねじ山が合っていることになります。
測定ツール
ねじピッチゲージは、誤差なくねじピッチを測定するのに最適なツールです。ゲージを使用しない場合は、定規やノギスを使用します。しかし、ゲージなしで測定すると誤差が生じる可能性があります。
ゲージなしで測定する
ゲージなしで測定するとよくある間違いが起こる
- 長いスパンを測定せずにメートルねじのピッチを測定するための不適切なツール
- メートル法とヤードポンド法のような2つの単位を混在させる
- Go/No-Go をチェックしないということは、たとえば、糸が簡単に入るのにその後止まる場合は、正しいピッチではないことを意味します。
- 内部または外部のねじの種類を識別しない
- 糸の摩耗に気づかない
部品のねじピッチを設計するには?
ねじのねじピッチの設計は、細目または粗目のペア、材料の種類、壁の厚さ、および以下に説明するその他のさまざまなパラメータなどの設計目的によって異なります。
設計目的によって異なります
並目ねじは一般的な用途に使用され、細目ねじは高強度とより高い精度が求められる用途に使用されます。ねじピッチ表は以下の通りです。
|
サイズ |
コースピッチ |
ファインピッチ |
あなたが使用します |
|
M4 |
1.0 mm |
無し |
一般的用途 |
|
M5 |
0.8 mm |
無し |
一般的用途 |
|
M6 |
1.0 mm |
無し |
一般的用途 |
|
M8 |
20 mm |
20 mm |
高い強度と精度 |
|
M10 |
20 mm |
1.25 mm |
高い強度と精度 |
|
M12 |
1.75 mm |
1.25 mm |
高強度と微調整 |
|
M16 |
2.0 mm |
1.5 mm |
重負荷および高負荷アプリケーション |
|
M20 |
2.5 mm |
1.5 mm |
非常に高強度のアプリケーション |
素材の種類
ねじ山によく使われる材料は6061 T6アルミニウムです。比較的柔らかく、ねじ山の噛み合い長さが長くなるため、ねじ山の破損を防ぐことができます。6061 T6アルミニウム製の細目ねじは、より優れた保持力を発揮します。
壁の厚さ
壁の厚さは、かみ合うねじ山を支えるのに十分な厚さでなければなりません。強度を高めるための一般的なルールとして、壁の厚さはねじ山の外径の2倍以上である必要があります。
エンゲージメントの長さと強さ
ねじのかみ合いは強度向上に重要な要素です。かみ合い長さが長いほど強度が高くなります。アルミニウムの場合、かみ合い長さを長くすることが推奨され、細目ねじを使用することで、長さあたりのねじ山数を増やすことができます。
組立条件と振動
並目ねじは低~中程度の振動用途に使用され、細目ねじは高振動用途に使用されます。細目ねじはより密着したセルフロック機構を備え、振動による緩みを防ぎます。ただし、ねじ山の噛み込みに弱いため、組み立てには注意が必要です。並目ねじの方が組み立ては容易です。
ねじピッチと外径/内径
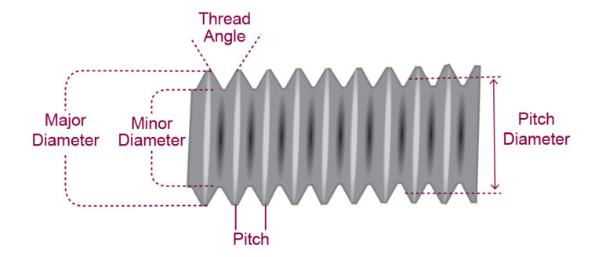
ご存知の通り、ねじピッチは隣接するねじ山間の距離であり、ねじのかみ合いを制御します。一方、外径と内径は、それぞれねじの外側と内側の境界です。
ピッチ径とは
ピッチ径とは、ねじ山と溝の幅が等しくなる仮想的な直径のことです。これは、2つの部品のねじ山のかみ合いを制御する重要な寸法です。ピッチ径は、外径と外径の中間値となります。
ねじピッチの制御
ねじ山間の軸方向距離を制御します。ピッチが小さいほど、単位長さあたりのねじ山数が多くなり、確実に固定されます。また、ねじのかみ合いと締結強度の微調整にも関与します。
主直径が制御するもの
これはねじの最大寸法であり、ねじ全体のサイズとねじ山の位置を決定します。クリアランスを確保し、部品が周囲の材料に引っかかるのを防ぐ上で非常に重要です。
マイナー直径の制御
めねじの谷底の内径です。ねじ山の最も細い部分の強度とねじ山のねじ山のねじ山のねじ山潰れに対する抵抗力を左右します。
ピッチによるねじ山の高さの変化
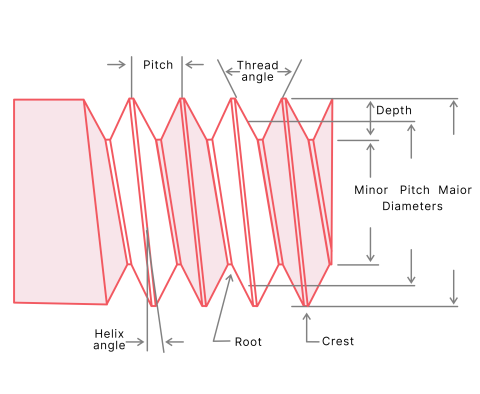
ピッチはねじ山の高さを直接制御するものではありません。ピッチは外径と内径の差によって制御されます。外径と内径の関係はねじの形状によって定義されます。
エンジニアリングにおける粗ピッチと細ピッチの選択
一般的な組み立てには、並目ねじが最適です。細目ねじは、より強力な固定力と優れた耐振動性を提供します。
並目ねじと細目ねじの定義
並目ねじはピッチが大きく、軸方向距離あたりのねじ山数が少なくなります。細目ねじはピッチが小さく、軸方向距離あたりのねじ山数が多くなります。
強度と剥離抵抗
粗いねじは脆い材料では強度が低くなりますが、1インチを超えるサイズでは強度が高くなります。細めのねじは引張強度とせん断強度が高く、硬い材料でもねじ山が剥がれにくいです。
振動および緩み抵抗
太いねじは振動によって緩みやすいです。細いねじは表面接触が良好なため、振動による緩みに強いです。
組み立て速度とねじ山の交差リスク
並目ねじはねじ山間隔が広いため、ねじ山同士が噛み合うことなく、組み立てが速いのに対し、細目ねじはねじ山同士が噛み合うリスクが高くなります。
必要なエンゲージメント期間
粗いねじでは同じ締め付け力を得るためにねじのかみ合いが少なくて済みますが、細いねじでは同じ力を得るためには長い長さが必要です。
CNCでのタップ穴とねじ切りフライス加工
タッピングは内ねじを作成する高速な方法であり、ねじフライス加工は内ねじと外ねじの両方に対して優れた柔軟性と品質を提供します。
タッピングとねじ切りとは何ですか?
タッピングは、あらかじめ開けられた穴の中でタップ工具を回転させることで行います。タッピングの手順は以下のとおりです。
- タップ用の下穴を開けます。
- 正しいねじのサイズ、タイプ、材質に基づいてタップを選択します。
- タップを穴の中心に置きます
- タップを手または CNC マシンのタッピング サイクルで回転させます。
- タップを後ろに引いてチップを取り除き、破損を防止します。
ねじ切り加工では、多刃カッターを用いて螺旋状にねじ山を切ります。ねじ山を作成する手順は以下のとおりです。
- ねじ切りミルのパスのためのパイロット穴をドリルで開ける
- 正しいピッチとその他のパラメータを持つスレッドミルを選択します。
- ねじを作成するためのツールパスをプログラムします。
- ねじ切りミルは回転し、螺旋状の経路で移動してねじを切ります。
- ツールが希望の深さに到達したらプロセスを終了します
タップドリルのサイズ選択(表と計算式)
タップドリルのサイズを計算するには、次のねじピッチの計算式を使用します。
タップドリルのサイズ = 外径 - (ピッチ / TPI)。
メートルねじの場合、ねじピッチの計算式とサイズ表の例は次のとおりです。
タップドリルのサイズ = 外径 - ピッチ。
|
タップサイズ |
ドリルサイズ |
|
M10 X 1.5 |
20 mm |
|
M12 X 1.75 |
20 mm |
|
M14 X 1.5 |
20 mm |
|
M16 X 1.5 |
20 mm |
|
M18 X 1.5 |
20 mm |
適合クラスチャート
ねじピッチの直径における許容偏差を指します。タップには独自のピッチ直径があり、はめあいの等級は直径の公差範囲によって決まります。一般的な等級は以下のとおりです。
- クラス1: 組み立てが簡単なルーズフィット
- クラス2:一般的な使用に適した標準的なフィット
- クラス3:精度のためのタイトフィット
タッピングとスレッドミル加工の選択
タッピング加工またはねじ切り加工を選択する際には、考慮すべきいくつかの要素があります。
|
要因 |
盗聴 |
スレッドミリング |
|
速度 |
より速く、大量生産に対応 |
少量生産の場合は遅くなります。 |
|
柔軟性 |
柔軟性が低く、内ねじに限定されます。 |
より柔軟で、単一のミルで複数の穴サイズに対応します。 |
|
精度 |
精度の低下、タップの摩耗、位置ずれ |
より正確に、ねじのサイズと形状をより良く制御 |
間違ったねじピッチによる一般的な問題
ネジのねじピッチが間違っている場合に発生する一般的な問題のいくつかを以下に説明します。
部品が合わない、または始動しない
異なるピッチのねじ山は正しく位置合わせできません。部品をねじ込み始めたり、完全に噛み合わせたりすることはほぼ不可能です。
ねじ山が剥がれたり固まったりする
ねじ山の位置がずれた状態で力を加えると、組み立て時にねじ山が損傷したり、ねじ山が切断されたりする可能性があります。これは「ねじ山のずれ」とも呼ばれ、かじりの原因となることがあります。
組み立て後に漏れたり緩んだりする
ピッチの不備による不適切な組み立ては、漏れや密閉不良につながります。最初はしっかり締まっているように見えても、振動やねじ山の影響で時間の経過とともに接合部が緩んでしまいます。
負荷がかかると破損または故障する
ねじピッチが不適切だと、応力分散が悪くなり、ひいては応力集中が生じます。その結果、材料の許容値を超え、締結部品が早期に破損する可能性があります。
TUOFA CNC 加工を選ぶ理由
TUOFA CNC Machiningは、航空宇宙産業や自動車産業などにとって不可欠な、高品質で精密なねじ切り加工およびタッピング加工サービスを提供しています。当社は、タッピング加工とねじ切り加工の両方において、高い精度、柔軟性、そして効率性を実現しています。
CNC精密ねじ切り
TUOFAは、さまざまなCNC精密ねじ切り加工、NPTねじ、BSPねじを高速で処理できる高度な機械を保有しており、特に工具の回転と軸方向の動きを一致させることで精度を高めるリジッドタッピング技術を採用しています。
CNC精密タッピング
TUOFA 精密タッピング サービスは、柔軟性、精度、カスタム スレッドを作成できる機能で知られています。
用途
TUOFAは、高い構造的完全性を備え、高温や摩耗条件にも耐えられる部品を製造しています。航空宇宙、電子機器、自動車、医療などの業界向けにCNC精密加工サービスを提供しています。
結論
ねじピッチは、隣接する2つのねじの谷底から測定されます。ねじピッチチャートは、設計および加工において、外径、ピッチ、TPIなどの重要な仕様を提供するために使用されます。エンジニアは、製造サービスプロバイダーに渡す前に、これらの測定値を使用して設計し、互換性のある締結部品を選択します。ねじピッチは、ピッチゲージ、定規、またはノギスで測定されます。これらの寸法はチャートから検証され、CNC加工の前にドリルサイズが決定されます。
よくあるご質問
ねじピッチはボルトの強度にどのように影響しますか?
ボルトのサイズと材質によって引張強度、せん断強度、疲労寿命が変わり、ボルトの強度に影響します。
最も一般的なねじピッチは何ですか?
メートル法のファスナーで最も一般的なねじピッチは M10 x 1.5 ピッチで、ヤードポンド法の場合は 1/4 インチ - 20 (20 TPI) です。
スレッドの 2A と 2B は何を意味しますか?
2Aは汎用外ねじ、2Bは汎用内ねじを意味します。
m8 x1.25 6Hの意味は何ですか?
これはメートル法のボルト寸法です。M はメートル法、8 は直径 (mm)、1.25 はピッチ (mm)、6H は内ねじの許容差クラスです。
 銅製CPUヒートシンク:設計・製造ガイド




