 電話/WeChat:
 Email:



 ホーム
ねじ山深さとは?高精度ねじ山のための設計およびCNC加工ガイドライン

 公開日:2023年8月12日

ねじ山が深いほど、保持力は高まります。正しく行わないと、ボルトがねじ山をなめたり、シールから漏れが生じたり、荷重がかかった際に接合部が破損したりします。締結部品のエンジニアリングデータによると、ねじ山の深さを75%から100%に増やすことで、接合部の強度が約5%向上しますが、ねじ山が十分に噛み合っていないことが、ねじ山の破損の主な原因の一つであることが分かっています。
このガイドでは、ねじ深さという用語の意味、ねじ深さと穴深さの違い、CNC加工におけるねじ深さの調整方法について解説します。ねじ深さチャートの読み方、よくあるねじ深さのエラーを回避する方法、そして生産に入る前にCNC加工業者と設計を検証する方法を学ぶことができます。
ねじ山の深さとは何ですか?
ねじ山の深さとは、部品の軸に沿って、ねじ山が穴やねじに切り込まれる距離のことです。これは、相手側の締結具に保持される材料の量を決定します。CNC加工されたねじ部品を量産用に購入する場合、ねじ山の深さは、注文する各ユニットの強度、密閉性、および組み立てコストを決定する上で非常に重要な仕様の一つであるため、早い段階で確認する必要があります。
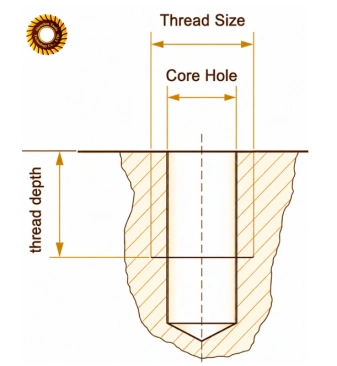
ねじ山の高さとねじ山の深さの関係
ねじ山の歯1本分の高さ(根元から頂部まで)をねじ山高さといいます。ねじ山の深さはこれとは異なります。穴の中にある使用可能なねじ山全体の長さです。一方の数値は1本の歯を表し、もう一方の数値は、強度を確保するためにファスナーが通過するねじ山の面積全体を表します。
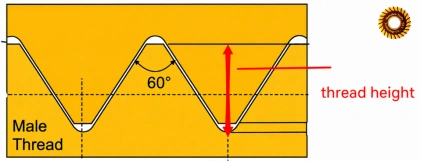
エンジニアにとって、この2つを混同するのは非常に簡単です。なぜなら、どちらの用語にも「深さ」という用語が、製作図面において漠然と用いられているからです。サイズとピッチを選択する際、ねじの高さはねじ規格によって決まります。一方、ねじの深さは設計上の決定事項であり、切削およびねじ切りされた穴の深さによって決まります。
ねじ込み深さと全ねじ深さの比較
「ねじ込み深さ」という用語は、ねじの全深さと比較して、実際にねじ込まれているねじの量を表すために使用されます。
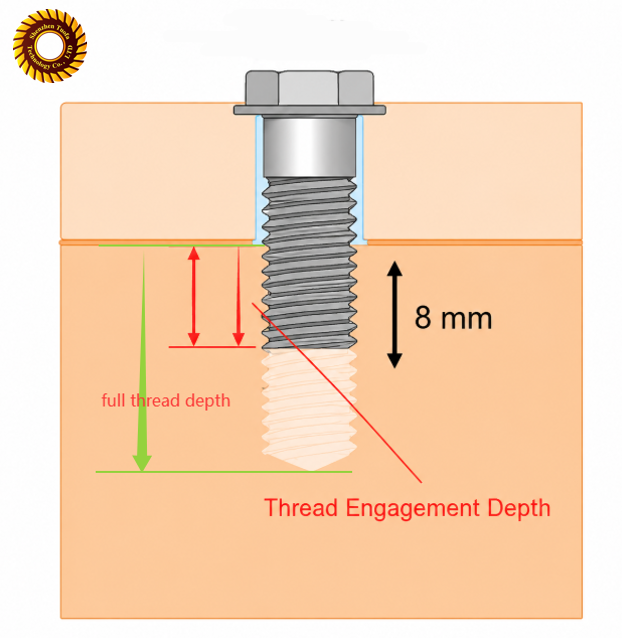
ねじ山の深さは、ねじ山の深さを示します。かみ合い深さは、相手側のボルトが実際にねじ山にどの程度ねじ込まれるかを判断するために使用できます。穴の深さは、ボルトのねじ山の深さよりも深くすることができます。直径の1倍のかみ合い深さがあれば、接合部に十分な強度が得られます。繰り返し組み立てを行う場合や、より柔らかい材料を使用する場合など、より大きなねじ山の深さが必要な場合は、ねじ山の深さを深くすることで、より大きな安全マージンを確保できます。
ねじ切り深さと1パスあたりの切削深さの関係。
1パスあたりの切削深さは、エンジニアリング仕様ではなく、機械加工用語です。CNC Home Beyondが提供するシングルポイントねじ切り操作マニュアルでは、このため「パスごとの切削深さ」と定義されています。これは、工具が最終的な切削深さまで移動する際に、1回の切削で除去される材料の量を表す用語です。CNCプログラムは、特にステンレス鋼やチタンなどの硬質合金において、工具寿命を延ばし、公差を維持するために、ねじ切り加工を複数パスに分割します。
ねじ山の深さを考慮すべきタイミングは?
ねじ山の深さを追加することを検討している場合、どのような条件が必要ですか?
見積もりを出す前に、ねじの深さの仕様を確定する必要があります。ねじの深さは、部品の嵌合、荷重、ねじ接続部における流体またはガスのシールに3つの直接的な影響を与えます。この設計レビューは通常無視され、部品切断後に手直しが発生します。
部品組立
ねじ山が浅すぎると、部品を締め付ける前にボルトが底付きしてしまう可能性があります。ねじ山がクリアランスよりも深い場合は、切りくずが詰まり、接合部が固着する恐れがあります。組立品における締結具の実際の長さが指定されていない限り、深さは図面上の穴の公称サイズではなく、組立品における締結具の実際の長さと比較して確認する必要があります。
耐荷重能力
ねじ山の深さはせん断強度に直接関係します。ねじ山が浅いと、荷重がかかった際にねじ山の側面が少なくなり、力が分散されにくくなるため、ねじ山が破損しやすくなります。鋼同士の接合やその他の固体材料の場合、最小ねじ山深さは締結具の直径の1倍ですが、アルミニウムやその他の軟質合金の場合は1.5倍または2倍になります。最初の数山が最も大きな影響を与えるため、ねじ山が短すぎると、ねじ山の長さの減少率が示す以上に接合強度が損なわれます。
封印要件
配管ねじや油圧継手には、漏れのないシールを確保するために、ねじの深さを最大限に確保する必要があります。ねじ込み工具ガイドによると、ねじ込み継手のシールが破損する最も一般的な原因の一つは、ねじ込み深さが浅いことです。深さが浅すぎると、シールが完全に嵌合しません。シール用途では、シールが穴の底に当たる前に圧縮されるように、最大ねじ込み深さの制限値を明記する必要があります。
ねじ山の深さと穴の深さは同じですか?
いいえ。穴の深さとは、底部のねじ切りされていないクリアランスを含めた穴全体の深さのことです。ねじ山の深さとは、完全に使用可能なねじ山が切られている部分のみを指します。切りくずやタップの振れに対応するため、穴は通常、ねじ山の深さよりも深く開けられます。
図面上でねじの深さと穴の深さを指定する方法は?
穴の全深さとねじ山の全深さは、公差とともに図面上で別々に表示する必要があります。これは、Anixusaの部品仕様設計ガイドラインにも示されているように、現場での論争を引き起こす継続的な問題です。多くの場合、一方の数値のみが図面に記載され、現場で混乱が生じます。Tuofaが図面をレビューする場合、エンジニアは2つの深さについて話し合い、見積もり前に明確に指定されていることを確認します。
ねじの深さが間違っているとどうなりますか?
ねじの深さが不適切だと、ねじ山が破損したり、トルク試験に合格しなかったり、現場に搬入された後に部品が漏れたりする。締結部品の破損に関する文献でよく挙げられる原因の一つに、止まり穴のねじの深さが不足していることがある。製造後にこのミスが判明すると、部品の無駄や納期の遅延につながる。
CNC加工でねじの深さを制御する方法は?
部品を大量生産する場合、CNC加工を用いることで、ねじ切り深さを制御可能かつ再現性高く加工できます。機械は各軸上の工具位置を記録するため、製造されるすべての部品においてねじ切り深さが一定に保たれます。高い再現性を実現するには、適切なセットアップ、工具の選定、およびプログラミングが必要です。
正しいZ軸深度を設定する
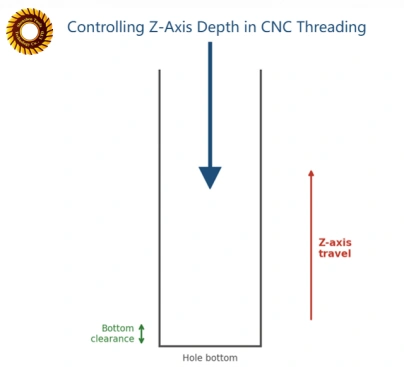
Z軸は穴の切削深さを決定します。プログラマーは、図面のねじ深さの合計値から計算した目標深さを選択し、工具のリードインのための公称値を含めます。Z軸を0.5mmだけ設定した場合、止まり穴の底でねじが完全に加工されない可能性があります。
適切なねじ切り方法を選択してください
タッピング、単刃ねじ切り、ねじ切りフライス加工など、さまざまな切削方法によって切削深さが異なります。タッピングは、貫通穴の加工において高速かつ費用対効果に優れています。一方、ねじ切りフライス加工は、止まり穴の加工においてより優れた制御性を発揮します。これは、接触がないため切削力が十分に伝わらず、工具経路が自動的に最適化されるためです。
正しい工具移動量を設定する
工具の移動中に工具が破損するのを防ぐため、穴の底まで工具を移動させてはいけません。CNCプログラムでは、ねじの深さ全体とリードインからクリアランスを差し引いた値を考慮します。これはプログラミングで正しく行われるため、切削工具と加工部品が保護されます。複数の工具を使用する加工では、工具の長さのばらつきが生産工程で累積するため、プログラムで規定されている値だけでなく、セットの中で最も短い工具の移動制限も考慮する必要があります。
十分な底部クリアランスを確保する
最も低い位置にある完全なねじ山と穴の底との間の距離を底すきまと呼びます。底すきまは、切削屑を溜める場所を提供し、工具先端が固い物体に衝突するのを防ぎます。止まり穴の場合、一般的な底すきまはピッチ長の2~3倍です。
ねじ深さの工程内検査
深さは最終品質管理だけでなく、工程内検査でも確認されます。Z軸のずれを早期に検出することで、バッチ全体を廃棄する必要を回避できます。一般的に、厳しい公差が求められる工場では、ジョブの開始時と終了時だけでなく、製造する部品数個ごとにねじの深さを確認します。これは、深さが時間とともにずれる可能性があり、ジョブ終了時の深さが必ずしもずれを反映しているとは限らない長時間の生産において特に重要です。
止まり穴と貫通穴ではねじの深さはどのように異なるのか?
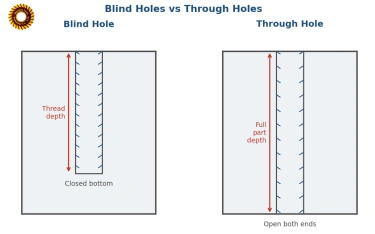
止まり穴と貫通穴では、ねじの深さに関する解決策が異なります。止まり穴は底端が自由端ではないため、ねじの深さは安全に切削できる深さによって制限されます。一方、貫通穴には下限がなく、ねじの深さは壁の厚さまたは必要なねじ込み深さによって決まります。
止まり穴のねじ深さ
止まり穴の加工には特別な注意が必要です。切りくずは穴から落ちないため、底に溜まり、タップを損傷する可能性があります。底部のクリアランスを必ず考慮し、穴の全深さに近いねじ切り深さを使用する場合は、底付きタップまたはねじ切りフライスを選択してください。
完全ねじ穴におけるねじ深さ
貫通穴は、切削屑がプレートの反対側に流れ込むため、より柔軟な加工が可能になります。ねじ山の深さには下限がなく、通常は必要なねじ込み長さによって決まります。これにより、チャート値と一定の深さの貫通穴加工が簡素化され、コストも削減されます。
CNC加工の比較
止まり穴と貫通穴にねじ切りを行う技術は異なり、以下の表にその違いをまとめました。
|
|
止まり穴 |
スルーホール |
|---|---|---|
|
底面クリアランスが必要 |
はい、ピッチ長の2~3倍です。 |
いいえ |
|
チップ排出 |
難しい、チップが底に溜まる |
簡単、チップが透明 |
|
使用したツール |
ボトミングタップ、ねじ切りフライス |
標準タップ、シングルポイントツール |
|
深度制御が難しい |
Z軸の公差がより厳しくなっている |
低く、より寛容 |
CNC加工における一般的なねじ切り深さの問題とは何ですか?
以下の表は、一般的なねじ深さエラーとその原因、および最終製品へのコストを示しています。
|
問題 |
典型的な原因 |
結果 |
|---|---|---|
|
ねじ山の深さが不十分です |
Z軸送りが浅すぎる、ドリル穴が短い |
ねじ山が破損、引き抜き強度が低い |
|
ねじ山の深さが過剰 |
旅行距離の制限がない特大プログラム、深さの制限なし |
薄肉貫通の場合、サイクルタイムが無駄になる |
|
穴の底付近のねじ山が不完全 |
底部のクリアランス不足 |
部分的に形成された糸、弱い結合 |
ねじ山の深さはCNC加工コストにどのように影響しますか?
ねじの深さの選択は、加工時間、工具寿命、および検査コストに影響を与えます。以下の表は、これらのコストの発生源と、それらをどのように管理できるかについての分析を示しています。
|
コストファクター |
ご注文への影響 |
予防策 |
|---|---|---|
|
加工時間 |
工具の移動時間の増加、サイクル時間の延長 |
必要な深さだけを指定してください |
|
工具の破損 |
スペアパーツ、高価な工具の交換 |
底付きタップ、ねじ切り加工 |
|
チップクリアランス |
速度低下、工具摩耗の加速 |
ペックサイクル、冷却液の流れ |
|
検査費用 |
バッチあたりの検査時間が長くなる |
リスクベースの検査計画 |
Tuofaは、クリティカルスレッド深度プロジェクトをどのようにサポートするのか?
設計検査であれ最終部品の検証であれ、Tuofa Machiningは全工程におけるねじ深さの精度を保証します。Tuofa CNC Machining Serviceは、バッチが検査に不合格になった後ではなく、切削開始前に図面を検査します。
見積もり前にねじの要件を確認してください
お見積もりを提示する前に、図面にねじ山深さと穴深さの両方が記載されているかを確認いたします。また、深さの要件がご使用予定の締結具と互換性があるかどうかも確認いたします。
生産前にねじ深さに関するリスクを特定する
当社のラピッドプロトタイピングエンジニアは、製造前に、盲穴の深さ、肉厚、材料の種類、その他の変数をチェックし、工具の破損や薄肉部からの貫通といった潜在的な問題を特定します。
CNCプロトタイプを使用してねじアセンブリを検証する
ねじ山付き部品のカスタム製作をご希望の場合、Tuofaは量産前にCNCプロトタイプを作成し、ねじ山の実際の組み立て状態を確認できるようにサポートいたします。プロトタイプは、ねじ山付きネジ、ボルト、またはその他の嵌合部品と組み合わせることで、カスタム部品のねじ山深さが要件を満たしていることを確認できます。この方法により、製造コストを削減できます。
結論
要するに、製造指示書にねじの厚みを明記しておくことは常に重要です。ねじの深さ全体、最小ねじ深さ、および穴の深さを記載することで、良好な組み立て、耐荷重性、およびシール性能が保証されます。製品設計の初日から、Tuofaの専門CNC部品サプライヤーと協力することで、試作品から量産に至るまで、エラーや修正が発生する可能性を低減できます。
本格的な量産を開始する前に、図面を確認し、締結具のねじ山の深さを確認し、さらにCNCプロトタイプで確認しましょう。そうすることで、後になってねじ山の深さが間違っていたことに気づいてショックを受けることを避けられます。
FAQ
なぜ盲穴には余分な深さが必要なのですか?
切りくずを排出する穴がないため、止まり穴には余分なねじ山が必要になります。底部のクリアランスは、最後のねじ山よりも深く作られており、切りくずを収容し、硬い材料に穴を開ける際に工具が折れるのを防ぎます。
ねじの強度と係合面積を計算する上で、最も正確なツールはどれですか?
ねじ深さゲージとGOゲージを使用すれば、ほとんどの場合、迅速かつ信頼性の高い結果が得られます。CMMまたは光学検査を使用すれば、重要な用途やシール用途において、正確な深さ測定値を記録として保存できます。
1.5Dのねじ山深さで十分でしょうか?
一般的に、多くの標準的な鋼製締結具では、接合部の強度を十分に確保するために、直径の1倍(1D)の深さで十分です。1.5Dの深さは安全率を確保するためのもので、アルミニウムなどの軟質材料の標準的な深さです。1.5Dで十分な場合もありますが、材料や荷重要件によっては、用途に応じて適切な深さを選択してください。
ねじ山の深さはどのように計算するのですか?
60度ねじの高さを定義する式として、Practical Machinistなどの機械加工関連の文献では、0.61343 × ピッチという式がよく用いられます。ねじの深さは、この式に噛み合っているねじの数を掛けた値です。部品ごとに計算するのではなく、標準サイズのねじ深さ表を参照してください。
ねじ深さチャート
これは、最も一般的なメートルねじサイズのねじ深さ表です。参考としてご利用ください。図面を完成させる前に、必ず図面と照らし合わせて、実際の締結具の長さと材質を確認してください。
|
番手 |
ピッチ(mm) |
最小ねじ深さ(mm) |
推奨ねじ込み深さ(mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 防水製品の入手方法:設計から加工まで




