 電話/WeChat:
 Email:



 ホーム
最も薄い板金とは? 加工と応用ガイド

 公開日:2024年7月24日

実用に耐えうる最薄の金属板を選ぶことは、科学的な知識と現場での経験の両方を必要とします。このガイドでは、基本的な厚さの分類から実際のCNC加工のテクニックまでを解説し、部品や予算を犠牲にすることなく目標重量を達成するための明確なルールを示します。
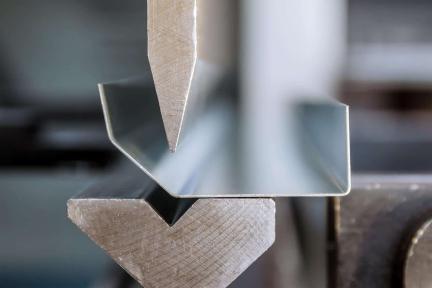
金属の厚さはどのように分類されますか? - 板、シート、箔
プロセスを選択する前に、どの厚さ帯に該当するかを知っておく必要があります。以下のブレークポイントは、ツール、フィード、および品質チェックを制御します。
プレート > 6 mm
鋼板は重くて硬いです。例えば、厚さ2インチの鋼板は、プラズマ切断や酸素燃料切断の際に平坦性を保ち、粗加工時の振動にも強いです。工場では、強度が求められるフレーム、ベース、溶接部に鋼板を使用しています。
シート0.2~6mm
このシリーズは、ほとんどの軽量金属板加工に対応します。ファイバーレーザーは1mm厚のステンレスを高速切断し、タレットパンチは2mm厚のアルミニウムにルーバーを打ち抜き、プレスブレーキは0.8mm厚のガルバニール鋼の縁をシャープに曲げます。部品はクランプできるほどの剛性を保ちながら、手で持ち上げられるほど軽量です。
箔 < 0.2 mm
箔は金属フィルムのような性質を持ちます。指で押すとねじれ、バリは母材よりも厚くなることがあります。生産工程はマイクロレーザー、フォトエッチング、または電鋳へと移行しており、通常の板金加工では箔が潰れてしまいます。
加工衝撃
0.5mmを下回ると、チャタリング、熱による変色、エッジカールというXNUMXつの問題が急増します。これらの問題には、薄壁加工パス、犠牲バッキングプレート、そしてプラウ加工ではなくせん断加工を行う鋭利工具で対処します。
| カテゴリー | 標準ゲージ(mm) | プライマリCNC / Fabプロセス | 一般的な最終用途 |
|---|---|---|---|
| プレート | > 6 | プラズマ、酸素燃料、重粉砕 | 機械フレーム、ベースプレート |
| シート | 0.2 – 6 | ファイバーレーザー、タレットパンチ、プレスブレーキ | エンクロージャ、ブラケット、HVACパネル |
| ホイル | <0.2 | マイクロレーザー、フォトエッチング、電鋳 | バッテリータブ、EMIシールド |
最も薄い金属を選ぶ理由
極薄ストックは単に流行しているだけではなく、厚板では解決できない設計上の制限を解決します。
重量とスペースの節約
航空宇宙産業では、1.2グラムの軽量化も重要です。0.6mm厚のキャビンスキンを7075mm厚の6-TXNUMXに交換することで、パネルXNUMX枚あたりの重量を削減し、断熱材のためのスペースを確保できます。また、軽量化されたシェルは、航空機の寿命全体にわたる燃料消費量を削減します。
熱、電気エッジ
0.3mm厚の銅板は熱を素早く拡散し、低抵抗で大電流を流します。バッテリーバスバー、LEDバックプレート、RFシールドなどは、熱経路の短縮と高密度実装の恩恵を受けます。
柔軟性のニーズ
0.4mm厚のステンレス製カバーは、最終組み立て時に曲げることができ、ハウジングにカチッとはまり、その後バネのように元に戻ってPCBを保護します。薄い素材は割れることなく曲げることができ、高価なヒンジやガスケットも不要です。
超薄板に最適な合金はどれですか?
厚さが0.5ミリメートルに近づくと、すべての合金が圧延や加工に適しているわけではありません。以下の金属は、強度、価格、成形性のバランスが取れています。
低炭素鋼
AISI 1008および1010は、180mm厚で0.6°以上曲げても微小亀裂が発生しません。低コストのため、塗装や粉体塗装を施すブラケットやHVACパネルに最適です。
ステンレス304/316
これらのグレードは、食品および医療機器における耐腐食性を備えています。0.5mm厚でも500MPa以上の引張強度を維持しながら、レーザーカット時のきれいな切断面と、適切なダイクリアランスを備えたタイトな曲面を形成できます。
アルミニウム5052 / 6061
5052は深曲げ加工に優れ、6061はポケット加工や皿穴加工に優れています。どちらもフライス加工で応力除去すると0.25mmの厚さに達し、設計者に高い剛性対重量比をもたらします。
銅と真ちゅう
0.3mm厚の銅は、高い導電性と滑らかな打ち抜きエッジにより、EMIガスケットに最適です。0.4mm厚の真鍮は、装飾トリムや銘板の成形性に優れています。
0.3~1mmの強度
ゲージが狭くなると、引張剛性と曲げ剛性は低下します。リブやヘム、あるいは6061-T6のようなより硬い焼き入れ鋼板を選ぶことで、剛性を高めることができます。これらの工夫により、薄い板でも座屈することなく荷重を支えることができます。
| 合金 | 最小実用ゲージ(mm) | 最小内側曲げ半径(× t) | 最適なCNCカット方法 | 典型的な薄板の使用 |
|---|---|---|---|---|
| 低炭素鋼(1008/1010) | 0.5 | 1.0トン | ファイバーレーザー | HVACダクト、取り付けブラケット |
| ステンレス304 | 0.4 | 1.5トン | ファイバーレーザー + バリ取りブラシ | 食品グレードのカバー |
| アルミニウム5052-H32 | 0.25 | 0.8トン | タレットパンチ/ルーター | エレクトロニクスハウジング |
| 銅C110 | 0.3 | 1.0トン | N₂レーザー | バッテリーバスバー |
薄い板金は構造上どこで使用されますか?
合金を選んだら、薄板が最大のメリットをもたらす場所を決定する必要があります。
シャーシとフレーム
ドローンのボディは、軽量化のために1mm厚の6061鋼板をポケットミル加工し、剛性の高いキューブにボルトで固定します。この方法は、印刷されたプラスチックよりも強度が高く、総質量を法定飛行制限以下に抑えることができます。
ハウジングとカバー
家電製品のドアは、多くの場合、0.7mm厚の亜鉛メッキ鋼板を使用しています。薄いシェルはヒンジのトルクを低減し、スタンピングを高速化し、ヘミング加工後もしっかりとしたエッジを保ちます。
ブラケットとガセット
レーザーカットされた0.6mm厚のステンレスガセットが、箱型溶接部の三角形を形成します。重量の増加はわずかですが、使用中のねじれを防止します。
自動車スキン&HVAC
現代のフェンダーは、成形時に加工硬化する0.7mm厚の焼付硬化鋼板を使用しています。商業用エアダクトは、現場での手作業による継ぎ合わせを容易にするため、0.5mm厚の亜鉛メッキ鋼板を使用しています。
CNC 切断により薄板の生産性がどのように向上するのでしょうか?
コンピュータ制御の機械は、繊細なシートを高速かつ繰り返して加工します。
ファイバーレーザー
3kWファイバーレーザーは、0.3mmの鋼板を毎分30mで切断し、切断幅は0.1mm未満です。窒素アシストガスにより、酸化物のない明るい切断面が得られ、後研磨は不要です。
タレットパンチ
自動インデックスステーションは、工具を回転させ、2回のクランプサイクルでルーバー、ノックアウト、ブリッジタブを打点します。パンチダイのクリアランスがゲージの10%に一致すると、XNUMXmm未満のシートは平坦な状態を保ちます。
ウォータージェット薄ゲージ
0.25mmの研磨ジェットストリームが、熱影響部ゼロで反射性金属を切断します。1mm厚のシートではエッジテーパーが小さく、スキムパスで簡単にトリミングできます。
レーザーパンチハイブリッド
コンボセルは、レーザーで不規則な形状を加工し、その後パンチツールに切り替えてエンボス加工を行います。このハイブリッドアプローチにより、セットアップを1つに抑え、スループットと精度を向上させます。
板金フィーチャーをフライス加工するのはいつですか?
ブランク加工だけで全ての加工ができるわけではありません。小型エンドミルを使えば、スタンピングでは加工できないポケットやベベル加工を施すことができます。
ポケットとスロット
バッテリートレイでは、セルの位置合わせのため、0.5mm厚のシートに1mmの深さのポケットが必要です。マイクロミルは、角を破損させることなく、±0.05mmの精度で金属をきれいに削り取ります。
薄壁フレーム
ルーターテーブルで6061ブランクを犠牲板に固定し、1mmのリブを残して窓を加工します。部品の軽量化を実現しながらも、溶接部はそのまま残ります。
皿穴制御
ドリルで穴を開け、82°の皿穴をあけることで、0.8mm厚の蓋に皿頭ネジを面一に取り付けることができます。深さを慎重に管理することで、底面に火山のような膨らみが生じません。
ワーク保持のコツ
両面テープが振動を吸収します。真空チャックは多孔質プレートを通して空気を吸引し、表面全体をしっかりと掴みます。どちらの方法も、ツールが材料を削り取る間、シートを平坦に保ちます。
0.3~2 mmのシートに適した接合方法は何ですか?
薄いゲージはすぐに変形するため、低温接合または機械接合が優先されます。
TIGチューニング
30~50AのパルスTIG溶接は、1mm厚のアルミニウムの角を短時間で溶融します。アークのオンオフにより熱の拡散が抑えられ、矯正後の処理時間が大幅に短縮されます。
レーザーシーム
0.6 mm径のファイバーレーザーで、0.5 mm径のステンレス製筐体を毎分3 mの速度でステッチング加工します。ビード幅が狭いため、表面研磨はほとんど必要ありません。
クリンチ&リベット
セルフピアスリベットは、下穴あけなしで0.8mm厚の鋼板1層を接合します。プレスフィットクリンチナットは、タッピングでは鋼板が剥がれてしまうようなXNUMXmm厚の鋼板に、強固なねじ山を追加します。
機械加工における反りやバリを防ぐには?
優れた CAM とスマートな固定具により、部品は平らに保たれ、エッジは滑らかになります。
バッキングプレート
厚さ0.6mmのステンレスを厚さ2mmのアルミスクラップで挟むことで、クランプ力を分散させ、バリを効果的に除去します。切断後にキャリアを剥がすと、きれいな外周が残ります。
低熱経路
高いスピンドル回転数と浅いDOCにより、熱はワークピースではなくチップに伝わります。連続動作により、反りの原因となるホットスポットを回避できます。
バリフリーツール
研磨された5枚刃超硬フライス盤は、薄い壁面を削り取るのではなく、せん断加工します。0.02µm未満の刃先丸み付けにより、バリ高さはXNUMXmm未満に抑えられます。
CNC加工後の標準許容範囲
サプライヤーが正確な見積もりを出せるよう、現実的な制限を早めに設定します。
穴のサイズのルール
1mm以下の板材の場合、パンチ穴またはレーザー穴は±0.05mmの精度を保ちます。よりタイトなフィットにはリーマーが必要となり、コストとサイクルタイムが増加します。
平坦度ターゲット
レーザーカットされたブランクの平面度は通常、0.5mm間隔あたり300mm以内です。必要に応じて、レベリングマシンやストレッチフォーミングにより、0.25mmまで平面度を下げます。
曲げスプリングバック
アルミニウム5052は約1~2°、ステンレスは約2~3°のスプリングバックが発生します。プログラム可能なプレスブレーキは、この値だけ曲げ過ぎて、ネット角度を達成します。
ワンストップ薄金属板プロジェクトの見積もり方法は?
真のターンキー見積りはすべての段階を網羅するため、サプライヤーに未加工のコイルからドック上の箱詰め部品までのコストの内訳を尋ねてください。
材料の選択と認証
対象となる合金、質別、厚さを事前にリストアップしてください。ASTM / EN規格、およびミル証明書や第三者試験報告書が必要かどうかも記載してください。これらは材料費に2~5%の追加費用がかかりますが、後々の再計算を回避できます。
在庫最適化とネスティング
フラットパターンのネスティング調査をご依頼ください。効率的なレイアウトは歩留まりを85%以上に高めることができますが、ネスティングが不十分だとコイルが無駄になり、部品単価が上昇します。ショップ間での数値の整合性を保つため、ネスティングプランをRFQに反映させてください。
切断と成形のセットアップ
レーザープログラム、パンチツール、ブレーキ設定については、それぞれ個別にお見積りいたします。薄板は小型ノズルと低圧ツールの使用により加工速度が向上しますが、変更ごとに固定料金が発生し、初回バッチに一括で適用されます。
CNC二次加工
厳密な公差のポケット、皿穴、タップ加工インサートなどを詳細に設計します。データムスキーム、深さ制限、そして加工中にキャリアシートを装着したままにするかどうかを指定します。ルーターやフライス加工でのサイクルタイムは、複雑な部品のブランキングコストを上回る可能性があります。
仕上げ、検査、梱包
色と厚さの仕様を明確にし、陽極酸化処理、粉体塗装、または不動態化処理を施す。平坦度チェック、光学式CMMスキャン、保護フィルムも考慮する。最後に、カートン数、乾燥剤、真空シールの有無にも注意する。これらは超薄型パネルを傷なく納品するために不可欠だ。
| プロジェクトフェーズ | 主なコスト要因 | サプライヤー見積ユニット | 合計に対する典型的な影響% |
|---|---|---|---|
| 材質と認証 | 合金グレード、ミルサート、ゲージ公差 | $/kgまたは$/シート | 25 - 40% |
| ネストとプログラミング | 収率%、CAM時間 | 定額料金 / 修正 | 3 - 8% |
| 切断と成形のセットアップ | ツールの交換、テスト実行 | $/セットアップ | 5 - 12% |
| CNC二次加工 | サイクルタイム、工具摩耗 | 1分あたり$ | 10 - 20% |
| 仕上げと検査 | コーティング仕様、QC方法 | $/部または$/平方メートル | 8 - 15% |
| 梱包と物流 | 保護フィルム、真空バッグ、貨物ゾーン | $/カートンまたは$/kg | 5 - 10% |
結論
真の金属板のように切断・曲げ加工が可能な最薄の金属板は、箔よりわずかに薄い0.2mm程度から始まり、最大で約6mm程度です。薄く圧延できる合金を選び、クランプは慎重に行い、鋭利な工具と低熱パスを使用してください。適切なCNC切断、フライス加工、接合技術を用いることで、薄板から強度と軽量性を兼ね備えた部品を量産できます。
よくあるご質問
ほとんどの製造工場がレーザーカットする最も薄いゲージは何ですか?
多くのジョブショップでは、ステンレス0.4mm、アルミニウム0.3mmで加工を中止しています。それより薄い板厚の場合は、反りを防ぐためにキャリアシートや特殊なマイクロレーザーシステムが必要になります。
1 mm のシートにねじ山を切ることはできますか?
従来のタップでは薄い壁が削れてしまいます。セルフクリンチナット、PEMスタッド、またはフロードリルネジを使用すれば、抜け落ちるリスクなく、頑丈なねじ山を追加できます。
シートを薄くすると必ずコストが削減されるのでしょうか?
材料費は安くても、追加の治具、検査、手直し作業によってコスト削減効果が相殺されてしまう可能性があります。ゲージを固定する前に、費用対効果を徹底的に検証してください。
 板金ブラケットの作り方:設計・製作ガイド




