 電話/WeChat:
 Email:



 ホーム
標準加工公差: 究極ガイドを学ぶ

 公開日:2023年8月12日

機械加工産業は、仕事の設計図面からの公差に従っていますが、課題は、表面仕上げを損なうことなく、ワークピースがさまざまな機械加工作業からの厳しい公差をどのように受け入れることができるかということです。機械加工公差を達成するための基本的な考え方、理由、重要性、および方法を学習し、図面上に公差が存在する場合でも、機械加工精度能力に関するその処理が職務資格の妨げにならないようにする必要があります。
さらに理解するには、次の YouTube ビデオをご覧ください。
https://www.youtube.com/watch?v=kzqX0oUUY_U
(NAIST) と
https://www.youtube.com/watch?v=zj1_uPSP6i8
記事の内容
加工公差とは
エンジニアリングワークは、素材の形で倉庫に入る前に設計段階に進み、この段階で、最終的な組み立て相手を組み立てテーブルに配置します。しかし、同じ部品を組み立てるには、従うべきいくつかの寸法規則が必要です。そうでないと、どの部品も他の部品と接続できなくなります。ここで、加工公差の概念がワークショップと CNC マシンに導入されます。この公差は、加工の最適化、高品質の製品、および加工公差ゼロの同等性のために、精密加工ツールがどれだけのコストを負担しなければならないかを決定します。
加工公差の基本を理解する
この要件は、2 つの嵌合部品が相互に結合するための同等の寸法を持たない場合、高品質の製品を得ることが非常に困難になるため、適切なエンジニアリング実践による作業組み立ての概念から来ています。また、良好な公差を得る唯一の方法は、加工公差の割り当て方法を使用することです。この方法では、ワークの特定の面の寸法が均一に減少するためです。しかし、加工パターンは、さまざまな種類の加工機能、公差解析、材料組成、および公差解析によってもジョブに影響を与えるため、加工公差を達成することも組立エンジニアリングのもう 1 つのテーマです。
加工公差の種類
これらは、寸法測定、検討中の作業、数値達成、公差解析に応じてさまざまな種類があります。寸法変動管理が 1 つの直線方向でのみ認定される場合、加工公差は本質的に一方的なものになる可能性があり、すきまばめ作業でも同様のことが必要です。あるいは、寸法の 2 つの側面 (たとえば、正軸と負軸の両方) で寸法変動を制御できる両側性の場合もあります。単一値ごとの寸法制御ではなく、限界値が最終値である別の制御も適用できます。
タイプ領域は次のとおりです。
幾何公差
これらのタイプの寸法変動制御は、平面度、真直度、平行度、ボーリング変動、およびデータム基準を示す記号のようなグラフィック表現の形でエンジニアリング上に存在します。彼らは機械工に、空間上で何らかの基準を取得するように指示します。そうすれば、サードパーティの測定ツールを使用せずに、ジョブのすべての寸法変化がその基準を制御できるようになります。これらは、ジョブ表面の各点に固定値を設定する代わりに、寸法の一般的な変動制御を表します。そうでない場合、2 つの製品プロファイルの加工公差を詳しく説明するには、XNUMXD 図面のスペースが多すぎます。
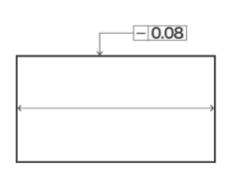
図No.1に幾何公差を示します。
寸法許容差
これは、数値の 1 つの値だけが機械工や製造業者にエラーなしでジョブを組み立てるよう指示できるため、グラフィック表現やデータ参照のない単一値次元に存在します。ジョブ プロファイルのどの表面にもプロファイルの変化が存在しないため、ジョブ プロファイルのすべての点で同じ数値に従う必要があります。この公差値の達成は、幾何公差とは対照的に、基準や仮想線の校正を必要としないフラットな値であるため、機械工にとって容易です。エンジニアリング ジョブには常に 1 つの値の数値があるため、これはエンジニアリング図面に存在する最も一般的な公差です。
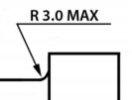
図No.2に寸法許容差を示します。
寸法公差について理解して TuofaCNC から情報を入手するには、ここをクリックしてください。
標準加工公差
寸法数値の変動をどの程度まで制御できるかは、ほとんどの CNC 機械に存在する一般的な公差値です。この値は通常±0.13 mm程度ですが、材料、プロセス、加熱、精密加工ツール、公差解析などのさまざまな要素を制御することにより、より低い値にすることができます。また、この程度の公差を達成できる機械であっても、最終検査/組み立ての段階では公差から逸脱し、より高い値が存在する可能性もあります。したがって、CNC マシンの標準加工公差だけが最終ジョブの運命を決定するわけではありません。
CNC 加工公差
すべての機械には仕様/データシートに記載されている独自の精度値があり、ユーザーはどれがその機械に適しているかを判断する必要があるため、これは機械自体に特有のものです。あらゆる機械の精度は、加工カンチレバー、デジタル製造、精密加工ツール、加工ベッドの偏差によって決まります。もちろん、コストとユーザーの用途によって、どの CNC 機械の精度がより適しているかが決まります。高品質の CNC 機械製造材料とその表面粗さの値は、公差という名の寸法偏差の制御を決定する主な要素です。
Protolabs の許容差
実際のエンジニアリング作業の前には、大量生産はいかなる優れたエンジニアリングの実践においても最初の段階ではないため、何らかのコードや仕事の標準に従って、常にその仕事の資格を取得する必要があります。したがって、最初にプロトタイプのジョブを製造する必要がありますが、元のジョブと同じ加工公差で、機能および組立テストの認定が必要なため、ジョブの寸法の偏差を妥協することはできません。したがって、これらのプロトタイプジョブの一般的な機械加工公差はどのくらいであるべきかという疑問が生じますが、その答えは 0.13 mm です (同じ値は Protolabs の CNC マシンにも存在します)。
CNC加工プロセスによる公差
このプロセスには多くの種類の機械加工プロセスがあり、たとえば、研削、穴あけ、ボーリング、旋削、フライス加工、切断がそれを実行する主要なカテゴリです。しかし、各プロセスには独自の手順と加工ベッドの偏差があるため、すべてのプロセスに同じ加工公差があるわけではありません。したがって、公差の割り当て方法もプロセスごとに異なります。そのため、CNC ドリル加工の場合、表面粗さと加工カンチレバー機構の精度があまり高くないため、公差測定データから、CNC 加工ドリリング加工の方が CNC 研削加工よりも公差値が低いことがわかります。
CNC フライス加工公差表
表No.1に示すように、ミーリング加工公差の最小値は0.014mmと加工公差ゼロに近い値となっておりますが、ジョブの基本寸法が高くなるにつれてミーリング加工公差は最小公差値から乖離していきます。加工公差の最大値は、基本寸法0.097mmに対して500mmとなります。これだけ大きな寸法であれば、中心値から左右97ミクロンのズレも簡単に調整できます。デジタル製造ではワークピースが静止し、工具が動いているため、良好な公差測定が可能となるため、精度が高くなります。
フライス加工による部品加工についてはこちらをご覧ください。
| 基本寸法(mm) | 公差(mm) |
| Upto 3 mm | 0.014 |
| 3-6 | 0.018 |
| 6-10 | 0.022 |
| 10-18 | 0.027 |
| 18-30 | 0.033 |
| 120-180 | 0.063 |
| 400-500 | 0.097 |
CNC旋盤の公差表
この加工では、移動するワークと固定された工具により加工パターンが制限されるため、加工寸法の誤差が少なくなります。ジョブチャックホルダには加工カンチレバー機構が存在しますが、表No.2では最小基本寸法値±0.010mmに対して加工公差の最小値3mmを示しております。比較は表番号で確認できます。 1 と 2 を比較して、加工公差値の違いを確認します。フライス加工の加工公差は、加工パターン、加工カンチレバーの利点、加工ベッドの偏差がないこと、および精密な加工ツールにより、旋盤の値よりも厳しくありません。
泡加工部品の情報は、泡加工部品の最高のメーカーの 1 つから入手できます。
| 基本寸法(mm) | 公差(mm) |
| Upto 3 mm | 0.010 |
| 3-6 | 0.012 |
| 6-10 | 0.015 |
| 10-18 | 0.018 |
| 18-30 | 0.021 |
| 120-180 | 0.040 |
| 400-500 | 0.063 |
表No.2 旋盤公差表
CNC切削公差表
このプロセスでは、せん断動作により、カンチレバーの両側からスペースを取ってワークピース/ジョブの断面を切断します。ここで、切断カンチレバーの両側から材料を除去する必要があるため、余分な材料が除去されるため、機械加工公差は良好な範囲にありません。たとえば、バンドソーは CNC 操作も可能な切断操作であり、標準の加工公差は 0.100 インチまたは 2.54 mm です。そのため、切削加工は加工公差ゼロを達成するための加工技術の主要な部分ではなく、より早い段階で加工が行われます。
厳しい公差加工
これは、寸法の最小偏差が加工公差プロセスの目標となるプロセスの命名法です。この程度の公差を達成するための主な要因の 0.005 つは CNC 機械の能力ですが、二次的な要因もあるかもしれません。最終製品で厳しい加工公差が得られるように、校正、温度、工具の摩耗、加工ベッドの偏差を制御する必要があります。公表されているデータでは、厳しい公差の最大精度は XNUMX mm です。これは数値でわずか XNUMX ミクロンであるため、これより小さい値は機械加工現象によって起こり得るシナリオではありません。
ISO 2768標準
これは、工学構造の組み立てにおける一般的な公差を扱う規格です。組み立てにおける工学的実践に従うための標準公差ガイドが必要であるため、この規格が国際的な参照として利用できるのです。この規格には、プロジェクトで必要な加工公差のタイプを決定するクラスがあり、クラスは、基本寸法で許容される加工公差を持つ細かい、中、粗い、および非常に粗いです。表 No.3 では、同じクラスについて説明します。
|
CLASS |
寸法および許容範囲(mm) |
||||
|
|
0.5〜3 |
3-6 |
6-30 |
120-400 |
2000から 4000 |
|
終了 |
±0.05 |
±0.05 |
±0.1 |
±0.2 |
±なし |
|
技法 |
±0.1 |
±0.1 |
±0.2 |
±0.5 |
±2 |
|
粗い |
±0.2 |
±0.3 |
±0.5 |
±1.2 |
±4 |
|
非常に 粗い |
±なし |
±0.5 |
±1 |
±2.5 |
±8 |
ISO 13920-bf 公差 pdf
機械加工を伴うほぼすべての工学構造には溶接が含まれているため、溶接構造の公差が含まれる標準です。そのため、機械加工と溶接の両方の公差が主に必要となります。この規格は、溶接部に多くの変形があり、直線方向の構造の位置ずれを引き起こす可能性があるため、基本寸法からの溶接の偏差を扱います。そのため、その公差は常に機械加工公差よりも大きな値になります。テーブルNo. 4 溶接直線寸法公差を示します。
公差等級 寸法と公差値(mm)
|
許容クラス |
寸法および公差値(mm) |
||||
|
|
2-30 |
30-120 |
400-1000 |
1000-2000 |
2000を超える |
|
A |
±1 |
±1 |
±2 |
±3 |
±9 |
|
B |
±1 |
±2 |
±3 |
±4 |
±16 |
|
C |
±1 |
±3 |
±6 |
±8 |
±27 |
|
D |
±1 |
±4 |
±9 |
±12 |
±40 |
精密な加工公差を取得するための 3 つのヒント
高品質な作業を行うには、組み立てプロセスに合わせて精密な加工公差が必要であるため、正確な加工公差は常にどの機械工にも必要です。精密な加工作業を獲得できる大きなポイントは、
温度制御
温度制御により、金属材料の熱膨張を最小限に抑えることができます。これは、50 °C でワークピースを加工している場合、コース外では 20 °C の結果と比較して異なる結果が得られるためです。
振動制御
高層階の作業場、クレーンの動き、床上での重量物輸送による振動も、加工公差の偏差を引き起こす可能性があります。
資格
ジョブ、機械工、および CNC 機械の資格も、良好な加工公差をもたらします。
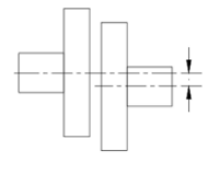
図No.3に組立時のズレを示します。
精度が製品品質に与える影響
アセンブリ設計者にとって、ジョブが物理的形状に存在する場合は常に、高品質の加工公差が存在することが常に必要です。そのため、良好な加工公差を得るためにあらゆる努力が払われます。さもなければ、量産では公差を超えてしまう問題が発生します。なぜなら、多数の製品のうちの各製品が、対応する製品と嵌合するための異なる寸法を持っている場合、どちらの製品もアプリケーション段階で組み立てることができない可能性が高いからです。たとえば、自動車メンテナンス部品の加工公差は、寸法偏差が範囲内にない場合、市場にあるすべての部品が不合格になる可能性があります。
ゼロトレランス加工の方法
これは、いかなる物理的手段によってもゼロ値を達成することは不可能であるため、機械加工公差が正確なゼロ数値ではなく最小レベルにあることを反映する用語です。 0.010 mm は、機械加工分野で入手可能な本物の出版文献によるゼロ公差の機械加工値に近いと言えます。これだけの公差を達成する方法は、材料組成の管理、機械加工のキャリブレーション、認定、温度、工具の平面度、およびワークピースの熱処理です。これらの要素を制御できれば、修理や再加工を行わずに、正確な作業や機械加工を現場で行うことができます。
中国 Tuofa カスタム CNC 機械加工部品を選ぶ理由
斬新な設計に従ってカスタム部品を作成する必要がある場合、嵌合部品の一貫性を保つための公差の機械加工が必要になります。この目的のために、資金とリソースが無駄にならないように、資格基準に基づいて機械工と CNC 機械を選択する必要があります。 Tuofa china は ISO 9001 認証を取得しており、CNC 加工 (金属材料と非金属材料の両方) の豊富な経験があり、厳しい生産スケジュールでも 0.010 mm 未満の加工公差を達成する能力を持っています。したがって、加工公差の達成については Tuofa に連絡し、24 時間以内に作業の見積もりを取得してください。
詳細については、tuofa-cncmachining.com をご覧ください。
よくあるご質問
機械設計における公差とは何ですか?
1 つのコンポーネントだけでは出力を生成できないため、機械設計要素は相互に組み立てる順序があり、組み立てプロセスには機械加工公差と呼ばれる要件が 1 つあります。これらの公差は、特定の機械または機械構造アセンブリの通常の動作において、基本寸法からどの程度の偏差が許容されるかを示す数値です。エンジニアリングの許容範囲?
厳密な加工公差またはゼロの加工公差という厳格な基準を設けずに、寸法のどの程度の偏差が構造やアセンブリに影響を与えないかを設計者に伝える標準的な加工公差が存在する場合があります。
標準加工公差はmm?
この種の公差の値は 0.13 mm で、最小公差値は標準の加工公差の約 0.010 分の 13 である XNUMX mm まで低くできるため、この種の加工公差はそれほど厳しい公差ではありません。
 スイス機械加工究極ガイド: 精度と効率




