 電話/WeChat:
 Email:



 ホーム
ソフトツーリングとハードツーリング: 総合ガイド

 公開日:2024年7月24日

適切なツール方法の選択は、予算、部品の複雑さ、材料の種類、生産量、およびスケジュールによって異なります。この記事を読めば、ハード ツールとソフト ツールの主な違いを簡単に理解できます。ハード ツールとソフト ツールの制限と長所を理解した上で、製造プロセスに最適なツール方法を選択できます。
製造業におけるツールとは
製造プロセスにおいて、ツーリング法とは、設計を開発し、部品製造用の精密なツール、固定具、金型、ダイを製造するプロセスを指します。これらの精密で柔軟性のあるツーリングは、原材料を成形、切断、成型して目的の製品に変換するために製造されます。
ソフトツーリング
ソフト ツールはフレキシブル ツールとも呼ばれ、アルミニウム、シリコン、グラスファイバー、カーボン ファイバーなどの柔らかく延性のある材料から形成されます。マスター パターンは、金属から機械加工する代わりにソフト ツールを処理するために使用されます。少量生産の場合、ソフト ツールはプロトタイプとしても機能します。ソフト ツールは、長期的な耐久性とフレキシブル ツールを提供し、コスト効率に優れています。
ソフトツールの例は何ですか?
製造プロセス用のソフトツールには、シリコン、カーボンファイバー、グラスファイバーの金型のほか、射出成形やウレタン鋳造手順用に設計されたアルミニウムの金型が含まれます[4]。
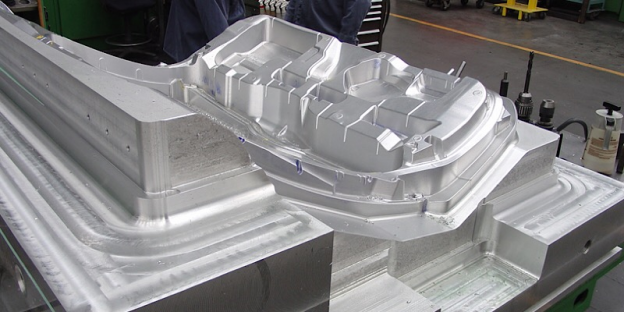
射出成形用のアルミ金型はソフトツールの一例です。
ハードツーリング
ハードツールとは、製造プロセス用の硬くて耐久性のある材料の型を指します。ハードツールの材料には、鋼またはニッケル合金が含まれます。これらのツールは、交換やメンテナンスなしで大きな部品を生産できる低コストのツールです。これらのハードツール方法は、摩耗が少なく、一貫性があり、耐久性があり、重要な部品を生産します。
ハードツールの例
- 射出成形用に開発された鋼およびニッケル合金の金型。
- マルチキャビティ金型。
- 硬質材料の金型はPEEKやPELなどの材料を加工するために高温にさらされることがあります[5]。
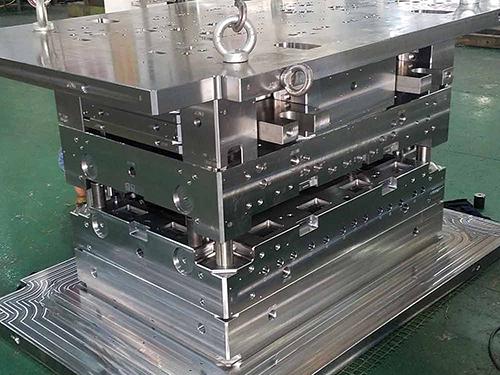
スチール射出成形。
ソフトツールとハードツールに関する YouTube ビデオ。
www.youtube.com/watch?v=7n1T3zDHmG4&pp=ygUcc29mdCB0b29saW5nIHZzIGhhcmQgdG9vbGluZw%3D%3D
ソフトツールの材料:柔軟性と汎用性を取り入れる
柔らかい素材は柔軟なツールを提供し、部品製造の多様性を実現します。柔らかいツール素材は硬い素材に比べて作業が簡単で、コスト効率に優れたツールです。柔らかい素材のツールには、アルミニウム、ゴム、シリコン、ポリウレタンなどがあります。
シリコーン
ウレタン鋳造用鋳型はシリコンから開発されています。シリコンは複雑な形状に順応し、製造が容易であることでよく知られています。耐引裂性に優れ、高温でも問題なく機能します。
ラバー
ゴムは精密なツールと柔軟なツールを可能にします。ゴムはさまざまな硬度レベルに対応できます。ゴムは優れた弾力性と引き裂き抵抗性を備えています。ゴム型は、さまざまな樹脂、石膏、コンクリートなどの材料の鋳造に適していると考えられています。
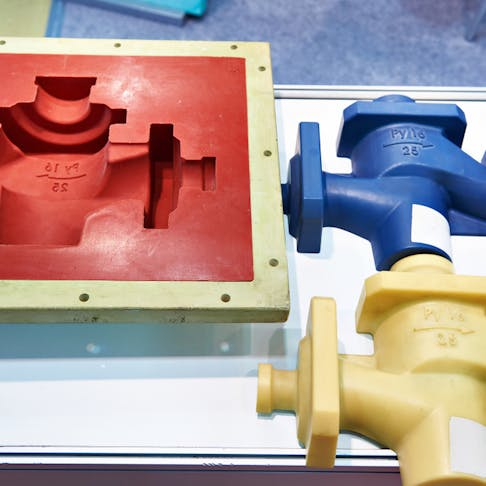
ゴム型。
ポリウレタン
ポリウレタンは機械的特性が優れているため、自動車や航空宇宙用途の工業部品の製造に広く使用されています。ポリウレタンは耐摩耗性と強靭性があるため、ソフトツールとして使用されています。ポリウレタンは複雑で細かいディテールを簡単に再現できます。
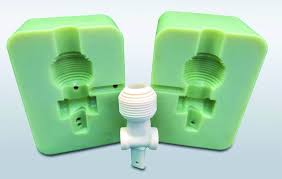
ポリウレタンモールド。
ソフトツールの用途
ソフト ツールは、コスト効率、大型部品の生産、製造の容易さなどの理由から、幅広い用途に適していると考えられています。製造プロセスにおけるソフト ツールの重要な用途のいくつかを以下で説明します。
プロトタイピング
ソフト ツールは、金型や部品の迅速な製造プロセスで広く使用されています。ソフト ツールを使用すると、エンジニアは設計の機能性を簡単にテストし、必要に応じてハード ツールに比べて低コストで効果的に修正できます。
少量生産
少量の部品生産は、メーカーが効果的でコスト効率の高い部品を少量生産するソフトツールから簡単に行えます。このツール方法の材料は、交換することなく長期間使用できます。
少量生産ツールに関する YouTube ビデオ。
www.youtube.com/watch?v=LPx4nPWVOnQ&t=32s&pp=ygUcc29mdCB0b29saW5nIHZzIGhhcmQgdG9vbGluZw%3D%3D
アンダーカット
アンダーカットのある複雑な形状の部品には、特別な取り扱いと材料が必要になる場合があります。シリコンやゴムなどの柔らかいツール材料は柔軟性があり、サンプルをひび割れさせることなく効果的に冷却できます。このツール方法により、準備後のサンプルの取り外しも簡単になります。
ソフトツールの利点
ソフト ツールを使用すると、柔軟で精密、かつ手頃な価格のツールを使用できます。スピード、重要な要素、適応性、コスト効率が最優先される状況では、ソフト ツールが特に重要な役割を果たします。大型部品の生産や小ロットの製造プロセスでは、ターンアラウンド時間が短く柔軟性があるため、ソフト ツールが不可欠です。
費用対効果
ゴム、シリコン、ポリウレタンは他の硬質材料に比べて安価です。
柔軟性
ソフト ツールにおける重要な考慮事項は、動的な設計の柔軟性と進化です。ソフト ツールの柔軟性により、設計の製造が容易になり、設計の変更も容易になります。
速いターンアラウンドタイム
迅速な対応、迅速なプロトタイプ、迅速な反復は、市場でのプロジェクトにとって重要な鍵です。迅速な対応能力により、上記のすべてがソフト ツールで容易になります。
ソフトツールの限界
ソフト ツールの利点はありますが、制限も考慮する必要があります。制限には、寸法の精度が低く、安定性が低い、大量生産の厳しさに耐えられない、耐久性が低いなどがあります。すべての制限については以下で説明します。
ハードツールに比べて寸法公差の精度が低い場合がある
ソフトツール材料は柔軟性があり、ハードツール材料に比べて寸法公差が小さくなります。
柔らかい素材は大量生産の厳しさに耐えられないかもしれない
アルミニウムやガラス繊維などの柔らかい工具材料は、引き裂き抵抗や摩耗抵抗が十分でないため、大型部品の製造には適していません。
限られた耐久性
製造工程におけるソフトツール材料は、100 個または 1000 個の部品を製造するためにのみ使用されます。ソフト材料は耐久性が低いため、ハードツール材料に比べて寿命が短くなります。
ハードツールの材料:強度と精度を両立
ハードツール材料の高性能と耐久性により、金型やその他の製造ツールとして効果的に機能します。これらのツール材料により、精密なツール、大量生産、再現可能な結果が可能になります。
鋼鉄
ステンレス鋼、工具鋼、合金鋼など、さまざまな鋼種が硬質工具材料として使用されています。鋼は耐摩耗性、熱特性、硬度に優れているため、優れた工具材料です。鋼で何百万もの部品を生産できます。
アルミ
アルミニウムはスチールよりも柔らかくて軽いため、取り付けや取り扱いが簡単です。大量生産にはスチールほど適していませんが、スチールでも大量生産は可能です。
炭化物
コバルトとタングステンの炭化物の複合物は炭化物として知られています。非常に硬い材料で、硬い材料の切断や加工に役立ちます。炭化物は耐久性が高く、耐摩耗性に優れているため、機械加工に最適と考えられています。
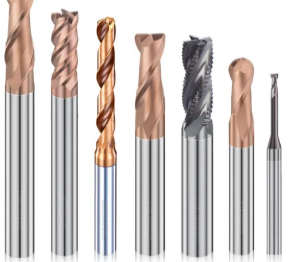
さまざまな形状の超硬ハード工具。
ハードツールの用途
製造プロセスではハード ツールが必要であり、ソフト ツールが限界に達すると、ハード ツールに移行します。ハード ツールは、高い耐久性、厳しい許容範囲、複雑な形状、大量生産を実現します。以下でそれらについて説明します。
大量生産
大量の部品生産を正確かつ安定的に行うことができます。
厳しい公差
高い寸法許容度を備えた複雑なジオメトリ。
複雑な形状
複雑な機能を備えた複雑な形状を簡単に設計および処理できます。
ハードツールの利点
ハード ツールは、ソフト ツールに比べてリード タイムが長く、初期コストも高くなります。ハード ツールは、寸法精度、耐久性、大量生産を実現します。これらについては、以下で説明します。製造プロセスにおけるハード ツールとソフト ツールの利点と制限を比較して、最適なものを選択します。
寸法精度
寸法精度は、硬質工具材料の硬度と優れた耐久性によって実現されます。
耐久性
硬質工具材料の耐久性が高いため、部品の大量生産が可能になります。
大量生産
高い耐久性と優れた耐摩耗性により、硬質工具材料は寿命中に何百万個もの部品を製造できるため、大量生産に適した低コストの工具となります。
ハードツールの限界
ハード ツールの制限により、ハード ツールを選択することはできません。ハード ツールの主な制限は、初期費用が高く、リード タイムが長いことです。これについては、以下で説明します。
高い初期費用
ハードツールは、材料、セットアップ、生産、設計などの要因により、ソフトツールよりも初期コストが高くなります。
より長いリードタイム
ハードツールは、ソフトツールに比べて設計と処理に長いリードタイムを要します。また、熱処理などの後処理も必要になります。
ソフトツールとハードツールの違いは何ですか?
|
側面 |
ソフトツーリング |
ハードツーリング |
|
材料 |
プラスチック、P20 スチール、アルミニウムなどの材料をあまり使用していません。 |
耐久性を高めるために硬化鋼または合金で作られています。 |
|
費用 |
一般的に初期コストが低くなります。 |
材料と加工による初期コストが高くなります。 |
|
リードタイム |
生産までのリードタイムが短縮されます。 |
機械加工工程のためリードタイムが長くなります。 |
|
修正 |
変更や調整がより簡単かつ安価になります。 |
一度作成すると、変更するのがより困難になり、コストもかかります。 |
|
生産量 |
生産量が少ない場合に適しています。 |
大量生産に適しています。 |
|
耐久性 |
耐久性が低く、早く摩耗する可能性があります。 |
耐久性に優れ、繰り返しの使用にも耐えます。 |
|
精度 |
通常は精度が低くなります。 |
材質特性により高い精度を実現します。 |
|
工具寿命 |
ハードツールに比べて寿命が短くなります。 |
寿命が長ければ、より多くのサイクルに対応できます。 |
|
用途 |
試作、少量生産。 |
大量生産、大量生産。 |
コストの検討: ソフトツールとハードツールのコストの内訳
ソフト ツールの初期コストはハード ツールに比べて低くなりますが、その理由は後述します。ソフト ツールの維持コストはハード ツールに比べて高くなりますが、これも後述します。
初期投資費用
アルミニウム鋼や炭化物などの硬い工具材料とその加工は、ポリウレタンシリコンやゴムなどの柔らかい工具材料に比べて高価です。
継続的なメンテナンス費用
シリコン、ゴム、ポリウレタンは柔軟性があり耐久性が低いため、寿命中に使用できる部品の数は 100 ~ 1000 個に限られます。このような材料の交換とメンテナンスは、耐久性が高く耐摩耗性に優れた硬質材料に比べて高額です。
意思決定フレームワーク: 適切なツール方法の選択
正確なツール方法を選択する際には、常にいくつかの考慮事項を念頭に置く必要があります。ソフト ツールとハード ツールのどちらが優れているかを示すいくつかの要因について、以下で説明します。
生産量
ハードツールは耐摩耗性に優れ、耐久性に優れているため、生産量が多くなります。
予算
ハードツールの初期投資は高額ですが、長期的かつ大量生産の場合、ハードツールはコスト効率に優れています。一方、ソフトツールの初期投資は低いですが、メンテナンス費用は高くなります。
パーツの複雑さ
ハードツールでは複雑な形状を生成することが困難ですが、ソフトツールは柔軟性があり製造が簡単なため、複雑な部品を簡単に製造できます。
望ましい許容範囲
ソフトツール材料は柔軟性があり耐久性が低いため、ハードツールに比べて寸法許容差が小さくなります。
リードタイム要件
ハードツールは加工、熱処理、設計に時間がかかるため、リードタイム要件が高くなります。
FAQ
板金ソフトツールとハードツール
板金のソフトツールは簡単で、少量生産が可能で、コスト効率が良く、プロトタイプに適していますが、摩耗しやすく、精度が低くなります。ハードツールは、初期コストが高く、機械加工が難しく、生産時間が長くなりますが、正確な寸法、優れた寸法安定性、高い耐久性が得られます。
CNC 加工ソフトツールとハードツール
柔らかい材料の CNC 加工は簡単で、複雑な形状を簡単に作成できますが、硬い工具に比べて変形したり破れやすくなってしまいます。
 CNC パンチングとは? アプリケーション、オペレーター、テクノロジー




