 電話/WeChat:
 Email:



 ホーム
CNC加工部品の品質検査

 公開日:2024年7月24日

コンピュータ数値制御(CNC)加工機は、部品の加工精度が極めて高いことが求められる場合に基本的に使用されます。航空宇宙、自動車、エネルギー、医療などの重要産業では、これらの機械は様々な部品の製造において非常に重要な役割を果たしています。これらの機械は効率的かつ高精度に部品を製造できますが、それでもなお、部品が厳密な公差で製造されることを保証するものではありません。
品質検査は、すべての仕様と許容範囲を満たしているかどうかを確認するための重要なステップであり、最初のステップである材料調達から、アプリケーションで使用される前の最終製品に至るまで実施されます。この記事では、CNC加工部品における品質検査の役割について解説します。
CNC部品の品質検査が重要な理由とは?
品質検査とは基本的に、マイクロメーター、マイクロゲージ、三次元測定機(CMM)、レーザースキャナー、表面粗さ計などのさまざまな品質検査ツールを使用して、寸法、幾何学的精度、表面仕上げ、材料特性、機能特性などを確認することを指します。
CNC加工部品にとって品質検査は重要です。なぜなら、寸法や表面仕上げなどにわずかな誤差があっても、部品の性能、耐久性、信頼性に影響を与える可能性があるからです。
品質保証 vs 品質管理 vs 品質テスト
品質保証、品質管理、品質検査は相互に関連する用語ですが、いくつかの違いがあり、それらは次の表に示されています。
|
側面 |
品質保証(QA) |
|
品質テスト(QT) |
|---|---|---|---|
|
フォーカス |
欠陥を防ぐ |
欠陥を検出する |
パフォーマンスと機能を検証する |
|
アプローチ |
プロセス指向 |
製品志向 |
テスト指向 |
|
|
製造前および製造中 |
製造中および製造後 |
製造中または製造後 |
|
目標 |
プロセスに品質を組み込む |
製品が仕様を満たしていることを確認してください。 |
製品が意図どおりに動作することを確認してください。 |
|
アクティビティ |
プロセス計画、標準作業手順書(SOP)、監査、トレーニング |
検査、測定、サンプリング |
機能、性能、信頼性テスト |
|
例: |
検査手順の作成 |
部品寸法の測定 |
製品が正しく動作するかどうかをテストする |
CNC加工部品では何を検査すべきか?
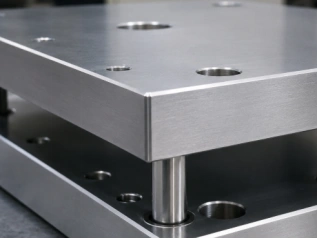
CNCマシンは部品を高精度で加工できることは間違いないが、部品が幾何学的または機能的な要件に厳密に従って製造されているかどうかは確認できない。そのため、CNC加工部品のさまざまな特徴を検査するために品質テストを実施する必要がある。これらの特徴には以下が含まれる。
- 寸法(長さ、高さ、厚さ、半径、溝など)
- 表面仕上げ(表面粗さ、傷、鋭利なエッジ、バリなど)
- 幾何学的精度(平面度、円筒度、同心度、位置、振れなど)
- 組立における重要な特徴(穴の位置合わせ、クリアランス嵌め合い、干渉嵌め合いなど)
- 特徴検査(穴の深さ、スプライン、キー溝、テーパーなど)
試験部品の寸法と公差
品質検査は、部品の寸法が図面および設計図面に規定された許容寸法変動範囲内であることを確認するために実施されます。この工程は非常に重要です。なぜなら、例えば航空機部品の場合、わずか0.5mmの長さの差であっても、欠陥があると、動作中に部品が故障する可能性があるからです。
どの部品の寸法を測定する必要がありますか?
CNC加工部品においては、以下の寸法を測定し、それらが正しいかどうかを確認する必要があります。
- 全体寸法
全体の長さ
全体の幅
全体の高さ
厚さ
- 直径
外径
内径
座ぐり穴の直径
皿穴径
- 穴の寸法
穴径
穴の深さ
穴の位置
穴間の中心間距離
- ねじ寸法
外径(メジャー径):
谷径(マイナー径):
ピッチ径:
ねじピッチ
ねじ深さ
- 面取り
面取り幅
面取り角度
寸法検査にはどのようなツールが使用されますか?
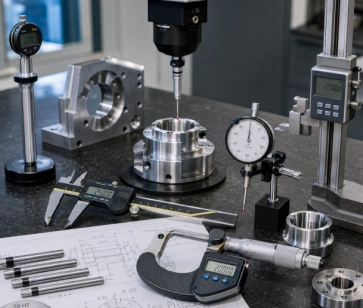
CNC加工部品の品質検査に使用するツールは、検査対象となる寸法の種類に基づいて選定されます。本節では、様々な種類の寸法に対応する各種ツールについて簡単に説明します。
- 線形寸法(長さ、幅、厚さ)の測定には、鋼製定規、ノギス、デジタルノギス、マイクロメーターが使用されます。
- 外径の高精度検査には、レーザーマイクロメーターが使用されます。
- 内径検査には、ボアゲージを使用できます。ノギスも使用できますが、精度は高くありません。
- 溝の幅と深さの検査には、光学比較器と CMM 使用されています。
- 厚さを高精度で検査するには、超音波厚さ計を使用することができる。
CNC加工部品の幾何学的精度を検証する
CNC加工部品の幾何精度検証とは、加工された形状、向き、および空間的な関係が、設計図面に規定されたGD&T(幾何公差)要件を満たしていることを確認することです。つまり、単に寸法が正しいかどうかだけでなく、形状が正しい寸法で正しい位置にあるかどうかも検証するということです。
どの幾何学的特徴をチェックする必要がありますか?
部品の用途に関して、以下の幾何学的特徴は重要であるため、検査する必要があります。
- 真直度
- 円筒度
- 平行度
- 垂直性
- 角度
- 役職
- 同心
- 振れ
幾何学的精度を検証するためにどのようなツールが使用されますか?
- CNC加工部品の平面度を確認するために、定盤とダイヤルゲージが使用されます。より高い精度が必要な場合は、光学式平面度計が使用されます。
- 真直度を確認するには、定規と三次元測定機(CMM)を使用します。
- 円筒度を確認するために、真円度測定機と三次元測定機(CMM)が使用されます。
- 高さゲージと平行度測定用ダイヤルインジケーター
- 精密直角定規と三次元測定機(CMM)を使用して、部品の直角度を検証します。
- 角度調整には、ベベルプロテクターとゲージブロック付きのサインバーを使用する。
CNC部品の重要箇所を検査する
以下は、CNC加工部品の重要な特徴であり、それぞれ適切なツールを使用して検査する必要があります。
スレッド機能のテスト
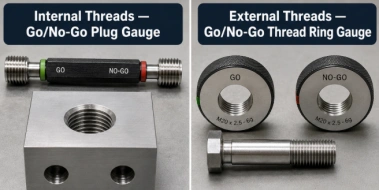
CNC加工部品には、さまざまな用途を持つ多くの種類のねじ山があります。例えば、
- 内ねじはボルトやネジなどに使用されます。
- 外ねじは、ナット、パイプ、コネクタアセンブリなどを固定するために使用されます。
内ねじには合否判定プラグゲージなどの異なる工具が使用され、外ねじには合否判定リングゲージが使用されます。これらのねじを検査することで、図面に規定された許容誤差の範囲内に収まっていることを確認します。
試験孔の特徴
貫通穴、止まり穴、リーマ穴、座ぐり穴、皿穴は、CNC加工部品において最も重要な穴の形状です。例えば、座ぐり穴はソケットヘッドキャップスクリューの凹部として使用されます。これらの穴を検査するために、複数のツールが使用されます。
- プラグゲージ
- CMM
- ノギス
- ボアゲージ
- 皿穴ゲージ
- 光学コンパレータ
テスト溝とスロット機能
CNC加工部品には、ストレートスロット、キー溝、T溝、円形溝、スナップリング溝、逃げ溝など、さまざまな種類の溝やスロットが作られます。検査時には、幅、深さ、平行度、垂直度、位置などが、次のようなさまざまなツールを使用して検査されます。
- 溝測定用ノギス、三次元測定機、マイクロメーターなど
- 溝の深さゲージ、半径ゲージ、光学コンパレータなど
テストシール機能
CNC加工部品のシールは、燃料、ガス、真空、圧力などの漏れを制御するために設けられています。そのため、あらゆる種類の損失を防ぐために、シールの検査は非常に重要です。シールには、Oリング溝、動的Oリング溝、ガスケットシール面、フランジシール面など、さまざまな種類があります。これらのシールを検査するために、次のツールが使用されます。
- 定盤
- ダイヤルインジケータ
- 平坦度ゲージ
- サインバー
- CMM
CNC加工部品の表面品質を検査する
表面品質はCNC加工部品の疲労寿命に影響を与えるため、重要な要素であり、その検査について議論することは重要である。
表面粗さはどのように測定されますか?
表面粗さは、表面が滑らかか粗いかといった、表面の状態を指します。表面粗さを検査するには、次のようなさまざまなツールが利用できます。
- 接触式スタイラスプロファイロメーター
- 光学プロフィルメーター
- 原子間力顕微鏡
- 干渉計
表面を測定するために、CNC加工部品に残った微細な表面粗さを、上述のツールを用いて測定します。測定結果は、Ra、Rz、Rt、またはRqの値で表されます。
エッジ条件を検査する方法は?
エッジ状態とは、CNC加工部品のエッジの状態を指します。これらのエッジには、鋭利なエッジ、バリ、面取り、半径、破断エッジ、丸めエッジ、フェザーエッジなどが含まれます。
- 外観検査
- ノギスまたは三次元測定機による面取り検査
- 半径ゲージ、光学コンパレータなどによる半径検査。
- デジタル顕微鏡を用いたバリの高さ測定
上記のツールは、CNC加工部品の端部を検査するために使用されます。
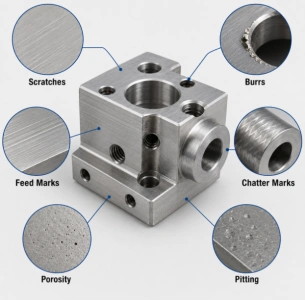
表面欠陥
表面欠陥には、傷、バリ、送り痕、チャタリング痕、多孔性、ピットなどが含まれます。これらの欠陥を識別するために、さまざまなツールを使用できます。これらのツールには以下が含まれます。
- バリ取り用デジタル顕微鏡
- 送り痕用表面粗さ計
- チャタリングマーク用プロファイルメーター
- 表面および内部の亀裂に対する浸透探傷検査または磁粉探傷検査
CNC加工後の表面仕上げを検査する
このセクションでは、CNC加工部品の表面仕上げがどのように検査されるかについて解説します。
塗膜厚と被覆率
CNC加工部品は、腐食や高温時の熱影響を防ぐためにコーティングされることがあります。コーティングの厚さや、部品全体に均一に塗布されているかなどを検査します。コーティングの厚さや被覆率を検査するために、膜厚計、走査型電子顕微鏡(SEM)、蛍光X線分析、紫外線検査などが用いられます。
コーティング接着
塗膜の密着性は、引張密着性試験機、クロスカット密着性試験機、引っ掻き密着性試験機、ロックウェル圧痕密着性試験機、および曲げ試験装置を用いて検査される。
重要な特徴における寸法変化
コーティング処理後、重要な寸法が変化する可能性があります。これらの寸法を検査するには、ノギス、外側マイクロメーター、ボアゲージ、ねじゲージ、三次元測定機(CMM)、および光学コンパレーターを使用できます。
CNC部品の機能性能をテストしますか?
CNC加工後、部品は実際の使用条件下での挙動を検証するために、さまざまな種類の機能テストを受けます。
耐圧試験
この試験は、部品が一定の圧力下で液体やガスを安全に保持できるかどうかを検査するために実施されます。このような部品の例としては、バルブ本体、ロケットエンジン部品、熱交換器などが挙げられます。この試験では、部品に水またはガスを充填し、特定の圧力まで加圧します。圧力は一定時間維持され、漏れ、変形、亀裂の有無を確認します。
漏れ検査
これは非破壊検査であり、部品が液体やガスを漏れなく保持できるかどうかを検査するために行われます。漏れ検査では、気泡漏れ試験、水中浸漬試験、圧力減衰試験、真空減衰試験などが実施されます。
トルク試験
CNC加工された部品が、破損や変形を起こさずにねじり荷重に耐えられるかどうかを確認することが目的であれば、この試験が実施されます。
- ねじトルク試験
- トルク破壊試験
- トルク牧場
- デジタルトルクアナライザー
上記の試験方法とツールは、トルク試験に使用されます。
実践編:CNC加工部品によく見られる品質問題とその原因
CNC加工部品の品質管理において、以下のような問題が発生する。
寸法は正しいが、組み立て時に詰まりが発生する
以下の表は、寸法の誤りの考えられる原因と、それがシール不良に及ぼす影響を示しています。
|
原因となる |
詳細説明 |
結果 |
|---|---|---|
|
エッジのバリ |
端に残った材料 |
アセンブリの詰まり |
|
鋭い角 |
エッジリリーフなし |
装着時の干渉 |
|
高い表面粗さ |
過剰な摩擦 |
組み立てが難しい |
|
GD&Tが不正確 |
特徴の配置が不十分 |
不適切なフィット感 |
|
穴または軸のずれ |
嵌合部がオフセットしている |
組み立て不良 |
穴のサイズは正しいが、穴の位置が間違っている
以下の表は、穴の位置が間違っている可能性のある原因を示しています。
|
原因となる |
詳細説明 |
結果 |
|---|---|---|
|
ワークピースのセットアップが正しくありません |
作業オフセットが間違っています |
穴がずれた |
|
治具のずれ |
部品が正しく固定されていません |
穴の位置が間違っている |
|
CNCプログラムエラー |
座標が間違っています |
穴の位置が間違っている |
|
機械の位置決め誤差 |
軸のバックラッシュまたはキャリブレーション不良 |
位置偏差 |
|
工具のたわみ |
切削負荷により工具が曲がる |
ホール |
表面仕上げは許容範囲内だが、組み立て精度が悪い
以下の表は、表面仕上げ不良の考えられる原因と、それが組み立て精度に及ぼす影響を示しています。
|
品質問題 |
考えられる原因 |
アセンブリへの影響 |
|---|---|---|
|
表面仕上げは許容範囲内だが、組み立て精度が悪い |
幾何公差(GD&T)の誤り |
表面仕上げは良好であるにもかかわらず、嵌合部品が正しく位置合わせされない。 |
|
公差スタックアップ内の寸法変動 |
複数の公差が組み合わさると、不適切な嵌合が生じる。 |
|
|
加工後の部品の歪み |
表面仕上げに影響を与えることなく、実際のフィット感を変更します。 |
|
|
バリやエッジの欠陥 |
表面仕上げは許容範囲内であっても、スムーズな組み立てを妨げる。 |
|
|
機能の位置が正しくありません |
表面仕上げは良好であるにもかかわらず、機能的な部品が正しく嵌合しない。 |
表面粗さは許容範囲内だが、シール不良
以下の表は、表面粗さの考えられる原因と、それがシール不良に及ぼす影響を示しています。
|
品質問題 |
考えられる原因 |
影響 |
|---|---|---|
|
表面粗さは許容範囲内だが、シール不良 |
表面の波状が不適切 |
均一なシール接触を妨げる。 |
|
溝の寸法が不適切 |
シール部の圧縮不足を引き起こす。 |
|
|
シール面の平面不良 |
許容範囲内の表面粗さであっても、漏洩経路を形成する。 |
|
|
バリやエッジの欠陥 |
シールの適切な装着を損傷または妨げる。 |
|
|
幾何公差(平面度/振れ)の誤り |
表面粗さが仕様を満たしている場合でも、シール効果が低下します。 |
Tuofaは、要件を満たさないCNC部品をどのように管理していますか?
部品を問題なく加工することは不可能です。そのため、不良部品の取り扱い方法を知っていることは、信頼できるCNC加工サービスプロバイダーの製造能力を評価する基準の一つとなっています。長年の製造経験を持つTuofaは、不良部品がお客様に届かないようにするために、以下の対策を実施しています。
不適合部品を特定し、隔離する
最初の段階で、経験豊富なスタッフがロットから不適合部品を特定し、選別します。Tuofaは、表面処理の前後に2回の徹底した品質検査を実施します。梱包段階でも、スタッフは部品の品質をチェックします。これらのCNC加工部品は、欠陥や寸法誤差に基づいて選別されます。
部品が再加工または修理可能かどうかを判断する
不適合部品の管理における第2段階では、Tuofaの専門スタッフが部品の再加工または修理が可能かどうかを確認します。当社のスタッフの豊富な経験は、不適合なCNC加工部品を迅速かつ正確に管理する上で役立っています。
例えば、バリや軽度の表面汚染といった表面的な問題は修復可能ですが、穴のサイズが大きすぎたり、重要な部品の位置が許容範囲外であったりする場合は、単純に修復することはできません。重要なのは、修復した部品は寸法、表面状態、機能について再度検査する必要があるということです。
生産を再開する前に原因を検証してください。
Tuofaでは、いかなるエラーの原因も無視せず、経験豊富なスタッフが徹底的に調査します。Tuofaでは、不良部品の原因を綿密に調べ、次回の生産で同じ問題が発生しないよう対策を講じます。例えば、以下のような点を確認します。
- 切削工具
- 加工プログラム
- 表面処理プロセス
- 部品の洗浄工程
原因を確認後、設定を調整いたします。
結論
品質管理は、CNC加工部品の成功の基盤となります。なぜなら、欠陥が見過ごされると、後の段階で故障の原因となる可能性があるからです。CNC加工部品の検査には、用途に応じて様々なツールが使用されます。例えば、穴を検査する場合は、プラグゲージやCMMなどが用いられます。
FAQ
CNC検査にはどのようなツールや技術が一般的に使用されていますか?
一般的なツールは以下のとおりです。
- バーニアキャリパー
- ボアゲージ
- ミクロメーター
- ねじゲージ
- プラグゲージ
- 光学コンパレータ
一般的な技術は以下のとおりです。
- 3Dスキャン
- CTスキャン
- CMM検査
- インプロセスプロービング
CNC部品の検査において、CMM(三次元測定機)が必要となるのはどのような場合ですか?
座標測定機は、部品の公差が厳しく、形状が複雑な場合に使用される高度な機械です。
CNC加工部品は、陽極酸化処理後に再度検査する必要があるのはなぜですか?
陽極酸化処理は、CNC加工部品にコーティングを施すための処理です。陽極酸化処理後、CNC加工部品は再度検査され、コーティングの厚さを確認するとともに、部品の重要な部分の寸法に変化がないかを確認する必要があります。
 CNC加工部品の洗浄方法:精密部品洗浄プロセス




