 電話/WeChat:
 Email:



 ホーム
CNC加工部品における永久磁石と残留磁気

 公開日:2025年6月26日

永久磁石アセンブリや精密鋼部品を用いた新規プロジェクトを計画中ですか?永久磁石の仕組みを理解することで、より優れた製品を設計し、CNC加工の要件を満たすことができます。
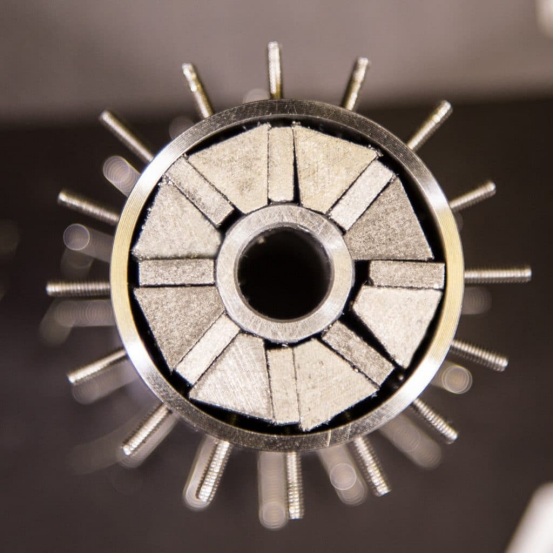
永久磁石とは何ですか?
永久磁石は、現代工学における最も基本的な構成要素の一つです。外部電源を必要とせずに一定の磁場を維持します。プロジェクトに必要な磁石関連部品を発注する前に、永久磁石の概念を理解しておくことは非常に重要です。そうすることで、時間と費用のかかる設計変更の可能性を減らすことができるでしょう。
永久磁石の定義
永久磁石とは、磁化後、電気エネルギー源を必要とせずに非常に長い時間磁場を保持する物質です。電磁石とは異なり、磁気状態を維持するために電力は一切必要ありません。永久磁石は「硬磁石」または「静磁石」とも呼ばれます。材料科学において、「硬磁石」とは保磁力が高い物質を指し、これはつまり、非常に強い抵抗力を持つことを意味します。
永久磁石の例
永久磁石は、日常生活から産業用途まで幅広く使用されています。以下に、いくつかの永久磁石の例を示します。
日常的な永久磁石の例
私たちは意識することなく、日常生活の中で永久磁石を扱っています。例えば、冷蔵庫のドアのパッキン、キャビネットの留め金、スピーカー、スマートフォンの振動モーター、ヘッドホン、ホワイトボードのマグネットなど、これらはすべて永久磁石に依存しています。
工業用永久磁石の例
一方、永久磁石は、産業用ギアサーボモーター、風力タービン発電機、磁気エンコーダー、リニアアクチュエーター、MRI装置、磁気ベアリング、CNC加工工場で使用される磁気ワーク保持チャックなどに用いられています。これらの用途では、ハウジング、ブラケット、ポールピースなどの非常に精密なCNC加工が求められます。
永久磁石 vs 永久磁石
「永久磁石」とは、実際の物理的な物質、つまり磁化された物質そのものを指す用語です。
「永久磁石」とは物理的な性質、つまり永久磁気特性を持つものを指します。例えば、永久磁石チャックや永久磁石カップリングなどがこれに該当します。この違いは、メモを書いたり、図面を作成したり、発注書を作成したりする際に重要になります。
永久磁石、一時磁石、電磁石の比較
次の表01は、永久磁石、一時磁石、電磁石の違いを示しています。
表01:永久磁石、一時磁石、電磁石の違い
|
タイプ |
必要な電力は? |
現場期間 |
使用法 |
|
永久磁石 |
いいえ |
不定 |
モーター、センサー、スピーカー |
|
一時磁石 |
いいえ |
ショート |
ペーパークリップ、軟鉄芯 |
|
電磁石 |
はい(継続) |
電源が入っている間のみ |
持ち上げ用磁石、MRIコイル |
永久磁石はどのように機能するのか?
永久磁石の原子レベルでの特性は、これらの磁石を取り囲む部品の設計に影響を与えます。この現象を理解することで、製造時や製品の最終使用時における高額なミスを防ぐことができます。
磁気の背後にある科学
磁性体には、微細構造の中に磁気ドメインと呼ばれる非常に小さな領域が存在します。下の図に示すように、各ドメインでは電子のスピンが一方向にのみ配列されているため、その領域は磁性を帯びています。磁化されていない鋼片では、ドメインはランダムな方向に配向しており、それぞれの磁気効果が互いに打ち消し合っています。材料に強い磁場をかけると、これらのドメインは磁場の方向に揃うように回転します。硬磁性体では、磁場が取り除かれた後もドメインは揃ったままになります。この残存する磁性が、永久磁石として認識されるものです。
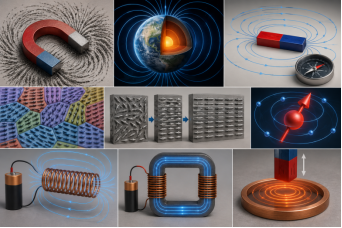
強磁性体が磁性を持つようになる理由
強い磁化を起こせる物質がいくつか存在する。一般的な例としては、鉄、ニッケル、コバルト、および様々な鉄系合金などが挙げられる。
これらの物質は、近傍の原子の磁気モーメントを同じ方向に整列させる結晶格子構造を有している。この特性から、磁気アセンブリ、磁気回路、磁束誘導素子などに幅広く利用されている。
永久磁石が電力なしで磁力を保持する理由
硬磁性体は、強い消磁抵抗(高い保磁力)を特徴としています。これは、非常に強い消磁磁場をかけなければ、磁区を完全にランダムな状態に戻すことができないことを意味します。そのような消磁力が加わらなければ、磁区は整列した状態を保ち、磁石は永久に、あるいは少なくとも非常に高い温度、機械的衝撃、または消磁コイルに遭遇するまで、磁場を維持することができます。
永久磁石の主な種類
永久磁石はすべて同じではありません。磁石の種類によって、磁力、耐熱性、耐腐食性、価格などが異なります。磁石の選択は、使用環境とプロジェクトのニーズに基づいて行う必要があります。特定の用途に適した磁石の種類を選択する前に、エンジニアリングチームが知っておくべきことを以下に示します。
ネオジム磁石
ネオジム鉄ボロン磁石は、あらゆる磁石の中で最も高いエネルギー積を持ち、最大52 MGOe(メガガウス・エルステッド)に達します。その高い磁力のため、サーボモーターやセンサーアセンブリなど、小型で高磁力を必要とする用途によく使用されます。主な欠点は、最高使用温度が限られていることです。標準グレードは80℃で減磁が始まりますが、特殊グレードは200℃まで使用できます。さらに、NdFeB磁石は腐食しやすいため、ニッケル、エポキシ、亜鉛などの保護コーティングを施す必要があります。
サマリウムコバルト磁石
サマリウムコバルト(SmCo)磁石は、150℃を超える高温下でも非常に強力な磁力と安定した性能を必要とするユーザーにとって、依然として第一の選択肢となっています。SmCoグレード2:17磁石は、300℃でも連続運転が可能です。NdFeB磁石よりも高価で脆いという欠点はあるものの、高温下での磁気安定性と減磁耐性に優れています。これらの磁石は、主に航空宇宙用アクチュエータ、高温センサー、ターボ機械などの用途で使用されています。
フェライト磁石またはセラミック磁石
フェライト磁石は、その低コスト性から最も広く使用されています。エネルギー積は1~4 MGOeと控えめですが、耐腐食性に優れ、コーティングが不要で、使用温度範囲は-40℃から+250℃です。これらの磁石は主に、小型DCモーター、ドアラッチ、スピーカー、磁気センサーなど、磁力が重要な要素ではない用途で使用されています。
アルニコマグネット
アルニコ磁石(アルミニウム、ニッケル、コバルトの合金)は、希土類磁石が登場する以前は、永久磁石の主要技術でした。540℃までの高温でも非常に安定しており、耐腐食性にも優れています。一方で、保磁力が非常に低いため、容易に消磁されます。現在でも、ギターのピックアップ、楽器、計測器など、比較的高い温度で安定した磁束を必要とする用途に使用されています。
永久磁石の種類を選ぶ方法
以下の表02は、永久磁石を選定する際の主な基準とその例を示しています。
表02:永久磁石の種類を選択する際の主な基準
|
マグネットタイプ |
最大エネルギー製品 |
最高使用温度 |
耐食性 |
コストレベル |
|
NdFeB |
52 MGOe |
80~200℃(グレードによる) |
ロー |
技法 |
|
SmCo系 |
32 MGOe |
300°C |
グッド |
ハイ |
|
フェライト |
4 MGOe |
250°C |
素晴らしい |
ロー |
|
アルニコ |
9 MGOe |
540°C |
グッド |
技法 |
硬磁性材料と軟磁性材料
硬磁性材料とは、外部の磁場を取り除いた後も磁性を維持する材料のことです。硬磁性材料は、長期間にわたって磁性を維持する能力を持っています。一方、軟磁性材料は容易に磁化・脱磁できます。その主な理由は、脱磁に必要なエネルギーが少ないためです。
磁気における「硬い」と「柔らかい」の意味
磁気において、硬磁性体と軟磁性体は、物質がどれだけ容易に磁化され、また脱磁されるかを表します。磁化された後に容易に脱磁されない物質は、硬磁性体であると言えます。
機械加工部品においてこの違いが重要な理由
機械加工部品においては、硬磁性体と軟磁性体のどちらを選択するかが非常に重要です。例えば、センサーやローターアセンブリに軟磁性体を選択すると、性能に影響が出て、要求仕様を満たせなくなる可能性があります。
鉄、鋼、ステンレス鋼は永久磁石ですか?
異なる材料はそれぞれ異なる磁気特性を示します。その磁性は、製造方法、微細構造、組成によって決まります。次のセクションでは、さまざまな材料が磁気に対してどのように反応するかについて説明します。
鉄は永久磁石ですか?
鉄は強い強磁性体ですが、永久磁石ではありません。その理由は、外部磁場を取り除くと磁性を失ってしまうからです。
鋼鉄は永久磁石なのか?
様々な種類の鋼材が永久磁石として広く用いられている。これらの鋼材は、磁場にさらされた後も磁化を保持する性質を持っている。
ステンレス鋼は磁性を持ちますか?
ステンレス鋼の磁化は、その結晶構造に依存します。焼きなまし処理された304型および316型ステンレス鋼は、一般的に非磁性または弱磁性であると考えられています。しかし、冷間加工、成形、機械加工、溶接によって、特に304型では局所的な透磁率を高めることができます。一方、フェライト系およびマルテンサイト系ステンレス鋼は磁性を有しますが、永久磁石として一般的に使用されることはありません。
鋼部品における残留磁気
鋼材部品の中には、加工工程によって鋼材中の磁気ドメインが整列するため、加工後も残留磁気を保持するものがあります。研削や切削などの加工工程では、加工完了後にわずかな永久磁気効果が残る場合があります。
磁性材料と永久磁石
磁性体は必ずしも永久磁石ではありません。磁性体は磁場にさらされた後も残留磁気を保持することがありますが、だからといって必ずしも永久磁石になるわけではありません。そのため、機械加工された鋼鉄部品は、永久磁石ではないにもかかわらず残留磁気を示すことがあります。
永久磁石はどこで使用されていますか?
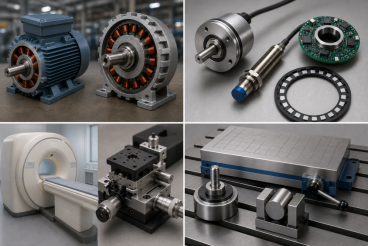
永久磁石は幅広い用途で使用されています。永久磁石の主な機能は、センサー、精密機器、ワーク保持、エネルギー変換のための磁力を発生させることです。以下のセクションと図は、永久磁石の用途に関する概要を示しています。
モーターと発電機における永久磁石
モーターでは、永久磁石が磁場を発生させ、電気エネルギーを機械的な運動エネルギーに変換する。発電機では、永久磁石が機械的な運動エネルギーを電気エネルギーに変換する。
センサーおよびエンコーダーにおける永久磁石
多くのセンサーやエンコーダーは永久磁石を利用しています。これらの磁石は安定した磁場を生成し、速度、位置、動きを検出するための正確な信号を作り出します。
医療機器および精密機器における永久磁石
永久磁石は、手術器具、MRIシステム、実験装置など、医療機器や精密機器に幅広く使用されています。永久磁石は、正確な位置決め、センシング、および安定した性能を保証します。
磁気クランプおよびワーク保持における永久磁石
永久磁石は、溶接や機械加工の際に磁性のあるワークピースを保持するための磁気クランプおよびワーク保持システムに使用されます。CNC加工工場では、不要な従来の機械式クランプを不要にするために、磁気チャックや治具が使用されます。
永久磁石はどのように設置されますか?
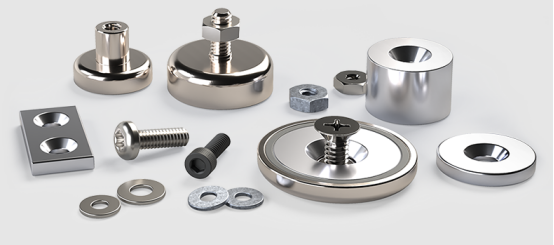
永久磁石は、ベース、プレート、ハウジングとともに使用され、機械的な支持を与える役割を果たします。これにより、永久磁石を損傷から保護することができます。次のセクションでは、永久磁石の一般的な設置方法と製造方法について説明します。
接着取り付け
この方法は安価であるため、産業用途で広く用いられています。この方法では、二液性構造用エポキシ接着剤を用いて、永久磁石を取付ベース、プレート、およびハウジングに接着します。
ただし、安全性が極めて重要な場所や高負荷がかかる場所では、接着による取り付けを唯一の固定方法として使用することは推奨されません。長時間の振動、衝撃、剥離荷重、温度変化、湿気、または化学物質への曝露により接着強度が低下し、磁石が外れるリスクが高まります。構造荷重が大きい場所では、保持プレート、スリーブ、クランプ、またはカバーを備えた加工済みのポケットを使用し、接着剤は二次的な固定手段としてのみ使用してください。
埋め込み取り付け
この方法では、永久磁石を機械加工されたポケットや空洞に挿入します。その後、接着剤を使用して磁石を固定します。これにより、磁石を衝撃、腐食、損傷から保護することができます。
機械的保持
機械的固定では、永久磁石はクランプ、ファスナー、ハウジングを用いて物理的に固定されます。これにより、磁石を振動、衝撃、温度変化から保護することができます。
カプセル化マウント
この構造では、永久磁石はエポキシ樹脂、ステンレス鋼、ゴムでできた筐体内に完全に固定されています。これにより、腐食、化学物質、衝撃による損傷を防ぎ、永久磁石の性能を維持することができます。
磁気回路の実装
この方式では、永久磁石はハウジング、プレート、ポールピースなどの強磁性部品内部に組み込まれます。そして、これらの磁石は接着や圧入によって固定されます。
設置設計上の考慮事項
耐久性と信頼性の高い性能を確保するためには、以下の要素を考慮する必要があります。
- 磁力要件
- 動作温度に応じた磁石グレードの選定。
- 永久磁石への衝撃、衝突、腐食、損傷を避けるため、適切な取り付け方法を選択してください。
- エアギャップと鋼製部品を考慮することで、磁気効率を最大化する。
機械加工部品における永久磁石
永久磁石は、磁力を発生させるために機械加工部品に使用されます。シャフト、ヨーク、ポールピース、クランプなどの機械加工部品は、磁石を保持し保護するために使用されます。
機能の中核としての磁石
機械加工された部品に組み込まれた永久磁石は、さまざまな用途に必要な磁力を発生させる機能的なコアとして機能します。
機械加工されたハウジング、スリーブ、ブラケット、およびリテーナー
機械加工されたハウジング、スリーブ、ブラケット、およびリテーナーは、磁石を保持するために使用されます。これらの部品は、磁場を正しい方向に導き、永久磁石を腐食、衝撃、および振動から保護します。
ポールピース、ヨーク、および磁束ガイド部品
磁場を集中させ、効率を高めるために、以下の構成要素が使用されます。
- 磁極片:磁場を目的の場所に集中させる役割を担います。
- ヨーク:磁場の戻り経路を提供することで、磁場効率を高めます。
- 磁束誘導:磁気損失を低減します。
永久磁石アセンブリにおいてCNC加工が重要な理由
CNC加工は、永久磁石アセンブリにおいて、磁石を保持・保護する部品を製造する上で重要な役割を果たします。これらの部品には、取り付けベース、プレート、ブラケット、スリーブ、ハウジングなどが含まれます。
厳しい組立公差
効率を最大化するためには、永久磁石と周辺部品の位置合わせが不可欠です。そのため、CNC加工機は部品を厳密な公差で製造し、部品が確実に嵌合し、正確な位置決めができるようにしています。
同心度と振れ精度の向上
CNC加工による厳密な公差で部品を製造することで、同心度の向上と振れの低減が実現します。これにより、最大限の効率性と信頼性の高い性能が得られます。
プロトタイプから生産までのサポート
CNC加工は、試作品の初期段階から最終的な量産段階まで、製造業者を支援します。試作品段階では、CNCマシンを使用して、取り付け部、ブラケット、スリーブ、プレート部品のテストと改良を行うことができます。量産段階では、高精度な公差で繰り返し生産することが可能になります。
磁気部品および磁気アセンブリ
技術の進歩に伴い、永久磁石はより高い精度と信頼性の高い性能を提供するようになりました。しかし、その性能は磁石自体だけでなく、位置合わせ、保護、そして厳密な寸法精度にも大きく左右されます。次のセクションでは、一般的な産業用磁気アセンブリと、磁気部品と磁気アセンブリの主な違いについて説明します。
磁気部品とは何ですか?
基本磁場を生成するために使用される、単一の基礎部品。例としては、コアとコイルが挙げられる。
磁気アセンブリとは何ですか?
磁気アセンブリは、ハウジング、プレート、スリーブ、ヨーク、およびシャフトと、1つまたは複数の永久磁石から構成される。
永久磁石と磁気アセンブリの比較
以下の表03は、永久磁石と磁気アセンブリの主な違いを示しています。
表03:永久磁石と磁気アセンブリの主な違い。
|
側面 |
永久磁石 |
磁気アセンブリ |
|
設計 |
シンプルな幾何学 |
エンジニアリングシステム |
|
|
マグネット素材 |
マグネット+コンポーネント |
|
演算 |
磁場を生成する |
制御された磁気性能を実現します |
|
コンポーネント |
磁性体のみ |
磁石、ハウジング、ポールピース、留め具 |
|
用途 |
基本的な磁気利用 |
産業システム |
|
製造業 |
磁石加工 |
機械加工+組み立て |
|
費用 |
低くなる |
より高い |
一般的な産業用磁気アセンブリ
工業用磁気アセンブリは、磁石とその構成部品から構成されます。これにより、最大の磁気性能が得られます。一般的な工業用磁気アセンブリを以下に示します。
ポットマグネット
これは、磁場を集中させるための鋼鉄製のカップで構成されています。ポットマグネットでは、永久磁石が鋼鉄製のカップの中に収められています。
磁気カップリング
この方式では、永久磁石を用いて、接触することなく一方の部品から他方の部品へ運動を伝達します。これらは化学処理や漏れのない運転に使用されます。
ローターマグネットアセンブリ
ローターマグネットアセンブリでは、永久磁石がローターに取り付けられています。回転する磁場がステーター巻線と相互作用することで、運動が生じます。
センサーマグネットアセンブリ
センサー用磁石アセンブリでは、永久磁石はハウジングやブラケットなどの支持部品と一体化されています。これらの磁石は、センシングや位置決め用途に必要な制御された磁力を提供します。
磁気ワーク保持アセンブリ
磁気式ワーク保持装置は、永久磁石の力でワークピースを安定して保持するために使用されます。これは、CNC加工、フライス加工、研削加工などで一般的に用いられています。
永久磁石アセンブリの部品はどのように機械加工されるのですか?
永久磁石アセンブリは、磁石単体ではなく、磁石を支えるための他の部品も含まれています。これらの機械部品は、適切な嵌合と性能を確保するために、精密に加工されなければなりません。
磁石周辺の部品加工
磁石の周囲には、ホルダー、磁石ハウジング、スリーブ、ポケット、ヨーク、背面鉄板など、一般的な機械加工部品がいくつかあります。
- 金属
シャフト、ポールピース、ブラケット、ハウジングの製造には、フライス加工、研削加工、タッピング加工、および旋削加工が用いられます。
- プラスチック
磁気アセンブリには、スペーサー、絶縁体、カバー、支持構造などのプラスチック部品が使用されます。これらの部品の一般的な製造方法は、フライス加工、CNCルーター加工、精密機械加工、旋削加工です。
- その他
複合材料やセラミック材料は、レーザー切断、ウォータージェット切断、研削などの方法で加工されます。これは、高い耐摩耗性が求められる用途や、磁気アセンブリの軽量化において重要です。
磁石の組み立て時のリスク
磁石自体に機械加工が施されていない場合でも、周辺部品の不具合や組み立て工程のミスによって磁石が損傷する可能性があります。主なリスクとしては、機械的な欠け、熱による磁気性能の低下、そして後に腐食につながる可能性のあるコーティングの損傷などが挙げられます。
チッピング
一般的に、永久磁石は脆く、組み立て時や衝突時の衝撃によって材料が欠けてしまう。
熱による損傷
研削加工や機械加工の工程では高温が発生する。これは永久磁石の性能に影響を与える。
コーティングの損傷
磁石の表面コーティングは、組み立て時に損傷する可能性があります。不適切な取り扱いや腐食は、耐用年数を短縮させる原因となります。
永久磁石アセンブリの許容誤差要件
エアギャップ許容値
エアギャップ許容値とは、基本的に磁石とその相手部品との間の許容距離の変動範囲のことです。最大の磁場を得るためには、機械的な安全性とのバランスを取ることが重要です。
平坦性と平行性
平面度公差とは、磁気面が完全な平面からどれだけずれているかを示す許容範囲のことです。これはエアギャップやアセンブリ全体の性能に影響を与えます。平行度とは、互いに一定の向きを保つ2つの平行面を指します。平行度公差が超過または減少すると、エアギャップに影響を及ぼし、ひいては磁気性能にも影響します。
同心度と振れ
同心度とは、磁石の中心軸と軸が基準軸とどれだけ一致しているかを示すものです。同心度が高いほど、エアギャップが均一になり、磁気特性がより安定します。一方、振れとは、回転面が理想的な回転位置からどれだけずれているかを示すものです。振れが大きいと、回転中にノイズが発生したり、磁場が不安定になったり、エアギャップが変動したりします。
位置決め精度
位置決め精度とは、磁石が所定の位置にどれだけ正確に配置されているかを示すものです。磁石を正確に位置決めすることで、正しい方向の磁場が発生します。
接着剤のクリアランス
接着クリアランスとは、磁石と接合面との間の隙間のことです。十分な隙間があれば、接着剤が均一に広がり、優れた接着力が得られます。
圧入と保持機能
圧入式の場合、磁石の寸法は取り付け穴よりもわずかに大きくなります。寸法が大きいため、接着剤を使わなくても磁石はしっかりと固定されます。振動や高速回転時にも、保持機能により磁石がずれるのを防ぎます。
極性および方向制御
極性制御では、南極と北極が要求仕様どおりに正確に配置されます。一方、向き制御では、磁石が正しい方向に配置されます。正しい極性と向きによって、アセンブリの性能への影響を回避できます。
永久磁石部品の表面処理およびコーティング
耐久性を高め、腐食を防ぎ、外観を向上させるために、さまざまなコーティングや表面処理が用いられます。
一般的な磁石コーティング
一般的な磁性コーティングの主な機能と視覚効果を以下に説明します。
ニッケルコーティング
ニッケルコーティングは、明るい銀色の金属光沢仕上げを実現します。ニッケルコーティングは、外観、密着性、および腐食防止効果を向上させます。
エポキシコーティング
エポキシコーティングは、ガラスのような光沢のある外観を与えます。エポキシコーティングは、環境からの保護バリアとして使用されます。
亜鉛コーティング
亜鉛メッキは、明るい銀色の外観を与えます。広く用いられており、費用対効果が高く、耐久性を向上させ、腐食を防ぎます。
パリレンコーティング
このコーティング層の厚さは非常に薄いため、高い寸法精度が求められる用途に使用されます。このコーティングは透明な外観を持ち、以下の機能を備えています。
- 摩耗および表面保護
- 磁気性能を維持
- 電気絶縁
- 防食
機械加工金属部品の表面仕上げ
表面仕上げは、機械加工された金属部品の最終工程です。これは、様々な環境下で長期的な性能を確保するために不可欠です。
陽極酸化
陽極酸化処理では、金属を腐食から保護し、耐摩耗性を向上させるために、酸化アルミニウム層が形成される。
パッシベーション
この処理では、ステンレス鋼の表面から遊離鉄が除去されます。自然酸化皮膜を最適化することで、耐食性を向上させることができます。
ブラックオキサイド
これは金属の表面層を化学的に変化させ、磁鉄鉱層に変えるものです。コーティングやメッキと同様に、黒色酸化皮膜は部品の寸法を大きく変化させることはありません。
無電解ニッケル
この層は銀色の金属光沢を与え、優れた耐腐食性を発揮します。この層は外部電源を使用せずに表面に均一に成膜されます。
亜鉛メッキ
表面に亜鉛の層が析出しており、この層によって明るい銀青色の外観が生まれます。
環境が塗料の選択に与える影響
使用環境は、コーティング材の選定において最も重要な要素です。コーティング材は、様々な環境にさらされることで性能が変化する可能性があります。以下に、様々な環境に適した推奨コーティング材をいくつか示します。
- 湿度と水分:無電解ニッケル、エポキシコーティング
- 化学物質への曝露:エポキシ樹脂およびパリレンコーティング
- 摩耗と擦り傷:ニッケルメッキと無電解ニッケル
機械加工部品が偶然磁化した場合
加工部品が意図せず磁化してしまうことがあります。以下の部品や検査方法においては、残留磁気が残る可能性があります。性能への影響を避けるため、部品の脱磁処理が必要です。この現象は、ステンレス鋼などの強磁性材料でよく見られます。
磁気ワークホールディング
磁気式ワーク保持では、ワークピースは強力な磁力によって安定化されます。しかし、磁場に長時間さらされると、残留磁気が残る可能性があります。
磁性粒子検査
磁粉探傷検査は、表面および表面下の亀裂を検査するために使用されます。材料に(機械加工工程で生じた)残留磁気が既に存在する場合、磁粉が誤った場所に集積し、誤ったエラー表示につながる可能性があります。
磁気による持ち上げと取り扱い
磁気による吊り上げ・搬送作業中に、部品が磁化されることがあります。部品に残留する磁化は、金属や切削屑など、近くの部品を引き寄せる可能性があります。
強力な磁気ツールとの接触
機械加工中、部品は強力な磁気工具や磁気チャックに接触すると磁化される可能性があります。
研削と微細金属粒子
研削工程では、微細な金属粒子が発生することがあります。これらの粒子は残留磁化成分を引き付ける可能性があるため、この問題を克服するには適切な洗浄と脱磁が必要です。
出荷前に偶発的な磁化が重要な理由
機械加工後、残留磁気によって部品に金属片が付着したり、磁気検査に支障をきたしたり、取り扱いや輸送中に部品同士がくっついたりする恐れがあります。そのため、意図せず磁化してしまった部品は、汚染、検査ミス、取り扱い上の問題を防ぐため、出荷前に脱磁する必要があります。
機械加工部品における残留磁気
次のセクションでは、残留磁気、その影響、原因、そして脱磁の重要性について説明します。
残留磁気とは何ですか?
機械加工後、部品に残留する磁場は残留磁気と呼ばれます。これは基本的に、機械加工後には不要となるものです。残留磁気の一般的な原因は以下のとおりです。
- 磁気ワーク保持
- 研削作業
- 磁気式昇降・搬送装置
- 磁性粒子検査(MPI)
- 強い電磁場への曝露
鋼鉄部品が残留磁気を保持する理由
機械加工後、一部の鋼部品の内部磁気ドメインは中性状態に戻らないことがあります。これらの部品は、外部磁場を除去した後でも同じ磁気配列を維持します。そのため、一部の鋼部品は残留磁気を保持することがあります。
残留磁気が洗浄に及ぼす影響
鋼製のシャフトは、研削後も磁性を保持する場合があります。研削後、外部磁場を除去しても、一部の磁区は整列したまま残ります。これにより、磁石に引き寄せられる小さな金属粒子が生じる可能性があります。
残留磁気が組み立てに及ぼす影響
組み立て時、ギアボックスの機械加工部品に残留する磁気が金属切粉を引き寄せる可能性があります。これにより、寸法精度が低下し、位置合わせがより困難になる場合があります。
残留磁気が検査に及ぼす影響
機械加工部品に残留する磁気も、磁粉探傷検査に影響を与える可能性があります。残留磁気のため、欠陥のない領域に磁粉が蓄積されることがあるからです。
残留磁気がベアリング、センサー、精密ギャップに与える影響
次のセクションでは、残留磁気がセンサー、精密ギャップ、およびベアリングにどのような影響を与えるかを説明します。
- ベアリング:ベアリングに残留する磁気成分が、潤滑油中の金属粒子を引き寄せる可能性があります。これにより過熱が発生し、ベアリングの寿命が短くなります。
- 精密な隙間:残留磁力により、表面に付着した微細な鋼片が引き寄せられることがあります。これにより、ベアリング面間の隙間が狭くなります。これは性能に影響を与え、摩擦を増加させ、部品の取り付け時に問題を引き起こします。
- センサー:鋼製部品に残留する磁場は、センサーが本来受信する磁気信号に干渉する可能性があります。これにより、信号誤差が生じ、測定値に影響が出ます。
磁石応用における磁化方向
このセクションでは、磁石の用途において磁方向がどのように利用されているかを見ていきましょう。
磁化方向とは何か
磁化過程において磁気ドメインが整列する方向を磁化方向と呼ぶ。
一般的な磁化方向
一般的な磁化の方向は以下のとおりです。
軸方向磁化
このタイプの磁化方向は、円盤型磁石やリング型磁石に用いられます。このタイプの磁化では、磁場は磁石の中心軸または厚み方向をまっすぐに貫きます。
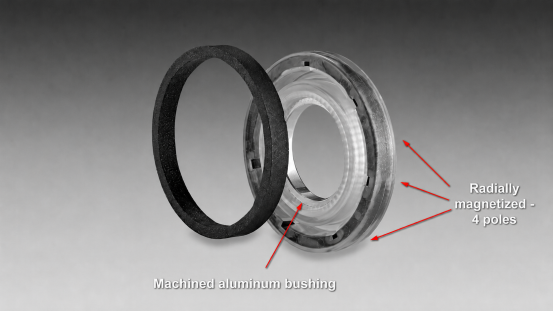
ラジアル磁化
このタイプでは、磁化パターンは軸方向や直径方向ではなく、半径方向に向けられています。リング磁石などに用いられます。
直径方向の磁化
このタイプでは、磁場は直径方向に流れます。円筒形磁石によく用いられます。北極と南極は、反対側の湾曲した面にあります。
多極磁化
簡単に言うと、多極磁化とは、1つの磁石に2つ以上の極が存在することを意味します。このタイプは、ロータリーエンコーダ、ブラシレスDCモーター、サーボモーターなどに用いられています。
作業面とポールの向き
作用面とは、組み立て時に磁気機能を発揮するように設計された磁石の表面を指します。
極の向きとは、北極と南極がどこにあるかを示すものです。
これらは、正しい組み立て、適切な磁気性能、および機能障害の防止を保証するため、図面に明確に記載されるべきである。
機械加工部品の脱磁
このセクションでは、機械加工部品の脱磁に関する考察を提供します。
消磁とは何ですか?
磁石の磁力が部分的または完全に失われることを減磁という。
脱磁と非磁性化の違い
以下の表は、脱磁と物質を非磁性にすることの違いを簡潔に説明したものです。
交流消磁の仕組み
このプロセスでは、材料中の磁気ドメインは、徐々に減少する磁場の下で繰り返し方向を反転させられます。基本的に、交流消磁は交流磁場を印加するものであり、これは磁場の極性が連続的に切り替わることを意味します。
購入者が脱磁を依頼すべき場合
機械加工部品の脱磁を依頼すべきタイミングは以下のとおりです。
磁気チャック研削後
研削加工では部品に残留磁気が残る可能性があり、これは後の工程における機能性、品質、組み立て上の問題を引き起こす危険性があります。そのため、購入者は磁気チャック研削後の脱磁処理を必ず要求する必要があります。
磁粉探傷検査後
磁粉探傷検査では、検査対象物に磁場が残留することがあり、後の工程で機能に影響を与える可能性があります。そのため、磁粉探傷検査後には必ず脱磁処理を行う必要があります。
精密洗浄前
精密洗浄を行う前には必ず脱磁処理が必要です。部品の磁気は洗浄中に汚染物質を引き寄せる可能性があり、また、脱磁処理はより優れた表面化学制御を実現するのに役立つからです。
センサーやベアリング付近への組み立て前
- 部品内の磁気によって意図しない局所的な磁場が発生し、センサーの読み取り値が歪む可能性がある。
- ベアリングの場合、磁気は金属粒子を引き付けるため、摩耗が加速する。
精密鋼部品の梱包前
精密な鋼部品を包装する前に脱磁処理を行うことで、金属粒子の吸着を防ぎ、部品同士の固着を回避し、腐食リスクを低減することができます。
CNC部品の磁石関連図面注記
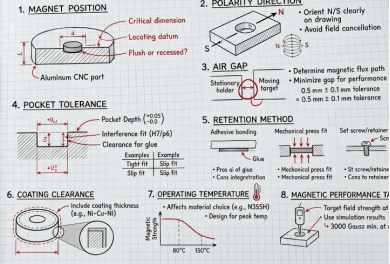
次の図は、CNC部品の磁石関連の図面注記を示しており、部品設計の際に役立ちます。
磁石の位置
磁石の位置は、システム全体の性能が他のコンポーネントに対する磁場の位置に依存するため、考慮すべき重要な要素です。さらに、センサーとの適切な位置合わせを確保し、回転精度を維持するためにも重要です。
極性方向
極性とは、磁石のどちら側が北極でどちら側が南極かということです。極性が重要な理由は以下のとおりです。
- センサーの動作は極性に依存します。
- ロータリーエンコーダは、特定の極の向きを必要とします。
- モーターとアクチュエーターの性能に影響が出ます。
エアギャップ
エアギャップは磁力と性能に直接影響を与えます。磁束と磁力を制御するため非常に重要であり、CNC図面ではエアギャップを正確に指定し、制御する必要があります。
ポケット許容範囲
ポケットの許容誤差は、マグネットがポケット内にどれだけ正確に収まり、配置されるかに影響します。これは以下の理由で重要です。
- 磁石が緩みすぎるのを防ぎます。
- 磁石が締め付けられすぎるのを防ぎます。
- 適切なエアギャップを確保します。
保持方法
これは、CNC部品の磁石関連図面において重要です。なぜなら、磁石の移動を防ぎ、ポケットの寸法と公差を決定し、磁石の損傷を防ぎ、組み立ての一貫性を確保するからです。
コーティングクリアランス
コーティングのクリアランスは非常に重要です。なぜなら、コーティングによって加工面に厚みが増すからです。これにより、磁石が適切に嵌合し、過剰な圧入力が防止され、重要なエアギャップが維持されます。
使用温度
磁石の磁気特性は温度によって変化するため、これは重要です。動作中、熱膨張はアセンブリに影響を与え、材料の選択は温度に依存します。
磁気性能目標
これは、完成品が意図された機能を果たすために満たさなければならない最低限の性能です。以下の点を考慮することが重要です。
- 機能要件が満たされていることを保証する
- 測定可能な受容度を提供する
- 性能の低い磁石を防ぎます
- 組立現場での故障を低減します
残留磁気限界
不要な磁気はCNC部品の動作、組み立て、検査に支障をきたす可能性があるため、CNC部品の磁気関連図面においては重要な考慮事項となるべきである。
プロジェクトに最適なカスタム機械加工サプライヤーの選び方
特注加工のサプライヤーを探す際には、プロジェクトに選定する前に、以下の点についてサプライヤーに確認してください。
材料選定サポート
磁性は材料固有の性質であるため、必要な磁気特性を満たす材料を選定することは困難な作業です。選定されたサプライヤーは、この選定プロセスにおいてサポートを提供する必要があります。
加工能力
サプライヤーの加工能力は非常に基本的な要素であり、表面仕上げ、寸法精度、そして最終的には製品性能に影響します。そのため、サプライヤーは性能要件を満たすために、高度なCNC加工機と経験豊富なオペレーターを備えている必要があります。
磁気アセンブリ体験
磁気アセンブリの経験を持つサプライヤーを優先すべきである。なぜなら、そのようなサプライヤーは、磁極などが要求事項に対してどのように指定されるかを熟知しているからである。
例えば、20年近くカスタム部品を製造してきたTuofa CNC Machining社は、顧客が部品の脱磁を行い、組み立てや納品の過程で部品が正常に動作することを保証するサービスを提供しています。さらに、Tuofa社は半組立サービスも提供しています。
表面処理制御
システムの信頼性、耐久性、および機能性能に影響を与えるため、これは非常に重要です。したがって、サプライヤーは表面処理制御に関して優れた経験を持っている必要があります。
磁化と極性制御
特注加工業者を選ぶ際には、以下の点が重要になります。
- 機能的正確性
- アセンブリの動作
- 磁石を用いたシステムの安全性
検査能力
検査は、加工部品に欠陥がないことを確認するために重要です。欠陥は性能に影響を与え、最終的には重大な事故につながる可能性があるからです。したがって、最高の検査技術を持つサプライヤーを選ぶべきです。
包装および衛生管理
サプライヤーにとってこの能力は重要です。なぜなら、完全に機械加工された部品が組み立て段階に達した際に、使用可能な状態を維持できるかどうかを左右するからです。
機械加工能力、磁気組立経験、検査能力、梱包能力、清浄度管理能力は、満たすべき能力です。Tuofaは、高度なCNC機械と経験豊富なオペレーターを備え、半組立、組立、その他のサービスを提供できるサプライヤーであり、ワンストップソリューションを提供します。
見積もり前のコミュニケーション
見積もり前のコミュニケーションには、技術、製造、品質、納期に関する背景情報を含めることで、サプライヤーが憶測に基づかずに正確な製造見積もりを作成できるようにする。
結論
特にCNC加工においては、永久磁石と残留磁気について理解することが重要です。磁気を適切に管理することで、製品の性能と信頼性を向上させることができます。永久磁石は、外部からの磁源を除去した後も長期間にわたって磁力を保持する性質を持っています。しかし、加工部品には残留磁気が残る場合があります。この残留磁気は、金属部品同士が引き合うといった問題を引き起こす可能性があります。これは、加工や組み立て作業に影響を与えます。この問題は、適切な永久磁石の選定と加工部品の脱磁によって解決する必要があります。
FAQ
永久磁石は交流用ですか、それとも直流用ですか?
ネオジム磁石などの永久磁石は一定の磁場を発生させるため、直流磁場である。
本当に永久磁石は存在するのだろうか?
はい、真の永久磁石は存在し、外部からの磁場源なしに長時間磁場を発生させることができます。
永久磁石はどれくらい持ちますか?
適切な動作条件下では、永久磁石は10年から100年持続する。例えば、サマリウムコバルト(SmCo)は100年以上持続する。
最も強力な永久磁石は何ですか?
ネオジム鉄ホウ素(NdFeB)-N52グレードは、最強の永久磁石です。非常に強力な磁力を持ち、寿命は100年以上です。
プロジェクトに最適な永久磁石アセンブリはどのように選べばよいですか?
適切な永久磁石アセンブリを選定する際には、必要な磁力、動作エアギャップ、磁石のサイズ制限、環境暴露、必要な寿命、機械的な取り付け方法、およびコスト要件などの要素を考慮する必要があります。
 CW617N 真鍮ガイド:特性、CNC加工、部品および表面処理




