 電話/WeChat:
 Email:



 ホーム
メカニカルジョイントとフランジ:プロジェクトに最適な接続の選択

 公開日:2025年6月26日

石油・ガスパイプラインの巨大なシステムを目にするでしょう。これらのパイプラインは、漏れを防ぐためにしっかりと接続する必要があります。少しでも漏れがあれば金銭的な損失につながるだけでなく、ガスの場合は爆発につながる可能性があります。この記事では、パイプライン業界において最も重要な構成要素である、メカニカルジョイントとフランジについてご紹介します。この2つのコンポーネントのどちらを選ぶかは、圧力、設計、コストなど、様々な要素によって決まります。それでは、まずメカニカルジョイントとフランジについて簡単にご説明しましょう。
機械ジョイントとフランジ接続とは何ですか?
水道本管のような、低圧で迅速な配管が必要な場合は、機械式ジョイントが最適です。ゴム製のガスケットとTボルトを使用することで、強固な接合部を実現します。位置ずれを許容することで、故障を防ぎます。
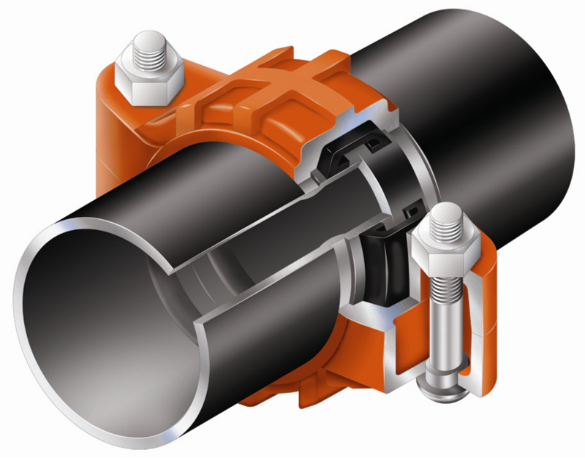
一方、フランジは高圧などの過酷な条件下で使用されます。精密で強固、そして完璧な接合が求められる場面で役立ちます。
設計とコアパーツ
両コンポーネントは異なる設計を採用しており、それぞれ異なる特性を備えています。機械式ジョイントの場合、コアパーツにはベル、グランド、ガスケット、そして圧縮シール用のTボルトが含まれます。これらは、迅速な組み立てが必要な場合に使用されます。
フランジは、ハブ、面、ガスケット、スタッドボルトといった様々なコアパーツで構成されています。これらのコアパーツは、正確に施工することで初めて高圧シールを確実に実現します。
機械ジョイント部品
これらのコアコンポーネントについて簡単に説明しましょう。
- ベル:パイプの端にスライドさせる部分(3~64インチのパイプに適合)
- ガスケット:シールを作るために圧縮するゴムリング(15~20%)
- Tボルト:すべてを締め付けるために締めるボルト(35~50フィートポンド)
- 腺:ガスケットを均等に押し付けるために使用する金属片
- MJsを選ぶ理由:
- ✓溶接なし: 緊急修理が必要なときに最適です
✓ 迅速な設置: フィラデルフィアでは水道管の90%にこれを使用している。
フランジ部品
- ハブ:パイプに溶接またはねじ込む部品(ASTM A105炭素鋼などの一般的な材料)
- 顔のタイプ - ニーズに応じて選択:
- RF(顔を上げる):一般的なサービスに使用する鋸歯状の表面(高さ1/16インチ)
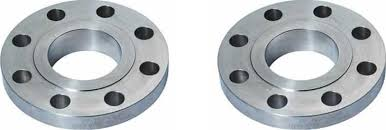
- RTJ(リング型ジョイント):超高圧(API 10,000A 坑口のような 6 psi 以上)に必要な溝付き面
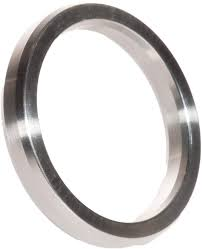
- スタッドボルト:ASTM A193 B7 グレード。確実な密閉のために 75% の降伏強度までトルクをかけます。
- アプリケーション例:ExxonMobil の製油所では、極端な条件 (例: 1,200°F の原油ライン) に対応する必要がある場合に RTJ フランジを使用しています。
一般的な素材とサイズ
これらは、機械ジョイントやフランジによく使用される一般的な材料とサイズです。
|
タイプ |
材料 |
サイズ範囲 |
なぜ効果があるのか |
|
メカニカルジョイント |
ダクタイル鋳鉄(ASTM A536) |
3-64" |
柔軟で耐腐食性 |
|
フランジ |
ステンレス鋼(A182 F316) |
1 / 2-24 " |
酸、1,000°F以上の温度に対応 |
シーリングとアライメント:メカニカルジョイントとフランジ
このセクションでは、シーリングとアライメントの観点から、MJとフランジの違いについて説明します。埋設される石油・ガスパイプラインでは、機械式ジョイントが使用されることが多く、位置ずれを許容する柔軟な圧縮ガスケットとして使用されます。前述の通り、フランジは過酷な条件下で使用されます。
圧縮シールの仕組み
MJを使用する場合、多くのコア部品が役割を果たします。例えば、EPDMガスケットは放射状に圧縮され、±5°のずれを許容しながら水密性を確保します。圧力が1,000psiを超える場合、MJは圧力サージによる故障を引き起こすため使用できません。
フェイスガスケットの仕組み
漏れ防止フランジの場合、ボルトの予圧を30,000psi(グラファイトガスケット)に維持し、平面度を3.2µm以下にすることが重要です。ガスケットのクリープを防ぐため、24時間後には必ずボルトを増し締めしてください。テキサス州の石油掘削リグで、クラス900フランジのトルクが不均一だったために漏れが発生し、精度が重要であることが示されました。
軸方向スラストとミスアライメントのリスク
±5°のずれがあると、機械式ジョイントは拘束なしでは1,000psiを超える圧力で破損します。では、この破損にはどう対処すればよいでしょうか?簡単です。フランジを使用すれば、1,000psiを超える圧力にも容易に耐えられますが、完全に位置合わせする必要があります。埋設配管にはMJを使用できます。
圧力-温度定格:メカニカルジョイントとフランジ
アプリケーション中は常に高温や高圧にさらされる可能性があります。そのため、MJとフランジの使用限界を把握しておく必要があります。では、それぞれの最大温度と圧力における性能を確認してみましょう。
機械的ジョイントの限界
MJのTとPの両方の能力について規定した規格「AWWA C111」があります。例えば、温度が75°F(約350℃)のとき、最大圧力容量は400psiです。しかし、温度が上昇し、例えば「150°F(約XNUMX℃)」になると、圧力容量はわずかXNUMXpsiまで低下します。
フランジ限界
フランジについては、フランジの限界に関するガイドラインとしてASME B16.5を参照してください。100°FT(約6,400°C)では、フランジは最大XNUMXpsiの圧力に耐えることができます。Tが上昇すると、P容量は減少します。
接続システムの材料を選択するにはどうすればよいでしょうか?
次の表は、どの用途にどの材料が最適かを示しています。
|
材料 |
スタンダード |
キーのプロパティ |
製品制限 |
ベストユースケース |
|
炭素鋼 |
A105 |
予算に優しく、ほとんどの仕事に適しています |
酸性ガスまたは凍結温度での脆さとひび割れ |
一般的な用途 |
|
二重鋼 |
A182 F51、XNUMX、XNUMX、XNUMX、XNUMX、XNUMX |
塩化物に耐性があり、1,440°Fで500 psiの強度を維持します |
より高いコスト |
オフショア、化学物質の取り扱い |
機械ジョイントハードウェアの加工ワークフロー
MJを使用すると、製造工程が簡素化されるため、迅速な生産が可能になります。MJは設計が柔軟であるため、大量の水を扱うプロジェクトに最適です。ベル、ガスケット、グランドがAWWA規格を満たし、信頼性の高い性能を発揮することを確認してください。
1. ブランクの準備
機械加工ワークフローの最初のステップは、ブランクの準備です。ブランクの準備では、機械加工前に材料を1,100°F(約1℃)で536時間加熱し、反りを防止します。これにより、最終工程まで部品の寸法が変化しないことが保証されます。このステップはASTM AXNUMX規格に準拠しています。
2. 旋削と穴あけ
CNC旋盤での旋削・穴あけ加工は、部品の精度を確保するために不可欠です。打ち抜き加工されたMJ部品は、旋削・穴あけ加工によって成形されます。ベルやグランドには、切削速度500 SFM、送り速度0.012インチ/回転が使用されます。一方、ボルト溝は、HSS工具を使用し、回転速度1,200 RPM、送り速度0.008インチ/回転で加工することで、きれいで正確な穴が開けられます。
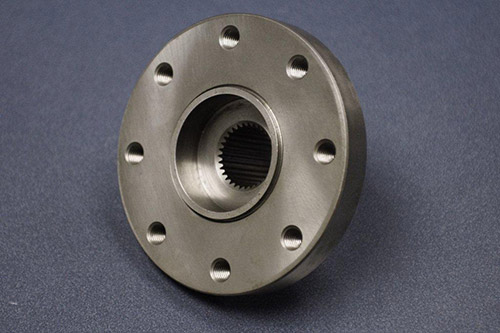
3.表面仕上げ:
表面仕上げには、プロファイロメーターを使用してください。Ra ≤ 3.2 µmを達成するには、ガスケットシートの表面仕上げが滑らかである必要があります。
フランジハードウェアの加工ワークフロー
人間の髪の毛よりも細い許容差(<0.003 インチ)と鏡のような仕上げ(Ra ≤1.6µm)が大きな違いを生む理由:
✔ 漏れ防止保証 重要なアプリケーション向けの厳格な ASME/API 標準に準拠
✔ 故障に強いパフォーマンス 漏れが壊滅的な石油/ガスシステムに不可欠
✔ 実戦で実証された信頼性 15,000psi以上の圧力と1,200°Fの温度に耐えます
1. 荒削りとプロファイリング
リング圧延鍛造ブランクから始め、機械加工用に0.1インチ大きめのサイズにします。CNC旋盤でハブと背面の輪郭を最初に削り、重要な基準面を作成します。24インチ以上のフランジの場合は、最終加工前に超音波検査で材料の完全性を確認してください。これにより、高圧用途における漏れのない性能が確保されます。
2. 表面処理と仕上げ
完璧なシール面を実現するために、RF面はRa 1.6µm、RTJ溝は±0.001インチの公差で切削加工します。PVDコーティングされた超硬工具を使用し、0.004インチ/回転の仕上げパスを使用することで、重要なアプリケーションにおける漏れのない性能を実現します。この精度により、高圧システムのASME/API準拠が保証されます。
3. 穴あけとタッピング
ボルト穴は±0.001インチ以内でドリルで穴あけし、均一な予圧を得るためにネジ切り加工を施します。ナットの適切な固定とガスケットの性能を確保するために、各穴に座ぐり加工を施します。
4. 検査と検証
完璧なパフォーマンスを保証するために、次の 3 つの重要な検査を実施します。
- 精密アライメント検証
- CMM技術を使用して、平坦度(<0.003インチ/インチ)とボルト穴の位置を確認します。
- 表面完全性分析
- ハンドヘルドプロファイロメーターでマイクロスケールの粗さ(Ra値)を測定
- 構造完全性試験
- ミッションクリティカルなコンポーネントに浸透探傷検査を実施し、表面下の欠陥を明らかにする
CNC精密加工フランジ
最新の5軸CNC加工技術により、フランジ加工を1回の段取りで完了させることが可能となり、治具の取り付けミスを排除できます。これにより、精度が絶対的に求められる原子力および海底用途において、寸法精度の完璧さが保証されます。
コストとリードタイム分析
お客様の意思決定はコストとスピードに影響します。鍛造とビレットのオプションを比較し、高速加工と工具の耐久性の最適なバランスを見つけてください。これにより、フランジや機械ジョイントにおいて、最小限のコストで最高の結果を得ることができます。
ブランク鍛造とビレット機械加工
ブランクのタイプは慎重に選択してください。コストと用途は大きく異なります。
|
因子 |
鍛造 |
ビレット加工 |
|
費用 |
8ポンドあたり15~XNUMXドル |
40%の材料廃棄物 |
|
|
金型コストは5ドルから20ドル |
ダイコストなし |
|
以下のためにベスト |
大量注文(500個以上) |
プロトタイプ/カスタムジョブ |
サイクルタイムと工具摩耗
より積極的に切削することで、部品の加工速度を25%向上させることができます。最適なアプローチは次のとおりです。
- 超硬工具を中速(0.006インチ/回転送り、600 SFM)で使用する
- 工具寿命が2分から40時間まで延びます
- ある製油所ではこの方法で毎月18,000ドルを節約しました
MJとフランジのどちらを選ぶべきか
地下や低圧の用途であれば、MJを推奨します。一方、高圧の場合はフランジを使用してください。簡単に言えば、圧力定格、設置環境、そして将来の余剰需要に応じて決定されます。
機械式ジョイントが勝利するとき
圧力が低い場合(<350 psi など)は、コスト効率が高いため MJ が有利です。
フランジが勝つとき
15,000psiといった高圧の場合は、フランジを使用してください。ボルト締め設計により、高温・高圧下でもシステムの安全性が維持されます。
結論
圧力が150psiから350psiの間であれば、設置コストを40%削減できるため、MJ(マッドジョイント)を使用することをお勧めします。しかし、6,400psiの圧力や1500 ° Fの温度といった極端な条件下では、フランジが最適です。腐食防止のために、フランジまたはMJにポリマーコーティングを施すことができます。MJとフランジを適切に選択することで、故障率を最大72%削減できます。MJとフランジを使用する際は、ASME B16.5およびAWWA C111規格を遵守することを忘れないでください。
この記事から、機械継手やフランジの公差と表面品質が、産業用途における接続機能にとって非常に重要であることが容易に理解できるでしょう。経験豊富なCNC加工メーカーであるTuofaは、精密な寸法と高品質な表面を備えた機械継手とフランジを製造しています。
よくあるご質問
6メートルごとにフランジが必要ですか?
配管の材質(PVCなど)に追加のサポートが必要な場合に限ります。スチールパイプであれば、サポートなしで12メートル以上のスパンを確保できる場合が多いです。
フランジとカップリングの違いは?
永久ジョイントにはカップリングを使用しますが、バルブの交換やメンテナンスアクセスなど、分解が必要な場合はフランジを選択します。
機械継手やフランジのシール不良の原因は何ですか?
ボルトの締め付けトルクの不均一性やガスケットのクリープは、機械接合部やフランジのシール不良の一般的な原因です。接続された2つの部品の位置ずれは摩耗を加速させるため、適切な取り付けを行うことで機械接合部やフランジの性能を確保できます。
 車のシャーシガイド:種類、機能、カスタムソリューション




