 電話/WeChat:
 Email:



 ホーム
旋盤工具ガイド:工具について知っておくべきこと

 公開日:2025年6月26日

旋盤の工具は、様々な観点から検討される広範なテーマです。適切な工具システムは、生産効率、高いスループット、優れた表面仕上げ品質、段取り時間の短縮、そして費用対効果をもたらします。工具の選定は、加工対象材料、加工工程、送り方向、加工形状、そして機械の性能といった様々な要因によって左右されます。それでは、詳しく見ていきましょう。
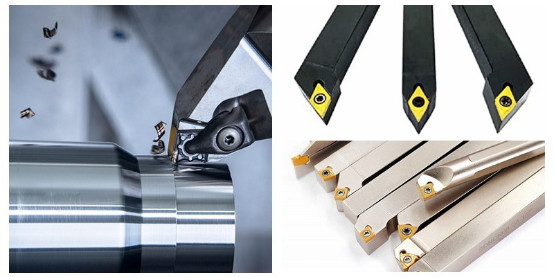
旋盤のツールとは何ですか?
旋盤の工具製作は、材料を徐々に削り取って所望の形状に加工する減算型製造技術です。切削、面削り、旋削、穴あけ、ボーリング、ローレット加工など、様々な加工工程が含まれます。旋盤は手動式またはCNC(コンピュータ数値制御)式のいずれかを選択できます。CNC旋盤では、CADソフトウェアでの設計とCAMソフトウェア(コンピュータ支援製造)でのツールパス生成が必要です。どちらの場合も、生産効率を高めるには工具の選択が非常に重要です。旋盤工具の種類は多岐にわたります。旋盤切削工具の選択は、ワークの材質、送り量と速度、送り方向、旋盤加工など、様々な要因によって異なります。
旋盤工具の種類をどのように分類するのでしょうか?
- カテゴリー1:材質に基づく旋盤工具: (例: 高速度鋼 (HSS)、超硬合金、セラミック、CBN、PCD)
- カテゴリー2:操作に基づいた旋盤ツール: (例: 旋削ツール、面取りツール、ボーリングツール、パーティングツール、ねじ切りツール、溝切りツール、ローレットツール、ドリリングツールなど)
- カテゴリー3:送り方向に基づいた旋盤工具: (例: 左利き工具、右利き工具、ニュートラル工具)
- カテゴリー4:構造に基づいた旋盤ツール: (例: ソリッドツール、ろう付けツール、インサートツール、モジュラーツールなど)
以下のビデオリンクは、切削工具の分類の基本的なガイドラインとして役立ちます。
適切なツールを選択するメリット
ツールを適切に選択すると、次のような利点が得られます。
- スクラップ発生量の削減 部品の無駄が減るため
- 人件費の節約 設定の調整頻度が少ないため
- 高精度 寸法誤差が少なくなり、公差が厳しくなるためです。
- 工具の摩耗が少ない 工具とワークの特性がよく適合しているためです。
タイプ1:旋盤工具の材質と特徴
旋盤切削工具は様々な材料で作られています。それぞれの材料には、いくつかの利点と限界があります。旋盤切削工具の選択は、ワークの材質、工具のコスト、速度要件、許容誤差などの要因によって異なります。作業によっては、品質がコストよりも重視されるため、高価な工具が使用される場合もあれば、逆に品質がコストよりも重視される場合もあります。そのため、旋盤工具の切削プロセスを最適化するには、適切な切削工具材料を選択する際に、コストと品質を比較検討する必要があります。以下の表は、一般的な切削工具材料の比較です。
|
工具材料 |
硬度(HRC) |
切削速度 |
適切なワークピース材質 |
製品制限 |
|
HSS |
62 |
< 60 m/分 |
軟鋼、一般用途 |
耐熱性が低い |
|
炭化物 |
90 |
150 -400 m/分 |
合金鋼、鋳鉄 |
脆く、高価 |
|
セラミック |
93 |
500~1000 m/分 |
硬化鋼、インコネル |
衝撃的なカットに脆弱 |
|
CBN |
98 |
300〜800 m / min |
硬化工具鋼 |
高価、軟質金属には適さない |
|
PCD |
100 |
1000〜3000 m / min |
アルミニウム、複合材 |
鋼鉄を切断できない、壊れやすい |
高速度鋼(HSS)
HSSは、低コスト、使いやすさ、研磨や再成形の容易さから、従来、旋盤工具の最も一般的な材料でした。しかし、耐熱性が低く、経年劣化で切れ味が劣化するため、CNC加工のような高速・高精度の用途には適さない場合があります。
超硬インサート
超硬インサートは、4140合金のような中程度の硬度の被削材に最適です。硬度が200~30HRC程度の合金であれば、35m/分の切削速度を容易に達成できます。これらの切削工具は、必要に応じて交換できる柔軟性を備えています。耐熱性は優れていますが、唯一の欠点は超硬インサートがHSSよりも高価であることです。また、脆いという欠点もあります。
超硬オプション:CBN、PCD、セラミック
CNC加工におけるインコネル、チタン、ヘイスト合金といった先端材料の登場により、切削加工には先進的な工具材料を用いる必要性が高まりました。立方晶窒化ホウ素(CBN)、多結晶ダイヤモンド(PCD)、セラミック工具などがその一例です。これらの硬質材料は高価ですが、高温下でも800~1000m/分という優れた切削速度を実現し、優れた表面仕上げと厳しい公差を実現します。
タイプ2 - 操作に基づく旋盤ツール
切削工具の材質に加え、旋盤加工も工具選定の重要な基準となります。それぞれの加工には、作業を最適化するための設計上の特徴が求められます。すくい角、ノーズ半径、送り速度、工具形状などは、様々な旋盤加工を容易にするために変更されます。以下の表は、様々な旋盤加工における切削工具の主な特徴を示しています。
|
操作 |
他社とのちがい |
速度(m /分) |
ツール仕様 |
|
ターニング |
チップブレーカー、深切り込み |
80-200 |
2~6 mmの深さ、0.3~0.6 mm/回転、ネガティブレーキ |
|
向い |
小さなノーズ半径、細かい送り |
120 - 250 |
0.4~0.8 mmノーズ、<0.2 mm/回転送り |
|
ねじ切り |
Vプロファイル、正確なピッチコントロール |
30 - 120 |
60°インサート、スプリングパス、同期フィード |
|
溝切り/突切り |
薄い刃なのでたわむ危険性あり |
60 - 120 |
1.5~3 mm幅、インサート下クーラント |
|
形成 |
カスタムプロファイル、浅いカット |
40 - 100 |
低送り、チャタリング回避、固定形状 |
旋削・荒削り工具
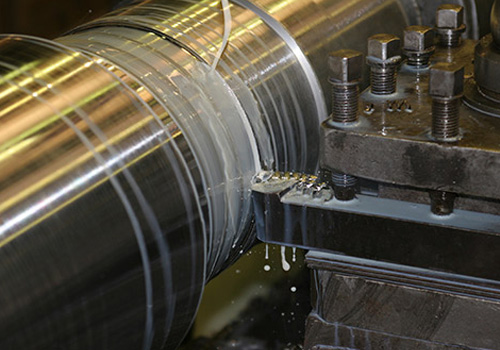
旋削加工や荒加工では、より速い材料除去のために2~6mmの深い切り込みが必要です。切りくずは工具に絡まりやすいため、チップブレーカーがよく使用されます。チップブレーカーは、旋削工具とワークの加熱を最小限に抑えるのにも役立ちます。
仕上げ・面取り工具
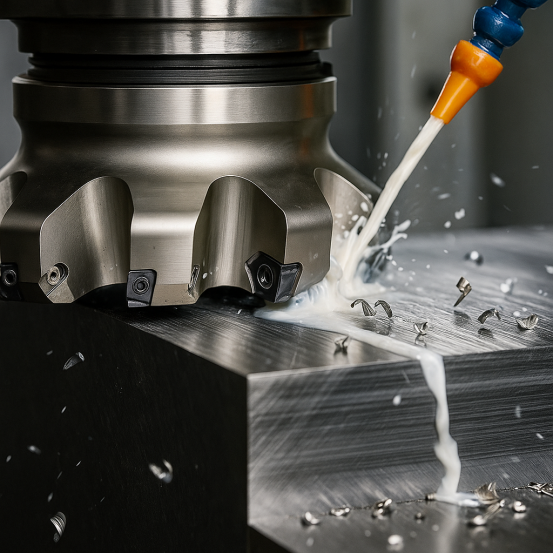
仕上げ加工や面取り加工では、表面仕上げの品質が重視され、材料除去率(MRR)は重視されません。そのため、0.4~0.8という大きなノーズ半径がしばしば使用されます。MRRは遅いものの、表面のバリを低減し、良好な表面仕上げを実現します。
スレッドソリューション
少量生産の場合は、シングルポイントねじ切り工具で十分です。しかし、大量生産の場合は、あらかじめ成形されたプロファイルを持つレイダウンインサートが適しています。
溝入れ・突切り刃
溝入れ・突切り刃は多くの場合非常に薄く、たわみやすい傾向があります。このような状況では、超硬インサートは金属工具よりも優れています。工具と切削片領域から熱を逃がすには、十分なクーラント流量が必要です。
成形、半径、テーパーツール
これらの作業は通常の切削工具でも行えますが、特殊な形状の研磨工具を使用することで、時間の短縮と精度の向上につながります。
保持システムとツールポストの基本
切削工具の保持システムは機械によって異なります。その選択は、公差要件、寸法精度、そして表面仕上げ品質によって異なります。最新のCNC工作機械は高剛性のタレットブロックを使用し、旧式の旋盤機械はクイックチェンジ機構を採用しています。そのため、ダウンタイムと頻繁な工具交換の必要性も重要な要素となります。
クイックチェンジポスト vs. タレットブロック
名前の通り、クイックチェンジポストはセットアップ時間の短縮に非常に効果的です。手動旋盤によく見られます。一方、タレットブロックは現代のCNC工作機械の標準装備です。タレットブロックは剛性が高く、チャタリングが少なく、多軸加工の柔軟性を高めます。
クランプ式とスクリューロック式インサートホルダー
クランプ式ホルダーは、スクリューロック式インサートホルダーに比べて剛性に優れています。そのため、クランプ式ホルダーは20~30Nmというはるかに高いトルクに対応できます。一方、スクリューロック式ホルダーは6~10Nmしか対応できませんが、セットアップ時間は比較的短くなります。
スターターツールキット
機械工は、スターター ツール キットの一部として、旋盤とともに次のツールを保管する必要があります。
- クイックチェンジツールポストキット-$100~$250
- インデックス可能旋削工具セット-$80~$150
- ボーリングバーセット-$50~$120
タイプ3 - 送り方向に基づく旋盤工具
工具材質や工具加工に加え、送り方向も送り方向を選択する上で重要な基準となります。この工具パラメータのカテゴリでは、旋盤の切削工具角度、刃先方向、そしてV溝や面取りなどの特殊形状の組み込みによって工具形状が変化します。
すくい角、逃げ角、逃げ角
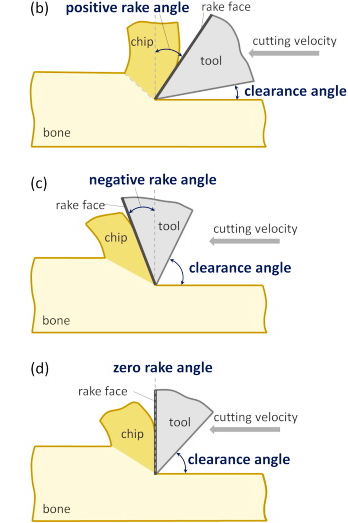
すくい角は、送り方向とスペースの制約に応じて、正、負、または中立のいずれかになります(図を参照)。正のすくい角が最も一般的に使用されます。負のすくい角は切れ刃を弱くしますが、特定の条件下では望ましい場合があります。
逃げ角と逃げ角には多くの共通点があり、両方の用語が互換的に使用されることもあります。逃げ角は、工具表面が加工後のワーク表面からどれだけ離れているかを決定します。これにより、工具の不要な摩耗やワーク表面の損傷を防ぐことができます。
右手用ツール vs. 左手用ツール vs. ニュートラルツール
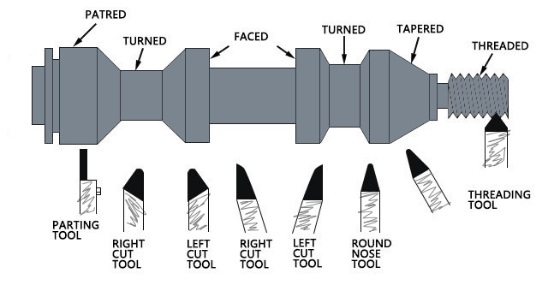
CNC加工において最も一般的な工具は右勝手工具です。チャックに向かって切削しますが、右側のスペースが限られている場合は、左勝手工具が使用されることもあります。中立工具は、スピンドルの方向を頻繁に変更する必要がある場合に使用されます。重旋削には適していませんが、面取り加工には効果的に使用できます。
ラウンドノーズと特殊プロファイル
V溝、面取り、アンダーカット、ラジアスなどの特殊形状工具は、特殊な加工に使用されます。これらの工具はカスタム研磨されており、全体的な加工時間の短縮に役立ちます。
タイプ4-構造に基づく旋盤工具
旋盤工具の構造は、工具特性評価においてそれほど重要な要素ではありませんが、それでもコスト、剛性、メンテナンス、インサート交換に影響を与えます。そのため、この要素を理解することは、機械工にとっても重要です。簡単に見ていきましょう。
シングルボディツール
一体型工具は、手動旋盤では非常に一般的です。優れた剛性、低コスト、そして再研磨による研削の容易さという利点があります。HSSや工具鋼などの安価な材料の場合、一体型工具は良い選択肢となります。しかし、超硬合金やセラミックなどの高価な材料の場合、完全に単一の材料で作られた工具は現実的ではないかもしれません。
溶接工具
溶接工具は、工具コストを削減する上でより良い選択肢となる場合があります。例えば、鋼製シャンクにろう付けされた超硬チップは、超硬ソリッド工具よりも安価です。唯一の問題は、これらの工具は接合部が弱いことです。
クランプツール
クランプ工具は、CNC工作機械の標準的な工具オプションです。CBNやPCDなどの先端材料で作られた工具は、再利用可能なツールホルダーにクランプできます。刃先交換式インサートは簡単に交換できます。初期コストは多少高くなるかもしれませんが、運用コストは削減されます。
適切な旋盤工具を選択するにはどうすればよいでしょうか?
適切な旋盤工具の選定は、良好な効率、生産性の向上、スクラップ発生量の低減、優れた表面仕上げ、そして途切れのない加工を実現するために不可欠です。この選定は、機械の能力、加工工程、ワークピースの特性、そしてコストと品質の比較といった要因によって左右されます。
各種加工材料用工具コーティング
以下の表は、さまざまなツールコーティングの比較を示しています。
|
コーティング |
|
公式サイト限定 |
|
TiN |
軟鋼 |
低摩擦 |
|
TiCN |
鋳鉄、合金鋼 |
耐擦傷性 |
|
アルティン |
ステンレス、インコネル |
耐熱性と耐酸化性 |
|
AlCrN |
チタン、ニッケル合金 |
ドライカットに最適 |
|
DLC |
アルミニウム、プラスチック |
超低摩擦 |
|
PVD |
軽いカット、柔らかい素材 |
鋭い刃先で汚れがつきにくい |
- TiN および TiCN:
窒化チタン(TIN)および炭窒化チタン(TiCN)は、一般的な鋼の加工に最適です。
- AlTiN および AlCrN:
AlTiNとAlCrNは、ステンレスやインコネルなどの耐熱合金の加工に最適です。耐熱性と耐酸化性に優れており、クーラントや潤滑剤なしでも使用できます。
- DLCとPVD:
ダイヤモンドライクコーティング(DLC)は、あらゆるコーティングの中で最も硬度が高く、アルミニウムやプラスチックなどの延性の高い材料に最適です。鋭い刃先により、より少ない切削力で切断できます。そのため、ワークピースは変形やへこみなく切断できます。
ワークピースの材質と形状
工具の形状は、ワークピースの材質特性に基づいて選択する必要があります。例えば、アルミニウムや真鍮などの軟質金属には、すくい角の小さい鋭利刃工具が必要です。一方、硬質鋼の場合は、完璧な加工のために超硬合金やCBNインサートが必要になる場合があります。テーパーや輪郭などの複雑な形状には、成形工具やカスタム研磨されたプロファイルが必要です。
理想的な加工操作の種類
加工パラメータと工具の選択は、加工内容に応じて調整する必要があります。旋削加工では、材料除去率(MRR)を重視するため、正のすくい角とチップブレーカーが必要です。面取り加工では、表面仕上げを優先するため、小さなノーズ半径と鋭利な刃先が必要です。同様に、突切りねじ切りとボーリング加工でも、効率的な加工のためにはそれぞれ独自の設定が必要です。
結論
最適な工具を選択することで、機械加工において最良の結果が得られます。コスト削減、精度向上、そして機械寿命の延長につながります。工具の選択は、機械の性能、ワーク材質、品質要件、費用対効果など、いくつかの要素に基づいて行われます。当社は幅広いCNCカスタム加工サービスを提供しています。お気軽にお見積もりまたはご相談をご依頼ください。
よくあるご質問
アルミニウムに最高の仕上がりを与えるノーズ半径はどれですか?
ノーズ半径0.4mmは小型部品に適しており、0.8mmは大型部品に適しています。ノーズ半径が大きいほど、表面仕上げは良好になります。ただし、ノーズ半径が大きすぎると、チャタリングが発生する可能性があります。専門の加工技師が材料に応じて微調整する必要があります。
304 ステンレスに適したチップブレーカーを選ぶにはどうすればよいでしょうか?
チップブレーカーは、負のすくい角と狭い幅で強力である必要があります。
小型 CNC 旋盤に最適なツールホルダー システムは何ですか?
小型CNC旋盤には、インサートホルダーを備えたモジュラークイックチェンジシステムが最適です。剛性とセットアップ時間の短縮を両立します。
 再生可能なCNC加工部品:グリーン精密の完全ガイド




