 電話/WeChat:
 Email:



 ホーム
チタン溶接をマスターする: 包括的なガイドとベストプラクティス

 公開日:2023年9月21日

チタン溶接に関する当社の包括的なガイドへようこそ。このガイドでは、この優れた金属の溶接技術を習得するために役立つさまざまなテクニック、ヒント、高度な実践方法を紹介します。このガイドでは、チタンの基礎から溶接のベストプラクティス、一般的な問題、高度なトピック、ケーススタディ、安全ガイドライン、経済的考慮事項、ツールに至るまですべてを取り上げます。
チタンの基礎
チタンとその溶接特性を理解するには、その物理的および化学的特性を把握することが重要です。このセクションでは、強度重量比やさまざまな産業への影響など、チタンの特性について詳しく説明します。また、チタンをステンレス鋼などの他の金属と比較して、その利点と限界を理解します。
チタン溶接の種類
すべての溶接方法がチタンに適しているわけではありません。このセクションでは、最も一般的なチタン溶接の種類と、それぞれの長所と短所について説明します。 TIG (ガス タングステン アーク溶接) は、正確な制御と低い入熱量により、チタンに推奨される方法です。ただし、MIG、電子ビーム、プラズマ アーク溶接などの他の方法にも触れ、特定のシナリオでのそれらの応用について説明します。
チタンの溶接は交流か直流か?
DC 極性は、この材料の溶接を行うための最良の選択肢です。この方法により、高強度接合のための溶融および溶接金属プール内での熱生成のためにプールに熱を導入する単一の方法を導入できるからです。溶接スキームに存在する脆いチタン化合物の敏感な性質のため、AC 極性はこの溶接プロセスで酸化物除去メカニズムを行うことができません。したがって、この問題に対する唯一の可能な解決策は、この材料の溶接と仕上げに直流電極システムを使用することです。この材料のもう 1 つの側面は、母材の組成が一致する充填材を選択することです。
表No.1にチタン溶接の溶接パラメータを示します。
| 技術パラメータ | 価値観 |
| 周波数 | 50 Hz |
| 溶接電流 | 280アンプ |
| アーク電圧 | 26 V |
| 溶接速度 | 0.6メートル/分 |
表1.チタンの溶接パラメータ。
2種類の溶接方法の違いについては、こちらのリンク「交流溶接と直流溶接の違い」で理解できます。
チタン溶接のベストプラクティス
高品質のチタン溶接を実現するには、ベスト プラクティスを習得することが不可欠です。このセクションでは、材料の選択、チタンの洗浄方法、推奨工具など、チタン溶接における重要な考慮事項に焦点を当てます。次に、温度制御、溶接速度、技術、溶加材の選択などのトピックを取り上げ、溶接プロセス自体を詳しく説明します。さらに、
ステンレス鋼の半分の密度で同等の強度を有する耐食材料であり、ステンレス鋼や合金鋼の半分の重量で塗装が良好な耐食性が得られます。表面に存在する酸化チタン表面は、攻撃的な酸素が材料内部に浸透することを許さないため、これらの雰囲気や塩化物ガスに耐える大きな可能性を持っています。そのため、人間の血肉との高度な不活性反応が必要な手術器具には、チタン素材やアルミニウムとの合金が使用されています。
このセクションでは、耐食性や高強度などの優れた特性によりチタンが好まれる、航空宇宙、医療、自動車産業における溶接用途の例を紹介します。また、これらの業界に新たな可能性への道を切り開いたチタン溶接における革新と技術的進歩についても説明します。
安全衛生ガイドライン
チタンを含む金属を扱うときは、安全性が常に最優先されるべきです。ここではチタン溶接特有の安全対策について概説します。当社は、二酸化チタンヒュームの放出など、チタン溶接に関連する健康リスクに対処し、溶接工とその近くで作業する人々の健康を確保するための予防戦略とベストプラクティスを提供します。
経済および環境への配慮
チタンの溶接は企業に経済的な影響を与える可能性があります。このセクションでは、材料費、設備投資、人件費など、チタン溶接プロジェクトに関わるコスト要因を分析します。また、チタン溶接が環境に与える影響を調査し、溶接プロセスに関連する二酸化炭素排出量の削減に役立つ持続可能な実践方法についても議論します。
ツールとリソース
このセクションでは、チタンアーク溶接およびその他の溶接プロセスに推奨される機器の包括的なリストを提供します。また、正確かつ効率的なチタン溶接を実現するのに役立つ高度なツールにも焦点を当てます。さらに、溶接工がチタン溶接の知識とスキルをさらに向上できるよう、コース、認定資格、業界出版物など、厳選された学習リソースを提供します。
専門家のインタビューと意見
業界の専門家や経験豊富な溶接工からの洞察は、チタン溶接に関する貴重な視点を提供します。このセクションでは、チタン溶接の経験、課題、成功するためのヒントについて、この分野の専門家からのインタビューと意見を紹介します。また、新たなテクノロジーや技術の先を行くために、業界の将来の傾向や予測も調査します。
チタンを溶接する方法: 6 つの専門家のヒント
このようにして、この材料は溶接欠陥、気孔、金属間化合物、溶融の欠如、溶け込みの欠如を取り除く最善の方法を得ることができるため、溶接の準備のための基本的な必要性がいくつかあるはずです。
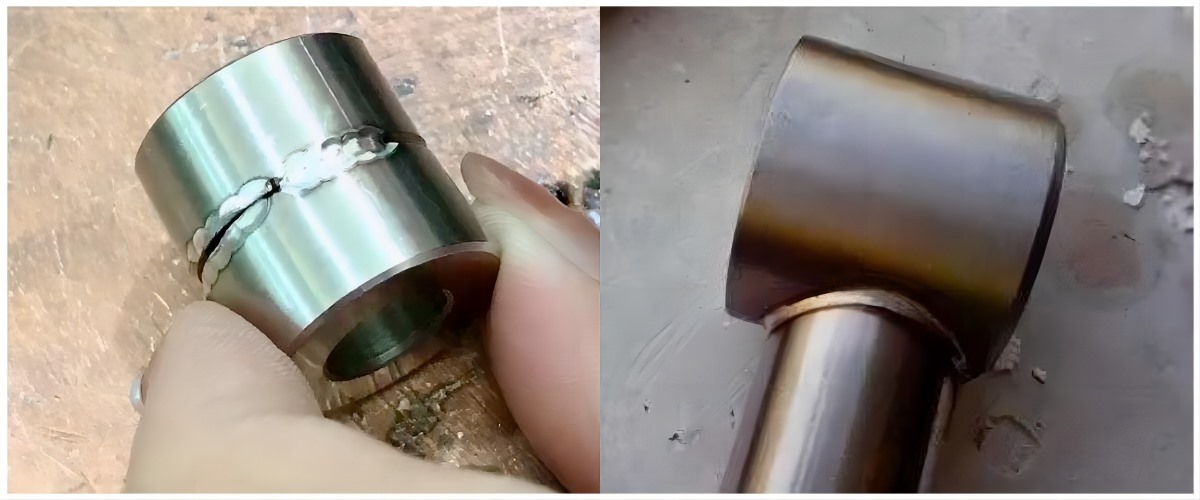
ヒント 1: 汚染を減らす
汚染は、全プロセス中の化学洗浄、機械的ブラッシング、ハンドツールの操作、最終的なガスシールドによってチタン溶接の外側に排出されるため、この溶接プールに空気や有害な化合物が入る可能性はありません。溶接プロセス中にガス組成と溶加材組成を適切に選択することにより、これらの側面により脆性化合物の形成の可能性を排除できるため、汚染はこの材料溶接の外部にも及ぶ可能性があります。
ヒント 2: 低入熱
熱が低いと、チタン材料の熱影響部で金属間化合物が形成される可能性が低くなり、母材と溶接材料のレベルで応力勾配が生じる可能性があります。このもののもう 1 つの側面は、高温と少量の酸素の存在による化学反応の親和性の高い、高度に複雑な化合物の形成です。
ヒント 3: 良好なガス適用範囲
ガス被覆率は、溶接の品質や冶金とあまり関係のない化合物から保護することができるため、チタン溶接の品質を決定することができます。したがって、どのチタン溶接が最適であるかを判断できる専門家は、プロセス完了後に溶接に追加の処理を行わずに最高の結果を提供できるガス被覆率を決定できる専門家です。
ヒント 4 : 適切な機能を備えた TIG
溶接プロセス内には溶接の品質、品質、製造に関係するパラメータが非常に多く存在するため、溶接技術だけではどの機能が溶接に最適であるかを判断することはできません。したがって、これらのパラメータの専門家になるには、そのパラメータと溶接技術に関する情報を取得する必要があります。
ヒント 5: 最適な温度設定を維持する
熱設定は溶接電流、電圧、移動速度のパラメータです。これにより、どの熱が溶接池に流れ、どの熱が溶接品質に危険をもたらすかを判断できます。したがって、HAZ の狭いゾーンと同じ母材の脆性材料の可能性が低いチタン継手の溶接を適切にするには、ヒートセットも専門家が必要となります。
ヒント 6: 溶接継手の配色
チタン接合部の色によって、どの溶接が許容可能で、どの溶接が高品質のチタン接合に適していないのかがわかります。これにより、溶接の最終パスの不合格と合格を決定する必要があるからです。淡い黄色がかった青色は、溶接後の熱処理や酸洗い/不動態化によっても影響を受けない化合物が形成されていることを示すため、チタン溶接接合部には良くありません。
図No.2はチタン溶接の色が青みを帯びており、不合格の原因となります。
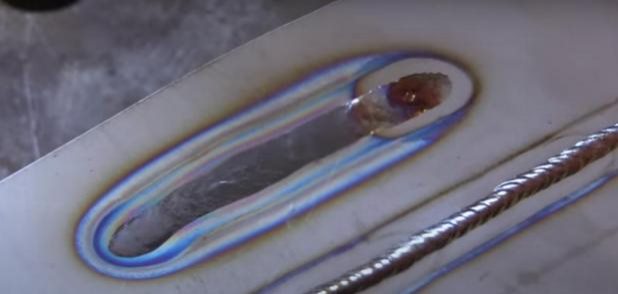
図No.2 チタン溶接の青みがかった色
結論
最後のセクションでは、この究極のガイドから得た重要な学びを要約し、チタン溶接の未来を垣間見ることができます。私たちは、業界の進化する需要に応えるために、継続的な学習、新技術への適応、溶接方法の継続的な改善の重要性を強調していきます。チタンの溶接にはスキル、精度、知識が必要ですが、技術を習得してチタン溶接の成長分野に貢献する人には計り知れない報酬が得られます。
カスタム溶接および機械加工サービスに Tuofa を選ぶ理由
チタン溶接の専門的な取引は、溶接手順の資格を持った経験豊かな溶接職人のチームを使用することによってのみ可能です。そのため、チタン業界はチタン溶接を行うための本物の組織を選択する必要があります。 Tuofa China は、次の理由からこの種の仕事に最適な場所です。
1. ISO 9001 認証。
2. 経験豊富な溶接職人のチーム。
3. 最新の溶接機。
4. CNC加工設備。
5. 溶接材料の応力勾配を計算するシミュレーション作業。
チタン溶接の見積もりをご希望の場合は、部品図面をinfo@tuofa-cncmachining.comまでお送りください。
ウェルドチタンに関するよくある質問
チタンを鋼に溶接できますか?
はい、この溶接構成は可能ですが、それはタンタル中間層を使用し、チタン材料に損傷を与えずに高い熱影響が及ぶようにチタン材料の側面に緩衝ゾーンを設ける場合にのみ実現できます。
チタンとステンレス棒を溶接できますか?
はい、この溶接は可能ですが、溶接するには、ステンレス鋼とチタンの両方を含む組成の溶加材が必要です。これが、異なる組成と特性の材料を溶接する唯一の解決策であるため、構造冶金学が必要です。
溶接チタンとステンレス鋼
この場合、チタンは冶金の組成範囲が脆い材料であるため溶接が困難ですが、逆にステンレス鋼は追加の緩衝層を使用せずに一般的な溶接技術とパラメータで溶接できます。
 アルミニウムのプラズマ切断: CNC プラズマ プロジェクト ガイド




