 電話/WeChat:
 Email:



 ホーム
金属に穴を開ける方法: 15 の方法

 公開日:2023年8月12日

金属に穴を開ける方法: 15 の方法。はじめに: すべての組み立て作業には、特定の目的のためのファスナー、貫通部、貫通穴が必要ですが、これはすべて、特定のサイズの同じアセンブリ内のドリルで作成することが可能です。しかし、穴あけ作業を完了するには、作業を完了するための適切なツールとビットを選択、加工、仕上げする必要があります。そうでないと、欠陥のある穴あけ加工が作業の最終製品となり、作業の最終品質検査で不合格となる可能性があります。この記事では、同じプロセスの完全なガイドについて説明します。
金属に穴を開ける方法
熱処理やハンマー加工を行わずに必要なサイズの穴を開けるには、ボール盤、ビット、冷却剤、工具、クランプ、ワークピースが必要です。 CNC マシンは、手動ボール盤を必要とせずにワークピースにドリルを作成する同じ機能も提供し、CNC マシンの精度も手動プロセスよりもはるかに優れています。 CNC ドリルビットは特別な数値制御システムで動作し、公差値に近い直線および角度位置でドリルを移動できるクランプ モーター システムを機械化するためです。また、材料の塑性変形にも依存し、これは硬化鋼へのドリルの側面にさらに関係します。
金属用のドリルビットはどれですか?
コバルト金属ビットは、硬化鋼材中に約 5 ~ 6% の Co を含む金属材料に非常に適しているのが一般的です。これにより、通常の鋼材よりも硬くなり、適切なタイミングで材料に浸透できます。この方法では、塑性変形と熱エネルギーの消費が少なくなるため、熱放散も少なくなり、材料の穴あけ加工がスムーズかつ安定します。脆性のない高硬度のドリルビット材料というもう一つの主要な要件が必要ですが、Co金属ビットは鋼の穴あけに最適なビットです。
金属をドリルスルーするための 15 のヒント
ドリルメタルは、ボディにドリルで穴を開けるだけの簡単な工程のように見えますが、材質の硬さ、発熱、ドリルビットの選択、切削速度、送りなどにより、ドリルメタルの知識のない素人にとっては難しいものです。したがって、金属ドリルの表面の準備、潤滑、金属ビットの選択、および洗浄後の操作のいくつかの要素は、機械工が金属ドリルを非効率的に行うために必要なヒントであり、これらのヒントを順番に説明します。
金属穴あけサービスのコンサルティングはこちらをクリックしてください。
ドリリングベンチの清掃
ワークステーションの清潔さは、どのような種類の作業においても常に重要です。ジョブがベッド上に置かれているときは常に、表面仕上げ、ジョブの位置合わせ、金属のパンチ穴の中心を決定する多くの要因が影響するためです。これを必要とするもう 1 つの要因は、掘削ベッドの表面上での金属船の転がり機構です。これらの金属チップが掘削ベッドの表面で作業を転がし、掘削プロセス中に安全上の危険を引き起こす可能性があるためです。
金属ドリルは鋼用ですか?
金属穴あけ用のビットは、Co ドリルビット、四酸化鉄ドリルビット、タングステン/ダイヤモンドを添加した高張力鋼ドリルビットなど、金属材料を切断する機能を備えているため、さまざまな材料で利用できます。しかし、この中で最適な材質はコバルトドリルビットです。なぜなら、熱を発生させず、表面をふらつき、過度の塑性変形を起こさず、穴の半分でビットの自己損傷を与えることなく、金属に穴を開けることができるからです。黒色酸化物と高張力鋼は、より柔らかい材料にも適していますが、高降伏材料の場合、ドリル穴で停止します。
安全装置を着用する
人命に関わる重要性のため、あらゆる工業プロセスや製造プロセスでは安全が第一に考えられます。そのため、ドリルメタルプロセスには、作業の危険パラメータに耐える特定の特性もあります。それらのパラメータは次のとおりです。
- 安全グーグル
- 非常停止ボタンの設定
- 安全手袋
- 安全服
- 応急処置キット
- 金属チップシールド
これらの安全アイテムは、機械工が怪我を恐れることなく作業を行うための安全を確保することができます。あらゆる作業には独自の安全リスクがあるため、その重要性はさまざまな作業において非常に顕著になります。
金属部分をしっかりと固定する
クランプはあらゆる機械加工プロセスの重要な側面です。また、このシーケンスには次のような製品の品質に影響を与える可能性のあるパラメータが多数あるためです。
- ワークの公差
- ジョブのうねり
- 間違った切断または穴あけの基準
- 表面平坦度の問題
ドリルメタルジョブのクランプが基準に達していない場合、ジョブの表面基準が利用できないため、設計パラメータからの逸脱は明らかです。最新の CNC マシンや金属ボール盤には、Ctype クランプを備えたベッドでさまざまなプロファイルのジョブをクランプするための特別なツールが付属しています。
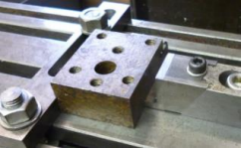
図No.1は穴あけ加工時のジョブクランプを示します。
下穴から始める
これらの穴は、金属の表面および基準レベルに基準穴が利用できないため、金属への穴あけが表面上でふらつく可能性があるため、穴あけプロセスに必要です。表面にパイロット穴が存在する場合、公差内で滑らかで直線的な動きで鋼材を穴あけするための最適なドリルのガイドを作成することで、すでに利用可能な穴がその役割を果たします。 1 つのディメンションでは、サイズ、材質、プロファイルが異なるすべてのジョブに対応できないため、これらの穴を処理するには、いくつかの種類のチャートやテーブルも必要です。
下穴はどのくらいの大きさにすればよいですか?
この穴は、最終的な穴サイズの基本寸法の約 60 ~ 70 パーセントが最適なサイズである場合、金属を穴あけするためのビットをガイドできます。透明な穴は公差の達成に問題を引き起こす可能性があり、穴がきつすぎると、最初のドリルがドリル穴の中心軸の周りを左右にさまよって硬化鋼に損傷を与える可能性があるためです。したがって、すでに設定されているガイド、または公開されている工業規格や規格に基づいてこの穴を作る必要があります。
下穴サイズ表
下穴のサイズは、ドリルの各サイズに最適である必要があります。各サイズには、ドリルが表面でのふらつき、過度の塑性変形、発熱、工具の損傷を避けるために特定のクリアランスを確保できる最適な直径が存在するためです。表No.1にドリルメタルの適正下穴寸法表を示します。
|
シート材厚さ(mm) |
下穴径(mm) |
|
0.57〜2.50 |
2.9 |
|
2.51〜6 |
3.5 |
|
3.51〜10 |
4.2 |
|
4.76〜10 |
4.8 |
|
5〜10 |
6.3 |
表No.1 作業下穴径
金属に穴を開けるときは油を使ったほうがいいですか?
金属の切断、研削、穴あけ作業中に発熱は明らかな現象であり、金属やビットの表面が損傷するため、このプロセス中の熱エネルギーを避けることが非常に必要です。したがって、この加熱の影響を軽減するには簡単な解決策があり、穴あけ作業中に油/切削液を塗布することで熱エネルギーを奪い、排出します。これらのオイルは、熱除去、低粘度、金属に対する安定した挙動、および掘削ベンチでの損傷のない効果を備えている必要があるため、有機オイルではありません。
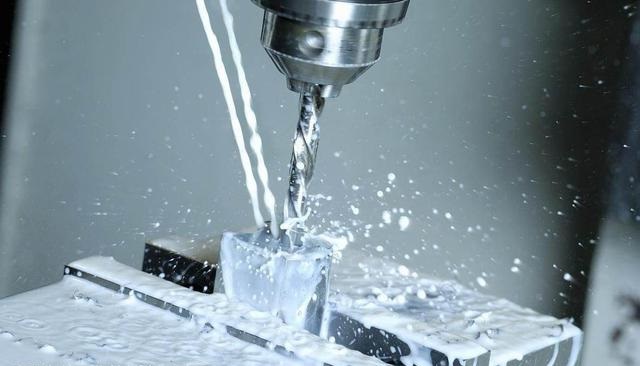
図No.2は穴あけ加工時の切削液の使用状況を示しています。
ゆっくりと着実に進みましょう
金属の表面硬化現象に特有の塑性変形率と相互に関係があるため、切削速度と送りは常に切削や穴あけの品質に関係します。これをより関連性のあるものにするもう 1 つの要因は、穴あけ速度が速いため、穴に対抗するためにジョブの表面を少しさまよったり、非直線方向にさまよったりする可能性があることです。速度が遅すぎると、ワークピースに過剰な熱が発生する可能性があるため、このプロセスでは適切な品質とジョブの仕上げは要求されません。
定期的に停止してドリルビットを冷やす
特に高強度の厚板の場合、油は作業面からある程度の熱を奪う可能性があるため、切削および穴あけの発熱は切削油の塗布によって制御できません。したがって、この影響に対抗するもう 1 つのオプションは、穴あけ作業中に一時停止を使用することです。一時停止すると、強制対流を発生させずにワークピースを室温に戻すことができるからです。一時停止のもう 1 つの利点は、これによりジョブの穴あけのステータスと品質を確認できることです。
厚い金属の穴あけ: ペックドリリング
厚い金属の穴あけは、発熱、ビットのふらつき、材質の硬さ、線形のずれの可能性があるため、簡単な作業ではありません。したがって、厚い金属の穴あけには特別な注意を払う必要があります。厚い金属は薄い金属に比べて体積、重量、寸法が大きいため、ジョブに欠陥が発生した場合、大きな経済的損失になるのは明らかです。ペックドリルでは、プロセス中に断続的な速度とステップ数を導入することでこの影響に対抗します。これにより、穴のジョブを確認し、スムーズな穴あけ作業を行うことができます。
振動を避ける
振動は、穴あけプロセス中の直線方向または軸方向の動きによってジョブまたはワークピースに位置ずれを引き起こす可能性があり、組み立てプロセス中に真直度の問題を引き起こす可能性があります。したがって、振動制御は、穴あけプロセス後のジョブを保存するために非常に重要です。そうしないと、たとえ金属に穴を開けたとしても、ジョブの穴の中心の位置合わせに欠陥が発生する可能性があります。振動制御を行う簡単な方法は、ジョブの適切なクランプ、下穴の存在、ジョブの表面仕上げ、および穴のエッジからの切りくずの除去です。したがって、ベッドには、振動によって生じる芯出し、エッジ除去、位置ずれの影響に対抗するために、これらの特性が必要です。
穴にマークを付ける
マーキングは、図面上のどこにワークや穴が存在するかをオペレータや機械に知らせるため、製造や機械加工のあらゆる分野で重要です。これは、手動マークと CNC 操作がスチールのドリルスルーの 12 パイントで行われることがわかるため、CNC 穴あけプロセスを反証するもう XNUMX つの方法でもあります。もう XNUMX つの利点は、新しい基準を作成せずにジョブ表面に存在する他の基準を校正できるため、各加工操作のカウンター検証が存在し、プロセス後のエラーの可能性が大幅に減少することです。 XNUMX.深度ストップを使用します。
ドリルメタルでは、貫通穴が常に必要な作業ではないため、ガイドブックに記載されている図面や図表の要件から、特定の穴の深さが必要になります。したがって、深さ停止は、この問題を解決するための便利なツールです。最終的な深さがここにあることを示して、プロセスを停止し、ジョブで次の CNC 加工操作を行うことができます。深さが要件を超えると、材料が一度加工されるため、元の材料状態を達成することが困難になるためです。去ってしまったら戻ってくることはできない。
図No.3はドリルビットの深さ止めを示しています。
ビットの鋭さを維持する
硬化鋼への穴あけは難しい作業です。そのため、不良ビットが存在するとジャムホールが発生したり、不良位置で問題が発生したりする可能性があるため、適切な位置でバイトを行う必要があります。そのため、ビットの鋭さが基準に達しているかどうかを SOP または穴あけ手順の一部として含める必要があり、ドリル金属作業後の鈍くなったビットの表面に対処するために、穴あけベンチに隣接して別の機械加工プロセスが存在する必要があります。
サンドイッチを作る
木材はサンドイッチ加工をすることでワークをクランプし、表面の不均一な力を吸収するクッションとなるため、穴あけ作業のサンドイッチに適した素材です。そして、ビットが仕事と接触するとき、最初の材料は木の厚さであり、これにより柔らかい材料で最初の穴の直径と位置を簡単にガイドでき、金属表面にさらに導くための適切な方法が得られます。このサンドイッチは、新しい穴あけ作業が必要なときにいつでも木材を交換できるため、異物や金属の侵入からワークピースの表面を保護できます。
へこみを作る
ワークの表面に下穴を作る代わりに、バイトンワークをガイドする凹み形状の圧痕を付けることができ、欠陥をさまよわせることなく穴あけ作業が可能になります。形状が特殊なため、何らかの制限やその他の理由で下穴をあけることができない作業に対しては、安価で最も簡単なソリューションです。
ハンドドリルで金属に穴を開けるにはどうすればよいですか?
ハンドドリルオプションは、CNC 操作やプレスによる穴あけのための穴あけベンチに移動できないため、ワークピースへのアクセスが制限されている場合に有効です。したがって、この場合、基板の洗浄、穴の位置合わせのマーキング、図面サイズの穴あけの順序で、ポータブルドリルビット、マーキングツール、メジャーテープ、バリ取りツールを備えたハンドドリルを使用する必要があります。
ドリルメタルの長所と短所
表面にオレを作るための他のオプションもあり、熱切断、ハンマー、またはセルフタップネジを作成することもできますが、その決定は表 2 に示されているドリル金属の提案と欠点に関係します。
|
メリット |
デメリット |
|
正確な穴あけ方法 |
開始時に資本コストが必要です |
|
寸法公差を作成する効率的な方法 |
オペレーターのトレーニングが必要 |
|
費用対効果の高い方法 |
動作中に異音がする |
|
テクニックの多様性です |
すべてのプロファイルで動作できるわけではない |
|
操作する方が安全です |
切りくずが周囲に侵入する可能性がある |
中国 Tuofa カスタム金属ドリルサービスを選ぶ理由
金属のドリルは通常の作業で、通常の金属プレートに 24 つまたは 9001 つの単純なドリルを使用しますが、カスタム部品や金属作業での図面の関与が問題になる場合は、認定、トレーニング、および寸法公差と作業品質に関する適切な機械校正が必要になります。そのため、カスタム金属ドリル サービスが必要な場合は、Tuofa China がお手伝いし、エンジニアリング図面の要件を決定してから XNUMX 時間以内に見積もりを提供します。 Tuofa china は CNC 掘削の経験、ISO XNUMX 認証、ハイテクを持っています。このプロセス中の穴あけの品質と動作を管理する機械。
詳細については、ここをクリックして中国の Tuofa にお問い合わせください。
ドリルメタルに関するよくある質問
厚い鋼材に穴を開けるにはどうすればよいですか?
厚い金属はその厚さとドリルビットに対抗する体積が大きいため、ドリルメタルにとって簡単な作業ではありませんが、このプロセスをスムーズに行うための特定のテクニックがあります
それは、加工中に停止する、ステップビットの使用、ジョブまたはワークピースを冷却する、およびジョブにサンドイッチ層を使用することです。
ドリルを使わずに金属に穴を開ける方法は?
穴あけベッドに制限がある作業もあるため、作業を移動するのは困難ですが、熱切断、釘、錐、ハンマー、タッピンねじドリルを使用して穴あけすることができます。
CNC 穴あけの送りと速度?
速度は工具の切削速度、送りはジョブごとの移動距離で、直径 1/8 インチ未満の場合は 0.001 回転あたり 0.003 ~ 1 インチの送り、0.015 インチまでの場合は 80 回転あたり XNUMX インチの送りで十分です。炭素鋼の速度は XNUMX SFM で、ハイスドリルには十分です。
パイプに穴を開ける治具は?
長方形のチューブフレームは、パイプの面がドリルビットに向かう方向にパイプを保持し、ボルトによる位置固定が最終的なクランプ機構であり、パイプ内に穴あけプロセスを進めることができます。
 銅管の切断方法 | 10 の切断方法




