 電話/WeChat:
 Email:



 ホーム
金属の磁気を消すには?知っておくべきこと

 公開日:2025年10月9日

ドライバーでネジを締めようとすると、ドライバーにネジがくっついてなかなか外れない、そんな経験は誰にでもあるでしょう。いつも頭を悩ませるのは、このネジです。一見無害そうに思えますが、金属内部には目に見えない力が残っており、大きな問題を引き起こします。この現象は磁化と呼ばれ、これを除去する方法は数多くあります。この記事では、磁化を除去する方法、つまり金属を脱磁する方法をご紹介します。
消磁とは何ですか?
脱磁とは、基本的に金属の引力を取り除き、他の金属部品に付着しないようにすることです。金属が磁性を持つ場合、その周囲に磁力線が発生します。簡単に言えば、例えば授業中に生徒が全員ホワイトボードを向いている場合を考えてみましょう。均一な磁力線は磁性を意味します。一方、生徒がランダムに座り、それぞれ異なる方向を向いている場合は、磁性はありません。私たちが目指すのは前者です。
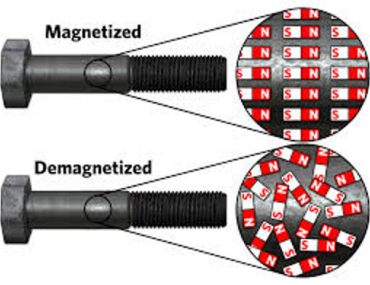
図1:磁化と消磁
機械加工で部品が磁化される仕組み
部品が磁化されるのは魔法の力によるものではありません。必ず何らかの現象や理由が背後にあります。よくある理由をいくつか見てみましょう。
|
切削や研削などの機械加工 |
金属部品を切断すると摩擦が発生します。この摩擦によって金属の磁区が整列し、部品が磁性を帯びるようになります。 |
|
磁粉試験 |
これは非破壊検査(NDT)技術です。金属に磁石を当てて亀裂を検出します。磁石が金属に吸い込まれることで、部品が磁性を帯びる場合があります。 |
|
溶接 |
溶接技術も原因の一つです。この高電流により、磁気が部品に伝わります。 |
表1- 異なるメカニズムによる磁化
残留磁気によって引き起こされる問題
機械加工部品に残留する磁気は、以下のような様々な問題を引き起こす可能性があります。
- 切削片が機械加工された部品に付着し、金属部品の美しい仕上げを損ないます。
- 磁力線がツールに干渉するため、ゲージの読み取り値は間違ってしまいます。
- アーク吹きは、溶接時に残留磁気によりアークが歪んだように見える現象です。
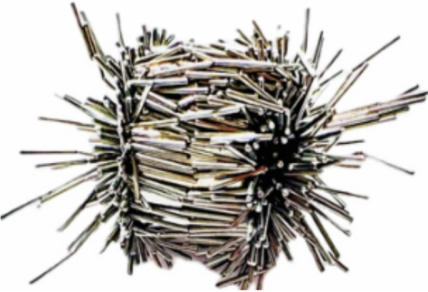
図2-研削により部品に付着した様々な釘とチップ
残留磁場の一般的な許容限界
残留磁場の許容限界は業界によって異なります。以下の表は、一般的な許容限界を示しています。
|
用途 |
最大残差フィールド |
|
一般機械加工 |
2ガウス未満 |
|
精密測定 |
0.5ガウス未満 |
|
溶接 |
3ガウス未満 |
|
非破壊検査 |
< 2~3ガウス |
表2- アプリケーションと最大許容残余フィールド
消磁はどのように機能しますか?
つまり、消磁は金属部品内の整列した磁区を乱すことで起こります。つまり、磁力線の均一な方向が変化することで、消磁が起こります。
消磁の原理
上で述べたように、整列すると小さな磁石のように作用する磁区がいくつかあります。そこで、何らかの外部的な手段を用いてこれらの磁区を非整列化し、金属の磁力を奪います。これが磁化の原理です。
交代磁場減衰
多くの人が用いる最も一般的な方法は、交流磁界減衰法、つまりAC減衰です。ご存知の通り、交流は1秒間に多くのサイクル、つまり方向を持ちます。正弦波が正と負に動くのを思い出すでしょう。この方向の変化は金属内部の磁区も変化させ、電流を徐々に減らしていくと全ての磁区の配列が崩れ、消磁を引き起こします。
熱消磁の基礎
磁化を除去するもう一つの方法は、金属部品を加熱することです。金属にはキュリー温度と呼ばれる温度があり、これは金属によって異なります。温度がその温度に達すると、金属は磁化力を完全に失います。しかし、これは金属の強度など、他の要因にも影響を与えます。
理解を深めるために:
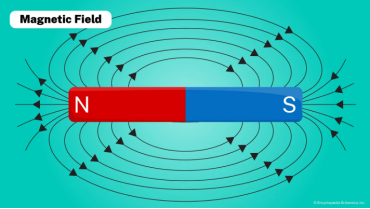
図3-磁石の磁場
1- AC消磁法(交流)
これは前述の交番磁界の減衰と同じです。つまり、交流電流は磁区の均一性を変化させ、磁区を前後に回転させながら、隣り合う磁区の電流をゆっくりと減少させます。これにより、電流が流れなくなると、磁区はランダムな方向に留まります。
適切な消磁装置を選択する
金属部品はそれぞれサイズ、形状、特性が異なります。そのため、適切な脱磁器を見つけることは非常に重要です。一般的な脱磁器をいくつか見てみましょう。
|
トンネルコイル |
これは円形で、部品が貫通します。例えば、大きなシャフトやロッドなどです。 |
|
ヨークタイプ |
通常は平らな部品や金属板に使用されます。 |
|
ハンドヘルド消磁装置 |
ナットやボルトなどの小さな部品に使用されます。持ち運び可能で、手で操作できます。 |
表3-消磁装置の種類
部品を完全にカバーするように配置します
脱磁するときは、部品をゆっくり回転させ、トンネルコイルを複数回通過させて、完全かつスムーズな磁化を確実にするようにしてください。
フィールドをゼロまで下げる
金属部品を消磁装置に通すときは、電流が非常に低くなったときに磁区が異なる方向を向くように、電流を並行して減らし始めるようにしてください。
残留磁気の検証
脱磁後、部品が完全に脱磁されたとは決して考えないでください。安全対策として、必ずガウスメーターを使用し、複数の方向から読み取り値を確認してください。ガウスメーターが指示値を示した場合は、再度脱磁処理を繰り返してください。
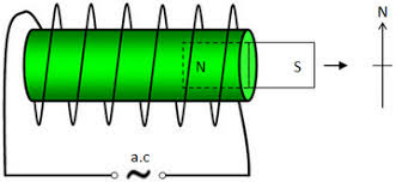
図4- 簡単なAC消磁法の概略図
2- パルス消磁(容量放電)
交流消磁が効かない頑固な部品もあります。このような部品にはパルス着磁が使用されます。パルス着磁は通常、強力なエネルギーバーストによって金属部品の磁区を不安定化させます。
適切なコイルを選択する
適切なコイルを選択することは、部品にフィットする必要があります。あるいは、部品がスムーズに貫通する必要があります。適切な貫通性を持つコイルを選ぶことが非常に重要です。
パルスエネルギーと減衰を設定する
低いパルスエネルギーから始め、必要に応じて増やしてください。制御されたゆっくりとした減衰は、高いパルスエネルギーよりも多くの物質を消磁できるため、より効果的です。
暖房と安全の制御
高パルスは部品を急速に加熱するため危険です。また、加熱によって部品の特性が変化する可能性もあるため、作業を進める前に、いくつかの結果と安全係数を念頭に置いてください。
残留磁気の検証
この場合も上記と同様に、金属部品から磁力を取り除いた後、ガウスメーターを使用してすべての磁力が除去されていることを確認してください。
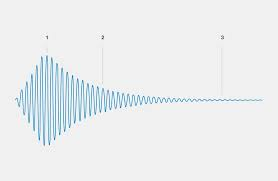
図5-パルス消磁グラフ
3- 特殊な機器を使わずに磁気を除去する
特殊な機器をお持ちでない場合でも、部品の脱磁は可能です。以下にいくつかの方法をご紹介します。
シンプルなACループを作る
金属を消磁するには、簡単な交流ループを作ることができます。部品の周りに電線を巻き付けます。シャフトを例に考えてみましょう。シャフトに電線を巻き付け、交流電源に接続し、シャフトをゆっくりとループに通して、減衰する交流磁場を発生させます。ただし、電流は電線ループとシャフトを流れるため、安全性は非常に重要です。
熱には注意して使用してください
ブロートーチを使って、金属を鈍く熱くなるまでゆっくりと加熱します。鋼の場合は通常、この状態になります。部品の磁性は失われますが、熱処理特性は損なわれます。
部品をタップまたは振動させる
簡単な方法の一つは、金属部品をハンマーなどの外部物体でゆっくりと叩くことです。これにより振動が生じ、部品内の磁区が不安定になります。
バッテリーとコイルのセットアップを試す
一番簡単な方法はこれです。ACワイヤーループと同じです。AC電流の代わりに9V電池を使用し、コイルを組み立てます。部品をゆっくりとコイルの中を通すと、金属部品の磁化が弱まります。
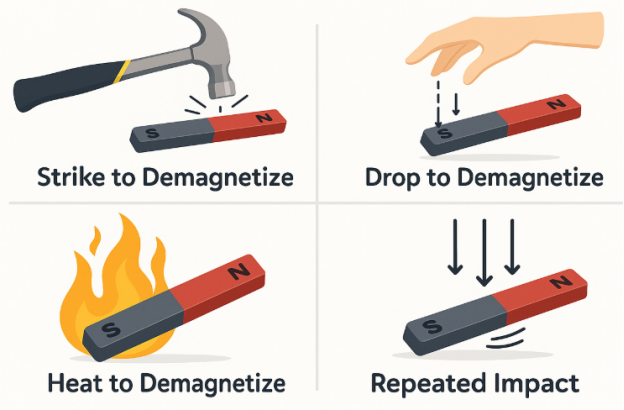
図6 - 特殊な工具を使わない簡単な消磁技術
溶接および非破壊検査前の消磁
溶接において最も重要なステップの一つは、溶接する部品の脱磁です。非破壊検査(NDT)でも同様です。なぜそれが重要なのか、ここで考えてみましょう。
溶接前に消磁する必要があるのはなぜですか?
金属が磁化されると、電流の方向が変わることは周知の事実です。そのため、溶接中にアークが発生すると、磁化された金属は溶接アークの方向を変え、不完全な溶融や金属の多孔性を引き起こします。
溶接時のアーク吹きを制御する
溶接においては、アーク吹きの制御が非常に重要です。そのため、前述の技術を用いてまず金属部品を脱磁します。溶接対象金属が完全に脱磁された後、溶接工程に進みます。
NDT残留磁場限界を満たす
磁粉探傷検査などの非破壊検査技術では、清浄な状態または脱磁された金属が必要です。実際の欠陥を隠したり、偽の欠陥を作り出したりする可能性があるため、3ガウス未満である必要があります。
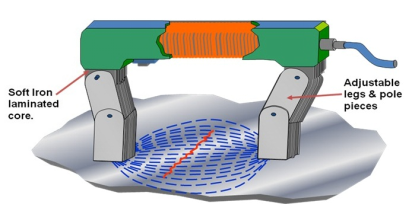
図7-磁粉探傷検査
接地と器具の最適化
溶接する金属部分を接地することで、溶接作業がスムーズになります。接地することで金属の磁化が軽減され、溶接が可能になります。ただし、必ず事前に金属の脱磁手順に従うようにしてください。
金属を消磁するにはどうすればいいですか?
日常生活で直面する現実的なシナリオをいくつか見てみましょう。例えば、溶接用の金属パイプ、鋼材、ネジなどの脱磁などです。
溶接用金属パイプの脱磁方法
- 金属パイプが楽に通るくらいの大きさのコイルを作ります。
- 金属パイプを何度も往復させる
- パイプも回転させる
- 最良の結果を得るには、コイルの電力も同時に減らしてください。
鋼鉄片の磁気を消す方法
- 小さな鋼鉄の塊を考えてみましょう
- この場合はヨーク型磁化装置が最適です。
- ヨーク型磁化装置を鋼片の表面で何度もスライドさせる
- 最後にガウスメーターで消磁を確認します。
大量のネジやその他の留め具を消磁するにはどうすればよいでしょうか?
- 『Brooklyn Galaxy』のために、倪氏はブルックリン美術館のコレクションからXNUMX点の名品を選び、そのイメージを極めて詳細に描き込みました。これらの作品は、彼の作品とともに中国ギャラリーに展示されています。彼はXNUMX年にこの作品の制作を開始しましたが、最初の硬貨には、当館が所蔵する ネジまたはボルト 通常は小さい
- 非磁性トレイに集めてください。
- ハンドヘルドマグネタイザーを上から通します。
- よりよく覆うために、トレイを振ったりかき混ぜたりしてください。
金属の脱磁:材質別に期待される効果
材料はそれぞれ異なる特性を持ち、異なる挙動を示します。材料を選択する際には、用途に適した材料を慎重に検討する必要があります。研磨や研削といった前述の加工方法により、材料は容易に磁化されるため、どの材料がどのような環境で使用できるかを常に把握しておくことが重要です。
強磁性金属の磁性
強磁性金属は、永久的に磁化できる唯一の物質です。これには鉄、ニッケル、コバルトなどが含まれ、完全に脱磁するのが最も困難です。
炭素鋼/合金鋼
これらは非常に一般的な磁性材料です。非常に強い磁場を持ちますが、交流やパルス法を用いて容易に消磁することもできます。
ステンレス鋼:オーステナイト系とフェライト系
ここで驚くべきことが起こります。オーステナイトとフェライトはどちらも鋼の異なる相です。しかし、重要なのは、304/316のようなオーステナイト相は非磁性であるということです。しかし、冷間加工するとわずかに磁性を帯びるようになります。一方、フェライト鋼は元々磁性を帯びており、脱磁が困難です。
工具鋼、PM合金
工具鋼や粉末金属合金は非常に硬く、また磁性も強いため、脱磁は非常に困難です。パルス脱磁はこれらの材料の脱磁に使用できます。
残留磁気の測定と証明方法
ガウスメーターは、残留磁気を測定し証明するために使用できる装置です。あらゆる業界で広く使用されており、特に品質管理エンジニアはプロトコルとして利用しています。
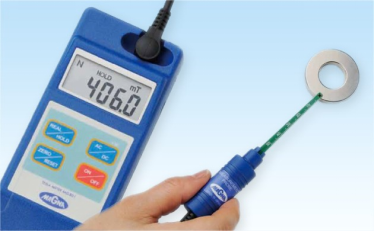
図8-デジタルガウスメーター
結論
結論として、金属部品を産業分野で使用する場合、脱磁は重要な要素の一つです。磁性材料は溶接や非破壊検査(NDT)において多くの問題を引き起こす可能性があるため、磁気を除去することは非常に重要です。交流消磁やパルス消磁などの方法が用いられます。ガウスメーターは材料の磁化を確認するために使用されます。これは、様々な用途における安全性と信頼性を確保するために行われます。
なぜワークピースは磁化されるのでしょうか?
研削、研磨など、様々な機械加工工程によってワークピースは磁化されます。加工によって材料内部の磁区が整列し、磁性を示すことでワークピースは磁化されます。
金属が脱磁する温度は何度ですか?
キュリー温度と呼ばれる特定の温度があります。鋼の場合、約770℃です。金属ごとに独自のキュリー温度があります。
ステンレス鋼は冷間加工後になぜ磁性を帯びるのでしょうか?
304や316のようなオーステナイト系ステンレス鋼は非磁性ですが、わずかに曲げたり冷間加工したりすると、金属表面がわずかに磁化し、磁区が整列します。
 PC冷却システムにおける液体冷却部品:プロセス、材料、利点




