 電話/WeChat:
 Email:



 ホーム
金属板を曲げる方法 |手作りと6つのヒント

 公開日:2024年7月24日

すべてのエンジニアリング設計組織、成形機関、ワークショップは、仕事の製造のために曲げ加工のプロセスを必要とします。溶接、熱切断、機械加工だけでは製造技術計画の要件を満たすことができないためです。しかし、板金の曲面、半径、角度、厚さ、金属ブレーキおよび材料を正しく曲げて仕事をするには、製造および冶金学の知識を習得する必要があります。そうしないと、曲げパラメータが間違っていると、材料の物理的微細構造や機械的粒子組織が破壊される可能性があります。したがって、開発または量産作業において金属曲げ加工を行うには、前述のトピックの学習プロセスが不可欠です。
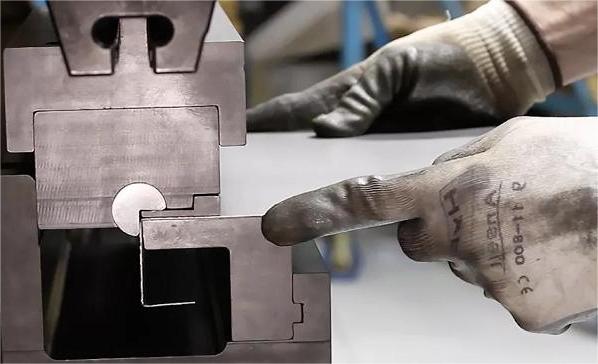
金属板の曲げ方
金属シートの曲げには、金属材料、金属ブレーキ、曲げツール、ゲージ、バイス、半径チャート、炉 (熱間曲げ用)、および事後認定のための試験ラボが必要です。第一工程では右ラジアスと金属曲げ・ブレーキ機が順に前処理を行います。次に、材料と半径の組み合わせによって、この材料とプロセスの要件として室温または高い再結晶温度が決定されます。そして、材料はクランプ力と終了機構によって対応するセクションに移動し、最終寸法に成形されます。この完全なプロセスには、建築基準および規格に従って、物理的および機械的特性の最終的な認定が必要です。
板金を曲げる工具
ツールを適切に選択しないとプロセスが長くなり、欠陥が生じるため、ツールはこのプロセスの必須要件です。以下は、複数の半径と厚さの曲げ加工を有用な製品にするためのツールです。
金属ブレーキ
金型とプリフォーム
副
ゲージ
トング
仕事用運搬台車
テストツール
加熱作業用炉
注油ガン
ハンドキャリートロリーは、曲げプレートの実行や測定プロセスのために、ある場所から別の場所に作業を伝達します。金型とプリフォームは、技術仕様と図面に従って、最終的な作業の半径と角度を測定します。
板金折り曲げ技術の種類
金属曲げ技術には、さまざまな方向で板金を曲げて製造する多次元の側面があります。それぞれの技術において、金属板を曲げ公差で曲げるために、さまざまなタイプの金属曲げツールが使用されます。さまざまな技術の説明を表に示します。 1番。
|
板金技術 |
詳細説明 |
|
Vベンディング |
メタルブレーキのプランジャーはV字キャビティの底点まで力を加えます。プランジャーはV字型キャビティの底部に余分な力を加えます。 |
|
エアベンディング |
メタルブレーキのプランジャーはキャビティの一部の距離まで力を加えます。ジョブは V 字型キャビティの底に触れません。したがって、曲げ角度は常に 90 度未満になります。 |
|
コイニング |
この技術では、板金曲げの計算により、V 曲げの約 10 倍の力が加わり、スプリングバック現象が防止されることが示唆されています。材料に余分な力が加わって塑性変形範囲に達すると、ひずみが追加されてスプリングバック動作が再び発生しなくなります。したがって、金属は常に永久的な形状を保ちます。 |
|
ロールベンディング |
ロール曲げは、3 点目の力の作用によって板金を曲げ、適切な比率の半径を形成します。 3 つのローラーは限界位置でのみ最小半径を維持できるため、最小半径は金属ブレーキ装置よりも大きくなります。熱間曲げ金属は、相対的な設備能力のストック厚さのシートのオプションです。 |
|
ドローベンディング |
図面では、特定のパターンでシートを描画するための特別な金型のカスタム金属曲げオプションが作成されます。このプロセスには機械加工プロセスが発生するため、追加コストがかかります。カスタム金型の機械加工には、設計やプロファイルごとに追加のコストがかかります。 |
表No.1 板金折り曲げ技術の種類図1,2、3、XNUMXの場合、さまざまなタイプの金属板折り曲げ技術が存在します。
図.No.1 V曲げ
図2.エアベンディング。
図3.曲げ加工におけるコイニング。
詳細については、コンセプトを明確にする YouTube ビデオをご覧ください: https://www.youtube.com/watch?v=50DfkV9Y4Dk および https://www.youtube.com/watch?v=1Jsxi-rAcNc
金属を曲げるには何を使用しますか?
プランジャーの曲げ力は、絞り、ハンマー、金属成形方法と熱を組み合わせて板金を曲げる原因となります。プランジャー/ハンマーの力を加えると、板金は応力点まで降伏し、塑性領域で変形します。板金曲げ機はその仕事を担い、この点で完全なプロセスを容易にします。ベンド板金加工工場では、ある工程の成果物が急遽次の工程のインプットとなることもあるため、これらすべての金属加工工程を一つ屋根の下で行っています。
工業用板金ベンダー
工業用金属曲げアプリケーションには、特定のブランドまたは製品向けに大きな寸法と大量生産が必要なアプリケーションが含まれます。したがって、金属曲げ業界では、定期的に曲げ加工を必要とし、板厚の金属曲げサービスを欠陥なく行うことができる仕事が求められています。カスタム金属ブレーキは、さまざまな寸法や質量の産業作業のパフォーマンスに非常に一般的です。これらの機械はエンジニアリング市場で入手可能であり、一般的な金属曲げ角度に合わせて板金を曲げるカスタム ソリューションを提供します。
板金を手で曲げるにはどうすればよいですか?
板金の曲げには、塑性変形のための重機やツールを使用した金属曲げの考慮が常に含まれるわけではありません。この作業は、機械的な利点を利用して、より低い力で手作業で行う練習にも応用できます。このプロセスでは、ホブを万力に保持し、板金曲げ半径を達成するための金属曲げガイドラインに従うことができます。材料の選択は、この金属曲げの考慮事項の基礎となります。
手で曲げることができる板金の厚さはどれくらいですか?
板金を手作業で曲げる場合の最適な厚さの基準は、普通の炭素鋼素材に万力を使用して 1 ~ 2 ミリメートルの厚さです。しかし、板金曲げのヒントでは、このトピックは材料の質感、木目、強度、クラスに依存すると述べています。すべての材料が、塑性変形およびシート メタルの曲げ半径に関して 1 つの弾性率方向の応力ひずみ曲線に従うわけではないためです。したがって、材料の質感と品格が得られない限り、曲げるための厚さは重要ではありません。しかし、このプロセスでは手動操作が必要なため、精密な金属曲げ結果を得ることができません。
板金曲げ代
シート メタルの曲げ許容差は、近半径と曲線パスの許容差に関する次の要因によって決まります。
- 曲げ角度。
- 曲げ半径。
- 一定のK値
- プレートの厚さ
この現象を公式で表すと、
曲げ代=A(Pi/180)(R+KT)
ここで、A= 度単位の曲げ角度。
R= 曲げ半径 (m)。
K= 定数値。
T= 厚さ。
したがって、曲げ許容値は理論計算から抽出されていますが、実際の値は経験と公式計算から得られます。数式の計算には常にランダムな誤差が存在し、板金曲げの実際のシナリオに影響を与える可能性があるためです。
板金の曲げ半径チャート
平らなプレートを曲線パスに移動する増分曲げか、完全なコイニングかのいずれかで、どちらも金属曲げガイドラインが必要です。したがって、この作業には標準チャートが使用できます。これらのチャートを作成するための基本的なテーマは、表 2 に示されています。
|
材質。最小曲げ半径。 |
|
|
鋼。 |
4t |
|
ブロンズ。 |
4t |
|
アルミニウム。 |
6t |
|
ブロンズ。 |
4t |
|
ステンレス鋼。 |
6t |
|
チタン。 |
3t |
|
マグネシウム。 |
13t |
表No.2.板金曲げ半径表
表2の「t」は対象物の厚みを表します。表 2 から、金属加工における板金の最小曲げ半径はその厚さの約 2 倍であることがわかります。そうでないと、冶金学的欠陥により破断が発生します。炭素鋼は板金曲げ加工現場では非常に一般的な材料ですが、表XNUMXから明らかなように、最小曲げ半径は板厚のXNUMX倍以上です。
例: たとえば、破断することなく 5 度未満の角度で曲げても 20 mm の炭素鋼プレートがあるとします。同じプレートの最小曲げ半径は XNUMX mm ですが、この半径の値は絶対的なものではありません。他の多くの要素もランダムな条件に依存するためです。粒子サイズと熱処理条件により、この値はランダムに決まります。
金属を曲げて元の形状に戻す
曲げ板金産業のプロセスに存在する大きな問題は、部分的な塑性変形により、材料が永久歪みを伴って元の状態にほとんど戻らないことです。強い材料では、この影響により金属曲げの安全規則に違反する場合があります。したがって、コイニング代を追加するか、金属板を適切な半径で曲げる必要があります。寸法および段階的な曲げステップにおけるこの影響に対処するための板金曲げチップが文献で入手可能です。加熱により材料が柔らかくなり、より低い力で永久に変形するのに役立つため、加熱終了はこの影響に対抗するもう 1 つのオプションです。
板金を曲げる最適な方法は何ですか?
最良の方法は、曲げ許容値を計算し、安全マージンを追加し、適切な V 曲げ機またはロール曲げ機に移動し、室温または高温で材料を曲げることです。この方法では曲げが役に立たなくなるため、板金の木目の質感を乱さないようにするために常にこのプロセスが必要です。微細構造に欠陥が生じた場合。したがって、シートメタルを曲げるもう 1 つの最良の方法は、同じパラメータ、曲げ半径、許容値、および材料を使用してプロトタイプシートを認定することです。
金属を曲げる最も簡単な方法は何ですか?
板金を曲げる最も簡単な方法は、メタル ブレーキを使用し、最大曲げ半径、最小厚さ、および (必要に応じて) 少量の熱を加えることです。このようにして、手順に問題を起こすことなく最終的な形状に進むことができます。しかし、曲げ板金業界にとって、簡単な方法が常に優先されるわけではありません。微細構造と冶金学的認定により、機械的な曲げステップが必要となるため、曲げプロセスが困難になります。各ステップの認定基準は手順ガイドラインを満たしています。このように、通常の板金曲げ工程だけで簡単に曲げ加工が可能です。
ブレーキを使わずに板金を曲げる方法は?
メタル ブレーキを使用せずにシート メタルを曲げるのは、エンジニアリング ワークショップのコード化されていない通常の実践において、簡単かつ迅速で一般的な手法です。いくつかの必要なツールとトレーニングがあればそれが可能になります。いくつかの説明ビデオでも、この作業を技術的に行うのに役立ちます。このジョブを実行するには、次のような主要なツールを利用できるはずです。
- 万力
- 半径プロファイル (木製の場合もあります)
- ハンマーまたは打撃プランジャー
- 死ぬ(必要なら)
- 暖房トーチ
- アングルゲージ
あるいは、金属ブレーキや付属品を使用せずに板金曲げを行うロール曲げやチューブ曲げもオプションです。
金属板を曲げる6つの重要なヒント
金属板を曲げるためのヒントは、適切な金属曲げツール、ラジアスプロファイル、板金曲げチップ、角度ゲージを用意することです。 6 つの重要なヒントは次のとおりです。
曲げ代の計算
プロセスを開始する前に、適切な実際の偏差マージンを加えて金属の曲げ許容値を必ず計算してください。
作業中に線をマークする
曲げ加工中にパターン形成が見えるように、作業時に曲げラインに印を付けます。
Radius プロファイルをジョブの下に配置します
バイス上の基礎サポートによる曲げ半径の形成を可能にするために、常に半径プロファイルをジョブの下に配置します。
Surface を大切にしよう
曲げ加工の表面を観察して、亀裂の形成が初期の段階で見えるようにする必要があります。
加熱トーチを適用する
曲げ加工を容易にするために、必要に応じて加熱トーチを適用します。加熱すると材料が柔らかくなり、さらなる加工が可能になります。
角度ゲージで測定する
常に角度ゲージを使用して測定し、材料の曲げが最終半径上にあるか、またはさらに曲げる必要があるかを確認します。
カスタム金属曲げ部品に Tuofoa を選ぶ理由
カスタムコードや標準コードの仕事となると、金属の曲げは簡単な仕事ではありません。たとえば、ASME、ASTM、または GB に基づく認定および材料認定を伴うカスタムの金属曲げが必要な場合、この仕事は一般的なワークショップの範囲ではありません。カスタム曲げ加工には ISO および材料認証を取得したエンジニアリング製造会社が必要です。精密な金属曲げ加工を行う Tuofoa の登場です。 Tuofa は曲げ加工と CNC 加工に関する ISO および材料認証を取得しているためです。 Tuofa は専門知識を活かして、お客様の技術図面を最終曲げ製品に変換できます。
詳細については、tuofa-cncmachining.com をご覧ください。
金属板曲げに関するよくある質問
金属を曲げるのは物理的な変化ですか?
炭化物の追加によって新しい化合物がこのプロセスに関与していないため、これは物理的な変化です。しかし、オーステナイト系ステンレス鋼の場合、曲げ加工によりマルテンサイト構造の変化が起こり、焼入れ・焼き戻し炉での溶体化処理により元の形状に戻る可能性があります。
鋼板を曲げるにはどうすればいいですか?
金属製のブレーキやバイスにジョブをクランプし、プランジャーの力を加え、キャビティに潤滑剤を塗布し、角度プロファイルを測定し、熱を加えて材料の曲げ半径を確認することは、非常に一般的な方法です。実際に材料を曲げる前に、必ずプロトタイプのジョブを評価することを忘れないでください。
14 ゲージのシートメタルを曲げるにはどうすればよいですか?
14ゲージの板金を曲げるのは、その形状や素材の質感と関係があります。なぜなら、最大の曲げ半径を得るために単純な普通の炭素鋼で構成されている場合は、熱とハンマーを使用してバイスを手動で曲げることができるからです。
 銅とアルミのヒートシンク、どちらが良いか




