 電話/WeChat:
 Email:



 ホーム
車のシャーシガイド:種類、機能、カスタムソリューション

 公開日:2025年6月26日

クラシックカーのレストアでも、EVへの換装用にカスタムカーのシャーシを設計する場合でも、適切なシャーシの選択はあらゆるビルドの最初の大きなステップです。このガイドでは、今日のシャーシの種類を分類し、カスタムフレームがどのように軽量化とシャープなハンドリングを実現するかを示し、設計と製造の各マイルストーンを分かりやすく解説します。すべて、すぐに使える分かりやすい言葉で解説されています。
車のシャーシとは何ですか?
車のシャシーは車の骨格です。エンジン、サスペンション、そしてボディをしっかりと支え、衝撃や衝突時の衝撃を吸収します。強固なシャシーがなければ、どんなに優れたエンジンでも安全でシャープなハンドリングは実現できません。
フレーム vs. ユニボディ:主な違い
-フレーム構造(ボディオンフレーム) – はしご状の鋼鉄製構造体に車体をボルトで固定した構造。トラックや重量物の牽引に最適です。
・モノコック構造(ユニボディ) – 床、屋根、ピラーが一体化した溶接構造。軽量で剛性が高く、乗用車によく用いられる。
どちらのレイアウトも衝突修理コスト、重量配分、アフターマーケットのアップグレード パスに影響するため、積載量、ハンドリング、予算目標に最も適したアーキテクチャを選択してください。
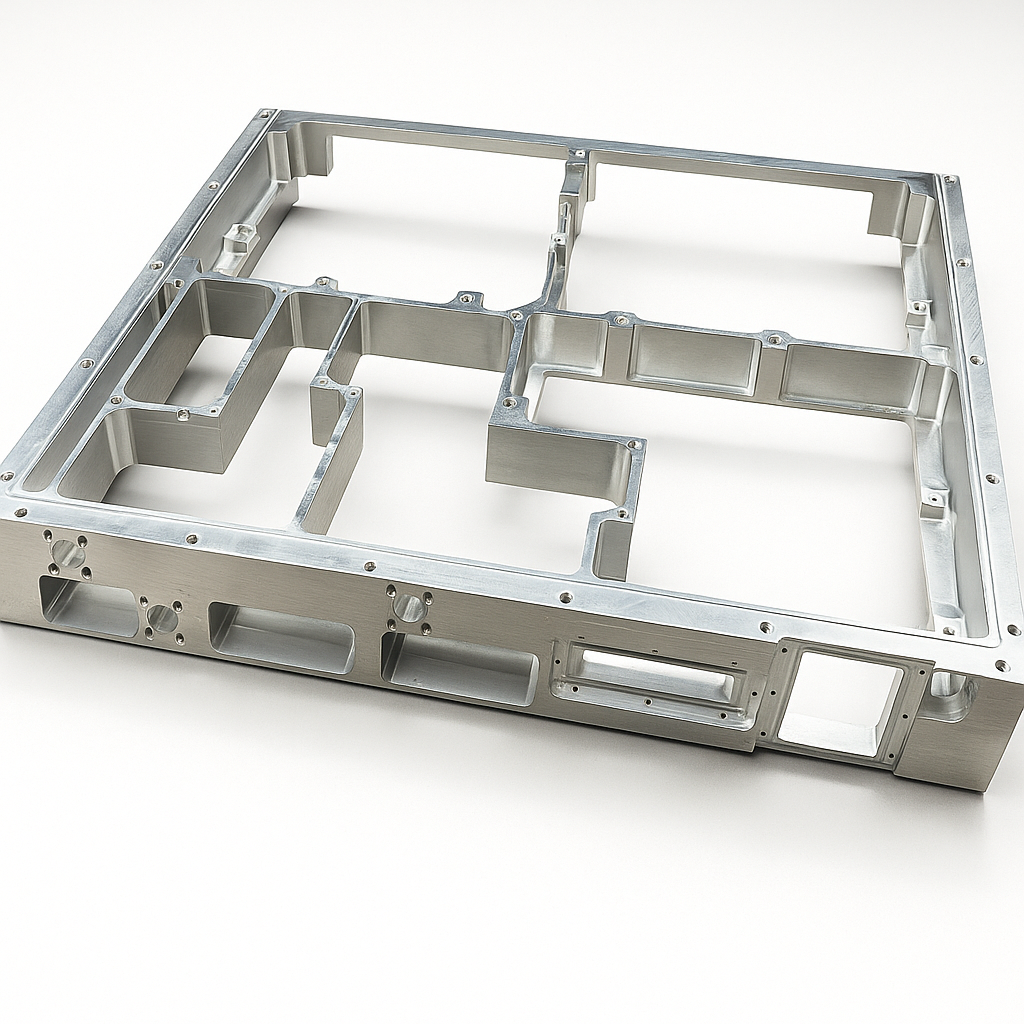
コア機能: 強度、衝突保護、ハンドリング
優れたシャーシは、曲げに強く、衝突時にはキャビンを保護し、ホイールアライメントを安定させて予測可能なステアリング操作を可能にします。また、ブレーキ負荷や路面からの衝撃を安全な経路に逃がし、きしみ音を防ぎ、長年の使用においてもパネルの隙間を維持します。
シャーシジオメトリが乗り心地に与える影響
ホイールベース、トレッド幅、そしてサスペンションのピックアップポイントは、レスポンスと快適性を左右します。ホイールベースが長いほどバンプをスムーズに乗り越え、トレッドが広いほどロールが抑えられます。キャンバーゲインやアンチダイブを微調整することで、日常の走行性能を損なうことなく、フィードバックを鋭くすることができます。
一般的な車のシャーシの種類の説明
自動車業界では主に4つのアーキテクチャが採用されており、それぞれ異なる設計上の問題を解決します。
| シャーシタイプ | 初めての使用 | 以下のためにベスト | 代表的な材質 | 体重の傾向 |
|---|---|---|---|---|
| ラダーフレーム | 1900s | 大型トラック、4×4 | 軟鋼 | ヘビー |
| バックボーンフレーム | 1960s | スポーツカー | ボックススチール製の背骨 | 技法 |
| モノコック/ユニボディ | 1940s | ほとんどの乗用車 | プレス鋼、アルミニウム | 光 |
| スペース/チューブラーフレーム | 1930s | レースカーとキットカー | 丸鋼/アルミ管 | 浅煎り |
ラダーフレーム
デュアルレール設計はシンプルで強固ですが、重量が重いです。クロスメンバーはカスタムマウント用に任意の場所に溶接できますが、重心が高いためコーナリング時に支障をきたす可能性があるため、ビルダーはロールケージやガセットを追加して剛性を高めることがよくあります。
バックボーンフレーム
センタースパインがドライブトレインの荷重を支え、少量生産のスポーツカーの軽量化に貢献します。側面衝突時の強度確保には追加のボックスセクションが必要ですが、このレイアウトによりドアシルが解放され、洗練されたスタイリングと、両側面への排気経路の容易さが確保されています。
モノコック/ユニボディ
プレス加工されたパネルをスポット溶接で剛性の高いシェルに接合し、最新のクラッシュゾーンを一体化しています。この工法は重量とコストを削減しますが、長期的な強度を維持するためには、工場で製作した固定具と入念な腐食防止対策が必要となります。
スペースフレームとチューブラーデザイン
三角形のチューブは、1キログラムあたりの剛性が非常に高い。エンジニアは鋼材とアルミニウム材を組み合わせて圧縮挙動を調整できるが、多数の溶接部には精密な治具と熟練した作業員が必要となり、製造時間が長くなる。
カスタムカーシャーシを選択する理由
量産フレームは平均的なドライバーに適しています。愛好家やニッチなOEMメーカーは、それ以上のものを求めています。
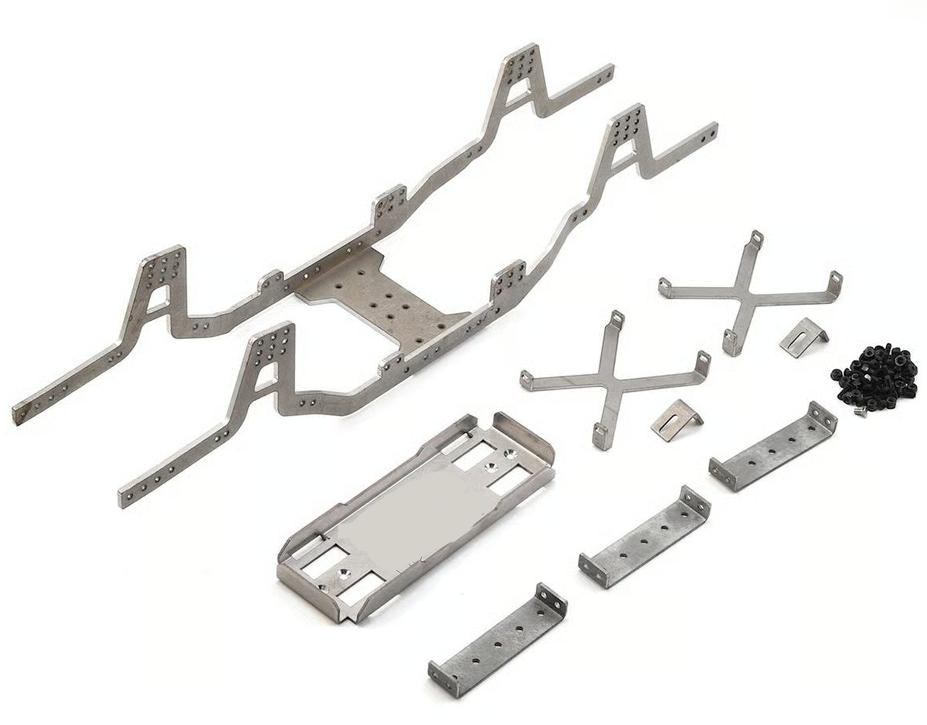
より軽く、より強く
質量を15~25%削減しながらねじり剛性を30%向上させることで、ラップタイムと燃料消費量を大幅に削減できます。軽量化により加速性能が向上し、制動距離も短縮されます。また、剛性の高い構造により、窓の密閉性が向上し、ダッシュボードのガタツキも軽減されます。
パワートレインの自由
特注のレールとマウントは、バッテリー、ミッドシップエンジン、ハイブリッドギアボックスなどを収容します。デザイナーはファイアウォールをスライドさせたり、フロアを下げたり、デファレンシャルを反転させたりすることで、既製のレールでは不可能なレイアウトを実現できます。
よりシャープなハンドリング
カスタムピックアップポイントは、ロールセンター、アンチスクワット、キャスターをモデルに合わせて正確に設定。ドライバーは、高速レスポンス、バランスの取れたコーナリング、そして長距離高速道路走行におけるタイヤの摩耗の均一性を実感できます。
カスタム シャーシ プロジェクトの設計方法
安全で道路走行可能な構造は、チューブが溶接機に接続されるずっと前からスクリーン上で構築されます。
カスタム シャーシに最適な材料の選択肢は何ですか?
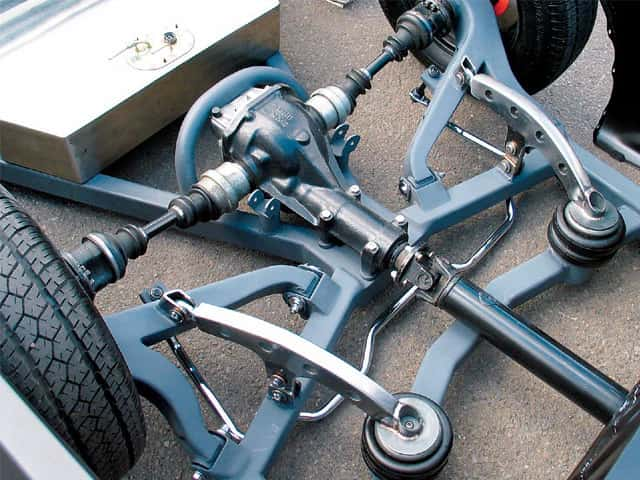
適切な金属(または複合材)を選択することで、シャーシの剛性、衝突エネルギー吸収性、そして長期的な疲労寿命の上限が決まります。以下は、エンジニアが最も頻繁に選択する3つのファミリーを並べて比較したものです。
| マテリアルファミリー | 一般的なグレードと状態 | 引張強さ(MPa) | 密度(g /cm³) | 実用的な利点 | 実用的な欠点 |
|---|---|---|---|---|---|
| 高張力鋼 | DP800、4130(焼ならし)、22MnB5(プレス硬化) | 800 – 1,500 | 7.8 | 最も安価な$/kN、溶接と成形が簡単 | 重量が増す;アルミニウムにボルトで固定するとガルバニック腐食が発生する |
| アルミニウム合金 | 6061-T6, 6082-T6, 7075-T6 | 310 – 570 | 2.7 | スチールより35~50%軽量、CNC加工に最適 | より厚いセクションが必要; 7075は溶接時に割れる |
| コンポジット | カーボン T700/T800、S-ガラス/エポキシ | 600~4,000(繊維) | 1.6 – 2.0 | 最高の剛性対重量比、耐腐食性 | 高コスト、労働集約的なレイアップ、修理の難しさ |
1.高強度鋼
現代の二相鋼およびマルテンサイト鋼は、特殊ガスを使用せずにクロモリ管に匹敵する強度を備えています。プレス硬化処理された22MnB5レールは、ホットスタンプ加工により1,500MPa以上の強度を実現し、クラッシャブルゾーンやロールオーバーフープに最適です。
2.アルミ
- 6061-T6 鋼鉄の半分の質量で 310 MPa の引張強度を実現します。
- 6082-T6 強度が約 10 % 向上し、疲労寿命も向上するため、EV フロアパンに最適です。
- 7075-T6 570 MPa まで上昇しますが、溶接は苦手です。そのため、ビルダーは、より柔らかい O 焼き戻しで成形し、T6 まで後時効処理した後、これらの部材をボルトまたはリベットで固定します。
3.コンポジット
T700カーボンプリプレグタブは、超軽量でありながら4,000Nm/度のねじり剛性を実現。ラミネートに接着されたアルミニウムクラッシュコーンが、重いスチールインサートを使用せずにボルト荷重を分散します。
経験則: まず、予算と接合方法に合わせて材料を決定します。溶接、接着、またはリベットの制約が解決された後にのみ、極限強度を追求します。
荷重を予測して剛性を調整するにはどうすればよいでしょうか?
エンジニアはタイヤの力をマッピングし、ねじり剛性が目標値に達するまで有限要素解析を繰り返します。シミュレーションによって応力のホットスポットを早期に特定できるため、実際のチューブを切断する前に、未使用の金属を切り落とし、弱い接合部を補強することができます。
安全性と耐衝突性を組み込むにはどうすればよいでしょうか?
適用可能なテスト規格(FMVSS、ECE、JNCAP)を特定する
レールとジョイントは衝突時に制御された段階的に折り畳まれ、キャビンに到達する前にエネルギーを吸収する必要があります。仮想スレッドテストはガセットのサイズとトリガービードの決定を導き、プロトタイプが最初の試行で物理的な衝突試験に合格できるようにします。
カスタム シャーシ プロジェクトのコストを削減するにはどうすればよいでしょうか?
モジュール式治具とワンストップCNCパートナーシップにより、人件費、輸送費、公差の変動を削減します。共通の治具は複数のホイールベースをカバーし、単一工場の物流により、外注工程間の損傷やずれを防ぎます。
カスタムシャーシコンポーネントの製造方法
生のチューブから塗装されたフレームまで、精度が重要です。
CNC精密加工
0.02軸フライス加工機は±XNUMXmmの精度を誇り、サスペンションナックルやステアリングボスの加工に不可欠な精度を実現します。インサイクルプロービングにより、あらゆるポケットを検査することで、手作業によるリーマ加工の手間を省き、ボルト穴の正確な位置合わせを実現します。
板金製作
ウォータージェットとプレスブレーキのラインは、2~3mmのアルミタブを、狭い半径と最小限の熱で折り曲げます。一体型フランジにより溶接やリベット留めが高速化され、コストを抑えながら強度が向上します。
耐食性のための表面処理
亜鉛メッキ、電着塗装、またはクリアアルマイト処理は、1,000時間の塩水噴霧サイクルにも耐えます。プライマーシステムを組み合わせることで、塗装がしっかりと密着し、厳しい冬の道路にも耐えうるショールーム級の光沢を実現します。
サスペンションとドライブトレインをカスタムフレームに統合
ジオメトリとサービス アクセスが長期的な満足度を決定します。
サスペンションピックアップポイントの決定
レーザーカットされたタブがアームを±0.1mmの精度で固定し、キャンバーゲイン、スクラブ半径、バンプステアをロックします。その後の調整はシムのみで済むため、トラックサイドでのセットアップ時間を節約できます。
保守性を高めるモジュラーサブフレーム
ドロップアウトクレードルは、エンジンとギアボックスを独立したブッシングに搭載します。ボルトへのアクセスが容易なため、サービス時間が半分に短縮され、フリートコストを削減し、週末のパワーアップグレードも容易になります。
騒音、振動、ハーシュネス(NVH)の管理
ハイドロフォーミングレールとラバーマウントが200Hz以上の高音域の共鳴音を抑制。戦略的に配置されたフォームフィラーと複合パネルが中音域の共鳴を抑制し、硬いスプリングとロープロファイルタイヤを搭載してもキャビン内の静粛性を維持します。
適切なカスタムシャーシパートナーの選択
実行品質がプログラムの成功を決定します。
基本的なエンジニアリングとCAD機能
CATIA、SolidWorks、そして検証済みの衝突モデルを備えたサプライヤーを探しましょう。実績のあるシミュレーション技術により、金属を切削する前に性能を予測できるため、試作サイクルを大幅に短縮できます。
品質認証と試験施設
ISO 9001、PPAPパック、金属組織顕微鏡写真、溶接引張試験により、堅牢な工程管理が実証されています。信頼性の高い書類により、仕様通りのフレームが一貫して納品されます。
試作から量産まで
大量生産向けのカスタムカーシャーシプロジェクトを実現するにはどうすればよいでしょうか?プロのCNC加工部品工場を探すことが大いに役立ちます。精密CNC加工部品工場であるTUOFA CNC Machiningは、20年以上にわたりカスタム加工に取り組んできました。治具を共有することで、プロトタイプと量産フレームが同じ品質ゲートを通過するため、リードタイムを大幅に短縮できます。
結論
カスタムシャーシは、軽量化、パッケージの軽量化、そしてハンドリング性能の向上を実現します。設計、FEA、機械加工をワンストップで統合する専門家と早期に提携することで、コストのかかる迂回作業なしに、スケッチを実車仕様の製品へと仕上げることができます。
カスタムカーシャーシに関するよくある質問
カスタムシャーシの価格はいくらですか?
基本的なチューブラーフレームは約8,000ドルから、カーボンチューブラーは80,000ドルを超えます。最終的なお見積もりは、複雑さ、素材、そして注文規模によって決まります。
アルミニウムはオフロードシャーシに十分な強度がありますか?
適切にガセットされた 6061-T6 は、半分の重量で鋼鉄の強度に匹敵しますが、特に溶接接合部の周囲では定期的な亀裂検査が必要です。
 精密ギアの基礎:パラメータから加工まで




