 電話/WeChat:
 Email:



 ホーム
ボトミングタップ:CNC加工における止まり穴ねじ切りに関する完全ガイド

 公開日:2024年7月24日

止まり穴は多くの設計において不可欠な要素です。スペースの制約など、様々な制約が生じることはよくあります。医療用インプラントや航空宇宙用ブラケットなどの高性能用途では、高い締め付け力が必要となります。底付きタップは、タップの底部に非常に近い位置にねじ山を形成することでこの問題を解決します。そのため、最大のねじ込み力を得ることができます。ここでは、CNC加工における止まり穴のねじ切りに関する完全なガイドをご紹介します。
ボトミングタップとは何ですか?
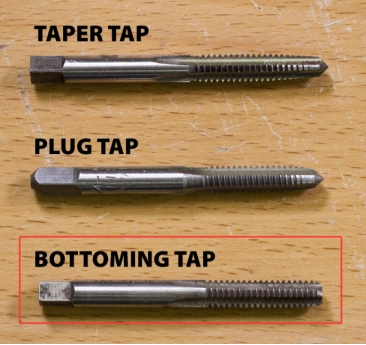
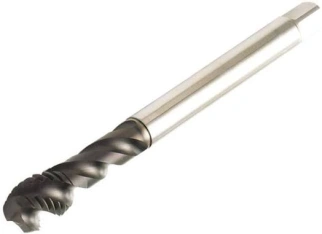
ボトミングタップは、止まり穴のねじ山形状を改善するために機械加工で使用される工具です。これらの止まり穴用タップは、面取りねじ山が非常に少ないのが特徴です。わずか1~2山の短いテーパーにより、ねじ山部分がベースに非常に近い位置まで伸びるため、ねじ山のかみ合いが最大限に確保されます。
適切な底付き水栓を選びましょう
- アルミニウム: 研磨されたHSSまたは超硬タップ、無コーティングまたは低摩擦コーティングは、アルミニウムが切削刃に付着するのを防ぐのに役立ちます。
- 炭素鋼: HSSで通常は十分です。TiNは摩擦を低減し、耐摩耗性を向上させます。
- ステンレス鋼: HSS-Coは高温硬度に優れている。TiCNは重切削負荷下での耐摩耗性に優れている。
- チタン/ニッケル合金: HSS-Co製またはTiAlN/AlTiNコーティングを施した超硬タップは、高温切削に適しています。
短い面取りが重要な理由とは?
テーパータップやプラグタップとは異なり、ボトミングタップの面取りは短くなっています。そのため、切削刃がベースまでスムーズに切削できます。特に、底面クリアランスのために厚みを加えることが望ましくない、スペースが限られた場所では重要です。例としては、自動車部品、金型、航空宇宙部品、油圧マニホールドなどが挙げられます。全長にわたってねじを切ることで、最大の噛み合いと保持力の向上を実現できます。
ボトミングタップの種類
底部の止まり穴にねじ切り加工を施すという主要な機能はそのままに、設計にはいくつかのバリエーションが存在する。これらの異なるタイプの底付きタップは、様々な製造条件に対応するために設計されている。具体的には、穴の深さ、材質、ねじ山の形状、使いやすさなどが考慮される。
ストレートフルートボトミングタップ
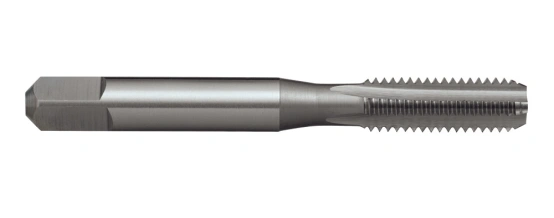
ストレートフルートボトミングタップは最も一般的に使用されているタイプです。全長にわたってストレートフルートを備えています。通常、短い止まり穴に使用されます。深い穴では切りくずの排出が問題となる場合があります。ストレートフルートボトミングタップは、手動タッピングと機械タッピングの両方に適しています。
スパイラルフルートボトミングタップ
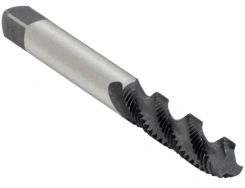
らせん状の溝を持つスパイラルフルートボトミングタップは、切りくずの排出性に優れています。そのため、タッピング中に切りくずが連続的に上方に排出されます。長い切りくずが問題となる延性材料の加工に最適です。また、スパイラルフルートボトミングタップは、切りくずの詰まりやタップの破損のリスクを低減しながら、より深くタッピングできます。さらに、ねじの品質も向上します。
成形用ボトミングタップ
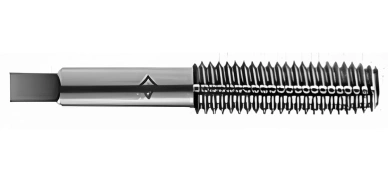
成形式ボトミングタップは、ねじ山形成に切削ではなく塑性変形を利用します。切削工程がないため、切りくずによる問題は発生しません。冷間加工によって形成されるねじ山は強度が高くなります。しかし、効率的なタッピングには、慎重な工程管理が必要です。十分な潤滑が必要になる場合もあります。成形式ボトミングタップは、アルミニウム、真鍮、軟鋼などの軟質材料に限定されることが多いです。
半底付きタップ
セミボトミングタップは、プラグタップとボトミングタップの中間的な設計が特徴です。面取りがやや長めです。他のタイプとは異なり、セミボトミングタップはプラグタップによる下地加工を必要としない場合があります。このタイプは、軽度の機械加工や修理作業に適しています。
ボトミングタップは何のために使用されるのですか?
ボトミングタップは、極めて重要な箇所で頻繁に使用されます。高い耐久性が求められる部品の穴加工には、ボトミングタップが用いられます。そのため、航空宇宙、自動車、医療などのハイエンド産業では、ボトミングタップが好んで使用されます。
止まり穴の底付近でねじ山を切る
底付きタップの主な機能は、止まり穴の底付近にねじ山を切ることです。これは、特に狭い場所で有利です。止まり穴の全長にわたってねじ山を切ることができ、材料の厚みを増やす必要がありません。
プラグタップ後のねじ山の完成
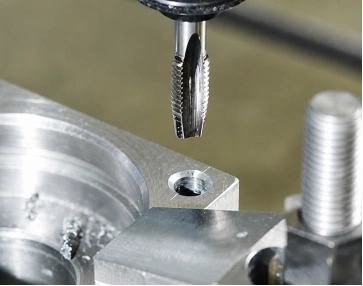
プラグタップでねじ切りした後、穴の一部にねじ山が切られていない部分が残ることがあります。ボトミングタップは、プラグタップでねじ切りされた部分を延長します。この2段階のアプローチにより、切削抵抗を低減すると同時に、ワークピースやタップの損傷リスクを最小限に抑えることができます。
既存の穴に部分的なねじ山を延長する
ボトミングタップは、ねじの品質を向上させる効果があります。ボトミングタップを使用することで、ねじ山の破損部分を補修できます。これにより、締結具のねじ山のかみ合いが最大化され、保持力が向上します。
ボトミングタップを使って穴を加工する方法は?
底付きタップを使用する際には、いくつかの注意点があります。正確な結果を得るためには、タップ加工の正しい手順に従うことが不可欠です。いくつかの重要な注意事項を守らないと、タップ加工した穴が無駄になってしまう可能性があります。
ステップ1:適切なタップ穴のサイズにドリルで穴を開ける
底付きタップに対応する外径のドリルビットを使用してください。底付きタップの面取り部分に対応するため、穴はファスナーの長さよりわずかに深く開けてください。タップ加工を行う前に、穴の開口部のバリを取り除いてください。
ステップ2:底部に十分な隙間を確保する
切削屑の詰まりやタップの底面面取りのための余裕スペースが必要です。これにより、工具への過度な負荷を防ぐことができます。
ステップ3:ボトミングタップを使用する前にねじ山を切る
最初のねじ山はテーパータップまたはプラグタップで作成します。その後、仕上げにはボトミングタップを使用します。既存のねじ山がボトミングタップを穴に通すガイドとなるため、挿入と位置合わせが容易になります。
ステップ4:タップをまっすぐに揃える
ボトミングタップは、最初からワークピースに対して垂直に取り付ける必要があります。タップの向きがずれていると、不要な横方向の負荷が発生する可能性があります。ボトミングタップには均等に圧力をかける必要があります。これにより、均一なねじ山形状が得られます。定期的にボトミングタップを反転させて、切りくずを排出してください。
ステップ5:タップが穴の底に当たる前に止める
底付きタップのドリル深さを記録しておき、タップが底に接触する前にタッピングを止めてください。そうしないと、底付きタップに過度の圧力がかかり、切削刃の欠けやねじ山の損傷につながる可能性があります。
ボトミングタップの用途
経験豊富な設計者や機械工は、高品質なねじ山を作成するために、底付きタップを好んで使用します。底付きタップは、締結具の保持力を高めるだけでなく、重量の最適化にも貢献します。特にスペースが限られている場所では、その効果は顕著です。
アルミニウム製ハウジングおよび筐体
アルミニウム製の筐体やエンクロージャーは、スペースの制約からコンパクトであることが求められる場合が多い。また、軽量であることも必要となる。このような状況では、止まり穴のスペースは限られている。そこで、底付きタップはそのスペースを最大限に活用する。一般的な用途としては、カバー、ヒートシンク、プリント基板マウント、センサーブラケットなどが挙げられる。
精密取り付けブロック
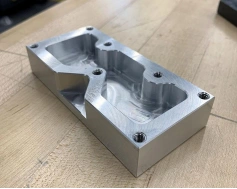
取付ブロックは頻繁に組み立てと分解を繰り返すため、締結具の保持力において高い耐久性が求められます。底付きタップは締結具との最大限の係合を実現するだけでなく、この耐久性の向上にも貢献します。
油圧および空気圧マニホールド
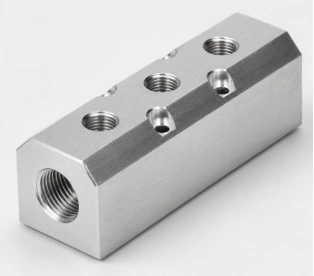
油圧マニホールドや空圧マニホールドには、ねじ込みポート用の盲穴が多数あります。バルブ、継手、プラグ、センサーなどの部品は、接続点としてこれらの穴を必要とすることがよくあります。これらの部品は穴の深さが限られています。そのため、ボトミングタップはこの限られたスペースを効率的に利用し、確実なシールを実現します。
ブラインドねじ穴付きカスタムCNC部品
航空宇宙用ブラケット、医療機器部品、ロボットのエンドエフェクターなど、多くの特注部品には盲穴があります。これらは多くの場合、スペースや重量の制約を伴います。ボトミングタップは効率的な製造に役立ちます。構造用ファスナー、調整ネジ、および隠れた組み立て部品のためのスペースを確保できるからです。
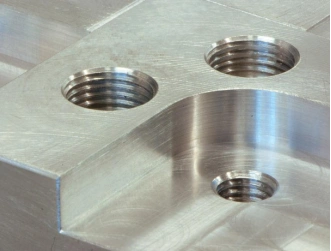
CNC加工におけるボトミングタップ使用時の課題
ボトミングタップは他のタッピング工具とは大きく異なるため、特有の課題があります。しかし、それらには必ず解決策があります。適切な取り扱いを行えば、ねじの品質、スペースの有効活用、そして高い性能といった点でメリットが得られます。
高切削トルク
切削トルクが高いことは、よく報告される問題です。特に深い止まり穴は、この問題の影響を受けやすいです。底付きタップは面取りが短いため、すべてのねじ山がすぐに噛み合います。タッピング速度が速すぎる場合、潤滑が不十分な場合、または穴あけ深さが浅い場合は、高い切削力が発生する可能性があります。このような場合、最適な送り速度でコーティングされた底付きタップツールを使用すると効果的です。
スレッドの開始が難しい
機械加工者の中には、底付きタップを使ってねじ切りを始めようとする人がいます。しかし、底付きタップはねじ切りを始めるためのものではありません。代わりに、テーパータップやプラグタップを使用すべきです。底付きタップを無理に使用すると、位置ずれやタップの破損につながる可能性があります。
ブラインドホールへのチップパッキング
適切な対策を講じないと、深い止まり穴では切りくずの詰まりが発生する可能性があります。切りくずが排出される空間が限られているため、タップの下や周囲に切りくずが付着しやすく、トルクの増加やねじ山の損傷につながります。この問題は、長く糸状の切りくずを発生させる延性材料で特に顕著に見られます。解決するには、スパイラルフルートを使用し、十分な底部クリアランスを確保し、タッピング中に切削油を注ぎ込むようにしてください。
材料の加工性
低被削材のタッピング加工は常に困難を伴う。延性材料の切りくずが問題となる傾向がある一方、硬質材料ではトルクが増大する。そのため、最適なタッピング戦略が必要となる。高切削トルク、設計最適化、プロセス制御といった課題を明確に理解することが不可欠である。
CNC加工におけるボトミングタップ使用のベストプラクティス
前述の通り、タッピングにはいくつかの課題があります。タッピング工程を最適化すれば、これらの課題は容易に克服できます。その結果、ねじの品質向上、無駄の最小化、そして高い効率性を実現できます。
適切なタップドリルサイズを使用してください
ドリルで開ける穴の直径は最適値にする必要があります。穴が狭すぎると、タップとワークピースの間に過剰な応力が発生します。逆に穴が広すぎると、ねじ山の形成が不適切になります。最良の方法は、標準的な穴径表を参考にすることです。
制御穴の深さ
理想的には、穴の深さはねじ山の長さよりも少し深くする必要があります。これは、底部のクリアランスを確保するためです。この底部のクリアランスを確保することは、多くの場合有利です。切りくずの詰まり、工具がベースに接触する、過剰な切削トルクが発生するといった問題に対処するのに役立ちます。
ペックタッピングを使用する
ペックタッピングは効果的なタッピング方法です。連続タッピングではなく、タッピングとタップの引き抜きを繰り返します。この方法により、長い切りくずが細かく砕かれ、排出されます。また、切削油が刃先まで行き渡りやすくなります。
底付きタップとその他のねじタップの比較
ボトミングタップは、他のねじの種類と混同されがちです。正しく使用するためには、様々なタッピングツールの違いを理解する必要があります。そこで、以下にいくつかの表を示します。各ツールの主な特徴を強調し、ボトミングタップと比較しています。
底付きタップとプラグタップの比較
|
機能 |
底入れタップ |
プラグタップ |
|---|---|---|
|
面取り |
1~2個の面取りされたねじ山 |
3~5本の面取りされたねじ山。 |
|
ねじ山の深さ |
穴の底まであと少し |
下部に不完全なスレッドがあります |
|
スレッド開始 |
あらかじめカットされた糸が必要です |
スレッドを開始できます |
|
用途 |
仕上げブラインド穴ねじ |
汎用ねじ切りおよび中間タップ加工 |
ボトミングタップとテーパータップの比較
|
機能 |
底入れタップ |
テーパタップ |
|---|---|---|
|
面取り |
1~2個の面取りされたねじ山 |
8~10個の面取りされたねじ山 |
|
スレッド開始機能 |
最低 |
素晴らしい |
|
切削抵抗 |
より高い |
低くなる |
|
用途 |
止まり穴の最終ねじ切り |
新しい穴への初期ねじ切り |
ボトミングタップとスパイラルフルートタップの比較
|
機能 |
底入れタップ |
スパイラルフルートタップ |
|---|---|---|
|
設計 |
短い面取り |
らせん状の溝 |
|
切りくず除去 |
チップ排出制限 |
効率的な切削屑除去 |
|
止まり穴 |
ねじ山の深さを最大化する |
チップの詰め込み量を減らす |
|
用途 |
仕上げブラインド穴ねじ |
延性材料のタッピング |
ボトミングタップとスパイラルポイントタップの比較
|
機能 |
底入れタップ |
スパイラルポイントタップ |
|---|---|---|
|
チップフロー |
チップは穴の中に残る |
タップの前にチップを押し出す |
|
穴タイプ |
止まり穴 |
スルーホール |
|
ねじ山の深さ |
穴の底 |
標準ねじ深さ |
|
用途 |
深い止まり穴のねじ切り |
高速タッピング |
ボトミングタップとスレッドミル
|
機能 |
底入れタップ |
スレッドミル |
|---|---|---|
|
ねじ切り方法 |
1回のタッピング作業でねじ山を切削します |
CNC補間を使用してねじ山を生成します |
|
柔軟性 |
ネジサイズごとにタップ1つ |
複数の直径に対応する1つのツール |
|
ツールの故障 |
過負荷になると破損しやすい |
破損リスクの低減 |
|
用途 |
大量標準ねじ切り |
精密加工 |
ボトミングタップとフォームタップの比較
|
機能 |
底入れタップ |
フォームタップ |
|---|---|---|
|
スレッドの形成 |
切断することで |
材料の変形により |
|
チップ製造 |
チップが生産されました |
チップフリー動作 |
|
材料の互換性 |
ほとんどの金属にとって |
延性材料に限定 |
|
用途 |
汎用ねじ切り加工。 |
大量生産には丈夫な糸が必要 |
タップ穴の底付けに関する設計上のヒント
最適に設計されたタップ穴は、目立った障害となることはほとんどなく、製造工程において非常に扱いやすい。生産性と効率性の向上という目標達成に貢献する。本稿では、この点に関していくつかの設計上のヒントを紹介する。
底部のクリアランスを十分に確保する
効率的な部品設計により、底部のクリアランスが十分に確保されます。これにより、切りくずや底付きタップ工具の動きに十分な余裕が生まれます。底付きタップ工具の自由な動きが妨げられると、工具の破損につながる可能性があります。
深すぎる穴は避けてください
穴が深すぎると、切りくずの排出が妨げられます。長いタッピング工具は不均一な負荷を受けやすく、たわみや破損の原因となります。穴の深さが最適であれば、加工効率が向上し、工具の摩耗が軽減され、CNC加工のサイクルタイムが短縮されます。
適切なねじ込み長さ
ねじ山の長さは、荷重を支えるのに十分な長さでなければなりません。ねじ山が長すぎても、特にメリットはありません。むしろ、コストと生産性の面で不利になります。鋼材の場合、最適なねじ込み長さは締結具の直径の1倍が推奨されます。軟質金属の場合は、直径の1.5~2倍が目安です。
Tuofa社の事例研究:油圧マニホールドのブラインドホールねじ切り加工
お客様は、小型油圧制御システム用の特注油圧マニホールドブロックを必要としていました。この部品は6061-T6アルミニウムから機械加工され、バルブ、継手、圧力接続用の複数のねじ込みポートが必要でした。
油圧マニホールドの設計には以下が含まれる。
- 全体のサイズ:約 X
- 材料: 6061-T6アルミ
- 複数 G1/4およびM8 ねじ穴
- 深さが限られた複数の止まりねじ穴
- 内部に水流用のクロスドリル加工されたチャネル
- 漏れのない組み立てが必要な平坦なシール面
機械加工の挑戦
顧客は、バルブと継手を確実に取り付けるために、複数の止まり穴に8mmのねじ込み深さを必要としていました。しかし、ねじ込み部のすぐ後ろに内部のオイル通路があったため、利用可能な穴の深さは限られていました。
最終結果
Tuofa社は、ボトミングタップ加工を施すことで、元のマニホールド寸法を変更することなく、必要なねじ込みを実現しました。以下にその結果を示します。
- 使用可能なねじ深さが増加しました 5 mmから8 mm顧客の締結要件を満たす。
- ブロックの厚みを増やすことなく、元のコンパクトなマニホールド設計を維持した。
- 複数の止まり穴で一貫したねじ品質を実現 ねじゲージ検査.
- 穴の深さを最適化することで、タップの破損リスクを低減しました。
結論
ボトミングタップは、止まり穴にねじ山を切るための工具です。穴の底のすぐ近くにねじ山を切るため、止まり穴の深さを最大限に活用できます。重量やスペースに制約がある場合に特に有効です。ボトミングタップで切られるねじ山の品質は、他のタッピング方法よりも優れています。ただし、ボトミングタップの使用にはいくつかの課題があります。しかし、工程を最適化すれば、大きな問題なく良好な結果が得られます。
FAQ
底付きタップは止まり穴にのみ使用されるのですか?
実際には、これらは止まり穴にのみ使用されます。しかし理論的には、貫通穴にも使用できます。
底付きタップから始めてもいいですか?
ボトミングタップは、蛇口の始動用ではありません。実際には、仕上げ用として使用されます。
底打ち加工が難しい材料は何ですか?
硬い材料は過剰な切削トルクを生み出し、柔らかい金属は長く糸状の切りくずを生じさせる。どちらの場合も切削は困難である。
 CNC検査用ゲージの種類:機械加工部品を正確に検査する方法




