 電話/WeChat:
 Email:



 ホーム
2025 年ベスト CNC オートバイ部品メーカー

 公開日:2024年7月24日

既製品を購入するのではなく、バイクの部品に CNC カスタム加工を選択する理由は何ですか?
周知の通り、オートバイは日常生活における一般的な交通手段です。大多数の人にとって、オートバイは目立たない移動手段に過ぎませんが、オートバイ愛好家にとっては、オートバイはインスピレーションを宿す芸術作品であり、「二輪車は魂を動かす」のです。オートバイは芸術作品であるため、その部品も既製品ではなく、CNC加工によるカスタムメイドであるべきです。
CNC加工は、ダイカストよりも複雑な形状、特大サイズや異形部品の製造が可能であり、ダイカストでは不可能な厳しい公差にも対応できるため、ダイカストに取って代わる技術となっています。オートバイはエクストリームスポーツであり、高精度な機械加工技術を用いることで、危険の可能性を大幅に低減できます。
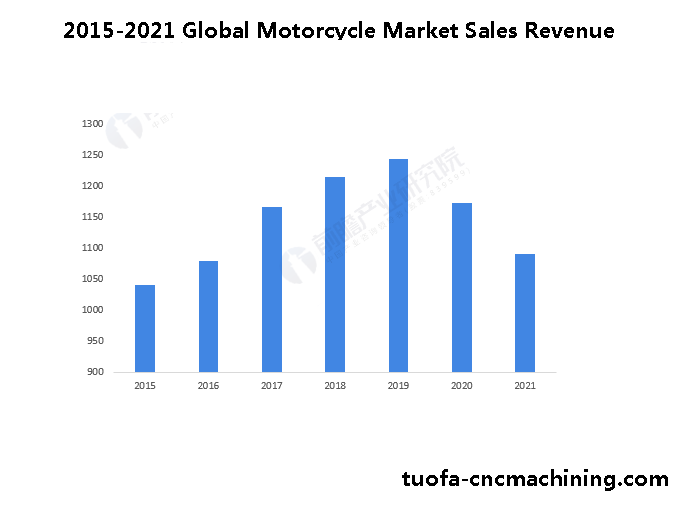
2015年から2019年にかけて、世界のオートバイ市場は着実に成長を続けました。2019年には、世界のオートバイ市場規模は1,243億8,700万米ドルに達しました。2020年と2021年にはパンデミックの影響を受け、市場規模は縮小しましたが、それでも1,000億米ドルを超えました。
CNC オートバイ部品の意味
オートバイ部品は、アルミニウム合金、ステンレス鋼、鋼、真鍮、リン青銅、黒色POMなどからカスタムメイドできます。各材料のカスタムCNC部品には、それぞれ独自の特性、用途、利点があります。同時に、異なる材料には異なる表面処理方法を適用できるため、超耐食性、高耐熱性、浸透性、表面美観など、一連の利点が向上します。例えば、アルミニウム合金の硬質アルマイト処理は、耐食性、耐摩耗性、絶縁性、そして魅力的な外観を提供します。詳細:
1. 硬質アルマイト後のアルミニウム合金の表面硬度は、約 HV500 に達することがあります。
2. 陽極酸化皮膜の厚さは25~250μmであり、生成された陽極酸化皮膜の50%がアルミニウム合金内部に浸透し、50%がアルミニウム合金の表面に付着する。
3. 銅含有量が2%以下のアルミニウム合金の場合、最大摩耗指数は1000rpmです。
4. 陽極酸化皮膜の抵抗は非常に大きく、絶縁層として優れた役割を果たします。
5. 陽極酸化皮膜の電気化学的処理は無毒で人体に無害です。


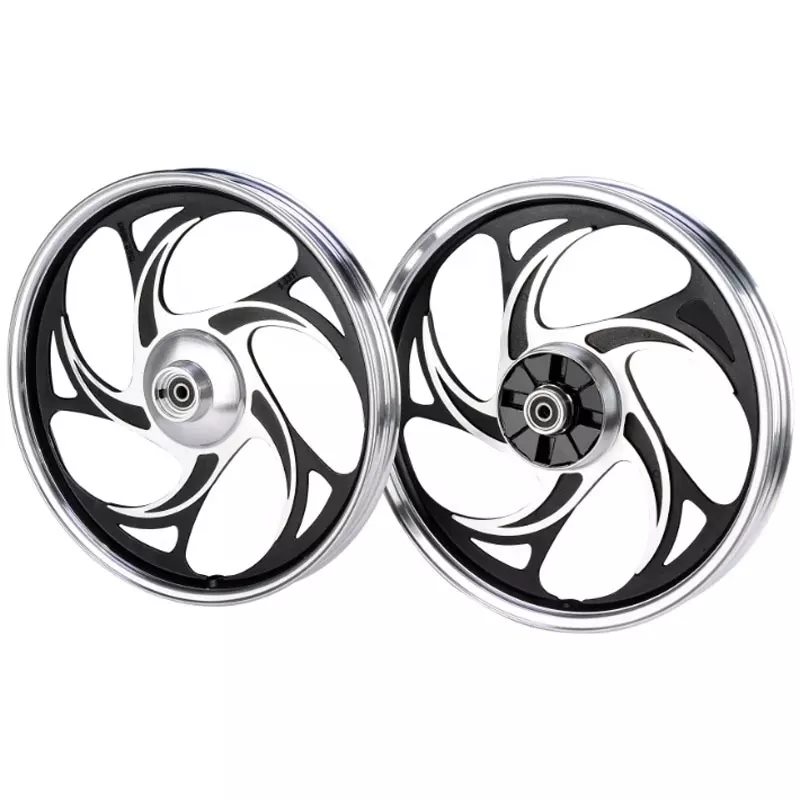
数値制御工作機械によるオートバイ後輪部品の加工方法
オートバイの後輪車軸穴とベアリング、ベアリングとベアリングエンドカバー、そして後輪と車体をつなぐ連結ブロック間の組み立て関係には、非常に高い寸法精度と部品間の公差が求められます。本稿では、金型テーブルにCNC加工技術を適用し、自動車の後輪部品の加工について分析します。
1. 部品分析
オートバイの後輪のコンポーネントの観察を通じて、実際の毒とモデルの後輪構造の設計には次のことが必要です。
1) 後輪の装着時には、軸穴の表面粗さ、軸穴とベアリングの寸法・公差の適合性を確保する必要があり、同時に後輪との寸法の適合性も確保する必要があります。シャフト穴とシャフト。
2) 後輪の表面全体は、後の塗装と陽極酸化処理のために滑らかでなければなりません。
2. 部品の技術的要件
1) 後輪の全長が 50mm 未満であること。
2) 表面粗さRaは1.6μm未満です。
3) 軸穴の仕上げ加工が必要です。
4) タイヤ表面の溝の深さは 0.1 ~ 0.2mm 以内に制御されます。
5) 部品の表面は加工できません。傷、つまみ跡が発生します。
3. 実際の処理と技術テスト
1. ブランキングステージ
ブランクの荒加工に使用するブランク材の形状は正方形であり、複雑な構造の加工は必要ありませんが、後の加工でX軸の回転が関与するため、全体を完成させるために4軸工作機械が使用されます。ブランク材が正方形であるため、ブランキングから完成品の加工までのプロセス。クランプ装置は三角形のノッチを持つクランプを選択します。
2.クランプ
両面加工: クランプ中に粗加工するとブランクの厚みが小さくなるため、事前にスペーサーを精密にフライス加工する必要があります。スペーサーの幅はブランク材の直径よりも小さく、厚みはブランクに合わせる必要があります。クランプ時には、ブランクの上面が治具よりも 5〜10mm 高くなります。パッドの厚み。パッドをブランクでクランプした後、ブランクの上面を測定する必要があります。測定材料の平行度により、誤差範囲が0.002mm以内であることを保証します。
側面加工:側面テクスチャを加工する場合、回転システムが関係するため、専用の治具を作成する必要があります。部品を治具に取り付けた後、治具全体を3爪チャックでクランプします。ワークピースをクランプした後、加工する側面を測定し、回転の円周振れ範囲も測定する必要があります。また、ワークピースを測定して、誤差範囲が0.002mm以内であることを確認します。
3. 加工段階
部品をクランプした後、工作機械の加工座標系を決定するために工具をセットし、工作機械の中心を合わせる必要があります。このステップは、その後の部品の処理にとって非常に重要です。工具の設定とセンタリングの精度は、部品の加工精度に直接影響します。工具を取り付ける際、各工具のシャンクの長さが異なるため、各工具の校正が必要です。
(1) 0.002面目の加工:バイスを作業台に固定し、一定のタイミングで水平誤差範囲がXNUMXmm以内になるようにします。部品を万力に水平に置き、クランプして部品の上面を機械加工します。
(2) XNUMX 面目の加工:加工時は同じバイスを使用し、クランプ方法は XNUMX 面目と同様ですが、ワークをクランプする前にワークを確認し、加工面が水平であることを確認してください。平面を加工した後、部品を分解する必要はなく、プログラムを修正して、貫通穴を加工するためのプログラムを工作機械にインポートするだけです。加工精度を確保するため、加工原点座標系は加工面座標系と一致しています。
(3) 側面加工:側面をCNC加工する場合、円筒面のためx軸回転が加工に含まれるため、側面加工に必要な治具を製作する必要があります。回転作業台の3爪チャックで治具の一端をクランプし、作業台の回転によりワーク加工を駆動します。
4.処理中に遭遇する問題と解決策
精密加工を行う際、工具のセットが正確でなく、最初の工具をワーク表面に加工できず、再度工具をセットしなければならないという問題が発生することがあります。ツールを分割してワークの中心を求める場合、分割が不正確で誤差があるため、ツールで加工したワークがあらかじめ設定したルートをたどることができず、パラメータの変更が必要になります。
5.CNC部品測定
CNC部品の軸穴と表面は、一定の寸法精度と表面粗さの要件を満たす必要があるため、加工された部品がカスタムCNC部品の要件を満たしているかどうかを判断するために、さらに測定を行う必要があります。図面上の部品の寸法精度要件に従って、試作CNC部品の寸法公差、形状および位置公差、表面粗さを検出する必要があります。
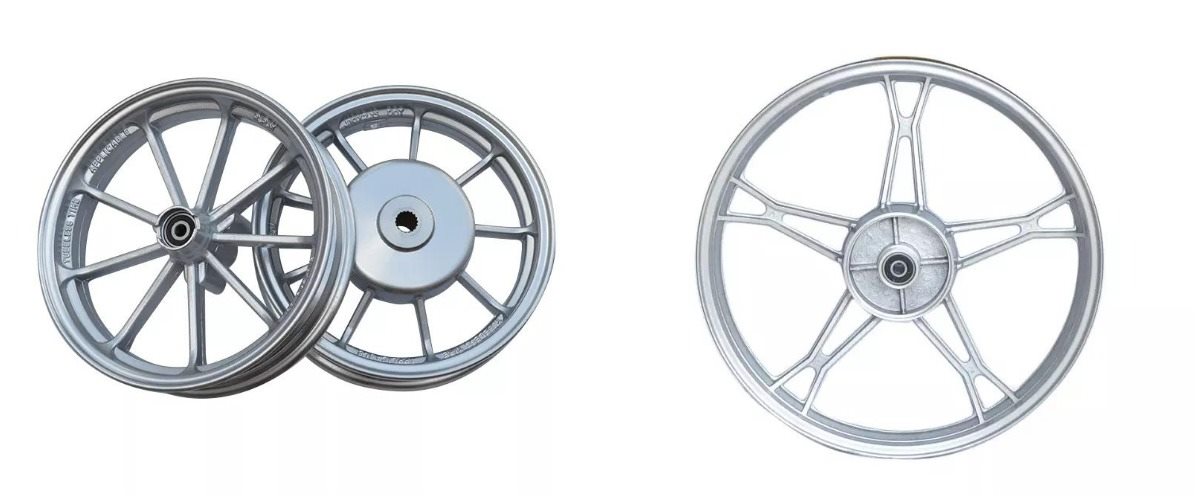
機械加工工場でのカスタムCNC部品
tuofa-cncmachining.com実際の加工では、基準面の位置合わせに注意する必要があります。同時に、試作品をクランプする際にも注意が必要です。クランプ後、加工面は水平位置に維持する必要があります。加工精度を確保するためには、各加工面を測定して、部品が水平位置にあることを確認する必要があります。試作品の加工後、部品の嵌合寸法を測定して、部品が設計要件を満たしているかどうかを判断する必要があります。
 陽極酸化処理とは:色、厚さ、反応




