 電話/WeChat:
 Email:



 ホーム
自動車ホイールハブの加工工程と注意点

 公開日:2025年11月13日

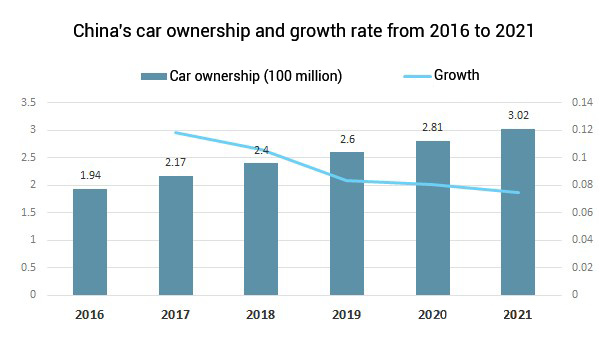
中国は経済発展が進み、自動車の台数も増加している。車は人々の日常の移動にとって最も重要な交通手段となっています。自動車の基幹部品である自動車ハブの品質・性能は、自動車の品質・性能に直結します。これは車の安定性と安全性を決定するため、ほとんどの自動車メーカーが常に重視してきました。機械加工においては、基本的な核心部品であるホイールハブの品質は、メーカーの生産能力や加工レベルも反映します。
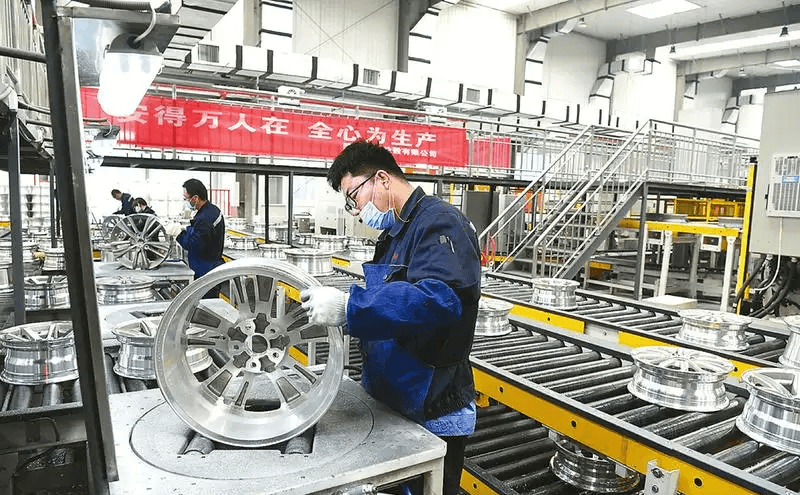
今日では、自動車用ホイールの精度は0.01mmに達し、速度と伝達力も非常に高くなっています。これは、現代技術の発展によるもので、ホイールハブの製造工程がますます多様化し、加工精度と安全性が向上し、安定性も大幅に改善されています。もちろん、自動車産業におけるCNC加工サービスの応用も大きく貢献しています。
ホイールハブ部品の解析
自動車のホイールハブを分類すると、ディスク型部品に分類されます。露出した面は段付きベルトの溝に埋め込まれ補強リブで支えられており、内部は段付きの深穴になっています。したがって、ホイールハブの加工においては、最高品質のホイールハブを生産するための合理的かつ科学的な加工方法を確立する必要があります。
ホイールハブプロセス設定
ホイールハブの工程ルート設計
ホイールハブの加工手順は以下の通りです。
① ホイールハブの大端部の各端面に CNC 粗加工を施します。
②ハブの小頭端面と組立止め部はCNC仕上げです。
③ハブのベアリング組立位置とブレーキドラム組立位置はCNC精密フライス加工されています。
④結合穴のCNC加工(穴あけ、拡張、リーミング)。
⑤ 点検・修理。
その中でも第3工程の精度要求が最も高くなります。
位置決め基準の選択
自動車のホイールハブの設計において、ホイールハブの基準位置決め面を選択することは非常に重要です。ベンチマーク設計が正確であることを保証することによってのみ、ハブの高品質な精度と品質を保証することができます。ホイールハブは大量に加工される部品であり、ホイールハブの合格率をさらに高めるためには、安定的かつ効率的に加工することが必要です。相対データム平面の選択と位置決めについては、ハブの特定の要件と組み合わせて定式化する必要があります。
ホイールハブ端面からサイズまでの工程設計
ハブ加工用の工具の選択
ハブの端面は、その加工ルートの 3 番目のシーケンスです。この工程の工作機械は立形旋盤であり、加工ツールは旋削工具ホルダーとインサートです。ツールを選択するときは、慎重に検討し、慎重に選択し、綿密な計画を立てる必要があります。同時に、軸受穴に応じて適切な工具を選別し、工具シャンク長さ不足や工具先端角度不足による加工不良を極力回避する必要があります。 。さらに、振動パターンやブレードのビビリを避けるために、より高強度のツールホルダーを選択するようにしてください。
マシニングハブプログラムの設定
プログラムをプログラミングするときは、CNC マシンの動作を停止する必要があります。さらに、軸受穴の品質問題を可能な限り回避するために、軸受穴の位置の計算に重点を置く必要があります。また、加工中に工具が衝突する現象を避けるため、工具をセットする際には干渉などを考慮する必要があります。また、ツールを動かすときは、速すぎてはなりません。問題を最大限に回避するには、処理に関与するツールを 1 つずつデバッグする必要があります。
ホイールハブの穴あけ加工
工具や工作機械の仕様や機種の選定については、「機械製造工程設計簡易マニュアル」の審査を厳守する必要があり、また、切削量の計算については、「機械製造工程設計簡易マニュアル」を厳守する必要があります。技術と選定については「切削量の目安」をご覧ください。
ホイールハブの鋳造方法
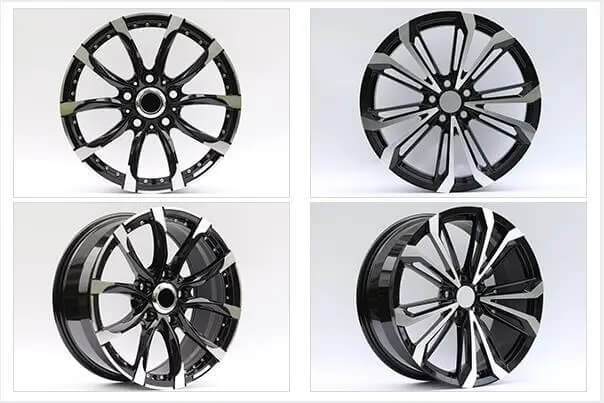
この記事ではアルミ合金ホイールを紹介します。アルミニウム合金ホイールの主な鋳造方法は、重力鋳造法、鍛造法、低圧精密鋳造法の3つです。詳細は以下のとおりです。
一つ目は重力鋳造法です。この方法は主に重力の作用を利用してアルミニウム合金溶液をホイールハブ金型に一度に流し込み、関連設備で加工した後、ホイールハブブランク部品を形成することができます。重力鋳造法は、操作が簡単で、投資が少なく、生産効率が非常に高いという利点がありますが、欠点も非常に明らかです。粗いピッチングなど
50つ目は鍛造法です。アルミのインゴットをプレスの下降と金型を用いてハブの形状にダイカストする方法です。重力鋳造法に比べて生産速度が高い方法です。品質。具体的には、表面仕上げが良く、アルミニウム合金の密度が均一で、比較的軽量で、強度が高いという特徴があります。ただし、この方法でホイールを鋳造するには、性能と品質の良い設備を選択する必要があります。同時に、この方法の製造コストと投入コストは比較的高く、収率はあまり高くなく、基本的には60%からXNUMX%の間です。
3つ目は、低圧精密鋳造法です。この方法では、低圧力を使用してホイールハブを作成します。この製法は鋳造ホイールハブの3つの製法の中で最も先進的な製法です。また、製造されるハブの表面仕上げは非常に高く、ハブの品質は非常に均一で軽量であり、歩留まりが非常に高く、品質欠陥は 3 つの方法の中で最も少ないです。
車のホイールハブのパラメータ
ホイールハブは小さいですが、多くの重要なパラメータがあります。これらのホイールハブパラメータに注意を払わない場合、車の安定性と安全性に重大な影響を与えます。したがって、ホイールハブの加工やその後のメンテナンスの過程では、ホイールハブに重点を置く必要があります。パラメータ。一般に、ホイールハブのパラメータには次の 5 つの側面があります。
①サイズは通常ハブの直径を指します。ハブのサイズやタイヤの偏平率が比較的大きいと、走行時のコントロール性や操縦安定性が向上しますが、グリップ力は非常に優れていますが、相対的にタイヤノイズが増加し、燃費が悪化します。車もそれに応じて増えます。
②ホイールハブの幅により制限され、その車のタイヤの選択はある程度制限されます。ホイールハブの直径は同じですが、ホイール幅が異なるため、対応するタイヤの帯域幅も変わります。
③はハブPCDでピッチ円ダイレクトと呼ばれます。この指標は主にハブの中心にあるいくつかのボルトの間の直径を指します。一般的に、ハブの中心には通常 5 ~ 4 つのボルト穴があります。これらの穴によって形成される円の直径が PCD、つまりピッチ円直径です。 PCD はホイールハブの重要なパラメータです。そのデザインは合理的かつ適度であり、車の安全性と運転中の安定性を大幅に向上させることができます。
④はハブオフセット(ET)で、主にハブセンター固定ボルトの座とハブセンターとの具体的な差を表す指標です。
⑤は中央の穴です。この指標は主にハブの中心位置を指し、ハブの同心円の位置とある程度の同軸度が必要となります。その直径の公差が中心穴の偏差にも影響することを説明する必要があります。
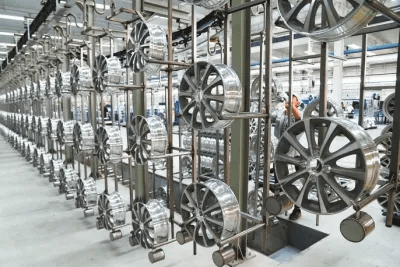
Tuofa CNC 機械加工 結論
車の重要な部品であるため、その加工技術の良し悪しは車の使用や性能に直接影響します。自動車用ホイールハブの加工技術と主な加工技術を理解することは、自動車のニーズに合わせてより適切なホイールハブを加工するのに役立ちます。
 金型部品を加工するためのCNCフライス加工プロセスの改善方法




