 電話/WeChat:
 Email:



 ホーム
交流溶接と直流溶接: 違いは何ですか?

 公開日:2023年8月12日

交流溶接と直流溶接: 違いは何ですか?はじめに: 溶接は、金属を溶融し、液体金属を混合し、固体化し、母材と熱影響部の強度を両立させて応力を緩和することにより、金属を接合する構造製作技術です。これには 2 つの極性があり、1 つは固定された高電位電極または母材から相手側に電子が流れるもの (DC 溶接)、もう 1 つは極性が変化し続けるもの (AC 溶接) です。どちらのプロセスも冶金工学および材料工学に応用できます。だからこそ、それぞれを詳細かつ深く理解することが重要です。
直流溶接とは
このプロセスでは、電極または母材の電気極性が相手の電位に対して固定され、電流、熱、アーク、貫通が一定の方向に流れるようになります。それには2種類あると考えられますが、
1. XNUMX つは直流電極ポジティブ (DCEP) と呼ばれるもので、電流、熱、アークが溶接作業から溶接電極ホルダーに一方向の回路電流で流れます。
2. XNUMX つ目は、直流電極マイナスです。電子、熱、アークが溶接電極ホルダーから作業に向かって一方向の回路電流で流れます。
図No.1にこのプロセスの概略図を示します。
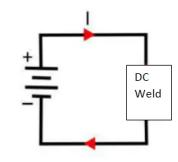
図No.1.直流溶接の概略図。
交流溶接とは
このプロセスでは、主要国の電源と同じ構成を持つ 2 つの端子の間で電気の極性が常に変化します。そのため、設備には極性変換器のようなものは使用されていません。制御されていない方向でアークが吹き出す可能性がありますが、同じ構成を特定の酸化物製造金属の接合に使用して、欠陥のない接合を実現できます。静的な穏やかなアーク (DC の) は、代替アーク (AC のような) ほど欠陥のある酸化物を削り取ることができないため、アルミニウム溶接に特別かつ排他的です。図No.XNUMXにこのプロセスの概略図を示します。
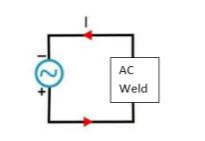
図2.交流溶接の概略図。
交流と交流溶接の違いは何ですか
どちらのプロセスも、酸化物のチッピング、アークの安定性、熱の浸透、スパッタの分散に違いがあります。したがって、各プロセスには特定の長所と短所があり、それが 1 つの技術に特有であるため、ベース金属と充填材によって、どの技術が構造構築プロセスに適しているかが決まります。もちろん、どちらのプロセスでも金属を接合できますが、欠陥がなく、健全で高品質の溶接を行うには、常に 1 つの技術で最適な結果が得られます。どの技術が接合に適しているかを 1 つの要素だけで決定することはできませんが、構造設計、ベースメタル、フィラー材料、冶金構造によって極性の適切な選択が決まります。
交流溶接と直流溶接の pdf の比較
両方のプロセスの技術的な比較には、入熱、アーク安定性、消費電力、溶接品質、外観、効率に関する説明が含まれています。表 1 は、両方のプロセスの主な違いを説明しています。
|
交流溶接 |
直流溶接 |
|
卑金属には熱が直進できない |
熱が集中して母材の内部に侵入する可能性があります |
|
アークが安定していない |
アークは安定して仕事をすることができます |
|
消費電力は約 30 ~ 40% 低い |
消費電力が約 60 ~ 70% 高い |
|
溶接品質はアルミ以外はパターンだらけ |
溶接品質は良好です |
|
見た目が荒い |
見栄えの良い外観 |
|
電極はこのために特別です |
これには主に電極が使用されます |
|
すべての素材がこのプロセスを通過することはできません |
ほぼすべての材料がこの技術に適しています。 |
表No.1 交流溶接と直流溶接の違い
図No.3は交流溶接におけるスパッタの多さを示しています。
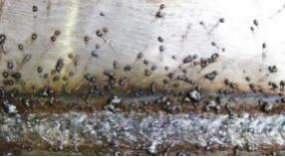
図No.3 交流溶接におけるスパッタ
交流スティック溶接と直流溶接
この溶接技術では、機器に極性変換器があまり利用できないため、AC は歴史的に重要な意味を持ちます。しかし、現在では DC がこの技術に最も適しています。その理由は、アークの安定性、熱の侵入、スパッタの少なさ、効率の良さです。冗談ではありませんが、母材金属またはフィラー金属のいずれかに熱が集中することが溶接機の要件ですが、AC はさまざまな要素に熱が集中することが断続的に存在するため、これを達成できません。また、この接合方法は電流の極性によるフラックスの加熱・溶融の変動が無いため、DCが最適です。
アルミ棒溶接 交流または直流
スティックフラックスと手動制御に関連する問題があるため、このプロセスと材料には DC が推奨されます。 AC は間違った溶接品質を損なう可能性があり、このようにして酸化物チッピングの利点は他の不安定な溶接結果と比較してあまり有益ではなくなります。したがって、この場合、スティック溶接が AC か DC かという問題に対処するには、価格、アクセスのしやすさ、電力の利用可能性、溶接機の専門知識に関して非常に重要です。
TIG溶接 アルミニウム ACまたはDC
このプロセスには、表面に酸化層が存在し、電流の極性を変えることによってのみパドルの外側表面に進むことができるため、ACが適したプロセスです。したがって、ACはこれを正しい方法で行うことができ、TIGの微細なプロセスにより、最終プロセスで欠陥を引き起こす可能性のある他の溶接欠陥が発生する可能性はありません。これは非鉄産業に最も適したオプションであり、不純な酸化痕跡を残さずに適切な安定したパドル層を生成できます。したがって、AC Tig 溶接と DC Tig 溶接に対処するための質問は、溶接工学設計段階での早期の会議中に検討および実現可能性の報告を行う可能性があります。
DCTIG
DCでも行うことができますが、酸化アルミニウムやその他の悪い成分が存在するため、高品質の結果を生み出すことができないため、この場合、溶接機はACオプションに移行する必要があります。最終的な結果として、DC TIG 溶接アルミニウムは、表面および非破壊検査要件を備えた繊細で重要な構造にとっては高品質の選択肢ではありません。
ACティグ
ACは、アルミニウムの2つの母材の接合部に酸化物を含まない溶接材料を提供するのに最適なプロセスであり、次の断続的な溶接層の基礎を簡単に作成できます。
交流アーク溶接と直流アーク溶接
このプロセスでは抵抗アークを発生させて熱を発生させ、その後固体金属を溶かして溶接の形で接合するため、電流の極性が重要になります。 AC は表面のチッピングを引き起こす可能性がありますが、アークの安定性、熱の侵入、スパッタの存在、効率が問題となります。 DC は、材料を接合するための安定した高エネルギーのアークにより、これらすべての問題を克服できます。
交流ミグ溶接と直流ミグ溶接
このプロセスでは電極と母材の間にアークが発生するため、交流を使用すると消耗電極の溶融が妨げられ、同時にアーク極性が変化します。したがって、DC はこのプロセスに適しているため、熱の発生は常に電極に向けられ、溶融後は熱が直接プールに送られます。この場合の交流溶接と直流溶接の概念は、溶融中に乱れがあると良好な結果が得られないため、消耗ワイヤの安定性とその動作に存在します。
交流と直流のフラックスコア溶接
このプロセスでは、溶接ガンの電極は、電流が流れていない側を作業金属または溶接母材に向ける必要があるため、正極性 (DCEP) を負う必要があります。そうしないと、電極に乱れが生じる可能性があります。ワイヤの外周にはフラックスが存在しますので、溶接ガンに向けてフラックスや消耗ワイヤと極性が重ならないようにすることが重要です。外部大気やシステム内からの混入を避けるために、シールドガスが近くに存在します。
交流溶接と直流溶接はどちらが良いですか
あらゆる側面における AC 対 DC 溶接には非常に深い内容があり、この答えに対する解決策は、溶接設計、接合部の適合性、材料組成、冶金学的挙動、溶接パラメータ、オフコース接合部のアクセス可能性の中に存在します。 AC は、アークの安定性、熱の侵入、スパッタの生成、電力効率に関連する問題があるため、ほとんどの場合には適していません。一方、DC は、さまざまな技術、パラメータ、機械、消耗品、固定具を使用して結合を簡単に行うことができます。したがって、全体的な直流 (DC) プロセスは、特別な技術と装置を使用して冶金および溶接検査の問題を簡単に解決できます。
金属の交流または直流溶接
金属材料は常に溶融温度を必要とし、特定のパターンで凝固し、その中に熱影響部と酸化層が生成されます。したがって、同じパラメータ、つまり酸化物層、熱影響部、材料の微細構造に関して問題が存在することは明らかです。現在、AC はアルミニウムケースに最適なプロセスのみを実行できます。幸いなことに、AC には DC に比べて、最終検査で微細構造に問題を引き起こす可能性がある溶接ビードや熱影響部に酸化アルミニウム層を生成することなく処理できるという利点があるからです。しかし、DC は、非破壊検査および破壊検査 (PT、UT、RT、および微細構造検査) の完璧な結果により、ほぼすべての金属材料を良好に接合できます。
アルミTIG溶接は交流か直流か?
この種の接合プロセスの DC 極性では、アークと移動電子が常に一方向性を持っているため、酸化層を削り取ったり、溶融状態の純粋なアルミニウム金属をインプリントしたりすることはできません。したがって、AC だけがこの酸化物の安定性を除去できるため、酸化物が永久的な位置に留まり、溶接の最終チッピングプロセスで排出するためにスラグと混合することができなくなります。したがって、AC Tig 溶接と DC Tig 溶接が溶接設計の議論の対象となる場合、AC プロセスのほうがより健全な結果と最終的な接合の品質が得られます。
7018 溶接棒の交流と直流
この消耗品は、スティック溶接プロセスにおける炭素鋼構造コンポーネントに最適な材料であり、ほぼすべての方向に溶接できるため、溶接の極限強度は約 70,000 Psi 近くになります。しかし、そのフラックスは、安定性を備えたスムーズなアークを生成できる性質の化学設計になっており、したがって、逆極性がアーク方向に関連する変化によって溶接プロセスにダメージを与えることはありません。あらゆる電流極性に適するもう XNUMX つの要因は、フラックス中の水素が少なく、強度が低いため、AC または DC プロセスがその高品質な接合の製造を妨げないことです。
6011 溶接棒 AC または DC
これは、フラックスの異なる化学的性質で消耗可能な低強度炭素鋼構造であるため、アーク生成中の電圧要件が低く、空気アーク中の特定の電気抵抗値により金属材料を溶融できます。そして、この低電圧要件により、交流極性中に安定かつ実行可能なアークを生成できますが、一方で熟練溶接師は、特定の溶接パラメータで同じ消耗材料を使用して直流プロセスを行うことができます。
AC 溶接と DC 溶接の長所と短所
AC 溶接と DC 溶接の長所と短所は、パラメータ、外観、溶け込み、材料、コース外の機器のコストに関して説明することができます。表 No.2 にこれらの長所と短所を示します。
|
長所と短所 |
交流溶接 |
直流溶接 |
|
メリット |
非鉄金属の酸化層除去 |
良好な溶加材の析出 |
|
簡単に購入できる装備が揃っています |
あらゆる素材との相性がほぼ良好 |
|
|
電流極性変換器が不要 |
良好なアーク安定性 |
|
|
デメリット |
溶接面のスパッタ率が高い |
設備費が高い |
|
アークの安定性が悪くなります |
非鉄金属の酸化皮膜の問題は解決できない |
|
|
棒溶接工程のみで鉄金属の溶接が可能 |
リード線が長いため電圧が降下する可能性があります |
表2.交流溶接と直流溶接の長所と短所
DCのメリットとデメリット
このプロセスには、完璧な接合プロセスに適しており、溶接のアクセス性、溶け込み、材料特性、アークの安定性を実現できる多くの利点があります。
DCの利点
以下は、そのパフォーマンスが水準に達していることを反映する主なポイントです。
1. ほとんどの実行可能な消耗材料は、母材の微細構造および最終品質と良好な関係を持っています。
2. 融解熱の均一な分布。
3. アークは一点に留まります。
4. 表面のスパッタが少ない。
DCの欠点
融合段階でパフォーマンスが低下する可能性がある特定の問題があります。
1. 多くの追加コンポーネントの設備コストが高い。 2. アークは激しさの割に集中力があり、制御が困難です。 3. アークは磁気と HP 曲線により経路を逸脱する可能性があります。
4. 消費電力としてより多くの電力ワット数を使用できます。
直流溶接は何に使用されますか?
このプロセスは、ほぼすべての材料を処理でき、GTAW、GMAW、SMAW を使用でき、さまざまな装置で最適な結果が得られ、非破壊検査の合格基準で良好な結果が得られるため、金属接合プロジェクトにいくつかの用途があります。したがって、この技術は金属材料の接合または融着プロセスにおける高価値の結果に代わるものではありません。ほぼすべての金属グレードと非磁性金属には、この技術を使用するのに適したパラメータがあります。
ACのメリットとデメリット
このタイプのテクニックを使用すると、すべてのマテリアルが良好な結果をもたらすわけではないため、このプロセスには特殊な性質のアプリケーションが含まれます。
ACの利点
1. 作業が遠隔地であり、長い溶接ケーブルが必要な場合でも、電圧降下が発生することはありません。
2. 酸化アルミニウムを含まずにアルミニウムと接合でき、溶接部に非金属侵入を生じません。
3. 本器を使用すると、逆極性からストレート直流への変換器が不要となるため、機器のコストが安くなります。
ACの欠点
1. アークは、適切な時間滞留しないと消耗材料から、または消耗材料から枯れてしまうため、安定した状態を維持できません。
2. 強度の高い継手は材料内部を溶融できないため、使用できません。
3. この技術を使用すると、表面のスパッタが応力集中を引き起こす可能性があります。
交流溶接は何に使用されますか?
基礎基礎から遠い場合は接続部まで機器が届かないため、電圧降下を起こさないようにこの工程を行うしかありません。磁性材料は溶ける性質により外乱を受けにくいため、磁性材料への応用に適しています。酸化皮膜除去機能により、直流ティグ溶接のアルミ継手融着に最適な技術であり、非破壊検査の基準をクリアしています。
機械加工や溶接プロジェクトでの選び方
どちらの材料も標準プロジェクトとカスタム プロジェクトで共通の用途があるため、材料組成、パラメータ、冶金基準、公差、製造技術は機械加工および溶接プロセスと関連する必要があります。アルミニウムは、ステンレス鋼に比べて溶接に9001つの技術を必要とし、ステンレス鋼に比べて低送り加工に対応できます。したがって、高品質の機械加工および溶接プロセスを実現するには、溶接接合および機械加工/切断作業をより適切に行うために専門家の意見が非常に重要です。 Tuofa CNC (ISO XNUMX 認証と専門家チームを擁) は、接合と機械加工/切断の両方に適切なプロセスを提案できます。
詳細については、www.toufa-cncmachining.com をご覧ください。
交流または直流溶接に関するよくある質問
AC溶接またはDC溶接をいつ使用するか?
交流溶接と直流溶接は、接合プロセスの材質、パラメータ、強度、非破壊検査基準、非金属介在物と関係があります。しかし、一般的に、AC は、アーク障害、スパッタ、浸透の少なさ、堆積速度の低下を心配することなく、ほぼ主要な構造材料に応用できる DC とは対照的に、酸化物層の偏析が必要な遠隔作業に応用できます。
なぜアルミニウムの溶接に交流が使われるのですか?
このプロセスでは電流の極性を変えることで溶融層の上に酸化アルミニウムが偏析し、最終的にはスラグの一部になる可能性があるため、交流はこれに適した技術です。一方、DC 技術では、電流が一方向に流れるため同じことは不可能であり、酸化物が材料内で低温接合を形成する可能性があります。
ステンレス鋼を交流または直流でTIG溶接しますか?
DCプロセスは、安定したアーク、良好な溶込み、高い溶込み、材料適合性、および非破壊検査のクリアランスを提供できるため、優れた適合性を持っています。ただし、浴槽シートとチューブの接合部の場合は、低い貫通力と適切な電流が必要であるため、AC と DC を混合するのが良い選択肢となります。
 ステンレス鋼を切断する 12 の方法 |金属切断ガイド




