 電話/WeChat:
 Email:



 ホーム
平坦深溝部品の加工法の革新

 公開日:2025年11月13日

本加工方法は、平面深溝部品の主弁に対する旋削加工方法に特に関連する。Tuofa CNC加工は、平面深溝加工用の専用溝加工工具を設計した。工具の構造と形状の設計革新、および工程の合理的な配置により、平面深溝部品の加工が完了した。
【背景技術】 【0002】 この加工方法は、バッチ旋削加工や平坦部品や深溝部品の製造の分野に応用されている。
1. 部品構造と技術要件
部品の構造を図 1-7 に示します。部品の材質は 2Cr13 で、荒旋削後に焼き入れ焼き戻しが必要です。硬度は269~292HBです。部品の内穴寸法公差はφ42mmです。 °コーン面の表面粗さ値はRa=0.4μm、外円120°コーン面の表面粗さ値はRa=0.4μmです。技術的要件では、コーン表面の局部熱処理硬度が48〜52HRCであることが規定されており、関連部品と一致しています。
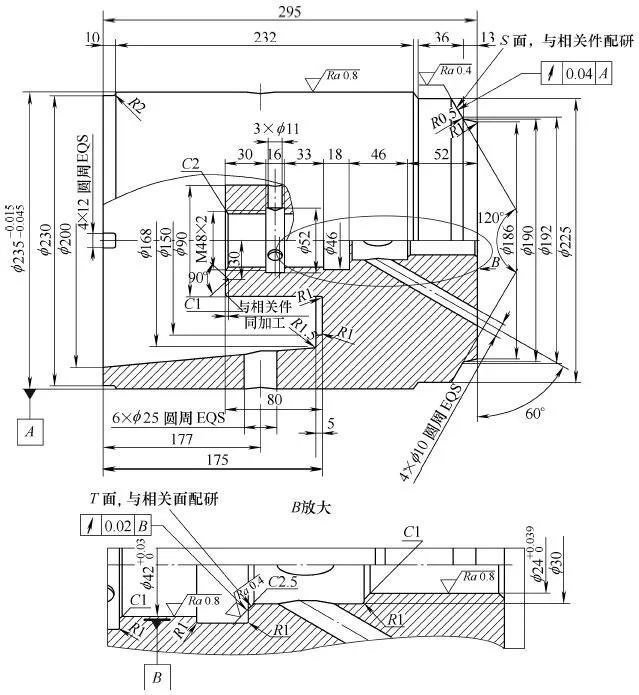
図 1-7 部品のメインバルブ
2. 加工技術分析
この部品の加工には次のような技術的な問題があります。
(1) 平面溝の端面は部品の左端面から深さ175mm、端面から80mmの位置にあり、サイズはφ90mmです。深溝部のスペースが狭く、切削量が多く、切りくずの排出が困難です。
(2) ステンレス鋼の切削性能は、主に次の点で劣ります。 ① 可塑性が高いため、加工中に加工硬化が深刻になり、切削抵抗が増加します。 ②切削温度が高いため工具が摩耗しやすくなります。 ③ナイフが刺さりやすく、構成刃が発生しやすい。 ④ チップがカールしにくく、折れにくい。
3. 技術的対策
上記の処理の困難さを考慮して、次の技術的手段が講じられています。
(1)平面深溝加工用の特殊溝加工工具を設計・製造する。CNC旋削で平面溝を加工する際、溝加工工具の片方の刃先は旋削穴に相当する。CNC旋削工具と工作物の円弧面との干渉を避けるため、刃先の工具後端を平面溝円弧の直径に合わせて円弧状にし、一定の背角を確保する。平面溝加工工具のもう一方の刃先は、旋削外円に相当する。平面深溝を加工する際、刃先が非常に長いため剛性が低く、振動が発生しやすい。そのため、刃先も円弧状にし、一定の背角を確保する。
溝入れナイフは、クランプ部、円弧面カッター本体、超硬カッターヘッドの 3 つの溶接部品で構成されています。
①クランプ部は45鋼製です。
②両円弧面カッタ本体は外径φ30mm、内穴φ140mmの128CrMnSi鋼管を横フライス加工により短冊加工したものです。カッター本体の強度を高めるため、熱処理焼入れ硬度は38~42HRCとなります。
③超硬カッターヘッドはYG8N、YW1、YW2を採用し、刃種はC304です。
溝入れナイフの幾何学的パラメータと切削特性:
①帯状チップは継ぎ目が見えると強力な穴あけ性能を発揮します。溝加工により切りくず排出性が向上し、工具寿命が3倍、生産効率が1倍向上します。
②大きなすくい角とネガ面取りを両立させ、工具先端はR1mmのRコーナーを採用し、切削抵抗の低減、切れ刃の強化、工具寿命の向上を実現します。溝入れツールの構造を図 1-8 に示します。
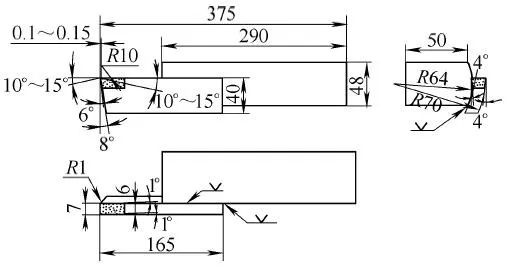
図 1-8 特殊溝入れナイフ
(2) M48×2内ねじ、φ42写真mm、φ30mm内穴、内穴空工具の加工問題を解決する丸クランプ内穴ツールホルダを設計・製作します。構造を図 1-9 に示します。
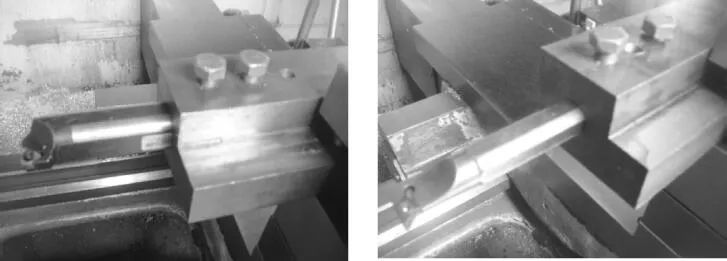
図 1-9 円形クランプ内穴ツールホルダー
(3) 大端径φ200mm、小端径φ168mmのテーパ加工問題を解決する工具テーブル内穴工具ホルダを設計・製作します。構造を図 1-10 に示します。
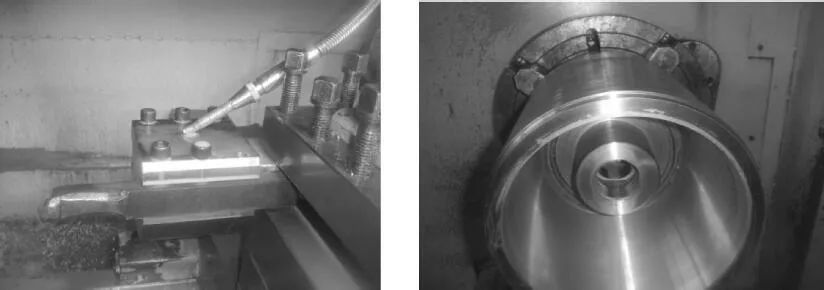
図 1-10 ナイフテーブル内穴ツールホルダー
4. CNC旋盤加工計画
CNC加工で採用された工程計画は以下のとおりです。
①荒旋削加工、荒旋削外径φ239mm、制御長298mm、内穴径φ143mm、深さ90mmです。
② 焼入れ焼戻し、280~320HBW。
③旋削中仕上げ、内穴φ42mm、φ24mm、Ra=0.4μmのT面取りしろ0.4~0.5mm、外周φ235mm、Ra=0.4μmのS面取りしろ0.6~0.7mm、大端径はφ200mm、小端径のテーパーはφ168mm、CNC仕上げ体積は2~3mmです。
④CNC旋削加工により大端径φ200mm、小端径φ168mmのテーパーをコントロール。
⑤線を引きます。
⑥縦型フライス、4×12円形分布。
⑦ ペンチ 6×φ25mm を全周均等に、3×φ11mm、4×φ10mm を全周に均等に配置します。
⑧表面焼入れ、硬さ45~48HRC(公差付内穴にて、円錐面T面Ra=0.4μm、外円円錐面S面Ra=0.4μm)。
⑨外面研削、写真はφ235mmです。
⑩内面研削、φ42写真mm、φ24写真mm、位置公差を確保します。
⑪ CNC旋削単動チャックはワークの位置公差を確保するために調芯されています。内穴Ra=0.4μmの円錐T面を加工(YT726内穴溶接ツール)し、立方晶窒化ホウ素ツールを使用して外円Ra=0.4μmを旋削加工します。テーパ面S面をダイヤモンド砥粒でRa=0.4μm研磨します。
 高精度薄肉アルミシリンダー部品に最適なプロセス




