 Tél/WeChat :
 Courriel :



 Accueil
Qu'est-ce que le soudage par points ? Objectif, symbole et types

 Publié le : 15 juillet 2024

Introduction : Le soudage par pointage est le processus permettant de réaliser un joint fondu en métal temporaire à l'emplacement du biseau de la soudure afin que les cordons supplémentaires suivent le même motif/direction. Son objectif principal est de maintenir le travail, de maintenir l'écart entre les deux, de réduire les contraintes, de réaliser l'alignement selon le dessin, de guider le soudeur et de contrôler la déformation. Cette technique a des applications sur le terrain en comblant les lacunes et en appliquant une méthodologie standard. Il semble que ce processus ne soit pas important pour décider de la qualification du travail, mais il décide en temps réel des défauts, de la qualité, de la qualification et de l'acceptation du travail dans les étapes finales.
Définition du pointage
Il s'agit du processus d'application du métal fondu dans un joint sur une petite surface afin de maintenir les deux pièces ensemble avec ou sans application de force superficielle. Il utilise la même méthodologie que la technique de soudage par fusion et passe à l'étape finale avec le même équipement de soudage que pour le travail de soudage des métaux. Cette technique de soudage est nécessaire dans de nombreux processus de haute technologie en raison des exigences particulières du code et de la norme. Dans l’industrie de la fabrication métallique, cette technique de soudage constitue également un besoin séquentiel de la technologie de fabrication. Son objectif principal est d’éviter les distorsions et les déformations sous contrainte.
Processus de soudage par pointage
Ce processus comprend un équipement de soudage conventionnel, une soudeuse, une torche de soudage et des outils d'inspection des soudures. Tout d'abord, la zone doit être identifiée où cette technique maintient la pièce. Après avoir effectué le processus de meulage, une technique d'examen non destructif peut aider à identifier les défauts de surface et les fissures. Et ces fissures doivent être retirées de la zone du cordon. Et puis le processus de préchauffage permet de maintenir la température si nécessaire. Sinon, le processus de soudage à température ambiante suffit. Ces cordons doivent être retirés du joint final, sinon cela entraînera une discontinuité dans la soudure finale. Ou une autre option consiste à l’intégrer à la soudure finale.
Qu’est-ce que le pointage en soudage ?
Il s'agit d'un maintien temporaire de la pièce sans la former jusqu'à sa résistance finale. Il s'agit en fait d'une ressemblance avec le processus de soudage final, mais la différence est qu'il ne couvre pas toute la longueur et la taille du cordon de soudure. Il n'a que quelques millimètres de longueur. Le joint de soudure est identique au cordon de soudure réel, mais il ne pénètre pas dans la racine de l'espace biseauté. La sécurité du soudage reste la même pour l'opération de soudage finale car les besoins en matière de sécurité sont toujours liés à l'environnement de l'atelier. Ainsi, les lignes directrices en matière de procédures de sécurité sont prioritaires pendant le processus pour que cela se déroule sans accident.
Suivre des vidéos YouTube peut aider à comprendre www.youtube.com/watch?v=auP9Yx27UpI et https://www.youtube.com/watch?v=JGkKCt58QeU
Symbole de soudure par pointage
Les normes de soudage ne précisent pas le symbole particulier de cette technique, mais il est courant d'utiliser un symbole de soudage par points, qui indique qu'un arrangement temporaire de soudure est une exigence de la technologie de fabrication. Le dessin technique contient ces symboles et provient du logiciel CAO/FAO du concepteur, ou un ajout personnalisé sur la base de l'expérience est également une source fiable. Ce symbole est toujours présent dans la conception où il y a un besoin d'alignement et de précision lors de l'assemblage final. Il a également une nomenclature de soudure par points car il réalise des points entre les pièces individuelles avant l'assemblage final de la soudure. Chiffre. Le n ° 1 le décrit.

Figure.No.1 Soudage par points ou par pointage.
Types de soudage par pointage
Les différentes formes de soudage par pointage dépendent de la manière dont il rejoint la pièce à usiner, comble le vide, fait ou non partie de la soudure finale et du but de la technique. Les paramètres de soudage sont presque identiques aux procédures de soudage réelles afin que le matériau puisse fusionner dans les mêmes conditions. Les types de soudage par pointage sont :
Soudage par pointage standard : il s'agit du soudage par pointage ou par étiquette de la pièce à usiner avant l'assemblage final des joints et fait partie de la longueur finale du cordon. Il constitue la partie finale de la construction soudée, c'est pourquoi l'inspection du soudage et la qualification des procédures en sont des exigences majeures.
Soudage par pointage en pont : il permet de traiter les travaux de courte durée en créant un pont entre deux parties de la pièce à usiner afin que le cordon final ne puisse pas déformer l'alignement et la tolérance de la soudure. Pointage à chaud : Le pointage à chaud est une procédure de post-soudage consistant à remplir les espaces des cavités et à éliminer le point de concentration des contraintes.
Pointage par ultrasons : il réalise une soudure temporaire en utilisant l'énergie ultrasonique et la convertit sous forme de chaleur afin que l'alignement final apparaisse.
Thermite Tacking : Il réalise une soudure temporaire par extraction thermique de la réaction de la poudre de magnésium et d'aluminium afin qu'un joint de soudure temporaire naisse pour l'alignement.
Le rôle du pointage
Il décide de la tolérance et de la précision de l'assemblage final avant la fin de la procédure finale sur chantier :
1. Assurer l’alignement des composants : il garantit la tolérance finale et la précision de l’assemblage avec les positions de soudage. Il définit le chemin parcouru par le cordon de soudure final pour obtenir la forme et la tolérance de l'assemblage. Il ressort clairement de l'expérience pratique que seule cette technique ne peut pas assurer l'alignement final lors de l'assemblage. Mais de toute façon, cela peut fournir un chemin initial vers la tolérance d’assemblage final. La distance entre deux cercles de pointage dicte également la tolérance et la précision de l'assemblage final. L’absence de cette technique peut supprimer la position finale de la soudure. Cette technique ne peut donc assurer qu'une tolérance initiale d'assemblage.
2. Contrôle du mouvement et de la distorsion : lorsque la procédure de soudage finale fusionne la pièce dans l'espace biseauté, la tâche se déplace de sa position d'origine. Ainsi si le pointage y est déjà présent alors ce mouvement devient quasiment nul. Un autre effet de cette technique est la présence minimale de contraintes lors de l'assemblage final. Cette technique a une application en position diagonale comme le montre la figure n°2. Et cette séquence garantit une présence minimale de contrainte dans le cordon final.
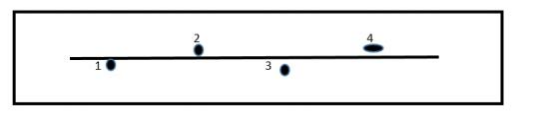
Figure.No.2.Position diagonale de la soudure par pointage.
Comment pointer une soudure ?
Cela implique la formation du dessin technique, la procédure de soudage par pointage, l'exécution de la soudure, l'inspection finale et l'acceptation du travail.
Spécification de la procédure de soudage par pointage
Il semble que cette technique ne nécessite pas de spécification de procédure avec dossier de qualification du soudeur. Mais cela nécessite une qualification de procédure et des certifications de soudage avec poste de soudage. La qualification des procédures de soudage de rainures ASME section IX est la nécessité de qualifier les procédures de cette technique avec des matériaux de soudage et des positions de soudage particuliers. Par conséquent, le soudeur participant à cette activité doit disposer d'un dossier de procédures et de qualification du personnel pour garantir la qualité de la soudure dans les positions de soudure finales.
Exécution correcte du pointage
L'exécution correcte du pointage nécessite la position de l'assemblage soudé, le placement du marquage conformément au dessin de fabrication, l'utilisation d'outils de soudage et le maintien de la pièce ensemble. Ces procédures nécessitent une qualification du soudeur et des certifications. Parce que sinon, la qualité des soudures pourrait atteindre le troisième niveau. Comme son nom l'indique clairement, il s'agit d'un soudage temporaire, mais il fait partie de la soudure finale pendant toute la durée de vie du travail.
Taille et espacement des points de soudure
La distance entre la soudure de pointage et sa taille joue un rôle important pour l'alignement final et le contrôle de la distorsion d'un assemblage précis. Dans des conditions normales, la distance entre deux points de soudure consécutifs est comprise entre 1 pouce et 2 pouces avec un certain alignement des bords biseautés. Cet espacement décide de l'application des paramètres finaux de soudage et du dépôt des couches. La taille de la soudure de pointage est d'environ 3 mm à 5 mm de diamètre avec une pénétration de 2 mm. Cette taille a la force de maintenir la pièce à travailler au même endroit avant que le cordon de soudure final n'y arrive.
Contrôle de la distorsion et entretien des espaces entre les joints
Le maintien du gaz dans les joints est le facteur important pour le contrôle final de la distorsion en raison de la zone libre de déformation plastique. La région libre de l'espace de joint fournit de l'espace à la distorsion finale afin qu'elle puisse l'étendre. Sinon, la distorsion se produira sur le corps principal de la pièce et y produira des contraintes. Ce qui entraînera une fissure ou un emboutissage de l'assemblage soudé. La figure n°3 montre le maintien de l'espace et le soudage par pointage de la pièce. Ce maintien de l'écart n'a qu'une seule méthode pour obtenir des dimensions uniformes, à savoir l'insertion de jauges. Et les indications de soudure pour le maintien des écarts sont présentes sur la représentation symbolique du dessin technique.
Figure.No.3 Écart entre la pièce métallique.
Relever les défis du soudage avec différents matériaux
Différents défis sont présents lorsque cette technique maintient le travail à un écart uniforme. Une fois le pointage terminé, les cordons de soudure reviennent très rapidement à température ambiante et la microstructure devient martensitique dans le cas de l'acier au carbone.
Si le traitement thermique post-soudage de ce pointage n'a pas lieu, il devient alors trop difficile de se fissurer lors de l'application d'une petite force. L’industrie métallurgique a donc besoin d’une solution à ce type de problème. Une solution consiste à grenailler le cordon de soudure, ce qui provoque une répartition des contraintes. Ainsi, l'assemblage reçoit un gradient de contrainte.
Ainsi, l'acier au carbone ne présente aucun défi lorsqu'il est traité correctement. Une faible température de fusion peut entraîner une perturbation de la microstructure en raison d'un grand évier de la pièce et d'un faible gradient de température. L'aluminium peut poser des problèmes lors du pointage.
Pointage de soudage en acier inoxydable
L'acier inoxydable est essentiel à sa microstructure car il peut avoir un effet sur le cordon de soudure. Un refroidissement soudain peut entraîner une distorsion du corps, mais l'effet de préchauffage peut l'empêcher de subir un gradient de température entre le cordon de soudure et la tâche. Ainsi, le préchauffage normal des joints de soudage et de l'espace biseauté peut réaliser un soudage par pointage uniforme de l'acier inoxydable.
Pointage de l'aluminium
C’est un soudage délicat car l’aluminium est un métal à basse température de fusion. Il fond à environ 620 degrés centigrades et réalise des points de soudage entre les pièces à assembler. Ainsi, lorsqu'il fond au point de fusion et atteint la température ambiante en quelques secondes, il peut alors y développer des contraintes résiduelles. Il est donc nécessaire de préchauffer le travail avec de bonnes techniques de soudage afin qu'il ne puisse pas se développer de fissures lors du refroidissement.
Acier galvanisé par pointage
Cet acier a un revêtement de zinc sur la surface extérieure qui peut réagir avec les matériaux de soudage et fissurer le cordon de soudure. Il est donc nécessaire de retirer le revêtement de zinc avant le pointage. Le meulage peut enlever le revêtement de zinc et rendre la surface métallique nue visible pour la fusion avec un matériau métallique. Il est également important de souder toute la surface avec élimination du zinc et surface métallique nue. Sinon, l'inclusion de zinc peut détruire la chimie du métal fondu.
Avantages et inconvénients du soudage par pointage
Les avantages et les inconvénients du soudage par pointage dépendent du matériau, du traitement de surface, de la configuration des joints et des paramètres du processus.
Avantages
Le soudage par pointage peut tester la chimie de la soudure sur un petit cordon avant le cordon réel sur toute la longueur. Parce que le petit cordon donne une idée approximative du cordon de soudure sur toute la longueur. Il s'agit d'une méthode peu coûteuse pour maintenir la pièce ensemble au lieu d'un mécanisme de serrage coûteux. Cette technique peut fonctionner dans un espace restreint pour éviter toute distorsion de l'assemblage.
Désavantages
Il s'agit d'un arrangement temporaire pour maintenir la pièce à usiner et un effort supplémentaire est toujours nécessaire pour la retirer de la pièce à usiner. Un oxyde dangereux peut détruire la chimie du métal fondu et y provoquer des fissures. Et ces oxydes sont de nature dure et cassante. Il est toujours difficile de réaliser une soudure de pointage près de l'extrémité d'une surface plane de l'éprouvette en raison d'un emplacement étrange. Les avantages et les inconvénients sont présents dans le tableau n°1.
|
Avantages |
Désavantages |
|
Peut effectuer un travail avant de souder |
Arrangement temporaire |
|
Contrôler la distorsion |
Peut développer des oxydes fragiles |
|
Tester la conception des soudures à l'avance |
Doit être retiré avant le joint de soudure final |
|
Technique bon marché pour occuper un emploi |
Difficile de pointer la soudure près du profil courbe |
Tableau.No.1. Avantages et inconvénients du soudage par pointage
Soudage par pointage ou soudage par points
Le soudage par points est différent de la technique de soudage par points en raison de sa fonction et de son objectif principaux. La description est présente dans le tableau n°2.
|
Soudage par points |
Soudage par points |
|
travail temporaire en commun |
garder son emploi à vie |
|
peut réduire la distorsion |
soudure finale avec peu de distorsion |
|
nécessite la fusion du métal de base |
a besoin d'une résistance électrique pour souder |
|
doit être retiré après une fois |
joint permanent |
|
peut être dans toutes les positions de soudage |
toujours en position de chevauchement |
Tableau.No.2. Soudage par pointage ou soudage par points
Pourquoi choisir Toufa pour la fabrication de tôles
Dans les services de fabrication de tôles, le soudage par pointage nécessite une qualification de procédure et une qualification de soudeur avec une certification standard de niveau international. Dans le cas contraire, l’alignement, la stabilité des articulations et le contrôle des distorsions ne pourront pas devenir réalité. Et ces deux qualifications doivent être mises en pratique au sein de l’organisation. Par conséquent, afin de remplir ces qualifications, Tuofa peut effectuer son travail. Tuofa est certifiée ISO 9001 avec procédure de pointage/qualification du personnel. Les procédures qualifiées de Tuofa peuvent effectuer le soudage par pointage d'un travail personnalisé sans aucun défaut ni distorsion. Veuillez visiter toufa-cncmachining.com pour plus d'informations sur la fabrication de tôle.
FAQ sur le soudage par points et Mig
Quelle est la différence entre le soudage Tack et Mig ?
Le soudage par pointage est une technique permettant de maintenir temporairement le travail, de contrôler la distorsion et d'enlever le cordon pour le soudage final. Cette technique ne peut qu'aider à contrôler les tolérances dans l'assemblage par soudure. Mais le soudage Mig peut réaliser un joint de soudure permanent sans retrait lors de la phase finale de l'assemblage. Le soudage MIG peut en fait effectuer le travail avant le joint de soudure final et l'assemblage de fabrication.
Souder avec un cintre ?
La couche superficielle du cintre doit être retirée avant le pointage et la fusion finale des perles. Après cela, le soudage par pointage à faible courant peut fusionner une fine feuille de cintre sans distorsion ni déviation. Il nécessite une faible densité de courant et une surface métallique nue pour l'assemblage final du cintre.
Combien de soudures par points doivent être utilisées sur du métal fin ?
La distance entre les points de soudure pour l'application d'une tôle mince est d'environ huit à douze fois son épaisseur. Sinon, trop de points de soudure peuvent entraîner une répartition de la précontrainte à l'intérieur du cordon de soudure. Et cet effet peut détruire le but final de l’assemblage.
 Comment plier une tôle | À la main et 6 conseils




