 Tél/WeChat :
 Courriel :



 Accueil
Qu’est-ce que la profondeur de filetage ? Directives de conception et d’usinage CNC pour des filetages précis

 Publié le : 8 août 2023

Plus le filetage est profond, plus la résistance à l'arrachement est importante. Un filetage mal réalisé peut entraîner le dévissage des boulons, des fuites d'étanchéité ou la rupture des assemblages sous charge. Selon les données d'ingénierie des fixations, augmenter la profondeur du filetage de 75 % à 100 % offre un gain de résistance d'environ 5 % à l'assemblage. Cependant, un engagement insuffisant du filetage est l'une des principales causes de dévissage.
Ce guide vous aidera à comprendre la notion de profondeur de filetage, la différence entre la profondeur d'un filetage et celle d'un trou, ainsi que la régulation de la profondeur de filetage en usinage CNC. Vous apprendrez à lire un tableau de profondeur de filetage, à éviter les erreurs courantes et à valider vos conceptions avec un fournisseur CNC avant la mise en production.
Qu'est-ce que la profondeur du filetage ?
La profondeur du filetage correspond à la distance parcourue par le filetage dans un trou ou une vis, selon l'axe de la pièce. Elle détermine la quantité de matière fixée à l'élément de fixation. Lors de l'achat de pièces filetées CNC pour une production en série, la profondeur du filetage est une spécification essentielle à vérifier dès le départ, car elle influe considérablement sur la résistance, l'étanchéité et les coûts d'assemblage de chaque unité commandée.
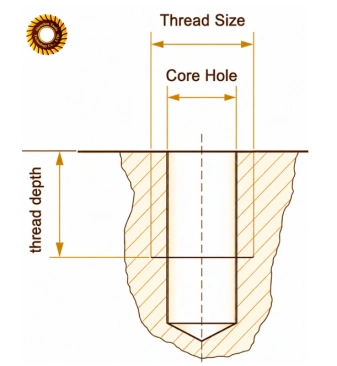
Hauteur du filetage par rapport à la profondeur totale du filetage
La hauteur d'une dent de filetage, de la base au sommet, est appelée hauteur de filetage. La profondeur totale du filetage n'est pas constante. Elle correspond à la longueur totale de tous les filets utilisables et complets dans le trou. Le premier chiffre représente une dent. Le second fait référence à la section totale du filetage traversant la fixation, assurant ainsi sa solidité.
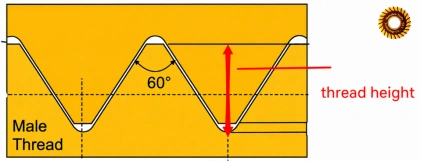
Il est très facile pour les ingénieurs de confondre les deux, car les deux termes utilisent le terme « profondeur » de manière imprécise dans les plans d'atelier. Lors du choix de la taille et du pas, la hauteur du filetage est déterminée par la norme de filetage. La profondeur totale du filetage est un choix de conception et est déterminée par la profondeur du trou usiné et taraudé.
Profondeur d'engagement du filetage par rapport à la profondeur totale du filetage
Le terme « profondeur d'engagement du filetage » est utilisé pour décrire la quantité de filetage engagée par rapport à la profondeur totale du filetage.
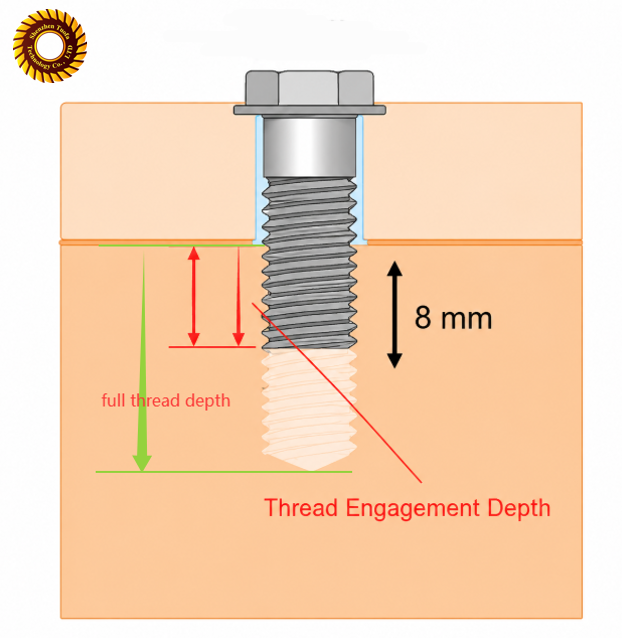
La profondeur totale du filetage indique la profondeur maximale des filets. La profondeur d'engagement permet de déterminer le degré d'enfoncement effectif du boulon dans le filetage. La profondeur du trou peut être supérieure à celle du filetage du boulon. Un engagement d'une fois le diamètre assure la résistance maximale de l'assemblage. Si une profondeur totale de filetage plus importante est souhaitée, notamment pour des cycles d'assemblage répétés ou des matériaux plus tendres, une plus grande marge de sécurité peut être obtenue en augmentant cette profondeur.
Profondeur du filetage par rapport à la profondeur de coupe par passage.
La profondeur de passe n'est pas une spécification technique, mais un terme d'usinage. C'est pourquoi le manuel d'utilisation du filetage monopoint fourni par CNC Home Beyond la définit passe par passe. Ce terme désigne la quantité de matière enlevée à chaque passe, l'outil atteignant la profondeur de coupe finale. Les programmes CNC divisent le filetage en plusieurs passes afin de préserver la durée de vie de l'outil et de maintenir les tolérances, notamment pour l'acier inoxydable et le titane, qui sont des alliages durs.
Quand faut-il tenir compte de la profondeur du filetage ?
Si vous envisagez d'ajouter de la profondeur de thread, quelles sont les conditions ?
La profondeur du filetage doit être spécifiée avec précision avant l'établissement du devis. Elle influe directement sur l'ajustement des pièces, les charges et l'étanchéité des fluides ou des gaz dans un raccord fileté. Cette analyse de conception est souvent négligée, ce qui entraîne des retouches après usinage des pièces.
Assemblage de pièces
Un filetage trop peu profond risque de provoquer le blocage des boulons avant le serrage des pièces. Si le filetage est plus profond que le jeu, des copeaux peuvent s'y accumuler et entraîner le grippage de l'assemblage. À moins que la longueur réelle de la fixation dans l'assemblage ne soit spécifiée, la profondeur doit être vérifiée par rapport à cette longueur réelle, et non par rapport au diamètre nominal du trou indiqué sur le dessin.
Capacité de chargement
La profondeur du filetage est directement liée à la résistance au cisaillement. Un filetage peu profond se rompt sous charge car la force est répartie sur un nombre réduit de flancs. La profondeur minimale de filetage pour les assemblages acier-acier et autres matériaux solides est égale à un diamètre de fixation, et passe à 1.5 ou 2 fois ce diamètre pour l'aluminium et autres alliages plus tendres. Les premiers filets sont les plus critiques ; des filets trop courts compromettent l'adhérence bien plus que ne le laisserait supposer le pourcentage de réduction de la longueur du filetage.
Exigences d'étanchéité
Pour les filetages de tuyauterie et les raccords hydrauliques, la profondeur de filetage maximale est essentielle pour garantir une étanchéité parfaite. Un engagement insuffisant est l'une des causes les plus fréquentes de défaillance d'un joint dans les raccords filetés, d'après le Guide des outils de filetage. Un joint n'est pas complètement engagé si la profondeur de filetage est trop faible. Pour les applications d'étanchéité, les limites maximales de profondeur de filetage doivent être spécifiées afin de garantir la compression du joint avant qu'il ne touche le fond du trou.
La profondeur du filetage est-elle la même que la profondeur du trou ?
Non. Profondeur du trou : profondeur totale du trou, y compris le jeu non fileté au fond. Seule la partie du filetage entièrement utilisable est considérée comme la profondeur du filetage. Le trou est généralement percé plus profondément que la profondeur du filetage afin de permettre l’évacuation des copeaux et de compenser le faux-rond du taraud.
Comment spécifier la profondeur du filetage et la profondeur du trou sur les dessins ?
La profondeur totale du trou et la profondeur totale du filetage doivent être indiquées séparément sur les plans, avec une tolérance. Ce problème récurrent est source de conflits en atelier, comme en témoigne le guide de conception des spécifications des pièces d'Anixusa. Souvent, une seule valeur est indiquée, ce qui engendre de la confusion. Si le plan est examiné par Tuofa, les ingénieurs discuteront des deux profondeurs et s'assureront qu'elles sont clairement spécifiées avant d'établir le devis.
Que se passe-t-il si la profondeur du filetage est incorrecte ?
Lorsque la profondeur du filetage est incorrecte, le filetage s'endommage, le test de couple échoue ou l'assemblage présente une fuite une fois installé sur le terrain. L'une des causes fréquentes de défaillance d'assemblage, citée dans la documentation technique sur la visserie, est une profondeur de filetage insuffisante dans les trous borgnes. Après la production, la détection de cette erreur entraîne un gaspillage de pièces et des retards de livraison.
Comment contrôler la profondeur du filetage avec l'usinage CNC ?
Lors de l'usinage en série de pièces, l'usinage CNC permet un contrôle précis et répétable de la profondeur de filetage. La machine enregistre la position de l'outil sur chaque axe, garantissant ainsi une profondeur constante pour toutes les pièces produites. Une bonne répétabilité exige un réglage, un choix d'outil et une programmation appropriés.
Réglez la profondeur correcte de l'axe Z
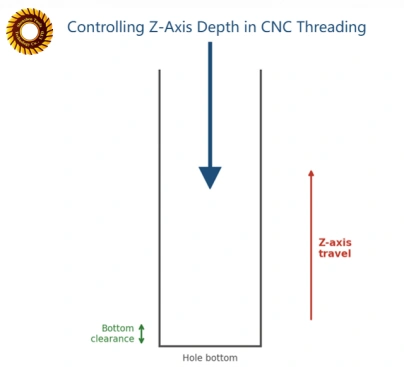
L'axe Z détermine la profondeur de coupe du trou. Les programmeurs sélectionnent une profondeur cible calculée à partir de la profondeur totale du filetage du dessin, puis ajoutent une marge pour l'entrée d'outil. Si l'axe Z est réglé à seulement 0.5 mm, le filetage risque de ne pas être entièrement usiné au fond du trou borgne.
Choisir les méthodes d'enfilage appropriées
Les différentes méthodes de coupe, telles que le taraudage, le filetage monopoint et le fraisage, permettent d'obtenir des profondeurs de passe différentes. Le taraudage est rapide et économique pour les trous débouchants. Le fraisage offre un meilleur contrôle pour les trous borgnes, car la trajectoire de l'outil est optimisée puisqu'il n'y a pas de contact direct avec la pièce.
Réglez la course de l'outil correctement.
Il est déconseillé d'atteindre le fond du trou afin d'éviter la casse de l'outil lors de son déplacement. Les programmes CNC prennent en compte la profondeur totale du filetage, l'entrée de passe et le jeu. Cette opération est correctement effectuée lors de la programmation, ce qui garantit la protection de l'outil de coupe et de la pièce finie. Pour les opérations nécessitant plusieurs outils, les limites de course doivent être définies pour l'outil le plus court, et non pas seulement la valeur nominale du programme, car les variations de longueur des outils s'accumulent au fil de la production.
Réserve de dégagement de fond suffisant
La distance entre le filetage complet le plus bas et le fond du trou est appelée jeu de fond. Ce jeu permet l'évacuation des copeaux et empêche la pointe de l'outil de heurter des objets solides. Le jeu de fond typique est de 2 à 3 fois le pas du filetage pour les trous borgnes.
Inspection en cours de fabrication de la profondeur du filetage
La profondeur est contrôlée en cours de production, et non seulement lors du contrôle qualité final. La dérive de l'axe Z peut être détectée précocement afin d'éviter la mise au rebut d'un lot entier. En général, les ateliers travaillant avec des tolérances serrées vérifient la profondeur du filetage toutes les quelques pièces fabriquées, plutôt qu'au début et à la fin de la production. Ceci est particulièrement important pour les longues séries, où la profondeur peut dériver au fil du temps et où la profondeur mesurée en fin de production ne reflète pas nécessairement cette dérive.
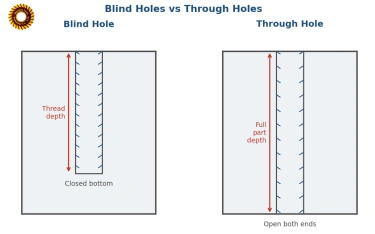
Quelle est la différence de profondeur de filetage entre un trou borgne et un trou traversant ?
Il existe des solutions différentes en matière de profondeur de filetage pour les trous borgnes et les trous débouchants. Un trou borgne n'a pas de fond libre et la profondeur du filetage est limitée par la profondeur de coupe admissible. Pour un trou débouchant, il n'y a pas de limite inférieure et la profondeur du filetage est déterminée par l'épaisseur des parois ou par le degré d'engagement requis.
Profondeur du filetage dans les trous borgnes
L'usinage des trous borgnes exige une attention particulière. Les copeaux ne s'évacuent pas et s'accumulent au fond, risquant d'endommager le taraud. Il est impératif de prévoir un jeu au fond et, pour un filetage à profondeur totale proche de la profondeur du trou, d'utiliser un taraud ou une fraise à fileter de fond.
Profondeur du filetage dans les trous entièrement taraudés
Les trous traversants offrent une plus grande flexibilité, les copeaux s'écoulant de l'autre côté de la plaque. La profondeur du filetage n'est pas limitée ; elle est généralement déterminée par la longueur d'engagement requise. Ceci simplifie et réduit le coût de réalisation de trous traversants de profondeur constante, conforme aux valeurs du tableau.
Comparaison de l'usinage CNC
Les techniques utilisées pour tarauder les trous borgnes et les trous traversants diffèrent, et le tableau suivant résume leurs différences.
|
Paramètre |
Trous aveugles |
À travers les trous |
|---|---|---|
|
Nécessite un dégagement inférieur |
Oui, 2 à 3 fois la longueur du pas. |
Non |
|
Éjection des copeaux |
Difficile, les copeaux s'accumulent au fond |
Facile, les copeaux passent à travers |
|
Outil utilisé |
Taraud de fond, fraise à fileter |
Taraud standard, outil à un seul point |
|
Contrôle de profondeur difficile |
Tolérance plus élevée et plus stricte de l'axe Z |
Plus bas, plus indulgent |
Quels sont les problèmes courants de profondeur de filetage en usinage CNC ?
Le tableau suivant illustre les erreurs courantes de profondeur de filetage, ainsi que leurs causes et leurs coûts pour votre pièce finale.
|
Problème |
Cause typique |
ce qui compte vraiment |
|---|---|---|
|
Profondeur de filetage totale insuffisante |
Avance sur l'axe Z trop faible, trou percé trop court |
Fils endommagés, faible résistance à l'arrachement |
|
Profondeur de filetage excessive |
Programme surdimensionné pour la distance de voyage, sans limite de profondeur |
Pour la pénétration de parois minces, perte de temps de cycle |
|
Filetage incomplet près du fond du trou |
Dégagement inférieur insuffisant |
Fils partiellement formés, liaison faible |
Comment la profondeur du filetage influence-t-elle le coût d'usinage CNC ?
Le choix de la profondeur du filetage influe sur le temps d'usinage, la durée de vie de l'outil et le coût du contrôle. Le tableau ci-dessous analyse les sources de ces coûts et les moyens de les maîtriser.
|
Facteur de coût |
Impact sur votre commande |
Mesures préventives |
|---|---|---|
|
Temps d'usinage |
Augmentation du temps de déplacement de l'outil, allongement du temps de cycle |
Indiquez uniquement la profondeur dont vous avez besoin. |
|
Rupture d'outil |
Pièces de rechange, remplacement coûteux d'outils |
taraudage de fond, fraisage de filetage |
|
Dégagement des copeaux |
Vitesse réduite, usure plus rapide des outils |
Cycles de Peck, débit de liquide de refroidissement |
|
Coût d'inspection |
Temps d'inspection plus long par lot |
Plan d'inspection basé sur les risques |
Comment Tuofa prend-il en charge les projets à profondeur de thread critique ?
Qu'il s'agisse du contrôle de conception ou de la validation des pièces finies, Tuofa Machining garantit la précision de la profondeur de filetage tout au long du processus. Le service d'usinage CNC de Tuofa examine votre dessin avant le début de la découpe, et non après qu'un lot ait échoué au contrôle.
Veuillez vérifier les exigences du sujet avant de faire une offre.
Avant d'établir un devis, nous vérifions que la profondeur du filetage et la profondeur du trou sont bien indiquées sur les plans. Nous vérifions également si ces profondeurs sont compatibles avec les fixations que vous utiliserez.
Identifier les risques liés à la profondeur du filetage avant la production
Nos ingénieurs en prototypage rapide vérifient la profondeur des trous borgnes, l'épaisseur des parois, le type de matériau et d'autres variables afin d'identifier les problèmes potentiels tels que la rupture d'outils ou une éventuelle perforation de paroi mince avant la production.
Valider l'assemblage du filetage avec des prototypes CNC
Si vous souhaitez personnaliser des pièces filetées, Tuofa peut réaliser des prototypes CNC avant la production en série afin de vous aider à vérifier l'assemblage final du filetage. Le prototype peut être testé avec la vis, le boulon ou tout autre composant fileté correspondant pour confirmer que la profondeur du filetage de la pièce personnalisée est conforme à vos besoins. Cette méthode permet de réduire les coûts de fabrication.
Conclusion
En résumé, il est essentiel de connaître l'épaisseur du filetage sur votre ordre de production. Indiquer la profondeur totale et minimale du filetage, ainsi que la profondeur du trou, garantit un assemblage optimal, une capacité de charge adéquate et une étanchéité parfaite. Dès la conception de votre produit, collaborer avec un fournisseur expert de pièces CNC Tuofa réduit les risques d'erreurs et de modifications, que ce soit pour les prototypes ou la production en série.
Vérifiez vos plans, la profondeur du filetage de votre fixation et effectuez un test avec un prototype CNC avant de lancer la production en série. Vous éviterez ainsi la mauvaise surprise de constater une profondeur de filetage incorrecte.
QFP
Pourquoi un trou borgne a-t-il besoin d'une profondeur supplémentaire ?
Puisqu'il n'y a pas d'orifice d'évacuation des copeaux, un trou borgne nécessite un filetage plus profond. Le dégagement inférieur est plus important au-delà du dernier filet pour permettre l'évacuation des copeaux et éviter que l'outil ne se casse lors du perçage de matériaux durs.
Quels sont les outils les plus précis pour calculer la résistance du filetage et la surface d'engagement ?
Une jauge de profondeur de filetage et une jauge de pas à pas vous donneront des résultats rapides et fiables dans la plupart des cas. Le contrôle par machine à mesurer tridimensionnelle (MMT) ou optique vous fournira des mesures de profondeur précises pour les applications critiques ou d'étanchéité.
Une profondeur de filetage de 1.5D est-elle suffisante ?
En général, une profondeur égale à un diamètre (1D) suffit pour garantir la résistance maximale de l'assemblage pour la plupart des fixations en acier standard. Une profondeur de 1.5D offre une marge de sécurité et est courante pour les matériaux plus tendres comme l'aluminium. Cette profondeur de 1.5D peut toutefois s'avérer suffisante selon le matériau et les exigences de charge ; veuillez donc vous référer à votre application.
Comment calcule-t-on la profondeur d'un filetage ?
La formule 0.61343 x le pas est souvent utilisée dans la littérature technique, notamment dans Practical Machinist, pour calculer la hauteur du filetage à 60°. La profondeur totale du filetage s'obtient en multipliant cette valeur par le nombre de filets engagés. Il est recommandé d'utiliser un tableau des profondeurs de filetage standard plutôt que de calculer pour chaque pièce.
Tableau de profondeur du fil
Voici un tableau des profondeurs de filetage qui peut servir de référence pour les dimensions métriques les plus courantes. Avant de finaliser le dessin, vérifiez toujours la longueur et le matériau réels de la fixation par rapport au schéma.
|
Taille de filetage |
Pas (mm) |
Profondeur minimale du filetage (mm) |
Profondeur de filetage totale recommandée (mm) |
|---|---|---|---|
|
M3 |
0.5 |
3.0 |
4.5 |
|
M4 |
0.7 |
4.0 |
6.0 |
|
M5 |
0.8 |
5.0 |
7.5 |
|
M6 |
1.0 |
6.0 |
9.0 |
|
M8 |
1.25 |
8.0 |
12.0 |
|
M10 |
1.5 |
10.0 |
15.0 |
|
M12 |
1.75 |
12.0 |
18.0 |
 Comment obtenir des produits d'étanchéité ? De la conception à l'usinage




