Tél/WeChat :
 Courriel :


 Accueil
Quelle est la tôle la plus fine ? Guide d'usinage et d'application

 Publié le : 15 juillet 2024

Choisir la tôle la plus fine et la plus résistante en service est à la fois une question de science et d'expérience en atelier. Ce guide passe des classes d'épaisseur de base aux véritables techniques CNC, en fournissant des règles claires pour atteindre vos objectifs de poids sans compromettre vos pièces ni votre budget.
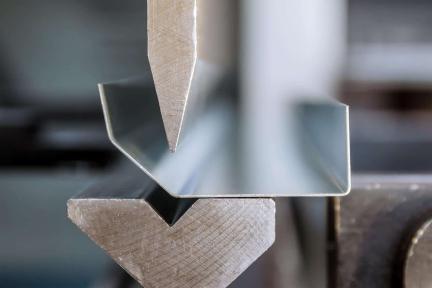
Comment classer l'épaisseur du métal ? – Plaque, feuille, feuille métallique
Avant de choisir un processus, vous devez savoir dans quelle bande d'épaisseur vous vous trouvez. Les points d'arrêt ci-dessous contrôlent l'outillage, les avances et les contrôles de qualité.
Plaque > 6 mm
La tôle est lourde et rigide. Une tôle d'acier de 5 cm, par exemple, reste plane lors des découpes plasma ou oxycoupage et résiste aux vibrations lors du fraisage d'ébauche. Les ateliers l'utilisent pour les cadres, les bases et les assemblages soudés exigeant une résistance brute.
Feuille 0.2 – 6 mm
Cette gamme couvre la plupart des travaux de tôlerie légère. Les lasers à fibre découpent rapidement de l'acier inoxydable de 1 mm, les poinçons à tourelle emboutissent des persiennes dans de l'aluminium de 2 mm et les presses plieuses plient des ourlets nets en galvanneal de 0.8 mm. Les pièces restent suffisamment rigides pour être serrées, mais suffisamment légères pour être soulevées à la main.
Feuille < 0.2 mm
La feuille métallique se comporte comme un film métallique. Elle se plie sous la pression des doigts et les bavures peuvent être plus épaisses que le métal de base. La production passe alors au micro-laser, à la photogravure ou à l'électroformage ; les outils de tôlerie classiques l'écraseront.
Impact d'usinage
En dessous de 0.5 mm, trois problèmes apparaissent : broutage, coloration thermique et courbure des bords. Contrez-les avec des trajectoires d'usinage à parois fines, des plaques de support sacrificielles et des outils tranchants qui cisaillent au lieu de labourer.
| Catégories | Calibre typique (mm) | Processus CNC / Fab primaire | Utilisation finale courante |
|---|---|---|---|
| avant | > 6 | Plasma, oxy-combustible, broyage lourd | Châssis de machines, plaques de base |
| feuille | 0.2 – 6 | Laser à fibre, poinçonneuse à tourelle, presse plieuse | Boîtiers, supports, panneaux CVC |
| Foil Jersey | <0.2 | Micro-laser, photogravure, électroformage | Languettes de batterie, protections EMI |
Pourquoi choisir le métal le plus fin ?
Le stock ultra-mince n'est pas seulement à la mode ; il résout les limites de conception que les plaques épaisses ne peuvent pas.
Gain de poids et d'espace
Dans l'aéronautique, chaque gramme compte. Remplacer les revêtements de cabine de 1.2 mm par du 0.6-T7075 de 6 mm permet de réduire le poids de chaque panneau et de libérer de l'espace pour l'isolation. Cette coque plus légère réduit également la consommation de carburant tout au long de la vie de l'avion.
Thermique, électrique Edge
Les feuilles de cuivre de 0.3 mm d'épaisseur diffusent rapidement la chaleur et transportent un courant élevé avec une faible résistance. Les barres omnibus de batterie, les plaques arrière de LED et les blindages RF bénéficient tous de chemins thermiques plus courts et d'un boîtier plus compact.
Besoins de flexibilité
Un couvercle en acier inoxydable de 0.4 mm peut fléchir lors de l'assemblage final, s'enclencher dans un boîtier, puis revenir à sa forme initiale pour protéger le circuit imprimé. Ce matériau fin se plie sans se fissurer et élimine le recours à des charnières ou des joints coûteux.
Quels alliages sont les plus performants dans les tôles ultra-minces ?
Tous les alliages ne sont pas parfaitement usinables dès l'approche d'un demi-millimètre. Les métaux ci-dessous offrent un équilibre parfait entre résistance, prix et formabilité.
Acier à faible teneur en carbone
Les aciers AISI 1008 et 1010 se plient à plus de 180° en épaisseur de 0.6 mm sans microfissures. Leur faible coût les rend parfaits pour les supports et les panneaux CVC qui seront ensuite peints ou thermolaqués.
Inox 304 / 316
Ces nuances résistent à la corrosion dans les équipements alimentaires et médicaux. Même à 0.5 mm, elles conservent une résistance à la traction supérieure à 500 MPa, tout en permettant une découpe laser nette et en formant des rayons serrés avec des jeux de matrice appropriés.
Aluminium 5052 / 6061
Le 5052 excelle dans les pliages profonds ; le 6061 usine avec brio les poches et les fraisages. Tous deux atteignent 0.25 mm après détensionnement en usine, offrant ainsi aux concepteurs un excellent rapport rigidité/poids.
Cuivre et laiton
Grâce à sa conductivité élevée et à son bord lisse, le cuivre de 0.3 mm est idéal pour les joints EMI. Le laiton de 0.4 mm offre une formabilité aisée pour les garnitures décoratives et les plaques signalétiques.
Résistance à 0.3–1 mm
La rigidité à la traction et à la flexion diminue à mesure que les épaisseurs se rétrécissent. Améliorez la rigidité grâce à des nervures, des ourlets ou en choisissant un acier plus dur comme le 6061-T6. Ces astuces permettent aux tôles minces de supporter des charges sans flambage.
| Aluminium | Calibre pratique minimum (mm) | Rayon de courbure intérieur minimal (× t) | Meilleure méthode de découpe CNC | Utilisation typique des feuilles minces |
|---|---|---|---|---|
| Acier à faible teneur en carbone (1008/1010) | 0.5 | 1.0 t | Laser à fibre | Conduits CVC, supports de montage |
| 304 inoxydable | 0.4 | 1.5 t | Laser à fibre + brosse d'ébavurage | Couvertures de qualité alimentaire |
| Aluminium 5052-H32 | 0.25 | 0.8 t | Poinçonneuse/défonceuse à tourelle | Boîtiers électroniques |
| Cuivre C110 | 0.3 | 1.0 t | Laser N₂ | Barres omnibus de batterie |
Où la tôle mince est-elle utilisée structurellement ?
Une fois que vous avez choisi un alliage, vous devez décider où la feuille mince apporte le maximum d'avantages.
Châssis et cadres
Les corps des drones utilisent des plaques 1 de 6061 mm usinées pour un gain de poids, puis boulonnées pour former des cubes rigides. Cette méthode surpasse le plastique imprimé en termes de résistance et maintient la masse totale sous la limite légale de vol.
Boîtiers et couvercles
Les portes d'appareils électroménagers sont souvent fabriquées en tôle galvanisée de 0.7 mm. Cette fine coque réduit le couple de serrage des charnières, accélère l'emboutissage et conserve un bord rigide après le sertissage.
Supports et goussets
Des goussets en acier inoxydable de 0.6 mm découpés au laser triangulent les soudures des caissons. Ils ajoutent peu de poids, mais limitent la torsion en service.
Habillages automobiles et CVC
Les défenses modernes sont fabriquées en acier durci au four de 0.7 mm d'épaisseur, durcissant au formage. Les conduits d'aération commerciaux sont galvanisés de 0.5 mm pour faciliter le sertissage manuel sur chantier.
Comment la découpe CNC améliore-t-elle la productivité des tôles minces ?
Les machines contrôlées par ordinateur traitent les feuilles délicates rapidement et de manière répétable.
Laser à fibre
Un laser à fibre de 3 kW découpe de l'acier de 0.3 mm à 30 m/min avec une entaille inférieure à 0.1 mm. L'azote produit un bord brillant et sans oxyde, ne nécessitant aucun affûtage ultérieur.
Poinçon de tourelle
Les stations d'indexation automatique font pivoter les outils pour percer les persiennes, les alvéoles et les languettes de pont en un seul cycle de serrage. Les tôles de moins de 2 mm restent planes lorsque le jeu poinçon-matrice correspond à 10 % de la jauge.
Jet d'eau à épaisseur mince
Un jet abrasif de 0.25 mm coupe les métaux réfléchissants sans zone affectée thermiquement. La conicité des bords est faible sur une tôle de 1 mm et peut être rognée en un seul passage.
Hybride laser-poinçonneuse
Les cellules combinées découpent les profils irréguliers au laser, puis passent aux outils de poinçonnage pour les gaufrages. L'approche hybride conserve une seule configuration, ce qui optimise le rendement et la précision.
Quand fraisez-vous des éléments dans la tôle ?
Le découpage ne peut pas être utilisé dans tous les cas. De minuscules fraises ajoutent des cavités et des biseaux là où l'emboutissage échouerait.
Poches et fentes
Les plateaux de batterie nécessitent des alvéoles de 0.5 mm de profondeur dans une feuille de 1 mm pour l'alignement des cellules. Les micro-fraiseuses retirent le métal proprement, en maintenant une épaisseur de ± 0.05 mm sans abîmer les coins.
Cadres à parois minces
Les tables de toupie fixent des ébauches en 6061 sur des panneaux sacrificiels, puis usinent des fenêtres laissant des nervures de 1 mm. La pièce perd du poids tout en conservant les zones de soudure intactes.
Contrôle du fraisage
Des avant-trous percés et des fraisures à 82° permettent aux vis à tête plate de s'insérer parfaitement dans les couvercles de 0.8 mm. Un contrôle minutieux de la profondeur évite la formation d'un renflement volcanique sur la face inférieure.
Astuces de serrage
Le ruban adhésif double face absorbe les vibrations. Les mandrins à vide aspirent l'air à travers les plaques poreuses pour adhérer à toute la surface. Ces deux méthodes maintiennent la plaque plane pendant que l'outillage écume la matière.
Quelles méthodes d’assemblage conviennent aux feuilles de 0.3 à 2 mm ?
Les jauges fines se déforment rapidement, c'est pourquoi les joints à basse température ou mécaniques sont la règle.
Réglage TIG
Le soudage TIG pulsé de 30 à 50 A permet de souder des angles en aluminium de 1 mm par courtes impulsions. L'arc tout ou rien limite la propagation de chaleur et réduit considérablement le temps de post-redressage.
Couture au laser
Les lasers à fibre avec des points de 0.6 mm cousent des boîtiers en acier inoxydable de 0.5 mm à 3 m/min. Le cordon étroit ne nécessite qu'un léger meulage esthétique.
Serrage et rivetage
Les rivets autoperceurs relient deux couches d'acier de 0.8 mm sans pré-perçage. Les écrous à sertir à pression confèrent un filetage robuste à une tôle de 1 mm, là où le taraudage l'endommagerait.
Comment éviter le gauchissement et les bavures lors de l'usinage ?
Un bon CAM et un montage intelligent maintiennent les pièces plates et les bords lisses.
Plaques de support
L'insertion d'une feuille d'acier inoxydable de 0.6 mm entre des chutes d'aluminium de 2 mm répartit la force de serrage et retient les bavures. Le support se décolle après la découpe, laissant un périmètre propre.
Chemins à faible chaleur
Le régime élevé de la broche et la faible profondeur d'usinage transforment la chaleur en copeaux, et non en pièce. Le mouvement continu évite les points chauds responsables des courbures.
Outils sans bavures
Les fraises en carbure polies à deux dents cisaillent les parois fines au lieu de les abîmer. Les bords arrondis de moins de 5 µm réduisent la hauteur des bavures à moins de 0.02 mm.
Tolérances standard après usinage CNC
Fixez des limites réalistes dès le début afin que les fournisseurs puissent établir des devis précis.
Règles de taille des trous
Pour les tôles ≤ 1 mm, un trou perforé ou laser conserve une épaisseur de ± 0.05 mm. Des ajustements plus serrés nécessitent des alésoirs, ce qui augmente les coûts et la durée du cycle.
Cibles de planéité
Les ébauches découpées au laser présentent généralement une planéité de 0.5 mm par tranche de 300 mm. Les machines de planage ou de formage par étirage permettent de réduire cette planéité à 0.25 mm si nécessaire.
Retour élastique de courbure
L'aluminium 5052 se replie d'environ 1 à 2°, l'acier inoxydable de 2 à 3°. Les presses plieuses programmables se plient de cette valeur pour atteindre les angles souhaités.
Comment établir un devis pour un projet de tôle mince en une seule étape ?
Un véritable devis clé en main couvre chaque phase, alors demandez aux fournisseurs de décomposer les coûts de la bobine brute aux pièces en boîte sur votre quai.
Sélection et certification des matériaux
Indiquez dès le départ l'alliage, le revenu et le calibre cibles. Notez les spécifications ASTM/EN et indiquez si vous avez besoin de certificats d'usine ou de rapports d'essais tiers ; ceux-ci peuvent augmenter de 2 à 5 % le coût du matériau, mais évitent les réusinages ultérieurs.
Optimisation et imbrication des stocks
Demandez une étude d'imbrication pour vos modèles à plat. Des agencements efficaces peuvent augmenter le rendement au-delà de 85 %, tandis qu'une mauvaise imbrication gaspille de la bobine et augmente le prix unitaire. Intégrez le plan d'imbrication à la demande de devis pour garantir une adéquation parfaite entre les ateliers.
Configuration de découpe et de formage
Créez des devis distincts pour les programmes laser, l'outillage de poinçonnage et les configurations de freinage. Les tôles fines gagnent en vitesse grâce à de petites buses et à un outillage à faible effort, mais chaque changement entraîne toujours un coût fixe, réparti sur le premier lot.
Usinage secondaire CNC
Détaillez les poches, les fraisures ou les inserts taraudés à tolérances serrées. Spécifiez les schémas de référence, les limites de profondeur et si les tôles de support doivent rester en place pendant l'usinage. Le temps de cycle à la défonceuse ou à la fraiseuse peut éclipser le coût du découpage sur des pièces complexes.
Finition, inspection et emballage
Ajoutez l'anodisation, le revêtement en poudre ou la passivation avec des spécifications claires de couleur et d'épaisseur. Tenez compte des contrôles de planéité, des scans optiques MMT et du film protecteur. Enfin, notez le nombre de cartons, le dessiccant ou le scellage sous vide, essentiels pour une livraison sans rayures de panneaux ultra-minces.
| Phase de projet | Principal facteur de coût | Unité de devis du fournisseur | Impact typique sur le total % |
|---|---|---|---|
| Matériel et certification | Nuance d'alliage, certificat d'usine, tolérance de calibre | $/kg ou $/feuille | 25 -% 40 |
| Imbrication et programmation | Rendement %, Temps CAM | Forfait / Révision | 3 -% 8 |
| Configuration de découpe et de formage | Changements d'outils, essais | $/installation | 5 -% 12 |
| Usinage secondaire CNC | Temps de cycle, usure des outils | $ par minute | 10 -% 20 |
| Finition et inspection | Spécifications de revêtement, méthode de contrôle qualité | $/pièce ou $/m² | 8 -% 15 |
| Emballage et logistique | Film protecteur, sac sous vide, zone de fret | $/carton ou $/kg | 5 -% 10 |
Conclusion
La tôle la plus fine, qui se découpe et se plie comme une vraie tôle, commence juste au-dessus de la feuille, près de 0.2 mm, et atteint environ 6 mm. Choisissez des alliages qui se laminent en finesse, serrez avec soin et utilisez des outils tranchants et des chemins de coupe à faible chaleur. Avec une découpe, un fraisage et un assemblage CNC adaptés, la tôle fine permet d'obtenir des pièces robustes et légères à grande échelle.
FAQ
Quelle est la jauge la plus fine que la plupart des ateliers de fabrication découpent au laser ?
De nombreux ateliers de fabrication se limitent à des épaisseurs d'acier inoxydable de 0.4 mm ou d'aluminium de 0.3 mm. Les épaisseurs plus fines nécessitent des feuilles de support ou des systèmes micro-lasers spécialisés pour éviter le gauchissement.
Puis-je tarauder des filets dans une tôle de 1 mm ?
Les tarauds conventionnels décapent les parois fines. Utilisez des écrous auto-sertissables, des goujons PEM ou des vis auto-perceuses pour obtenir des filetages robustes sans risque d'arrachement.
Les tôles minces réduisent-elles toujours les coûts ?
Le matériau est moins cher, mais des montages, des inspections et des retouches supplémentaires peuvent compenser les économies réalisées. Effectuez un bilan coût-bénéfice complet avant de verrouiller la jauge.
 Comment fabriquer des supports en tôle : guide de conception et de fabrication