 Tél/WeChat :
 Courriel :



 Accueil
Vis médicales en acier inoxydable - Processus d'usinage faisant autorité

 Publié le : 6 novembre 2023

Grâce aux progrès réalisés ces dix dernières années dans le domaine de l'usinage CNC, les services d'usinage CNC sont de plus en plus utilisés dans le secteur médical.
L'usinage CNC Tuofa prend comme exemple les vis médicales en acier inoxydable, effectue une analyse approfondie des problèmes de plasticité insuffisante des pièces et du coût élevé du traitement en petits lots, et utilise l'usinage CNC pour compenser le manque de machines-outils spéciales pour l'extrusion à froid. traitement des fils; Le programme macro CNC est utilisé pour améliorer la méthode de traitement des filetages, résoudre les problèmes de mauvaise rigidité des vis médicales et de force de coupe excessive lors du tournage des filetages, et fournir un plan de référence pour la production de petits lots de vis en matériaux spéciaux.
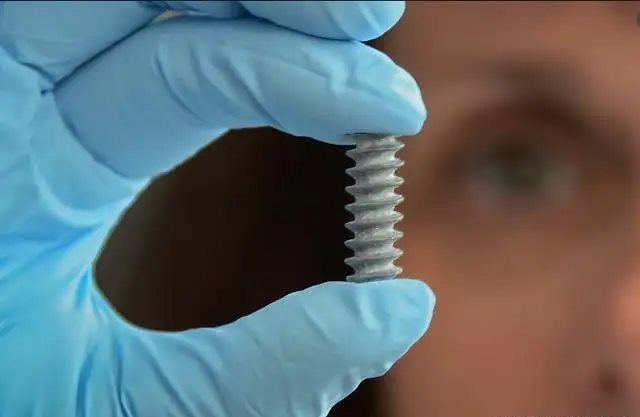
Comparaison des vis médicales et des vis ordinaires
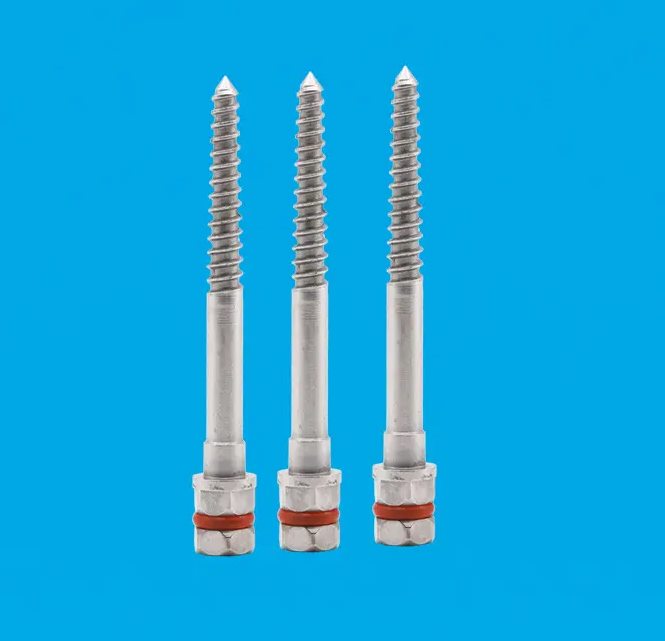
Les vis à bois ordinaires sont largement utilisées dans l’industrie de la fabrication de meubles. La plupart des vis à bois sont fabriquées en Q235A et sont formées par extrusion à froid, ce qui présente les avantages d'un faible coût, d'un rendement élevé et d'un rendement important. Bien que la vis utilisée dans le corps humain ait une structure similaire aux vis à bois ordinaires, elle doit avoir une certaine résistance et résistance à la corrosion. Les vis médicales en acier inoxydable 1Cr18Ni9Ti ne peuvent fondamentalement pas être extrudées à froid par des machines-outils spéciales en raison de facteurs tels que le matériau, la production en petits lots et la nécessité de fabriquer des outils spéciaux.
Les difficultés du traitement des vis médicales
Pour la production de petits lots de vis médicales, l'usinage CNC peut être utilisé pour compenser le manque de machines-outils spéciales. Le diamètre des vis médicales est petit, le pas est relativement grand par rapport au diamètre et la rigidité est médiocre. Dans les tours ordinaires, des outils de formage sont utilisés pour traiter les filetages et la résistance à la coupe augmente progressivement à mesure que la profondeur de coupe de l'outil augmente. En raison du petit diamètre et de la grande longueur de la vis médicale, même s'il existe une méthode de support dans le processus pour compenser la majeure partie de la résistance à la coupe, il est facile de déformer la vis et ne peut pas être coupée, il est donc difficile de utilisez un tour ordinaire pour traiter. L'usinage CNC présente les avantages d'une efficacité élevée et d'une forte adaptabilité. En utilisant des programmes macro pour tourner les filetages, la zone de contact entre l'outil et la pièce est fondamentalement constante et la résistance de coupe n'augmentera pas avec l'augmentation de la profondeur de coupe de l'outil. Les vis médicales sont également sujettes à la déformation et à la flexion. Tuofa CNC Machining a effectué des recherches approfondies sur le traitement des vis médicales en acier inoxydable et a résolu le problème selon lequel l'acier inoxydable n'est pas facile à couper grâce à des paramètres de processus raisonnables sur le tour CNC. Le problème de la rigidité insuffisante dans l'usinage de filetages est résolu en concevant des dispositifs de support et en compilant des macro-programmes pour le tournage en couches.
|
Essayez Tuofa maintenant ! L'équipe d'assistance technique de Tuofa - Les devis humains sont plus précis que les devis logiciels. |
Obtenir une soumission gratuite |
Le principe de l'usinage CNC des vis médicales
Selon les caractéristiques géométriques de la vis médicale, établir un plan raisonnable pour la trajectoire de l'outil d'usinage est la clé pour usiner des pièces qualifiées. Les machines-outils CNC utilisent des inserts recouverts de carbure pour traiter les filetages. Ce n'est qu'en calculant la vitesse de broche raisonnable pour tourner les vis médicales que la durée de vie raisonnable de l'outil peut être calculée en fonction de la vitesse linéaire de tolérance v de l'insert. La formule de calcul est
v=πDn/1000
Dans la formule, v est la vitesse linéaire (m/min) ; D est le diamètre de rotation (mm) ; n est la vitesse de broche (r/min).
Selon l'analyse de la force de l'outil dans le traitement du filetage des vis médicales, la consommation principale de force de coupe représente plus de 90 % de la puissance totale de la machine-outil, et la consommation de résistance d'avance représente plus de 5 % de la puissance totale de la machine. À mesure que la profondeur de coupe de l'outil augmente, la zone de contact entre l'outil et la pièce devient plus grande et la résistance de coupe augmente progressivement, ce qui provoque facilement des vibrations, des déformations et des flexions des pièces et ne peut pas être traitée par tournage CNC.
On peut constater que les outils de formage traditionnels ne peuvent pas répondre aux exigences de traitement des vis médicales. A cet effet, la méthode d'usinage est améliorée, en utilisant un outil de tournage de profilage CNC à 35° pour contrôler la trajectoire du nez de l'outil pour qu'il se déplace en fonction de la forme du profil du filetage en programmant un programme macro. Elle est fondamentalement constante et la force de coupe de l'outil en tournage est fondamentalement constante et faible, ce qui surmonte l'inconvénient de la résistance de coupe croissante des outils de filetage traditionnels.
Réalisation d'usinage CNC de vis médicales
1. Sélection des matériaux d'outils
Les vis médicales sont principalement utilisées pour la connexion entre les articulations artificielles et les os humains. Ils ont besoin d’une certaine solidité et résistance à la corrosion. Par conséquent, un matériau en acier inoxydable 1Cr18Ni9Ti présentant une résistance aux acides, une résistance aux alcalis, une résistance à la corrosion et une certaine résistance est sélectionné. Ce type d'acier inoxydable présente les caractéristiques d'une résistance élevée, d'une grande plasticité et d'un durcissement important pendant le traitement. Pendant la coupe, la résistance à la coupe de l'outil est grande, ce qui peut facilement provoquer une déformation grave de la vis médicale, et l'outil est soumis à une température de coupe élevée, ce qui facilite la formation de tumeurs coupantes. Étant donné que les vis médicales ont tendance à s'écrouir, ce qui les rend difficiles à traiter, vous devez choisir des lames qui ne sont pas faciles à coller et qui ont une bonne résistance à la chaleur, une bonne résistance à l'usure et une bonne conductivité thermique. Dans le même temps, ils doivent être complètement refroidis pendant le traitement et une bonne dissipation thermique doit être sélectionnée. Un fluide de coupe à base d'eau est plus raisonnable.
2. Structure et taille des pièces de vis médicales
La taille de la vis médicale illustrée à la figure 1 est M6-2.5 mm × 55 mm, le diamètre extérieur est de 6 mm, le pas est de 2.5 mm, la largeur de la rainure inférieure est de 0.4 mm, la largeur de la rainure supérieure est de 0.05 mm, l'angle des dents est de 60°, la longueur est de 55 mm et l'extrémité droite a un diamètre maximum de 11 mm. En raison de la faible rigidité des pièces et du pas de filetage relativement important par rapport au diamètre, il existe certaines difficultés pour améliorer la rigidité du serrage de la pièce et pour la préparation raisonnable des macro-programmes d'usinage CNC.
Figure 1 : Vis médicales
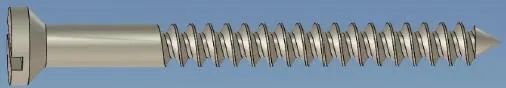 a) Carte 3D
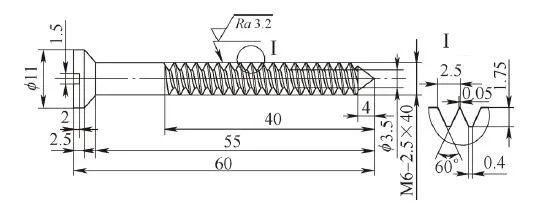 b) Structure et taille
3. Technologie de traitement
Les vis médicales sont produites en petits lots. Si la méthode générale « une pince, un dessus » est utilisée pour tourner les filetages, en raison de la mauvaise rigidité de la pièce, elle ne peut pas résister à la force de coupe et une déformation par flexion se produira au milieu de la pièce. Par conséquent, la pièce doit être soutenue pendant le tournage du filetage pour garantir que la pièce est en place. Le dispositif de support est stable et fiable, empêchant la pièce d'être déformée et incapable d'être traitée. Il est nécessaire de concevoir un dispositif spécial de support complet à filetage tournant pour aider à soutenir la vis.
Le pas de filetage de la pièce est relativement grand. Afin de réduire la résistance de coupe lors de la coupe du filetage et d'éviter la déformation de la pièce, un outil de tournage de profilage à 35° avec un revêtement en carbure de titane est sélectionné, et le programme macro est utilisé pour compiler le fil de coupe en couches du programme macro par le méthode de synthèse de trajectoire, qui peut réduire considérablement le fil tournant. La résistance à la coupe reste en même temps fondamentalement constante.
Le processus de traitement des vis médicales est illustré à la figure 2. Les étapes spécifiques sont :
① Les deux parties sont reliées ensemble pour le traitement, laissant 15 mm supplémentaires au milieu pour faciliter le serrage du mandrin auto-centrant, et les 7 mm supplémentaires à chaque extrémité sont utilisés comme tête de processus pour percer le trou central.
② Une pince et une supérieure tournent le cercle extérieur de 6 mm de diamètre et 11 mm de diamètre.
③ Serrez le cercle extérieur de 6 mm pour retirer la tête de traitement afin que le trou central soit également retiré et que les deux extrémités de la pièce puissent être transformées en un cône complet.
④ Serrez le cercle extérieur de 11 mm, utilisez le dispositif de support pour soutenir le cercle extérieur de 6 mm de la vis médicale et utilisez le programme macro pour tourner le filetage.
⑤ Coupez les vis reliant les deux pièces ensemble pour garantir une taille de 60 mm.
⑥ Serrez avec une table rotative verticale sur une fraiseuse horizontale et fraisez une fente de 1.5 mm de large avec une lame de scie.
Figure 2 : Processus de traitement des vis médicales
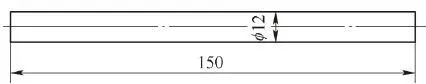 a) Percez un trou central aux deux extrémités du flan
b) Tourner le cercle extérieur et quitter la tête de processus
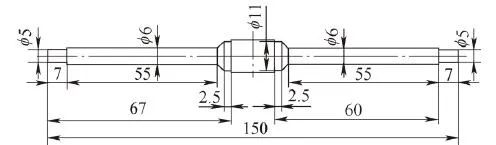 c) Tourner le cône après avoir coupé la tête de l'engin
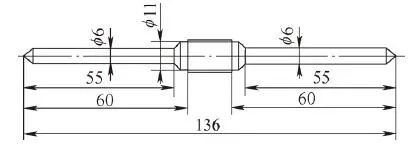 d) Support pour tourner les filetages avec fixations
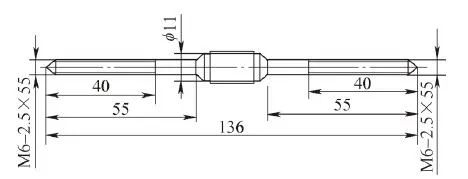 e) Longueur à plat après découpe, rainurage sur fraiseuse
4. Principe de fonctionnement du support de tournage de filetage
Le dispositif de support de filetage est illustré à la figure 3. Pendant le traitement, les deux pièces de vis médicales sont serrées ensemble pour faciliter la réalisation d'une production en petits lots dans différents processus ; le manchon support est en fonte grise HT200, qui présente les caractéristiques d'un faible coefficient de frottement. Le bossage sur le manchon support joue le rôle de positionnement axial ; la fonction des deux vis sur la pince est de relier et de fixer le manchon support et le corps de la pince ; l'extrémité gauche du corps de la pince joue le rôle de positionnement du manchon de support, et l'extrémité droite est un cône Morse 5 n° standard. Le dispositif est installé dans la contre-pointe de la machine-outil CNC, et la contre-pointe est déplacée lors du traitement du filetage de sorte que le manchon de support du dispositif supporte la rotation externe de la vis. Le filetage de tournage CNC est illustré à la figure 4.
Figure 4 Filetage de tournage CNC
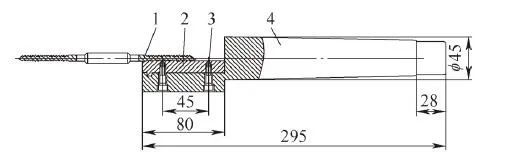 a) Vue en coupe partielle
1—Vis médicale 2—Douille de support 3—Vis 4—Corps de pince
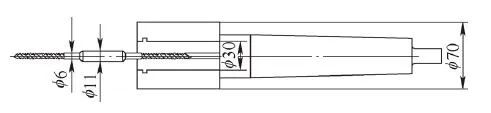 b) Vue de face
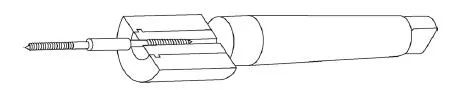 c) Carte 3D
Figure 3 Support de tournage de filetage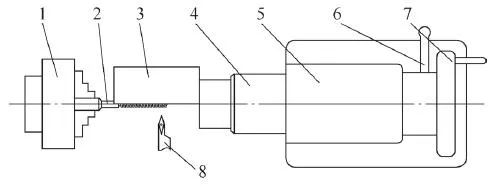
1—Mandrin auto-centrant 2—Vis médicale 3—Support 4—Douille de contre-pointe pour machine-outil
5—contre-pointe de la machine-outil 6—poignée de verrouillage de la contre-pointe 7—volant de la contre-pointe 8—outil de copie CNC à 35°
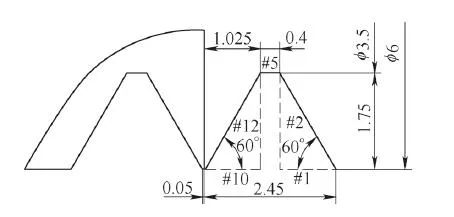 Figure 5 Relation macro-programme
5. Programmation de macros
Parmi les différents éléments du traitement des pièces, la programmation macro est essentielle. Voici la programmation macro pour le filetage sur le tour CNC du système FANUC0i. Principe de la programmation macro : l’outil détermine un point du profil de filetage et se déplace d’un pas à chaque itération ; il revient ensuite à son point de départ et se déplace d’un pas le long du profil, jusqu’à ce que le profil soit entièrement usiné. Une fois le profil usiné, le tournage par passes successives est réalisé grâce au décalage du système de coordonnées, permettant ainsi d’obtenir la dent complète. La figure 5 illustre la structure du programme macro, et le programme imbriqué de second niveau est présenté ci-dessous.
T0101 ;
M03S800 ;
#8=1.75 ;
N10G52X#8Z0 ;
G00X6Z2.45 ;
#1=0 ;
N20#2=#1*TAN[60] ;
#3=6-2*#1 ;
#4=2.45-#2 ;
G0X#3Z#4 ;
G32X#3Z-55F2.5 ;
G00X7 ;
G00Z2.45 ;
#1=#1+0.1 ;
SI[#1LE1.025]GOTO20
#5=0 ;
N30#6=1.425-#5 ;
#7=3.5 ;
G00X#7Z#6 ;
G32X#7Z-55F2.5 ;
G0X7Z1.425 ;
G0Z1.425 ;
#5=#5+0.1 ;
SI[#5LE0.4]GOTO30;
#10=0 ;
N40#12=#10*TAN[60] ;
#13=3.5+2*#12 ;
#14=1.025-#10 ;
G0X#13Z#14 ;
G32X#13Z-55F2.5 ;
G00X7 ;
G00Z1.025 ;
#10=#10+0.1 ;
SI[#10LE1.025]GOTO40;
G52X0Z0 ;
#8=#8-0.5 ;
SI[#8GE0]GOTO40;
G00X100Z10 ;
M30 ;
6. Précautions de traitement et contrôle de la qualité
Lors du traitement des vis médicales, l'erreur du diamètre extérieur de 6 mm doit être contrôlée à environ 0.04 mm. Si l'erreur du diamètre extérieur est importante, cela entraînera un mauvais ajustement entre le trou semi-circulaire de 6 mm de diamètre dans le support et le cercle extérieur de la vis. , l'effet de support du dispositif sera affaibli et des vibrations ou une déformation de la pièce se produiront pendant le tournage. Dans le même temps, lors de la rotation du fil, la lame doit rester affûtée et l'outil ne peut pas être changé au milieu, sinon le fil se déformera facilement.
Utilisez un micromètre pour mesurer la taille du cercle extérieur de la vis médicale d'un diamètre de 6 mm, utilisez un pied à coulisse pour mesurer le pas du filetage et utilisez un comparateur de rugosité de surface pour mesurer si la valeur de rugosité de surface Ra3.2 μm du filetage répond à la norme. Après les tests, les pièces CNC répondent pleinement aux exigences de taille et peuvent répondre aux exigences d'utilisation.
| Commençons un nouveau projet aujourd'hui |
| Obtenir un soumission |
Conclusions de l'usinage CNC Tuofa
L'entreprise Tuofa CNC Machinery a finalisé la conception et la programmation macro des supports de vis médicales grâce à l'analyse du principe d'usinage CNC de ces vis. Elle a ainsi pu réaliser l'usinage CNC de vis médicales et pallier de nombreux inconvénients des vis classiques extrudées à froid. La production de petites séries de vis médicales est désormais possible à moindre coût. Cette méthode d'usinage de vis médicales par machines-outils CNC constitue une référence pour le traitement de vis similaires en matériaux spéciaux.
 Compétences de pointe en matière d'usinage de matériel de trempe de coques et de tubes à parois minces




