 Tél/WeChat :
 Courriel :



 Accueil
Aimants permanents et magnétisme résiduel dans les pièces usinées CNC

 Publié le : 30 juin 2022

Vous prévoyez un nouveau projet avec des assemblages d'aimants permanents ou des composants en acier de précision ? Comprendre le fonctionnement des aimants permanents vous aidera à concevoir de meilleurs produits et à répondre à vos exigences en matière d'usinage CNC.
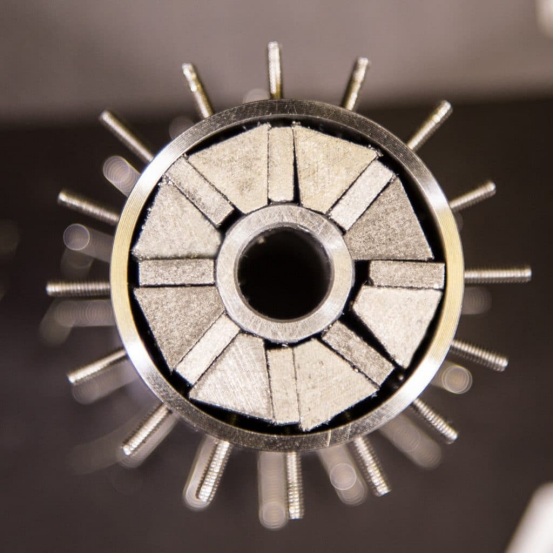
Qu'est-ce qu'un aimant permanent ?
Les aimants permanents comptent parmi les éléments fondamentaux de l'ingénierie moderne. Ils maintiennent un champ magnétique constant sans nécessiter de source d'énergie externe. Il est donc essentiel de bien comprendre le principe de l'aimant permanent avant de commander des composants magnétiques pour votre projet ; cela vous permettra sans aucun doute de gagner du temps et d'éviter des modifications de conception coûteuses.
Définition d'un aimant permanent
Un aimant permanent est un matériau qui conserve un champ magnétique très longtemps après avoir été magnétisé, sans nécessiter de source d'énergie électrique. Contrairement à un électroaimant, il ne requiert aucune alimentation pour maintenir son état magnétique. Les aimants permanents sont également appelés « aimants durs » ou « aimants statiques ». En science des matériaux, un « aimant dur » est un matériau à forte coercivité, c'est-à-dire qui résiste très fortement à la démagnétisation.
Exemples d'aimants permanents
Les aimants permanents sont utilisés dans de nombreux domaines, de notre vie quotidienne à l'industrie. Voici quelques exemples :
Exemples d'aimants permanents du quotidien
Nous utilisons quotidiennement des aimants permanents sans même nous en rendre compte. Citons par exemple les joints de porte de réfrigérateur, les loquets de placard, les haut-parleurs, les moteurs de vibration des smartphones, les casques audio et les aimants des tableaux blancs, qui fonctionnent tous grâce à eux.
Exemples d'aimants permanents industriels
En revanche, on trouve des aimants permanents dans les servomoteurs à engrenages industriels, les générateurs d'éoliennes, les codeurs magnétiques, les actionneurs linéaires, les appareils d'IRM, les paliers magnétiques et les mandrins magnétiques utilisés dans les ateliers d'usinage CNC. Toutes ces applications exigent un usinage CNC de haute précision des boîtiers, des supports ou des pièces polaires.
Aimant permanent vs aimant permanent
« Aimant permanent » est un terme utilisé pour désigner le matériau physique lui-même, c'est-à-dire le matériau magnétisé.
« Magnétique permanent » désigne une propriété physique, c’est-à-dire un matériau possédant des propriétés magnétiques permanentes, comme un mandrin magnétique permanent ou un accouplement magnétique permanent. Cette distinction est importante pour la rédaction, la prise de notes ou les bons de commande.
Aimant permanent vs aimant temporaire vs électroaimant
Le tableau 01 ci-dessous présente la différence entre les aimants permanents, temporaires et électroaimants.
Tableau 01 : Différence entre les aimants permanents, temporaires et électromagnétiques
|
Type |
Puissance requise ? |
Durée du champ |
Utilisation |
|
Aimant permanent |
Non |
Indéfini |
Moteurs, capteurs, haut-parleurs |
|
Aimant temporaire |
Non |
Court |
Trombones, noyaux en fer doux |
|
électro-aimant |
Oui (continu) |
Uniquement lorsqu'il est alimenté |
Aimants de levage, bobines IRM |
Comment fonctionnent les aimants permanents ?
Les propriétés des aimants permanents à l'échelle atomique influencent la conception des pièces qui les entourent. Comprendre ce phénomène vous permettra d'éviter des erreurs coûteuses lors de la fabrication ou de l'utilisation finale du produit.
La science derrière le magnétisme
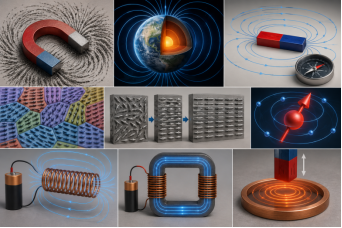
Chaque matériau magnétique possède, au sein de sa microstructure, de très petites zones appelées domaines magnétiques. Comme illustré ci-dessous, dans chaque domaine, les spins des électrons sont orientés dans une seule direction, conférant ainsi à cette zone son caractère magnétique. Un morceau d'acier non magnétisé présente des domaines orientés aléatoirement, et leurs effets magnétiques s'annulent mutuellement. Si le matériau est soumis à un champ magnétique intense, ces domaines s'alignent avec le champ. Dans un matériau magnétique dur, les domaines restent alignés même après la suppression du champ magnétique. C'est ce magnétisme résiduel qui est perçu comme celui d'un aimant permanent.
Pourquoi les matériaux ferromagnétiques peuvent devenir magnétiques
Certains matériaux peuvent être fortement magnétisés. Parmi les exemples courants, on peut citer le fer, le nickel, le cobalt et divers alliages à base de fer.
Leur structure cristalline permet aux moments magnétiques des atomes voisins de s'aligner dans la même direction. Grâce à cette propriété, ils sont largement utilisés dans les assemblages magnétiques, les circuits magnétiques et les guides de flux.
Pourquoi les aimants permanents conservent leur magnétisme sans énergie électrique
Les matériaux qui sont des aimants durs se caractérisent par une forte résistance à la démagnétisation (coercivité élevée). Cela signifie que seul un champ démagnétisant très intense peut contraindre les domaines magnétiques à retrouver une orientation totalement aléatoire. En l'absence de cette force démagnétisante, les domaines restent coordonnés et l'aimant conserve son champ magnétique indéfiniment, ou du moins jusqu'à ce qu'il soit exposé à une température très élevée, à un choc mécanique ou à une bobine de démagnétisation.
Principaux types d'aimants permanents
Les aimants permanents ne sont pas tous identiques. Différents types d'aimants présentent des caractéristiques différentes en termes de force, de tolérance à la température, de résistance à la corrosion et de prix. Le choix d'un aimant dépendra de son environnement de travail et des besoins du projet. Voici ce que votre équipe d'ingénierie doit savoir avant de choisir un type d'aimant pour une application spécifique.
Aimants en néodyme
Les aimants au néodyme-fer-bore possèdent le produit énergétique le plus élevé de tous les aimants, atteignant 52 MGOe (mégagauss-oersteds). Grâce à leur forte intensité magnétique, ils sont fréquemment utilisés dans des applications de petite taille nécessitant une force importante, telles que les servomoteurs et les capteurs. Leur principal inconvénient réside dans leur température de fonctionnement maximale limitée : les aimants standard commencent à se démagnétiser à 80 °C, tandis que les aimants spéciaux peuvent supporter jusqu’à 200 °C. De plus, les aimants NdFeB sont sensibles à la corrosion et nécessitent un revêtement protecteur en nickel, époxy ou zinc.
Aimants Samarium Cobalt
Les aimants au samarium-cobalt (SmCo) restent le premier choix des utilisateurs exigeant des aimants très puissants et une performance stable au-delà de 150 °C. Les aimants SmCo de grade 2:17 peuvent même fonctionner en continu à 300 °C. Plus coûteux et plus fragiles que les aimants NdFeB, ils offrent néanmoins une meilleure stabilité magnétique et une résistance accrue à la démagnétisation à haute température. On les retrouve principalement dans les actionneurs aérospatiaux , les capteurs haute température et les applications de turbomachines.
Aimants en ferrite ou en céramique
Les aimants en ferrite sont les plus répandus en raison de leur faible coût. Leur produit énergétique est modeste, généralement de 1 à 4 MGOe, mais ils résistent à la corrosion, ne nécessitent aucun revêtement et fonctionnent dans une plage de températures allant de -40 °C à +250 °C. Ces aimants sont principalement utilisés dans les petits moteurs à courant continu, les verrous de porte, les haut-parleurs et les capteurs magnétiques, applications où la force magnétique n'est pas un facteur déterminant.
Alnico Magnets
Les aimants Alnico (alliages d'aluminium, de nickel et de cobalt) ont longtemps constitué la principale technologie d'aimants permanents avant l'avènement des aimants aux terres rares. Ils présentent une excellente stabilité à haute température (jusqu'à 540 °C) et une très bonne résistance à la corrosion. En revanche, leur faible coercivité les rend facilement démagnétisables. On les retrouve encore aujourd'hui dans les micros de guitare, les instruments de musique, les appareils de mesure et autres applications similaires nécessitant un flux magnétique stable à des températures relativement élevées.
Comment choisir le type d'aimant permanent
Le tableau 02 ci-dessous présente les principaux critères et leurs exemples pour la sélection entre aimants permanents.
Tableau 02 : Principaux critères de sélection des types d'aimants permanents
|
Type d'aimant |
Max Energy produit |
Temp de fonctionnement maximum |
Résistance à la corrosion |
Niveau de coût |
|
NdFeB |
52 MGOe |
80–200 °C (selon la qualité) |
Low |
Moyenne |
|
SmCo |
32 MGOe |
300 ° C |
Bon |
Haute |
|
Ferrite |
4 MGOe |
250 ° C |
Excellent |
Low |
|
Alnico |
9 MGOe |
540 ° C |
Bon |
Moyenne |
Matériaux magnétiques durs et matériaux magnétiques doux
Les matériaux magnétiques durs conservent leur magnétisme après la suppression d'une source magnétique externe. Ils ont la capacité de maintenir leur magnétisme pendant une longue période. À l'inverse, les matériaux magnétiques doux peuvent être facilement magnétisés et démagnétisés, principalement parce qu'ils nécessitent moins d'énergie pour être démagnétisés.
Que signifient les termes « dur » et « mou » en magnétisme ?
En magnétisme, les termes « dur » et « mou » font référence à la facilité avec laquelle un matériau peut être magnétisé et démagnétisé. Si un matériau ne peut pas être démagnétisé facilement après avoir été magnétisé, on dit qu'il s'agit d'un aimant dur.
Pourquoi cette différence est importante dans les pièces usinées
Le choix entre aimants durs et aimants doux est crucial pour les pièces usinées. Par exemple, l'utilisation d'aimants doux pour des capteurs ou des rotors peut nuire aux performances et entraîner un non-respect des exigences.
Le fer, l'acier ou l'acier inoxydable sont-ils des aimants permanents ?
Les différents matériaux présentent des comportements magnétiques différents. Leur magnétisme dépend de leur fabrication, de leur microstructure et de leur composition. La section suivante explique comment les différents matériaux réagissent au magnétisme :
Le fer est-il un aimant permanent ?
Le fer est un matériau ferromagnétique puissant. Cependant, il ne s'agit pas d'un aimant permanent. En effet, en l'absence de champ magnétique extérieur, il perd son magnétisme.
L'acier est-il un aimant permanent ?
Différents types d'acier sont largement utilisés comme aimants permanents. Ils ont la capacité de conserver leur aimantation après avoir été exposés à un champ magnétique.
L'acier inoxydable est-il magnétique ?
L'aimantation de l'acier inoxydable dépend de sa structure cristalline. Les aciers inoxydables 304 et 316 recuits sont généralement considérés comme non magnétiques ou faiblement magnétiques. Cependant, l'écrouissage, le formage, l'usinage et le soudage peuvent accroître localement la perméabilité magnétique, notamment pour l'acier de type 304. En revanche, les aciers inoxydables ferritiques et martensitiques sont magnétiques, mais rarement utilisés comme aimants permanents.
Magnétisme résiduel dans les pièces en acier
Certaines pièces en acier conservent un magnétisme résiduel après usinage, dû à l'alignement des domaines magnétiques de l'acier lors du processus d'usinage. Des opérations d'usinage telles que la rectification et le découpage peuvent laisser un léger effet magnétique permanent après leur achèvement.
Matériau magnétique vs aimant permanent
Un matériau magnétique n'est pas toujours un aimant permanent. Il peut conserver un magnétisme résiduel après exposition à un champ magnétique, sans pour autant devenir un aimant permanent. Ainsi, des pièces en acier usinées peuvent présenter un magnétisme résiduel même si elles ne sont pas des aimants permanents.
Où utilise-t-on les aimants permanents ?
Les aimants permanents sont utilisés dans de nombreuses applications. Leur fonction principale est de générer la force magnétique nécessaire aux capteurs, aux équipements de précision, au maintien de pièces et à la conversion d'énergie. La section et la figure ci-dessous présentent les principales applications des aimants permanents :
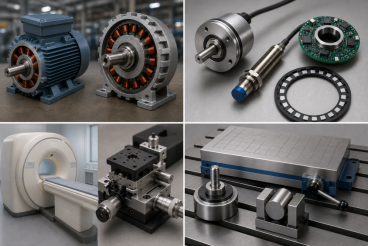
Aimants permanents dans les moteurs et les générateurs
Dans un moteur, les aimants permanents génèrent le champ magnétique qui convertit l'énergie électrique en mouvement mécanique. Dans les générateurs, ce sont les aimants permanents qui convertissent le mouvement mécanique en énergie électrique.
Aimants permanents dans les capteurs et les codeurs
De nombreux capteurs et codeurs utilisent des aimants permanents. Ces aimants fournissent un champ magnétique stable permettant de générer des signaux précis pour détecter la vitesse, la position et le mouvement.
Aimants permanents dans les équipements médicaux et de précision
Les aimants permanents sont largement utilisés dans les équipements médicaux et de précision, notamment dans les instruments chirurgicaux, les systèmes d'IRM et les équipements de laboratoire. Ils garantissent un positionnement précis, une détection fiable et un fonctionnement stable.
Aimants permanents dans le serrage magnétique et le maintien de pièces
Les aimants permanents sont utilisés dans les systèmes de serrage et de maintien magnétiques pour maintenir les pièces magnétiques pendant les opérations de soudage et d'usinage. Dans les ateliers d'usinage CNC, les mandrins et les dispositifs de fixation magnétiques permettent d'éviter le recours aux brides mécaniques conventionnelles.
Comment installe-t-on des aimants permanents ?
Les aimants permanents sont couramment utilisés avec les bases, les plaques et le boîtier pour assurer le support mécanique. Ceci contribue à protéger l'aimant permanent contre les dommages. La section suivante vous expliquera les méthodes courantes d'installation des aimants permanents et leur fabrication :
Montage collé
Cette méthode est courante dans les applications industrielles en raison de son faible coût. Elle consiste à fixer les aimants permanents aux supports, plaques et boîtiers à l'aide d'adhésifs époxy structuraux bi-composants.
Toutefois, le collage n'est pas recommandé comme unique méthode de fixation dans les zones critiques pour la sécurité ou soumises à de fortes charges. L'adhérence peut diminuer sous l'effet de vibrations prolongées, d'impacts, de contraintes de pelage, de cycles thermiques, d'humidité ou d'exposition à des produits chimiques, augmentant ainsi le risque de détachement de l'aimant. Lorsque les charges structurelles sont importantes, il convient d'utiliser un logement usiné avec une plaque, un manchon, une bride ou un couvercle de retenue, et de considérer l'adhésif comme une fixation secondaire.
Montage intégré
Dans ce procédé, les aimants permanents sont installés dans les logements usinés. Ils sont ensuite fixés à l'aide d'adhésifs, ce qui les protège des chocs, de la corrosion et des dommages.
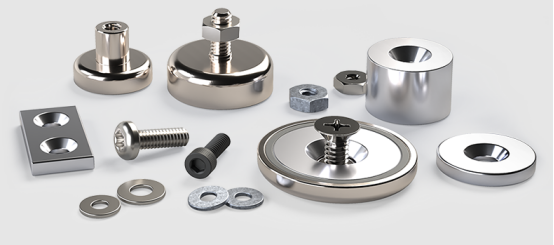
Rétention mécanique
Dans le système de fixation mécanique, l'aimant permanent est solidement fixé à l'aide d'une pince, d'une attache et d'un boîtier. Ceci permet de protéger l'aimant des vibrations, des chocs et des variations de température.
Montage encapsulé
Dans ce dispositif, l'aimant permanent est entièrement protégé par un boîtier en résine époxy, acier inoxydable et caoutchouc. Ceci permet de préserver les performances de l'aimant permanent en le protégeant de la corrosion, des produits chimiques et des chocs.
Montage de circuit magnétique
Dans ce procédé, les aimants permanents sont installés à l'intérieur des composants ferromagnétiques tels que le boîtier, les plaques et les pièces polaires. Ces aimants sont ensuite fixés par collage et emmanchement à force.
Facteurs de conception de l'installation
Pour garantir la durabilité et la fiabilité des performances, les facteurs suivants doivent être pris en compte :
- Exigence de force magnétique
- Sélection de la qualité de l'aimant en fonction de la température de fonctionnement.
- Choisissez une méthode de montage appropriée pour éviter les chocs, les impacts, la corrosion et les dommages à l'aimant permanent.
- Optimisez l'efficacité magnétique en tenant compte des entrefers et des composants en acier.
Aimants permanents dans les pièces usinées
Les aimants permanents sont utilisés dans les pièces usinées pour générer la force magnétique. Ces pièces, telles que les arbres, les culasses, les pièces polaires et les brides, servent à maintenir et à protéger les aimants.
L'aimant comme noyau fonctionnel
L'aimant permanent intégré aux pièces usinées sert de noyau fonctionnel qui produit la force magnétique pour différentes applications.
Boîtiers, manchons, supports et dispositifs de retenue usinés
Les boîtiers, manchons, supports et dispositifs de retenue usinés servent à maintenir les aimants. Ces pièces orientent le champ magnétique dans la direction souhaitée et protègent les aimants permanents de la corrosion, des chocs et des vibrations.
Pièces polaires, culasses et composants de guidage de flux
Les composants suivants sont utilisés pour concentrer et augmenter l'efficacité du champ magnétique :
- Pièces polaires : Elles concentrent le champ magnétique à l'endroit souhaité.
- Les culasses : Elles augmentent l'efficacité du champ magnétique en fournissant le chemin de retour.
- Guidage du flux : Il réduit les pertes magnétiques.
Pourquoi l'usinage CNC est important pour les assemblages d'aimants permanents
L'usinage CNC joue un rôle important dans les assemblages d'aimants permanents en produisant les composants qui maintiennent et protègent ces aimants. Ces pièces comprennent les bases de montage, les plaques, les supports, les manchons et le boîtier.
Tolérances d'assemblage serrées
Pour optimiser l'efficacité, il est nécessaire d'aligner les aimants permanents et les composants environnants. À cette fin, les machines CNC fabriquent les composants avec des tolérances serrées afin de garantir leur ajustement et leur positionnement précis.
Meilleure concentricité et faux-rond
L'usinage CNC de précision permet d'obtenir une concentricité optimale et un faible faux-rond , garantissant ainsi une efficacité maximale et des performances fiables.
Assistance du prototype à la production
L'usinage CNC accompagne les fabricants de la conception du prototype initial à la production en série. Lors du prototypage, les machines CNC permettent de tester et d'optimiser les fixations, les supports, les manchons et les plaques. En production de masse, elles garantissent une fabrication en série avec des tolérances précises.
Composants magnétiques et assemblages magnétiques
Avec les progrès technologiques, les aimants permanents offrent une précision accrue et une fiabilité optimale. Cependant, leurs performances ne dépendent pas uniquement de l'aimant lui-même ; l'alignement, la protection et la précision dimensionnelle jouent également un rôle majeur. La section suivante présente les assemblages magnétiques industriels courants et les principales différences entre les composants magnétiques et les assemblages magnétiques.
Qu'est-ce qu'un composant magnétique ?
Un élément fondamental unique servant à générer le champ magnétique de base. Le noyau et les bobines en sont des exemples.
Qu'est-ce qu'un assemblage magnétique ?
Un ensemble magnétique est constitué d'un ou plusieurs aimants permanents, d'un boîtier, de plaques, de manchons, de culasses et d'arbres.
Aimant permanent vs assemblage magnétique
Le tableau 03 ci-dessous vous présente la principale différence entre l'aimant permanent et l'assemblage magnétique.
Tableau 03 : Principale différence entre l'aimant permanent et l'assemblage magnétique.
|
Aspect |
Aimant permanent |
Assemblée magnétique |
|
Design |
Géométrie simple |
Système d'ingénierie |
|
Définition |
Matériau de l'aimant |
Aimant + composants |
|
Fonction |
Génère un champ magnétique |
Offre des performances magnétiques contrôlées |
|
Composants |
Matériau magnétique uniquement |
Aimant, boîtier, pièces polaires, fixations |
|
Application |
utilisations magnétiques de base |
Systèmes industriels |
|
Secteur Industriel & Fabrication |
Traitement magnétique |
Usinage + assemblage |
|
Prix |
Coût en adjuvantation plus élevé. |
Meilleure performance du béton |
Assemblages magnétiques industriels courants
Les ensembles magnétiques industriels sont composés d'aimants et de leurs composants. Ceci permet d'obtenir des performances magnétiques optimales. Les ensembles magnétiques industriels les plus courants sont présentés ci-dessous :
Aimants Pot
Il se compose d'une coupelle en acier servant à concentrer le champ magnétique. Dans un aimant en pot, l'aimant permanent est enfermé à l'intérieur de cette coupelle.
Accouplements magnétiques
Dans ce système, un aimant permanent est utilisé pour transmettre le mouvement d'une pièce à une autre sans contact. Il est utilisé pour le traitement chimique et garantit un fonctionnement sans fuite.
Ensembles d'aimants rotoriques
Dans les ensembles rotor-aimant, l'aimant permanent est monté sur le rotor. Le champ magnétique tournant interagit avec l'enroulement du stator, ce qui produit le mouvement.
Assemblages magnétiques de capteurs
Dans les ensembles magnétiques de capteurs, l'aimant permanent est associé aux pièces de support, telles que le boîtier et les fixations. Ces aimants fournissent la force magnétique contrôlée nécessaire aux applications de détection et de positionnement.
Ensembles de maintien magnétique
Les systèmes de maintien magnétique permettent de stabiliser la pièce à usiner grâce à des aimants permanents. Ce procédé est courant dans les opérations d'usinage CNC, de fraisage et de rectification.
Comment sont usinées les pièces pour les assemblages d'aimants permanents ?
Les ensembles d'aimants permanents ne se limitent pas à l'aimant lui-même. Ils comprennent également d'autres composants assurant son support. Ces pièces mécaniques doivent être usinées avec précision afin de garantir un ajustement et un fonctionnement optimaux.
Usinage de pièces autour de l'aimant
Les supports, le boîtier de l'aimant, les manchons, les poches, le joug et la plaque de fer arrière sont quelques-unes des pièces usinées courantes autour de l'aimant.
- Les métaux
Les opérations de fraisage, de rectification, de taraudage et de tournage-fraisage sont utilisées pour fabriquer les arbres, les pièces polaires, les supports et le boîtier.
- Les matières plastiques
Les assemblages magnétiques utilisent des pièces en plastique telles que des entretoises, des isolateurs, des couvercles et des structures de support. Les méthodes de fabrication courantes pour ces pièces sont le fraisage, le détourage CNC, l'usinage de précision et le tournage.
- Autres
Les matériaux composites et céramiques sont usinés par découpe laser, découpe au jet d'eau et rectification. Ce procédé est important pour les applications exigeant une résistance élevée à l'usure et pour réduire le poids des assemblages magnétiques.
Risques liés à l'assemblage des aimants
Même si l'aimant lui-même n'est pas usiné, des erreurs dans les composants environnants ou lors de l'assemblage peuvent l'endommager. Les principaux risques sont l'écaillage mécanique, la perte de performance magnétique liée à la chaleur et la détérioration du revêtement pouvant entraîner ultérieurement de la corrosion.
Ébrèchement
La plupart du temps, les aimants permanents sont fragiles, et un impact lors de l'assemblage ou d'une collision entraîne l'écaillage du matériau.
Dommages causés par la chaleur
Les opérations de rectification et d'usinage génèrent des températures élevées, ce qui affecte les performances des aimants permanents.
Dommages au revêtement
Le revêtement des aimants peut être endommagé lors de l'assemblage. Une manipulation incorrecte et la corrosion peuvent réduire leur durée de vie.
Exigences de tolérance pour les assemblages d'aimants permanents
Tolérance d'entrefer
La tolérance d'entrefer correspond à la variation de distance admissible entre l'aimant et son composant d'accouplement. Un équilibrage assurant la sécurité mécanique est essentiel pour obtenir un champ magnétique maximal.
Planéité et parallélisme
La tolérance de planéité correspond à la variation admissible de la surface magnétique par rapport à une surface parfaitement plane. Elle influe sur l'entrefer et les performances globales de l'assemblage. Le parallélisme est défini comme l'alignement constant des deux surfaces parallèles. Tout dépassement ou diminution de la tolérance de parallélisme a un impact sur l'entrefer et, par conséquent, sur les performances magnétiques.
Concentricité et faux-rond
La concentricité désigne l'alignement entre l'axe central de l'aimant et l'arbre avec l'axe de référence. Une meilleure concentricité contribue à maintenir un entrefer uniforme et des performances magnétiques plus constantes. En revanche, le faux-rond correspond à l'écart de la surface de rotation par rapport à sa rotation idéale. Un faux-rond excessif engendre du bruit, un champ magnétique irrégulier et un entrefer variable pendant la rotation.
Précision de positionnement
La précision de positionnement correspond à la précision avec laquelle un aimant est placé à son emplacement. Un positionnement précis de l'aimant permet de générer un champ magnétique dans la direction adéquate.
Liquidation d'adhésif
L'espace entre l'aimant et sa surface de contact est appelé jeu d'adhérence. Un espace suffisant permet une répartition uniforme de l'adhésif et une excellente adhérence.
Fonctions d'ajustement par pression et de rétention
Lors d'un montage par pression, la dimension de l'aimant est légèrement supérieure à celle du trou où il est installé. Grâce à ses dimensions importantes, l'aimant s'y insère fermement sans nécessiter de colle. En cas de vibrations ou de rotation à grande vitesse, le système de retenue empêche tout déplacement des aimants.
Contrôle de la polarité et de l'orientation
En contrôle de polarité, les pôles nord et sud sont positionnés avec précision selon les besoins. En contrôle d'orientation, l'aimant est positionné dans la direction adéquate. Une polarité et une orientation correctes permettent d'éviter tout impact sur les performances de l'assemblage.
Traitements de surface et revêtements pour pièces à aimants permanents
Différents revêtements et traitements de surface sont utilisés pour accroître la durabilité, protéger contre la corrosion et améliorer l'apparence.
Revêtements magnétiques courants
Les principales fonctions et les effets visuels du revêtement magnétique courant sont expliqués ci-dessous :
Revêtement nickelé
Le nickelage confère un fini métallique argenté brillant. Il améliore l'aspect, l'adhérence et la protection contre la corrosion.
Revêtement Epoxy
Le revêtement époxy confère un aspect brillant semblable à celui du verre. Il sert à créer une barrière protectrice contre les agressions extérieures.
Revêtement de zinc
Le revêtement en zinc lui confère un aspect argenté brillant. Couramment utilisé, économique, il accroît la durabilité et protège contre la corrosion.
Revêtement Parylène
L'épaisseur de cette couche de revêtement est très faible. C'est pourquoi elle est utilisée lorsque des exigences dimensionnelles élevées sont requises. Ce revêtement confère un aspect transparent et remplit les fonctions suivantes :
- Protection contre l'usure et la surface
- Maintient les performances magnétiques
- Isolation électrique
- Protection contre la corrosion
Finitions de surface pour pièces métalliques usinées
La finition de surface est la dernière étape du traitement des pièces métalliques usinées. Elle est indispensable pour garantir des performances optimales à long terme dans divers environnements.
Anodisation
L'anodisation consiste à former une couche d'oxyde d'aluminium pour protéger le métal de la corrosion et augmenter sa résistance à l'usure.
Passivation
Ce procédé consiste à éliminer le fer libre de la surface de l'acier inoxydable. La résistance à la corrosion peut être accrue par l'optimisation de la couche d'oxyde naturelle.
Oxyde noir
Ce procédé modifie chimiquement la couche superficielle du métal pour former une couche de magnétite. À l'instar des revêtements et des placages, la couche d'oxyde noir ne modifie pas significativement les dimensions des composants.
Nickel chimique
Cette couche confère un aspect métallique argenté et une excellente résistance à la corrosion. Elle se dépose uniformément sur la surface sans apport de courant externe.
Revêtement en zinc
Une couche de zinc est déposée sur la surface, et c'est cette couche qui lui donne son aspect bleu argenté brillant.
Comment l'environnement influence le choix du revêtement
L'environnement d'utilisation est un facteur déterminant dans le choix d'un revêtement. L'exposition d'un revêtement à différents environnements peut affecter ses performances. Voici quelques revêtements recommandés pour différents environnements :
- Humidité et humidité : Nickel chimique, revêtement époxy
- Exposition chimique : Revêtement époxy et parylène
- Usure et abrasion : nickelage et nickelage chimique
Lorsque des pièces usinées deviennent accidentellement magnétisées
Il arrive que des pièces usinées se magnétisent accidentellement. Dans les composants et les techniques de contrôle suivants, un magnétisme résiduel peut subsister. Il est nécessaire de démagnétiser les composants afin d'éviter toute incidence sur leurs performances. Ce phénomène est fréquent dans les matériaux ferromagnétiques, comme l'acier inoxydable.
Serrage magnétique
Dans le bridage magnétique, la pièce est stabilisée par une force magnétique intense. Cependant, une exposition prolongée au champ magnétique peut laisser des traces de magnétisme résiduel.
Inspection de particules magnétiques
Le contrôle par magnétoscopie permet de détecter les fissures en surface et en subsurface. Si le matériau présente déjà un magnétisme résiduel (dû à l'usinage), cela peut entraîner une accumulation de particules magnétiques au mauvais endroit et fausser la détection des défauts.
Levage et manutention magnétiques
Lors des opérations de levage et de manutention magnétiques, un composant peut se magnétiser. Cette magnétisation résiduelle peut attirer les composants voisins, tels que les métaux et les copeaux.
Contact avec des outils magnétiques puissants
Lors de l'usinage, les pièces peuvent se magnétiser au contact des outils magnétiques puissants et du mandrin magnétique.
Broyage et fines particules métalliques
Lors du broyage, de fines particules métalliques peuvent être produites. Ces particules peuvent attirer les composants magnétisés par les résidus. Un nettoyage et une démagnétisation appropriés sont donc nécessaires pour remédier à ce problème.
Pourquoi la magnétisation accidentelle est importante avant l'expédition
Après usinage, le magnétisme résiduel peut entraîner la rétention de copeaux métalliques, perturber le contrôle magnétique ou provoquer l'adhérence des pièces entre elles lors de la manutention et du transport. Par conséquent, les composants magnétisés involontairement doivent être démagnétisés avant expédition afin de prévenir toute contamination, erreur de contrôle et problème de manutention.
Magnétisme résiduel dans les pièces usinées
La section suivante vous donnera une idée du magnétisme résiduel, de ses effets, de ses causes et de l'importance de la démagnétisation.
Qu'est-ce que le magnétisme rémanent ?
Après usinage, le champ magnétique résiduel dans les composants est appelé magnétisme résiduel. Il s'agit essentiellement du magnétisme non désiré après le processus d'usinage. Les causes courantes du magnétisme résiduel sont indiquées ci-dessous :
- maintien magnétique
- Opérations de meulage
- Équipements de levage et de manutention magnétiques
- Inspection par particules magnétiques (MPI)
- Exposition à de forts champs électromagnétiques
Pourquoi les pièces en acier peuvent conserver un magnétisme résiduel
Après usinage, les domaines magnétiques internes de certaines pièces en acier ne retrouvent pas leur état neutre. Ces pièces conservent le même alignement même après la suppression du champ magnétique externe. C'est pourquoi certaines pièces en acier peuvent conserver un magnétisme résiduel.
Comment le magnétisme résiduel affecte le nettoyage
Un arbre en acier peut conserver son magnétisme après rectification. Après rectification et suppression du champ magnétique externe, certains domaines magnétiques restent alignés. Il en résulte de fines particules métalliques susceptibles d'être attirées par les aimants.
Comment le magnétisme résiduel affecte l'assemblage
Lors de l'assemblage, le magnétisme résiduel des composants usinés de la boîte de vitesses peut attirer les copeaux métalliques. Ceci risque d'affecter la précision dimensionnelle et de rendre l'alignement plus difficile.
Comment le magnétisme résiduel affecte l'inspection
Le magnétisme résiduel des pièces usinées peut également affecter le contrôle par magnétoscopie. En raison de ce magnétisme résiduel, les particules magnétiques peuvent s'accumuler dans des zones exemptes de défauts.
Comment le magnétisme résiduel affecte les roulements, les capteurs et les jeux de précision
La section suivante vous expliquera comment le magnétisme résiduel affecte les capteurs, les jeux de précision et les roulements.
- Roulement : Un magnétisme résiduel du roulement peut attirer les particules métalliques du lubrifiant. Ceci entraîne une surchauffe et réduit la durée de vie du roulement.
- Jeu de précision : Le magnétisme résiduel peut attirer les fines particules d’acier présentes en surface. Ceci réduit le jeu entre les surfaces d’appui, ce qui affecte les performances, augmente le frottement et engendre des difficultés lors du montage des composants.
- Capteurs : Un champ magnétique résiduel dans un composant en acier peut perturber le signal magnétique du capteur. Ceci entraîne des erreurs de mesure dues à un signal erroné.
Direction de magnétisation dans les applications magnétiques
Dans cette section, nous allons voir comment la direction magnétique est utilisée dans les applications magnétiques :
Qu'est-ce que la direction de magnétisation ?
La direction dans laquelle les domaines magnétiques sont alignés au cours du processus de magnétisation est appelée direction de magnétisation.
Directions d'aimantation courantes
Voici les directions d'aimantation courantes :
Magnétisation axiale
Ce type d'orientation d'aimantation est utilisé dans les aimants disques et annulaires. Dans ce cas, le champ magnétique traverse directement l'axe central ou l'épaisseur de l'aimant.
Magnétisation Radiale
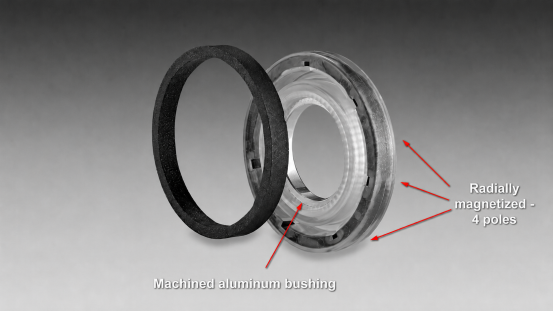
Dans ce type d'aimant, l'orientation de l'aimantation est radiale et non axiale ou diamétrale. Il est utilisé dans les aimants annulaires.
Magnétisation Diamétrale
Dans ce type d'aimant, le champ magnétique est perpendiculaire au diamètre. Il est couramment utilisé pour les aimants cylindriques. Les pôles nord et sud se situent sur les faces courbes opposées.
Magnétisation multipolaire
En termes simples, une aimantation multipolaire peut comporter plus de deux pôles. Ce type d'aimant est utilisé dans les codeurs rotatifs, les moteurs BLDC et les servomoteurs.
Orientation de la face de travail et du poteau
La face active désigne la surface de l'aimant destinée à assurer la fonction magnétique dans l'assemblage.
L'orientation des pôles indique où se situent les pôles nord et sud.
Elles doivent être clairement mentionnées sur les schémas car elles garantissent un assemblage correct, des performances magnétiques adéquates et la prévention des défaillances fonctionnelles.
Démagnétisation des pièces usinées
Cette section apporte des éclairages sur la démagnétisation des pièces usinées :
Qu'est-ce que la démagnétisation ?
La perte partielle ou totale de la force magnétique d'un aimant est appelée démagnétisation.
Démagnétisation vs Rendre un matériau non magnétique
Le tableau suivant décrit brièvement les différences entre la démagnétisation et le fait de rendre un matériau non magnétique.
Comment fonctionne la démagnétisation en courant alternatif
Dans ce procédé, les domaines magnétiques d'un matériau sont contraints d'inverser leur direction de manière répétée sous l'effet d'un champ magnétique décroissant. En d'autres termes, la démagnétisation par courant alternatif applique un champ magnétique alternatif, c'est-à-dire que la polarité de ce champ s'inverse continuellement.
Quand les acheteurs doivent demander une démagnétisation
Voici les points dans lesquels les acheteurs doivent demander la démagnétisation des pièces usinées :
Après rectification du mandrin magnétique
Le processus de rectification peut laisser un magnétisme résiduel sur la pièce, ce qui peut engendrer des problèmes de fonctionnalité, de qualité et d'assemblage ultérieurs. C'est pourquoi les acheteurs doivent exiger une démagnétisation après la rectification sur mandrin magnétique.
Après inspection par magnétoscopie
Lors du contrôle par magnétoscopie, des champs magnétiques résiduels peuvent subsister dans la pièce, ce qui affecte son fonctionnement ultérieurement. Il est donc impératif de procéder à une démagnétisation après ce contrôle.
Avant le nettoyage de précision
La démagnétisation est indispensable avant le nettoyage de précision car le magnétisme des pièces peut attirer des contaminants pendant le nettoyage, et elle contribue à un meilleur contrôle de la chimie de surface.
Avant le montage à proximité des capteurs ou des roulements
- Le magnétisme présent dans les composants peut créer un champ magnétique local indésirable, susceptible de fausser les mesures des capteurs.
- Dans le cas des roulements, le magnétisme attire les particules métalliques, ce qui accélère l'usure abrasive.
Avant l'emballage des pièces en acier fin
La démagnétisation avant l'emballage des pièces en acier fin contribue à prévenir l'attraction des particules métalliques, à éviter que les pièces ne collent entre elles et à réduire le risque de corrosion.
Notes de dessin relatives aux aimants pour les pièces CNC
La figure suivante présente quelques notes de dessin relatives aux aimants pour les pièces CNC, qui vous seront utiles lors de la conception des pièces :
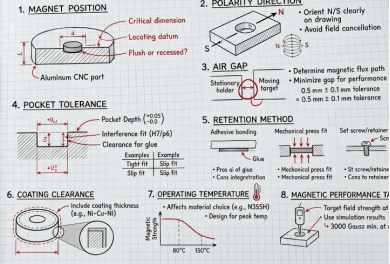
Position de l'aimant
La position de l'aimant est un facteur important à prendre en compte, car les performances de l'ensemble du système dépendent de l'emplacement du champ magnétique par rapport aux autres composants. De plus, elle garantit un alignement correct avec les capteurs et préserve la précision de rotation.
Direction de la polarité
La polarité indique quel côté de l'aimant sera le nord ou le sud. C'est important car :
- Le fonctionnement du capteur dépend de sa polarité.
- Les codeurs rotatifs nécessitent une orientation spécifique des pôles.
- Les performances du moteur et de l'actionneur s'en trouvent affectées.
Trou d'air
L'entrefer influe directement sur la force et les performances magnétiques. Il est crucial car il contrôle le flux et la force magnétiques ; les plans CNC doivent donc le spécifier et le contrôler avec précision.
Tolérance de poche
La tolérance de l'encoche détermine la précision avec laquelle l'aimant s'insère et se positionne à l'intérieur de l'encoche. C'est important car cela :
- Empêche l'aimant d'être trop lâche.
- Empêche l'aimant d'être trop serré.
- Assure un entrefer correct.
Méthode de rétention
Il est important dans les dessins relatifs aux aimants pour les pièces CNC car il empêche le déplacement de l'aimant, détermine les dimensions et les tolérances des cavités, prévient les dommages à l'aimant et assure la cohérence de l'assemblage.
Liquidation de revêtement
Le jeu du revêtement est crucial car celui-ci augmente l'épaisseur des surfaces usinées. Il assure un bon ajustement de l'aimant, empêche une force d'emmanchement excessive et maintient les entrefers critiques.
Température de fonctionnement
C'est important car les propriétés magnétiques des aimants varient avec la température. En fonctionnement, la dilatation thermique influe sur l'assemblage, et le choix des matériaux dépend de la température.
Cible de performance magnétique
Il s'agit de la capacité minimale que la pièce finie doit atteindre pour remplir sa fonction prévue. Il est important de prendre en compte :
- Garantit que les exigences fonctionnelles sont respectées
- Fournit une acceptation mesurable
- Empêche les aimants sous-performants
- Réduit les défaillances sur le terrain lors de l'assemblage
Limite de magnétisme résiduel
Étant donné que le magnétisme indésirable peut perturber le fonctionnement, l'assemblage et le contrôle des pièces CNC, il convient d'en tenir compte lors de l'élaboration des schémas relatifs aux aimants pour les pièces CNC.
Comment choisir le bon fournisseur d'usinage sur mesure pour votre projet
Lorsque vous recherchez des fournisseurs de machines-outils sur mesure, confirmez les points suivants avec eux avant de les choisir pour vos projets :
Aide à la sélection des matériaux
Le magnétisme étant une propriété intrinsèque des matériaux, le choix de ces derniers en fonction des exigences magnétiques est une étape complexe. Le fournisseur retenu doit apporter son soutien dans ce processus.
Capacité d'usinage
La capacité d'usinage d'un fournisseur est un critère fondamental car elle influe sur la finition de surface, la précision dimensionnelle et, en fin de compte, les performances. Un fournisseur doit donc être équipé de machines CNC de pointe et employer des opérateurs expérimentés pour répondre aux exigences de performance.
Expérience d'assemblage magnétique
Il convient de privilégier un fournisseur ayant une expérience en matière d'assemblage magnétique, car ce fournisseur sait comment les pôles magnétiques, etc., sont spécifiés en fonction des exigences.
Des entreprises comme Tuofa CNC Machining , spécialisée dans la fabrication de pièces sur mesure depuis près de 20 ans, accompagnent leurs clients dans la démagnétisation de leurs pièces et s'assurent de leur bon fonctionnement lors de l'assemblage et de la livraison. Tuofa propose également des services de semi-assemblage.
Contrôle du traitement de surface
C'est important car cela influe sur la fiabilité, la durabilité et les performances fonctionnelles du système. Par conséquent, le fournisseur doit posséder une excellente maîtrise du contrôle des traitements de surface.
Contrôle de la magnétisation et de la polarité
Le choix d'un fournisseur d'usinage sur mesure est important car il influe sur :
- Exactitude fonctionnelle
- Comportement d'assemblage
- Sécurité du système à aimants
Capacité d'inspection
L'inspection permet de s'assurer que les pièces usinées sont exemptes de défauts, car ces défauts affectent leurs performances et peuvent entraîner des catastrophes. Il est donc essentiel de choisir un fournisseur disposant des meilleures technologies d'inspection.
Contrôle de l'emballage et de la propreté
Cette capacité de tout fournisseur est importante car elle détermine si une pièce entièrement usinée reste utilisable une fois assemblée.
Les compétences requises comprennent l'usinage, l'assemblage magnétique, le contrôle qualité, l'emballage et la maîtrise des normes de propreté. Tuofa , fournisseur doté de machines CNC de pointe et d'opérateurs expérimentés, propose des services de semi-assemblage, d'assemblage complet et autres, faisant de nous un guichet unique.
Communication avant de soumettre une offre
La communication préalable à l'établissement du devis inclut le contexte technique, de fabrication, de qualité et de livraison, afin que le fournisseur puisse générer un devis précis et conforme aux exigences du fabricant, sans suppositions.
Conclusion
Il est important de comprendre le fonctionnement des aimants permanents et du magnétisme rémanent, notamment pour l'usinage de pièces CNC. Une gestion adéquate du magnétisme permet d'améliorer la durabilité et la fiabilité du produit. Les aimants permanents conservent leur magnétisme longtemps, même après la suppression de la source externe. Cependant, les pièces usinées peuvent conserver un certain magnétisme. Ce magnétisme rémanent peut engendrer des problèmes, comme l'attraction des pièces métalliques par les zones présentant ce magnétisme rémanent. Ceci a des répercussions sur les opérations d'usinage et d'assemblage. Pour résoudre ce problème, il convient de choisir un aimant permanent adapté et de démagnétiser les pièces usinées.
QFP
Les aimants permanents sont-ils à courant alternatif ou continu ?
Les aimants permanents, tels que les aimants en néodyme, fournissent un champ magnétique constant ; il s'agit donc de magnétisme à courant continu.
Existe-t-il un aimant véritablement permanent ?
Oui, il existe de véritables aimants permanents, et ils peuvent fournir un champ magnétique sans source externe pendant une longue période.
Combien de temps dure un aimant permanent ?
Dans des conditions d'utilisation optimales, les aimants permanents peuvent durer de dix à cent ans. Par exemple, le samarium-cobalt (SmCo) peut durer plus de 100 ans.
Quel est l'aimant permanent le plus puissant ?
L'aimant permanent néodyme-fer-bore (NdFeB) de qualité N52 est le plus puissant. Sa durée de vie dépasse 100 ans et sa force magnétique est extrêmement élevée.
Comment choisir le bon ensemble d'aimants permanents pour mon projet ?
Lors du choix d'un ensemble d'aimants permanents approprié, il convient de prendre en compte des facteurs tels que la force magnétique requise, l'entrefer de travail, les limitations de taille de l'aimant, l'exposition environnementale, la durée de vie requise, la méthode de montage mécanique et les exigences en matière de coût.
 Guide en laiton CW617N : Propriétés, usinage CNC, pièces et traitement de surface




