 Tél/WeChat :
 Courriel :



 Accueil
Joint mécanique ou bride : choisir la connexion adaptée à votre projet

 Publié le : 30 juin 2022

Vous voyez d'immenses réseaux de canalisations de pétrole et de gaz. Ces canalisations doivent être solidement raccordées pour éviter toute fuite. Toute fuite entraîne des pertes financières et, dans le cas des gaz, peut provoquer des explosions. Cet article vous présente les principaux acteurs de l'industrie des canalisations. Nous aborderons deux éléments principaux : les joints mécaniques et les brides. Le choix entre ces deux composants dépend de la pression, de la conception, du coût et de nombreux autres facteurs. Commençons donc par une brève introduction aux joints mécaniques et aux brides.
Que sont les joints mécaniques et les connexions à brides ?
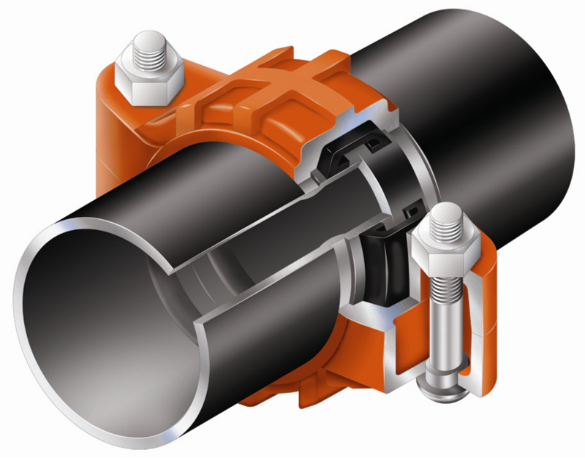
Si vous avez besoin d'installations rapides et à basse pression, comme des conduites d'eau, les joints mécaniques sont la solution. Ils utilisent des joints en caoutchouc et des boulons en T pour des assemblages solides. Ils préviennent les pannes en permettant un mauvais alignement.
Les brides, quant à elles, sont utilisées dans des conditions extrêmes, comme une pression élevée. Elles sont idéales pour des assemblages précis, solides et impeccables.
Conception et pièces de base
Les deux composants présentent des conceptions différentes pour des propriétés distinctes. Si vous avez des joints mécaniques, les pièces principales comprennent une cloche, un presse-étoupe, un joint et des boulons en T pour l'étanchéité par compression. Ils sont utilisés pour des assemblages rapides.
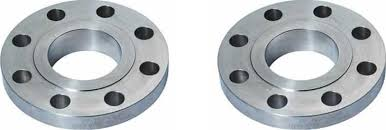
Les brides sont constituées de différents éléments essentiels, tels qu'un moyeu, une face, un joint et des goujons. Ces éléments essentiels assurent l'étanchéité haute pression uniquement si la précision est respectée.
Composants mécaniques et d'articulation
Discutons brièvement de ces composants essentiels :
- Cloche:La partie que vous glissez sur l'extrémité du tuyau (convient aux tuyaux de 3 à 64 pouces)
- Joint:L'anneau en caoutchouc que vous comprimez (15-20%) pour créer le joint
- Boulons en T :Les boulons que vous serrez (35 à 50 pi-lb) pour tout serrer ensemble
- Glande:La pièce métallique que vous utilisez pour presser uniformément le joint
- Pourquoi choisir MJs :
- ✓Pas de soudure : parfait lorsque vous avez besoin de réparations d'urgence
✓ Installation rapide : c'est pourquoi Philadelphie les utilise pour 90 % de ses conduites d'eau
Composants de bride
- Hub:La pièce que vous soudez ou vissez sur votre tuyau (matériaux courants comme l'acier au carbone ASTM A105)
- Types de visage - Choisissez en fonction de vos besoins :
- RF (visage surélevé) :La surface dentelée (1/16" de hauteur) que vous utilisez pour le service général
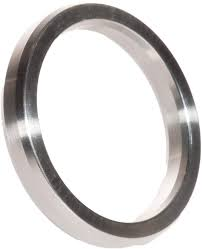
- RTJ (joint annulaire) :La face rainurée dont vous avez besoin pour une pression ultra-élevée (plus de 10,000 6 psi, comme les têtes de puits API XNUMXA)
- Goujons :Grade ASTM A193 B7, que vous serrez à 75 % de la limite d'élasticité pour une étanchéité sûre.
- Exemple d'application:La raffinerie d'ExxonMobil utilise des brides RTJ là où il faut gérer des conditions extrêmes (par exemple, des conduites de pétrole brut à 1,200 XNUMX °F).
Matériaux et tailles courants
Il s’agit des matériaux et des tailles courants qui sont souvent utilisés pour les joints mécaniques et les brides.
|
Type |
Source |
Gamme de taille |
Pourquoi cela fonctionne |
|
Joint mécanique |
Fonte ductile (ASTM A536) |
3-64 " |
Flexible, résistant à la corrosion |
|
Bride |
Acier inoxydable (A182 F316) |
1 / 2-24 " |
Gère les acides, les températures de 1,000 XNUMX °F et plus |
Étanchéité et alignement : joint mécanique ou bride
Dans cette section, nous distinguerons les joints mécaniques des brides en fonction de l'étanchéité et de l'alignement. Les oléoducs et gazoducs enterrés utilisent souvent des joints mécaniques. Ils sont utilisés pour les joints de compression flexibles qui tolèrent les défauts d'alignement. Comme mentionné précédemment, les brides sont utilisées dans des conditions extrêmes.
Comment fonctionne un joint de compression
Lors de l'utilisation de joints MJ, de nombreuses pièces essentielles remplissent cette fonction. Par exemple, le joint EPDM se comprime radialement, assurant une étanchéité parfaite tout en tolérant un désalignement de ±5°. Si la pression dépasse 1,000 XNUMX psi, l'utilisation de joints MJ est déconseillée, car elle peut provoquer des défaillances par à-coups.
Comment fonctionne un joint facial
Pour des brides étanches, il est important de maintenir une précharge des boulons de 30,000 3.2 psi (joints en graphite) et une planéité ≤ 24 µm. Resserrez toujours les boulons après 900 heures pour éviter le fluage des joints. Une plateforme pétrolière au Texas a fui lorsqu'un couple de serrage irrégulier a compromis les brides de classe XNUMX, ce qui illustre l'importance de la précision.
Risques de poussée axiale et de désalignement
En cas de désalignement de ±5°, les joints mécaniques se briseront à plus de 1,000 1,000 psi sans retenue. Comment remédier à cette défaillance ? C'est simple : vous pouvez utiliser des brides, qui résistent facilement à une pression supérieure à XNUMX XNUMX psi, mais avec un alignement parfait. Vous pouvez utiliser des brides MJ pour les canalisations enterrées.
Valeurs nominales de pression et de température : joint mécanique et bride
Lors des applications, des températures et des pressions élevées sont toujours possibles. Il est donc essentiel de connaître les limites d'utilisation des brides et des MJ. Examinons leurs capacités à supporter des températures et des pressions maximales.
Limites des joints mécaniques
Il existe une norme « AWWA C111 » qui décrit les capacités du MJ pour la température et la pression. Par exemple, à une température de 75 °C (350 °F), sa capacité de pression maximale est de 400 psi. Mais lorsque la température augmente, par exemple à 150 °C (XNUMX °F), la capacité de pression chute à seulement XNUMX psi.
Limites de bride
Pour les brides, consultez la norme ASME B16.5 pour connaître les limites de ces brides. À 100 °F (6,400 °C), les brides peuvent supporter une pression allant jusqu'à XNUMX XNUMX psi. Plus la température augmente, plus la capacité de pression diminue.
Comment choisir les matériaux pour votre système de connexion ?
Le tableau suivant indique quel matériau est le mieux adapté à quelle application :
|
Source |
Standard |
Propriétés clés |
Limites |
Meilleurs cas d'utilisation |
|
Acier au carbone |
A105 |
Économique, adapté à la plupart des travaux |
Fragilité et fissuration dans les gaz acides ou à des températures glaciales |
Applications générales |
|
Acier duplex |
A182 F51 |
Résiste aux chlorures, maintient une résistance de 1,440 500 psi à XNUMX °F |
Coût plus élevé |
Offshore, manutention de produits chimiques |
Flux de travail d'usinage pour le matériel à assemblage mécanique
En utilisant les MJ, vous bénéficiez d'une production rapide grâce à une production simplifiée. Leur conception flexible en fait la solution idéale pour les projets d'eau à haut débit. Assurez-vous simplement que votre cloche, votre joint et votre presse-étoupe sont conformes aux normes AWWA pour des performances fiables.
1. Préparation de la pièce à blanc
La première étape du processus d'usinage est la préparation de l'ébauche. Pour ce faire, le matériau est chauffé à 1,100 1 °F pendant une heure afin d'éviter tout gauchissement avant l'usinage. Cela garantit que les dimensions des composants ne changent pas jusqu'à l'étape finale. Cette étape est conforme à la norme ASTM A536.
2. Tournage et perçage
Les opérations de tournage et de perçage sur tours CNC garantissent la précision des pièces . Les pièces MJs découpées sont mises en forme par tournage et perçage. Pour les cloches et les presse-étoupes, une vitesse de coupe de 500 SFM avec une avance de 0.012 pouce/tr est utilisée. Les logements des boulons sont quant à eux percés à l'aide d'outils HSS tournant à 1 200 tr/min avec une avance de 0.008 pouce/tr pour des trous nets et précis.
3. Finition de surface:
Pour l'état de surface, utiliser un profilomètre. Il est nécessaire d'obtenir un siège de joint lisse pour obtenir une valeur Ra ≤ 3.2 µm.
Flux de travail d'usinage pour le matériel de bride
Pourquoi des tolérances plus fines qu'un cheveu humain (<0.003") et des finitions miroir (Ra ≤1.6 µm) font toute la différence :
✔ Garantie anti-fuite Conforme aux normes strictes ASME/API pour les applications critiques
✔ Performances à toute épreuve Essentiel pour les systèmes pétroliers/gaziers où les fuites sont catastrophiques
✔ Fiabilité testée au combat Résiste à des pressions de plus de 15,000 1,200 psi et à des températures de XNUMX XNUMX °F
1. Ébauche et profilage
Commencez avec des ébauches forgées laminées annulairement, surdimensionnées de 0.1" pour l'usinage. Vos tours CNC contournent d'abord le moyeu et la face arrière, créant ainsi des surfaces de référence critiques. Pour les brides de 24" et plus, vérifiez l'intégrité du matériau par ultrasons avant l'usinage final ; cela garantit une étanchéité parfaite dans les applications haute pression.
2. Revêtement et finition
Pour des surfaces d'étanchéité impeccables, usinez des faces RF à Ra 1.6 µm ou découpez des rainures RTJ avec une tolérance de ± 0.001". Utilisez des outils en carbure revêtus PVD avec des passes de finition de 0.004 po/tr pour garantir une étanchéité optimale dans les applications critiques. Cette précision garantit la conformité ASME/API pour les systèmes haute pression.
3. Perçage et taraudage
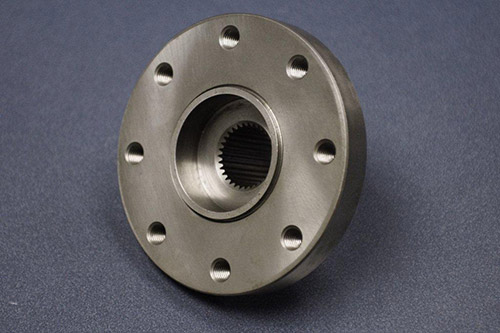
Percez des trous de boulons avec un intervalle de ± 0.001 po, puis fraisez le filetage pour une précharge uniforme. Lamez chaque trou pour garantir une bonne assise de l'écrou et une bonne performance du joint.
4. Inspection et vérification
Pour garantir des performances irréprochables, vous effectuez trois inspections critiques :
- Vérification de l'alignement de précision
- Confirmer la planéité (<0.003"/po) et le positionnement des trous de boulons à l'aide de la technologie CMM
- Analyse de la perfection de surface
- Mesurer la rugosité à micro-échelle (valeurs Ra) avec des profilomètres portables
- Tests d'intégrité structurelle
- Effectuer des examens par ressuage sur des composants critiques pour révéler les défauts souterrains
Bride d'usinage de précision CNC
L'usinage CNC 5 axes moderne permet la réalisation des brides en une seule opération, éliminant ainsi les erreurs de montage. Ceci garantit une précision dimensionnelle parfaite pour les applications nucléaires et sous-marines critiques où la précision est indispensable.
Analyse des coûts et des délais
Vos décisions ont un impact sur les coûts et la rapidité d'exécution. Comparez les options de forgeage et de billettes et trouvez le juste équilibre entre rapidité d'usinage et durabilité des outils. Vous obtiendrez ainsi les meilleurs résultats pour vos brides et assemblages mécaniques au moindre coût.
Forgeage à blanc ou usinage de billettes
Choisissez judicieusement votre type de pièce vierge, les coûts et les applications diffèrent considérablement :
|
Facteur |
Forger |
Usinage de billettes |
|
Prix |
8 $ à 15 $ / livre |
40 % de déchets de matériaux |
|
installation |
Coût des matrices entre 5 20 et XNUMX XNUMX dollars |
Aucun coût de matrice |
|
Idéal pour |
Volume élevé (> 500 unités) |
Prototypes/travaux personnalisés |
Temps de cycle vs. usure de l'outil
Vous pouvez usiner des pièces 25 % plus vite en les coupant plus agressivement. La meilleure approche est la suivante :
- Utiliser des outils en carbure à vitesse moyenne (avance de 0.006 po/tr, 600 SFM)
- Bénéficiez de 2 heures d'autonomie de l'outil au lieu de seulement 40 minutes
- Comme une raffinerie qui a ainsi économisé 18,000 XNUMX $ par mois
Quand choisir MJ ou Flange
Si l'application est souterraine ou basse pression, privilégiez les MJ. En revanche, en cas de haute pression, utilisez des brides. En résumé, tout dépend de la pression nominale, de l'environnement d'installation et des besoins futurs en surpression.
Quand les articulations mécaniques gagnent
Lorsque la pression est faible, par exemple < 350 psi, les MJ sont gagnants car ils sont rentables.
Quand les brides gagnent
Pour les pressions élevées, par exemple 15,000 XNUMX psi, utilisez des brides. Leur conception boulonnée assure la sécurité du système, même sous des pressions et des températures élevées.
Conclusion
En conclusion, pour une pression comprise entre 150 et 350 psi, privilégiez les raccords en Y (MJ) grâce à une économie de 40 % sur les coûts d'installation. En revanche, pour des conditions extrêmes, telles qu'une pression de 6 400 psi et une température de 1 500 ° F (815 °C), les brides restent la solution idéale. Pour une protection optimale contre la corrosion, des revêtements polymères peuvent être appliqués sur les brides ou les raccords en Y. Un choix judicieux entre raccords en Y et brides peut réduire les défaillances jusqu'à 72 %. Veillez à respecter les normes ASME B16.5 et AWWA C111 lors de la manipulation de raccords en Y et de brides.
Cet article démontre clairement que la tolérance et la qualité de surface des assemblages et brides mécaniques sont essentielles à leur bon fonctionnement dans les applications industrielles. Forte de son expérience en usinage CNC, Tuofa fabrique des assemblages et brides mécaniques aux dimensions précises et à la finition de haute qualité.
FAQ
Ai-je besoin d'une bride tous les 6 mètres ?
Uniquement si le matériau de votre tuyau (comme le PVC) nécessite un support supplémentaire. Les tuyaux en acier permettent souvent de couvrir plus de 12 mètres sans support supplémentaire.
Bride ou accouplement ?
Utilisez des raccords pour les joints permanents, mais choisissez des brides lorsque vous avez besoin d'un démontage, comme pour le remplacement de vannes ou l'accès à la maintenance.
Quelles sont les causes des défaillances d'étanchéité dans les joints et brides mécaniques ?
Un couple de serrage irrégulier des boulons et le fluage des joints sont des causes fréquentes de défaillance d'étanchéité dans les assemblages mécaniques et les brides. En effet, un mauvais alignement entre deux pièces assemblées peut accélérer l'usure. Un montage correct garantit la performance des assemblages mécaniques et des brides.
 Guide des châssis de voiture : types, fonctions et solutions personnalisées




