 Tél/WeChat :
 Courriel :



 Accueil
Comment percer du métal : 15 façons

 Publié le : 8 août 2023

Comment percer du métal : 15 façons. Introduction : Chaque travail d'assemblage nécessite des fixations, des pénétrations et des trous traversants pour un usage particulier et tout cela est possible en réalisant des forets dans le même assemblage avec une taille particulière. Mais pour terminer le travail de forage, vous devez sélectionner, traiter et terminer le bon outil et le bon foret pour terminer le travail, sinon un perçage défectueux est le produit final de votre travail, ce qui peut créer le rejet lors du contrôle de qualité final du travail. Cet article décrit un guide complet pour le même processus.
Comment percer du métal
Il a besoin d'une perceuse à colonne, d'un foret, d'un agent de refroidissement, d'outils, de pinces et d'une pièce à usiner pour réaliser le trou de la taille requise sans aucun processus thermique ou de martelage. Les machines CNC offrent également la même capacité de percer la pièce sans aucune autre perceuse à colonne manuelle. La précision de la machine CNC est également bien plus qu'un processus manuel. Parce que dans le foret CNC, il fonctionne avec un système de commande numérique spécial et un système de moteur de serrage mécanisé qui peut déplacer le foret dans une position linéaire et angulaire proche de la valeur de tolérance. Cela dépend également de la déformation plastique du matériau, qui est également liée aux aspects du perçage dans l'acier trempé.
Quel foret pour le métal ?
Il est courant que les forets en métal au cobalt conviennent parfaitement aux matériaux métalliques contenant environ cinq à six pour cent de Co dans l'acier trempé, ce qui les rend plus durs que les matériaux en acier normaux afin qu'ils puissent pénétrer dans le matériau au bon moment. La dissipation thermique est également moindre de cette manière car elle consomme moins de déformation plastique et d'énergie thermique, le processus devient ainsi fluide et stable pour le perçage du matériau. Il nécessite une autre exigence majeure de dureté élevée du matériau du foret sans aucune propriété fragile, et les forets en métal Co sont les meilleurs forets pour percer l'acier.
15 conseils pour percer le métal
Le forage du métal semble être un processus simple consistant simplement à percer un trou dans le corps, mais en raison de la dureté du matériau, de la génération de chaleur, de la sélection du foret, de la vitesse de coupe et de l'avance, il est délicat pour une personne non professionnelle n'ayant aucune expérience en matière de forage du métal. Ainsi, certains facteurs de préparation de la surface du foret à métal, de lubrification, de sélection des forets à métal et d'opération de post-nettoyage sont les conseils nécessaires pour que le machiniste puisse effectuer un forage à métal de manière inefficace. Ces conseils sont décrits dans l'ordre :
Cliquez icien oubliant les services de conseil en forage de métaux.
Nettoyage du banc de forage
La propreté du poste de travail est toujours importante pour tout type de travail, car chaque fois que le travail est posé sur le lit, de nombreux facteurs régissent la finition de la surface, l'alignement du travail et le centre du poinçon, un trou dans le métal. Un autre facteur qui rend nécessaire cette opération est le mécanisme de roulement des navires métalliques sur la surface du lit de forage, car ces copeaux métalliques peuvent rouler sur la surface du lit et créer un risque pour la sécurité pendant le processus de forage.
Les forets à métaux sont-ils destinés à l'acier ?
Les forets pour percer le métal sont disponibles dans une variété de matériaux car de nombreux matériaux ont la capacité de couper le matériau métallique, c'est-à-dire les forets au Co, les forets à l'oxyde noir et les forets en acier à haute résistance avec ajout de tungstène/diamant. Mais le matériau optimal est le foret au cobalt, car il peut percer le métal sans produire de chaleur, sans errer sur la surface, sans déformation plastique excessive et sans auto-endommagement du foret dans la moitié du trou. L'oxyde noir et l'acier à haute résistance peuvent également faire du bon travail pour des matériaux plus mous, mais dans le cas de matériaux à haut rendement, ils s'arrêtent dans le trou de forage.
Porter un équipement de sécurité
La sécurité est primordiale dans tout processus industriel et de fabrication en raison de son importance liée à la vie humaine. Le processus de forage du métal possède donc également des propriétés particulières qui lui permettent de résister aux paramètres de risque du travail. Ces paramètres sont :
- Googles de sécurité
- Configuration du bouton d'arrêt d'urgence
- Gants de sécurité
- Vêtements de sécurité
- Trousse de premiers secours
- Protection contre les copeaux métalliques
Ces éléments de sécurité peuvent garantir la sécurité du machiniste pour effectuer ses tâches sans crainte de blessure. Leur importance devient d'autant plus importante en cas de travail varié, car chaque travail comporte son propre risque pour la sécurité.
Serrez fermement les pièces métalliques
Le serrage est également un aspect important de tout processus d'usinage car dans cette séquence, de nombreux paramètres peuvent affecter la qualité du produit, tels que :
- Tolérance de la pièce
- Ondulation au travail
- Mauvaise référence de découpe ou de perçage
- Problème de planéité de la surface
Si le serrage du travail de forage n'est pas à la hauteur, alors un écart par rapport au paramètre de conception est évident en raison de l'indisponibilité de la référence de surface du travail. Dans les machines CNC modernes ou les perceuses à métaux, il existe des outils spéciaux pour serrer les travaux de différents profils avec son lit avec des pinces de type C.
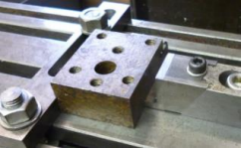
La figure n°1 montre le serrage du travail pendant le perçage
Commencez par un trou pilote
Ces trous sont nécessaires au processus de perçage car le perçage sur le métal peut devenir errant sur la surface en raison de l'indisponibilité du trou de référence sur sa surface et du niveau de référence. Maintenant, si des trous pilotes sont présents sur la surface, alors le trou déjà disponible peut faire son travail en créant un guide du meilleur foret pour percer l'acier avec un mouvement fluide et linéaire dans les limites de tolérance. Ces trous nécessitent également certains types de graphiques et de tableaux, car une seule dimension ne peut pas gérer tous les travaux avec des tailles, des matériaux et des profils différents.
Quelle doit être la taille du trou pilote ?
Ce trou peut guider les forets pour percer le métal lorsqu'il a une taille optimale d'environ soixante à soixante-dix pour cent de sa dimension de base de la taille finale du trou. Parce qu'un trou dégagé peut poser problème pour atteindre les tolérances et qu'un trou trop serré peut endommager le foret initial dans l'acier trempé en le déplaçant vers la gauche ou la droite autour de l'axe central du trou de forage. Il est donc nécessaire de faire ce trou à partir de guides déjà établis ou de normes ou codes industriels publiés.
Tableau des tailles des trous pilotes
La taille du trou pilote doit être optimale pour chaque taille de foret car pour chaque taille, il existe un diamètre optimal pour lequel le foret peut aller avec un jeu particulier pour éviter les déplacements sur la surface, les déformations plastiques excessives, la génération de chaleur et les dommages à l'outil. Le tableau n°1 montre le tableau des tailles de trous pilotes approprié pour le métal de forage.
|
Épaisseur du matériau de la feuille (mm) |
Diamètre du trou pilote (mm) |
|
0.57 à 2.50 ans, qui |
2.9 |
|
2.51 à 6 ans, qui |
3.5 |
|
3.51 à 10 ans, qui |
4.2 |
|
4.76 à 10 ans, qui |
4.8 |
|
5 à 10 ans, qui |
6.3 |
Tableau n°1 : diamètre du trou pilote pour le travail.
Lors du perçage du métal, dois-je utiliser de l’huile ?
La génération de chaleur est un phénomène évident lors des opérations de coupe, de meulage et de perçage du métal et il est absolument nécessaire d'éviter l'énergie thermique pendant ce processus en raison des dommages causés au métal et à la surface des trépans. Ainsi, afin de réduire cet effet de chauffage, il existe une solution simple : l'application d'huile/fluide de coupe pendant l'opération de forage qui prélève de l'énergie thermique et s'écoule. Ces huiles ne sont pas organiques car elles doivent avoir la propriété d'évacuer la chaleur, une faible viscosité, un comportement stable envers le métal et un effet inoffensif sur le banc de forage.
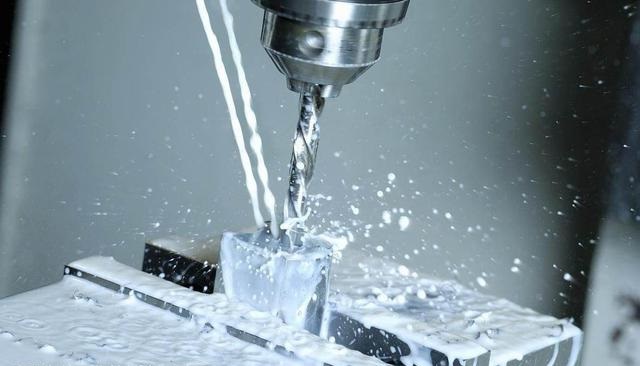
La figure n°2 montre l'utilisation du fluide de coupe pendant le forage.
Allez lentement et régulièrement
La vitesse de coupe et l'avance sont toujours liées à la qualité du travail de coupe ou de perçage, car le taux de déformation plastique est particulier au phénomène de durcissement de surface des métaux et est également lié les uns aux autres. Un autre facteur qui le rend plus pertinent est le déplacement du foret sur la surface du travail pour contrer l'alésage, car la vitesse de forage est rapide et peut errer le foret ou le rendre dans une direction non linéaire. Une vitesse trop lente peut également provoquer une génération excessive de chaleur sur la pièce à usiner, ce n'est donc pas l'exigence de ce processus pour une qualité et une finition appropriées du travail.
Faites régulièrement une pause pour refroidir le foret
La génération de chaleur de coupe et de perçage n'est pas contrôlée par l'application d'huile de coupe, car l'huile peut extraire la chaleur de la surface de travail dans une certaine mesure, en particulier si vous parlez de plaques épaisses à haute résistance. Ainsi, une autre option pour contrer cet effet est l'utilisation de la pause pendant l'opération de perçage, car la pause peut permettre à la pièce de revenir à température ambiante sans aucune force de convection. Un autre avantage de la pause est que vous pouvez ainsi vérifier l'état et la qualité du perçage en cours.
Percer du métal épais : perçage par débourrage
Le perçage de métaux épais n'est pas une tâche facile en raison de la génération de chaleur, du déplacement des mèches, des matériaux plus durs et des risques de déviation linéaire. Il est donc nécessaire d'accorder une attention particulière au perçage du métal épais, car si le travail présente un défaut, il est évident que ce sera une grande perte financière car le métal épais a un volume, un poids et une dimension plus importants que le métal mince. Le perçage par débourrage contrecarre cet effet en introduisant une vitesse intermittente et un nombre d'étapes pendant le processus, car cela peut vérifier votre travail pour le trou et effectuer une opération de perçage en douceur.
Éviter les vibrations
Les vibrations peuvent introduire un désalignement dans le travail ou la pièce en raison d'un mouvement dans une direction linéaire ou axiale pendant le processus de perçage, et peuvent entraîner des problèmes de rectitude pendant le processus d'assemblage. Ainsi, le contrôle des vibrations est très important pour sauvegarder le travail après le processus de perçage, sinon le travail peut présenter un défaut d'alignement du centre du trou même si vous percez un trou dans le métal. Les méthodes simples pour contrôler les vibrations sont le serrage approprié du travail, la présence d'un trou pilote, la finition de la surface du travail et l'élimination des copeaux du bord du trou. Ainsi, le lit doit avoir ces propriétés pour contrecarrer les effets de centrage, de retrait des bords et de désalignement produits par les vibrations.
Marquez le trou
Le marquage est une chose importante dans tous les domaines de la fabrication et de l'usinage car il indique à l'opérateur et à la machine où se trouvent le travail et le trou sur le dessin. C'est également une autre méthode pour contre-vérifier le processus de perçage CNC, car elle vous indique que le marquage manuel et l'opération CNC sont sur une pinte pour percer l'acier. Un autre avantage est que vous pouvez calibrer les autres références présentes sur la surface de travail sans créer de nouvelle référence, de sorte qu'une contre-vérification de chaque opération d'usinage soit présente et que le risque d'erreur soit bien moindre après le processus. 12.Utilisez une butée de profondeur :
Le forage du métal nécessite une profondeur de trou particulière qui vient de l'exigence de dessins et de tableaux disponibles dans les guides, car le trou traversant n'est pas toujours une exigence de temps dans le travail. Ainsi, la butée de profondeur est l'outil utile pour résoudre ce problème, elle doit indiquer que la profondeur finale est là pour arrêter le processus et effectuer la prochaine opération d'usinage CNC sur le travail, car si la profondeur devient supérieure à l'exigence, il sera alors difficile d'atteindre l'état du matériau d'origine car le matériau une fois parti ne peut pas revenir.
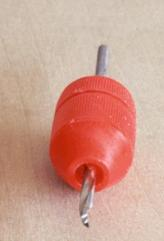
La figure n°3 montre la butée de profondeur sur le foret.
Maintenir la netteté des bits
Percer dans l'acier trempé est une tâche difficile, c'est pourquoi il est nécessaire d'avoir la mèche en bonne position car cela peut créer un problème en position défectueuse et peut provoquer un trou de bourrage avec la présence d'une mèche défectueuse à l'intérieur. C'est pourquoi il devrait faire partie des SOP ou de la procédure de perçage que la netteté du foret soit à la hauteur ou non, et un autre processus d'usinage doit être présent à côté du banc de forage pour contrer la surface émoussée du foret après le travail de forage du métal.
Faire un sandwich
Le bois est un bon matériau pour fournir un sandwich au travail de perçage, car il peut serrer le travail en réalisant un processus sandwich et fournir un coussin au travail pour absorber la force inégale sur sa surface. Et lorsque le foret entre en contact avec le travail, le premier matériau est l'épaisseur du bois qui peut guider facilement le diamètre initial du trou et son emplacement dans un matériau plus mou et de manière appropriée pour le guider plus loin dans la surface métallique. Ce sandwich peut protéger la surface de la pièce contre les particules étrangères et les intrusions métalliques tout en permettant un changement de matériau en bois chaque fois qu'il est nécessaire de procéder à une nouvelle opération de perçage.
Faire une bosse
Au lieu de faire des trous pilotes sur la surface du travail, vous pouvez faire une impression de forme de bosse pour guider le foret sur les pièces afin que l'opération de perçage soit possible sans défaut errant. C'est la solution la moins chère et la plus simple pour les travaux qui ne peuvent pas avoir de trou pilote en raison d'une limitation ou de toute autre raison en raison d'un profil distinct.
Comment percer du métal avec une perceuse à main ?
L'option de perceuse à main est viable en cas d'accès limité à la pièce à usiner, car chaque travail ne peut pas être effectué sur un banc de perçage pour le fonctionnement CNC et le perçage à la presse. Il est donc nécessaire d'utiliser dans ce cas une perceuse à main avec un foret portable, des outils de marquage, un ruban à mesurer et un outil d'ébavurage dans la séquence de nettoyage du substrat, de marquage de l'alignement des trous et de perçage à la taille du dessin.
Avantages et inconvénients du foret métallique
Le travail peut avoir d'autres options pour faire de l'huile sur la surface, vous pouvez faire une découpe thermique, un marteau ou une vis autotaraudeuse, mais la décision a une relation avec les avantages et les inconvénients du métal de forage qui sont présents dans le tableau n°2.
|
Avantages |
Inconvénients |
|
Méthode précise pour percer |
Cela nécessite un coût en capital au démarrage |
|
Un moyen efficace de réaliser des tolérances dimensionnelles |
Une formation de l'opérateur est nécessaire |
|
Méthode rentable |
Faire du bruit pendant le fonctionnement |
|
C'est la nature polyvalente de la technique |
Ne peut pas fonctionner dans tous les profils |
|
Il est plus sûr d'opérer |
Les copeaux peuvent pénétrer dans la zone voisine |
Pourquoi choisir les services de forage de métaux personnalisés Tuofa en Chine
Le perçage du métal est un travail ordinaire pour un simple perçage d'un ou deux perçages de plaques métalliques de routine, mais lorsqu'il s'agit de pièces personnalisées ou d'implication du dessin dans un travail métallique, une certification, une formation et un calibrage approprié de la machine sont nécessaires pour la tolérance dimensionnelle et la qualité du travail. C'est pourquoi, si vous avez besoin de services de forage de métaux personnalisés, Tuofa China peut vous aider et vous fournir un devis dans les 24 heures suivant la prise de décision concernant vos exigences en matière de dessins techniques. Tuofa China possède une expérience en perçage CNC, des certifications ISO 9001 et de la haute technologie. machines pour contrôler la qualité et le fonctionnement du forage pendant ce processus.
Pour plus d'informations, cliquez ici pour contacter Tuofa, Chine.
FAQ sur le forage du métal
Comment percer de l'acier épais ?
Le métal épais n'est pas une tâche facile pour percer le métal en raison de son épaisseur et de son grand volume pour contrer le foret, mais il existe certaines techniques pour effectuer ce processus de manière fluide.
qui sont : arrêt pendant l'usinage, utilisation d'un embout étagé, travail ou pièce refroidis et utilisation de couches sandwich pour le travail.
Comment percer un trou dans du métal sans perceuse ?
Il peut y avoir des travaux limités au lit de forage, il est donc difficile de déplacer le travail, mais vous pouvez le percer à l'aide d'une découpe thermique, d'un clou, d'un poinçon, d'un marteau et d'une perceuse à vis autotaraudeuse.
Avances et vitesses de perçage CNC ?
La vitesse est pour l'outil à couper et l'avance est la distance se déplace par travail, pour un diamètre inférieur à 1/8 de pouce, une avance de 0.001 à 0.003 pouce par tour et pour une avance jusqu'à 1 pouce de 0.015 pouce par tour est suffisante. Alors qu'une vitesse de 80 SFM pour les aciers au carbone est suffisante pour les forets HSS.
Des gabarits pour percer des trous dans des tuyaux ?
Le cadre en tube rectangulaire maintient le tuyau en orientation pour faire face au trépan de forage, puis la fixation par boulons constitue le mécanisme de serrage final afin que le processus de forage puisse se frayer un chemin dans le tuyau.
 Comment couper un tuyau en cuivre | 10 façons de couper




