 Tél/WeChat :
 Courriel :



 Accueil
Comment plier une tôle | À la main et 6 conseils

 Publié le : 15 juillet 2024

Toutes les organisations de conception technique, les institutions de formation et les ateliers nécessitent un processus de pliage pour la fabrication du travail. Parce que seuls le soudage, le découpage thermique et l’usinage ne peuvent pas répondre aux exigences du plan technologique de fabrication. Mais pour plier le travail avec une courbe de tôle pliée à droite, un rayon, un angle, une épaisseur, un frein métallique et un matériau, il faut acquérir des connaissances en fabrication et en métallurgie. Sinon, des paramètres de pliage incorrects peuvent détruire la microstructure physique et la texture mécanique des grains du matériau. Ainsi, le processus d’apprentissage sur le sujet susmentionné est essentiel pour le pliage des métaux, que ce soit dans le cadre de travaux de développement ou de production de masse.
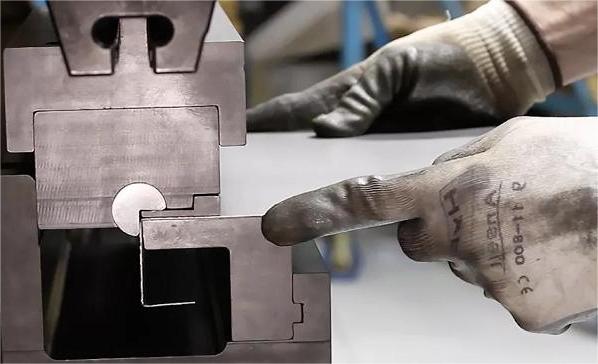
Comment plier une tôle
Le pliage des tôles nécessite du matériel métallique, un frein métallique, des outils de pliage, des jauges, un étau, des tableaux de rayon, un four (pour le pliage à chaud) et un laboratoire d'essais pour la post-qualification. Dans le premier processus, la machine à cintrer et à freiner le rayon droit et le métal passe à la procédure séquentielle pour le traitement préliminaire. Ensuite, la combinaison du matériau et du rayon décide que la température ambiante ou une température de recristallisation élevée est la condition requise pour ce matériau et ce processus. Et le matériau va à la section correspondante avec une force de serrage et un mécanisme de fin pour prendre la dimension finale. Ce processus complet nécessite une qualification finale des propriétés physiques et mécaniques conformément au code et à la norme de construction.
Outil pour plier la tôle
Les outils sont une exigence essentielle de ce processus, car sans une sélection appropriée de l'outil, le processus devient long et défectueux. Voici les outils qui font du processus de pliage multi-rayons et épaisseurs un produit utile :
Frein en métal
Matrices et préformes
Vices
Jauges
Pinces
Chariots porte-travail
Outils de test
Fournaise pour travaux de chauffage
Pistolet de lubrification
Les chariots manuels transmettent le travail d'un endroit à un autre pour l'exécution de la plaque de pliage et du processus de mesure. Les matrices et préformes mesurent le rayon et l'angle finaux du travail selon les spécifications techniques et le dessin.
Types de techniques de pliage de tôle
Les techniques de pliage des métaux peuvent présenter des aspects multidimensionnels de la fabrication de tôles pliées dans différentes orientations. Dans chaque technique, différents types d'outils de pliage de métal sont utilisés pour plier la tôle selon les tolérances de pliage du métal. La description des différentes techniques est présente dans le tableau. N°1.
|
Techniques de tôlerie |
Description |
|
Pliage en V |
Le piston du frein métallique exerce une force jusqu'au point inférieur de la cavité en forme de V. Et le piston permet de toucher le fond de la cavité en forme de V avec une force supplémentaire. |
|
Flexion de l'air |
Le piston du frein métallique exerce une force jusqu'à une distance partielle de la cavité. Le travail ne touche pas le fond de la cavité en forme de V. Ainsi l'angle de courbure est toujours inférieur à 90 degrés |
|
Estampage |
Dans cette technique, les calculs de flexion de la tôle suggèrent d'exercer environ dix fois la force de flexion en V et d'éviter le phénomène de retour élastique. Lorsque le matériau atteint la plage de déformation plastique avec une force supplémentaire, l'ajout de contrainte ne permet pas à l'action de retour élastique de se reproduire. Ainsi, le métal reste toujours en forme permanente. |
|
Cintrage |
Le pliage par rouleau plie la tôle par un effort de force de points tertiaires et forme le rayon de proportion appropriée. Le rayon minimum est plus grand que celui des équipements de freinage métalliques car trois rouleaux ne peuvent maintenir le rayon minimum qu'en position limite. Le métal plié à chaud est l’option pour les tôles d’épaisseur de stock de capacité relative de l’équipement. |
|
Dessiner la flexion |
Le dessin permet une option de pliage de métal personnalisée pour une matrice spéciale permettant de dessiner une feuille selon un motif particulier. Ce processus implique des coûts supplémentaires en raison du processus d'usinage. L'usinage de matrices personnalisées entraîne un coût supplémentaire pour chaque conception et profil. |
Tableau.No.1 Types de techniques de pliage de tôle. Différents types de techniques de pliage de tôles sont présents si les figures n°1,2, 3 et XNUMX.
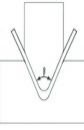
Figure.No.1 Pliage en V.
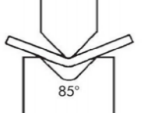
Figure.No.2. Pliage de l'air.
Figure.No.3. Frappe en flexion.
Pour plus d'informations, les vidéos YouTube suivantes expliquent clairement le concept : https://www.youtube.com/watch?v=50DfkV9Y4Dk et https://www.youtube.com/watch?v=1Jsxi-rAcNc
Qu'est-ce qui est utilisé pour plier le métal ?
La force de flexion du piston est responsable du pliage de la tôle avec une combinaison de méthodes d'étirage, de marteau, de formage du métal et de chaleur. Lors de l'application de la force du piston/marteau, la tôle cède à son point de contrainte et se déforme dans la région plastique. Les cintreuses de tôles font le travail et facilitent l'ensemble du processus à cet égard. L'atelier de fabrication de tôles pliées regroupe tous les processus de travail des métaux sous un même toit, car parfois la sortie d'un processus devient l'entrée du second de manière urgente.
Cintreuse de tôle industrielle
L'application industrielle du pliage des métaux implique les applications qui ont de grandes dimensions et des productions de masse pour une marque ou un produit particulier. Ainsi, l'industrie du pliage des métaux nécessite un travail qui nécessite des opérations de pliage sur une base régulière et peut effectuer un service de pliage des métaux d'une épaisseur de stock sans défauts. Les freins métalliques personnalisés sont très courants pour l'exécution de travaux industriels de dimensions et de masses variables. Ces machines sont disponibles sur le marché de l'ingénierie et fournissent des solutions personnalisées de pliage de tôle pour les angles de pliage des métaux courants.
Comment courber une tôle à la main ?
Le pliage de la tôle n'implique pas toujours des considérations de pliage du métal avec des équipements et des outils lourds pour les déformations plastiques. Ce travail a une application pour le faire par une pratique manuelle avec une force inférieure en tirant parti de l'avantage mécanique. Dans ce processus, on peut tenir la plaque de cuisson sur un étau et suivre les directives de pliage du métal pour atteindre le rayon de courbure de la tôle. La sélection des matériaux est la base de ces considérations de pliage du métal.
Quelle épaisseur de tôle peut être pliée à la main ?
Les critères d'épaisseur optimaux pour courber la tôle à la main se situent entre un et deux millimètres d'épaisseur à l'aide d'un étau sur un matériau en acier au carbone ordinaire. Mais les conseils de pliage de tôle indiquent que ce sujet dépend de la texture, du grain, de la résistance et de la classe du matériau. Parce que tous les matériaux ne suivent pas la courbe contrainte-déformation dans une direction de module élastique pour la déformation plastique et le rayon de courbure de la tôle. Par conséquent, l'épaisseur pour le pliage n'a aucune importance à moins que la texture et la classe du matériau ne soient pas disponibles. Mais ce processus ne peut pas donner des résultats de pliage de métal précis en raison d’une manipulation manuelle au cours du processus.
Tolérance de pliage de tôle
La tolérance de pliage de la tôle dépend des facteurs suivants pour le rayon proche et la tolérance dans le chemin de la courbe,
- Angle de courbure.
- Rayon de courbure.
- Valeur K constante
- Epaisseur de la plaque
La formule de ce phénomène est la suivante :
Surépaisseur de flexion = A (Pi/180) (R+KT)
Où A= Angle de courbure en degrés.
R= Rayon de courbure en m.
K= Valeur constante.
T= Épaisseur.
Ainsi, la tolérance de flexion est extraite du calcul théorique, mais la valeur réelle provient de l'expérience et du calcul de la formule. Parce qu'il existe toujours une erreur aléatoire dans le calcul de la formule qui peut affecter le scénario réel de la tôle pliée.
Tableau des rayons de courbure de la tôle
Soit il s'agit d'un cintrage incrémentiel qui amène la plaque plate vers le chemin de courbe, soit il s'agit d'un emboutissage complet, les deux nécessitent des directives de cintrage du métal. Des graphiques standards sont donc disponibles pour effectuer ce travail. Le thème de base pour la création de ces graphiques est présent dans le tableau n°2.
|
Matériau. Rayon de courbure minimal. |
|
|
Acier. |
4t |
|
Bronze. |
4t |
|
Aluminium. |
6t |
|
Bronze. |
4t |
|
Acier inoxydable. |
6t |
|
Titane. |
3t |
|
Magnésium. |
13t |
Tableau n° 2. Tableau des rayons de courbure des tôles.
« t » décrit l'épaisseur de l'objet dans le tableau n°2. Il ressort du tableau n°2 que le rayon de courbure minimum de la tôle pour tout travail métallique est environ trois fois supérieur à son épaisseur, sinon un défaut métallurgique entraînerait une rupture. Alors que l'acier au carbone est un matériau très courant pour les ateliers de tôlerie pliée, il ressort clairement du tableau n°2 que le rayon de courbure minimum est plus de quatre fois supérieur à son épaisseur.
Exemple : Par exemple, on dispose d'une plaque d'acier au carbone de 5 mm pour la plier à un angle inférieur à quatre-vingt-dix degrés sans la rompre. Le rayon de courbure minimum pour la même plaque est alors de 20 mm, mais cette valeur de rayon n'est pas absolue. Parce que beaucoup d’autres facteurs dépendent également de conditions aléatoires. La taille des grains et les conditions du traitement thermique dictent cette valeur de manière aléatoire.
Remettre le métal en forme
Le problème majeur qui existe dans le processus de pliage de l'industrie de la tôle est qu'en raison d'une déformation plastique partielle, le matériau revient à son état d'origine avec une prise permanente. Parfois, dans des matériaux résistants, cet effet conduit à une violation des règles de sécurité en matière de flexion du métal. Il est donc nécessaire d'ajouter une surépaisseur de frappe ou de plier la tôle à un rayon approprié. Des conseils de pliage de tôle sont disponibles dans la littérature pour contrer cet effet dans les étapes de pliage dimensionnelles et incrémentielles. L'arrêt thermique est une autre option pour contrer cet effet, car le chauffage ramollit le matériau et l'aide à se déformer de manière permanente avec une force moindre.
Quelle est la meilleure façon de plier la tôle ?
La meilleure méthode consiste à calculer la tolérance de pliage, à ajouter des marges de sécurité, à accéder à la cintreuse en V ou à la cintreuse à rouleaux appropriée et à plier le matériau à température ambiante ou à haute température. Il est toujours nécessaire que la tôle ne perturbe pas la texture de ses grains, car le pliage devient ainsi inutile. S'il y a une défaillance dans sa microstructure. Ainsi, une autre meilleure façon de plier la tôle est la qualification de la tôle prototype avec les mêmes paramètres, rayon de courbure, tolérance et matériau.
Quelle est la manière la plus simple de plier du métal ?
Le moyen le plus simple de plier la tôle est d'utiliser un frein métallique, avec un rayon de courbure maximum, une épaisseur minimale et une petite application de chaleur (si nécessaire). De cette façon, il peut prendre sa forme finale sans poser de problèmes de procédure. Mais la simplicité n’est pas toujours la priorité de l’industrie de la tôle pliée. La microstructure et la qualification métallurgique rendent le processus de pliage difficile, nécessitant des étapes de pliage mécanique. À chaque étape, les critères de qualification répondent aux lignes directrices de la procédure. Ainsi, le processus de pliage facile ne peut fonctionner que dans le cadre d'une procédure de pliage de tôle ordinaire.
Comment plier des tôles sans frein ?
Le pliage de tôle sans frein métallique est une technique simple, rapide et courante pour la pratique ordinaire et non codée de l'atelier d'ingénierie. On peut le faire avec certains outils et formations nécessaires. Même certaines vidéos pédagogiques peuvent aider à faire ce travail de manière technique. Certains outils majeurs devraient être disponibles pour effectuer ce travail, à savoir :
- Vice
- Profil de rayon (peut être en bois)
- Marteau ou piston de frappe
- Mourir (si besoin)
- Chalumeau chauffant
- Jauge d'angle
Sinon, le cintrage au rouleau et le cintrage de tubes sont également une option pour effectuer le cintrage de la tôle sans utiliser de frein métallique ni d'accessoires.
6 conseils clés pour plier la tôle
Les astuces pour plier la tôle disposent d'outils de pliage de métal appropriés, d'un profil de rayon, de pointes de pliage de tôle et d'une jauge d'angle. 6 conseils clés sont les suivants :
Calculer la tolérance de pliage
Calculez toujours la tolérance de flexion du métal en ajoutant une marge d’écart pratique appropriée avant le début du processus.
Marquer les lignes sur le travail
Marquez la ligne de pliage sur le chantier afin que la formation du motif soit visible pendant le processus de pliage.
Placer le profil Radius sous Job
Placez toujours le profil de rayon sous le travail pour permettre la formation du rayon de courbure avec le support de fondation sur l'étau.
Prenez soin de Surface
La surface du travail de pliage doit être surveillée afin que toute formation de fissure soit visible à un stade précoce.
Appliquer la torche chauffante
Appliquez une torche chauffante si nécessaire pour faciliter le processus de pliage. Le chauffage rend le matériau plus doux afin qu'un traitement ultérieur puisse avoir lieu.
Mesurer avec une jauge d'angle
Mesurez toujours avec une jauge d'angle pour savoir si la courbure du matériau est sur le rayon final ou si elle nécessite plus de courbure.
Pourquoi choisir Tuofoa pour des pièces pliées en métal personnalisées
Le pliage du métal ne peut pas être une tâche facile s’il s’agit d’un travail de code personnalisé et standard. Par exemple, si l'on a besoin d'un pliage de métal personnalisé avec certification et qualification des matériaux selon ASME, ASTM ou GB, ce travail n'a pas de portée dans un atelier commun. Il a besoin d’une entreprise de fabrication d’ingénierie disposant d’une certification ISO et de matériaux pour les travaux de pliage personnalisés. Voici Tuofoa pour le pliage de précision des métaux. Parce que Tuofa possède une certification ISO et matérielle pour le pliage et l'usinage CNC. Tuofa peut convertir votre dessin technique en produit de pliage final avec expertise.
Pour plus d'informations, veuillez visiter tuofa-cncmachining.com
FAQ sur le pliage de tôles
Le pliage du métal est-il un changement physique ?
Il s’agit d’un changement physique car aucun nouveau composé chimique n’intervient dans ce processus avec l’ajout de carbures. Mais dans le cas de l'acier inoxydable austénitique, certains changements structurels martensitiques peuvent se produire par le processus de pliage qui peut reprendre sa forme originale avec le processus de traitement en solution dans le four de trempe et de revenu.
Comment plier une plaque d’acier ?
C'est une pratique très courante qui consiste à serrer un frein ou un étau métallique, à appliquer une force de piston dessus, à lubrifier la cavité, à mesurer le profil angulaire, à appliquer un peu de chaleur et à qualifier le matériau en fonction du rayon de courbure. N'oubliez jamais de qualifier le travail de prototype avant le pliage réel du matériau.
Comment plier une tôle de calibre 14 ?
Le pliage de tôles de calibre 14 est lié à son profil et à la texture de son matériau. Parce que s'il s'agit d'un simple acier au carbone ordinaire pour un rayon de courbure maximal, le pliage manuel peut être une option sur un étau avec une certaine application de chaleur et de marteau.
 Dissipateurs thermiques en cuivre ou en aluminium : lequel est le meilleur ?




