 Tél/WeChat :
 Courriel :



 Accueil
41 questions pour les machinistes CNC - Connaissances nécessaires

 Publié le : 6 novembre 2023

Après la troisième révolution scientifique et technologique, les êtres humains s'orientent vers l'intelligence et l'information à l'ère d'aujourd'hui, et nous qui étudions la conception mécanique, la fabrication et l'automatisation, comment devrions-nous profiter de cette ère en développement rapide dans les services d'usinage et devenir un Machiniste CNC qualifié et excellent ?
Tuofa estime qu'un machiniste CNC qualifié doit posséder de solides bases. En expliquant les connaissances nécessaires à ce métier, il souligne qu'un excellent machiniste CNC est avant tout passionné par ce secteur , puis qu'il doit acquérir des connaissances en mathématiques, dessin technique, anglais, physique, ainsi que des compétences professionnelles et une capacité d'innovation lui permettant de s'adapter à l'évolution de l'industrie manufacturière.
1. Quelles sont les trois méthodes de serrage des pièces ?
1. Serrage dans le luminaire ;
2. Alignement et serrage directement ;
3. Alignement et serrage de la ligne.
2. Que comprend le système de processus ?
Machine-outil, pièce à travailler, montage, outil
3. Quels sont les composants du processus d’usinage ?
Ébauche, semi-finition, finition, superfinition.
4. Comment les indices de référence sont-ils classés ?
1. Référence de conception
2. Référence du processus : processus, mesure, assemblage, positionnement : (original, supplémentaire) : (référence approximative, référence fine)
Que comprend la précision d’usinage ?
- 1. Précision de la taille
- 2. Précision de la forme
- 3. Précision de position
5. Quelles sont les erreurs initiales dans le processus de traitement ?
Erreur de principe · Erreur de positionnement · Erreur de réglage · Erreur d'outil · Erreur de montage · Erreur de rotation de la broche de la machine-outil · Erreur de guidage de la machine-outil · Erreur de transmission de la machine-outil · Déformation forcée du système de processus · Déformation thermique du système de processus · Usure de l'outil · Erreur de mesure · Travail contrainte résiduelle de la pièce Erreur provoquée
6. Quel est l'effet de la rigidité du système de traitement sur la précision de l'usinage (déformation de la machine-outil, déformation de la pièce) ?
1. L'erreur de forme de la pièce à travailler causée par le changement de position du point d'action de la force de coupe
2. L'erreur d'usinage causée par le changement de la force de coupe
3. L'erreur d'usinage causée par la force de serrage et la gravité
4. L'influence de la force de transmission et de la force d'inertie sur la précision de l'usinage.
7. Quelles sont les erreurs de guidage et les erreurs de rotation de la broche des rails de guidage de la machine-outil ?
1. Le rail de guidage comprend principalement l'erreur de déplacement relatif entre l'outil et la pièce à travailler dans la direction sensible aux erreurs provoquée par le rail de guidage.
2. Extrémité circulaire radiale de la broche, excentricité circulaire axiale et oscillation d'inclinaison.
8. Qu'est-ce que le phénomène de « double réflexion erronée » ?
Qu’est-ce que le coefficient de réplication des erreurs ?
Quelles mesures peuvent être prises pour réduire le remappage des erreurs ?
En raison du changement de déformation d'erreur du système de processus, l'erreur de l'ébauche se reflète sur la pièce à travailler. Mesures : augmenter le nombre de passes d'outil, augmenter la rigidité du système de processus, réduire la vitesse d'avance et améliorer la précision de l'ébauche.
9. Analyse de l'erreur de transmission de la chaîne de transmission de la machine-outil ?
Mesures pour réduire l'erreur de transmission de la chaîne de transmission ?
Analyse des erreurs : elle est mesurée par l'erreur d'angle &Delta φ de l'élément final de la chaîne de transmission
Mesures : 1. Moins il y a de chaînes de transmission, plus la chaîne de transmission est courte, plus le Δφ est petit et plus la précision est élevée.
2. Plus le rapport de transmission i est petit, en particulier le petit rapport de transmission aux première et dernière extrémités.
3. Parce que les extrémités des pièces de transmission L'erreur a la plus grande influence, elle doit donc être aussi précise que possible.
4. Utilisez un appareil de correction.
10. Comment classer les erreurs de traitement ?
Quelles erreurs sont des erreurs constantes ?
Quelles erreurs appartiennent aux erreurs du système de valeurs variables ?
Quelles erreurs sont des erreurs aléatoires ?
erreur systématique : (erreur systématique constante, valeur variable, erreur systématique) erreur aléatoire.
Erreur du système de valeurs constantes : erreur d’usinage personnalisée due à une erreur de principe d’usinage, une erreur de fabrication des machines-outils, des outils, des dispositifs de fixation, une déformation de force du système de processus, etc.
Erreur du système de valeurs variables : usure des étais ; erreur de déformation thermique des outils, montages, machines-outils, etc. avant bilan thermique
Erreur aléatoire : erreur de copie d'ébauche, erreur de positionnement, erreur de serrage, erreur de réglages multiples, erreur de déformation causée par une contrainte résiduelle.
11. Quels sont les moyens d'assurer et d'améliorer la précision de l'usinage ?
1. Technologie de prévention des erreurs : utilisation raisonnable d'une technologie et d'un équipement de pointe pour réduire directement l'erreur d'origine, transférer l'erreur d'origine, faire la moyenne de l'erreur d'origine, faire la moyenne de l'erreur d'origine.
2. Technologie de compensation d'erreur : détection en ligne, meulage automatique de pièces égales, contrôle actif des facteurs d'erreur décisifs.
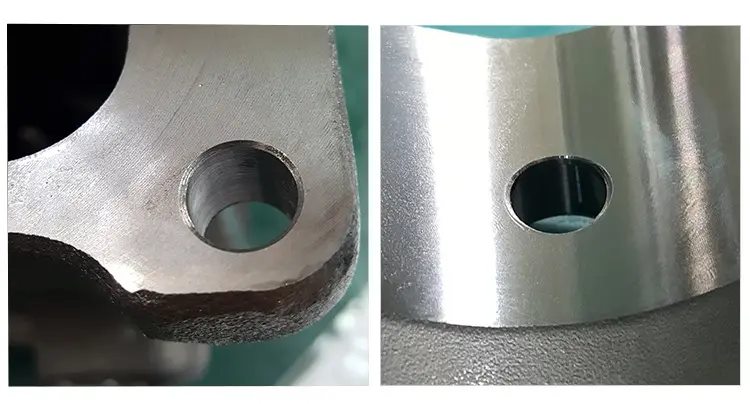
12. Qu'est-ce qui est inclus dans la géométrie de la surface traitée ?
Rugosité géométrique, ondulation de la surface, direction des grains, défauts de surface.
13. Quelles sont les propriétés physiques et chimiques du matériau de la couche de surface ?
- Écrouissage à froid du métal de surface ;
- Déformation métallographique du métal de surface ;
- Contrainte résiduelle du métal de surface.
14. Essayez d'analyser les facteurs affectant la rugosité de surface du processus de découpe ?
La valeur de rugosité est déterminée par : la hauteur de la zone de coupe restante ;
Le facteur principal : le rayon du nez de l'outil, l'angle de déflexion avant, l'angle de déflexion secondaire et l'avance. qualité de broyage.
15. Essayez d'analyser les facteurs affectant la rugosité de surface du meulage ?
- Facteurs géométriques : effet de la quantité de meulage sur la rugosité de la surface.
- Effet de la taille des particules de la meule et du dressage de la meule sur la rugosité de la surface.
- Influence des facteurs physiques : Déformation plastique du métal de la couche superficielle : Quantité de meulage, choix de la meule.
16. Essayez d'analyser les facteurs qui affectent l'écrouissage à froid de la surface de coupe ?
Influence de la quantité de coupe, influence de la géométrie de l'outil, influence des propriétés du matériau de traitement.
17. Qu'est-ce que la brûlure de trempe par meulage ?
Qu’est-ce que la brûlure d’extinction par broyage ? Qu’est-ce que la brûlure de recuit de broyage ?
Trempe : si la température dans la zone de meulage ne dépasse pas la température de transformation de phase de l'acier trempé, mais dépasse la température de transformation de la martensite, la martensite du métal à la surface de la pièce se transformera en une structure trempée avec une dureté inférieure. .
Trempe : Si la température dans la zone de broyage dépasse la température de transition de phase, associée à l'effet de refroidissement du liquide de refroidissement, le métal de surface apparaîtra comme une structure martensite trempée secondaire, la dureté est supérieure à celle de la martensite d'origine ; dans sa couche inférieure, en raison du refroidissement. Une structure trempée avec une dureté inférieure à celle de la martensite trempée d'origine apparaît lentement.
Recuit : Si la température dans la zone de meulage dépasse la température de transition de phase et qu'il n'y a pas de liquide de refroidissement dans le processus de meulage, la structure recuite apparaîtra sur le métal de surface et la dureté du métal de surface chutera fortement.
18. Prévention et traitement des vibrations d'usinage
Éliminer ou affaiblir les conditions de vibration du traitement mécanique ; améliorer les caractéristiques dynamiques du système de processus, améliorer la stabilité du système de processus et adopter divers dispositifs de réduction des vibrations et des vibrations.
19. Application de la technologie d'usinage
Décrire brièvement les principales différences et les occasions d'application des cartes de processus d'usinage, des cartes de processus et des cartes de processus
Carte de processus : production d'une seule pièce en petits lots utilisant des méthodes de traitement courantes ;
Fiche de processus d'usinage : production en milieu de série ;
Fiche process : un grand nombre de types de productions de masse nécessitent une organisation stricte et minutieuse.
20. Principes de sélection approximative des indices de référence ?
Un bon principe de sélection des benchmarks ?
Données approximatives : 1. Le principe de garantir les exigences mutuelles de position ; 2. Le principe d'assurer une répartition raisonnable des surépaisseurs d'usinage sur la surface usinée ; 3. Le principe de faciliter le serrage des pièces à travailler ; 4. Le principe selon lequel les références brutes ne doivent généralement pas être réutilisées.
Données fines : 1. Principe de chevauchement des données ; 2. Principe de référence unifié ; 3. Principe de donnée mutuelle ; 4. Principe d'auto-donnée ; 5. Principe de serrage facile.
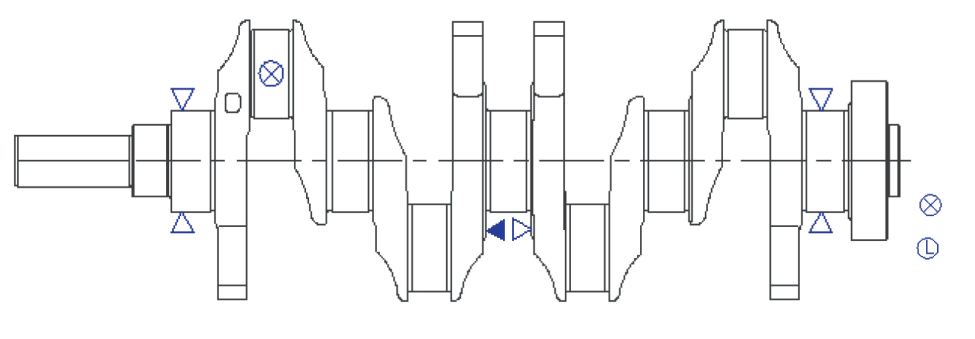
21. Quels sont les principes de la séquence du processus ?
- Traitez d'abord le plan de référence, puis traitez les autres surfaces ;
- Dans la moitié des cas, traitez d'abord la surface, puis traitez le trou ;
- Traitez d'abord la surface principale, puis traitez la surface secondaire ;
- Organisez d'abord le processus d'usinage grossier, puis organisez le processus de finition.
22. Comment diviser les étapes de traitement ?
Quels sont les avantages de diviser les étapes de traitement ?
Division des étapes d'usinage : 1. Étape d'usinage grossier, étape de semi-finition, étape de finition, étape de finition de précision
La division des étapes de traitement peut garantir un temps suffisant pour éliminer la déformation thermique et éliminer les contraintes résiduelles provoquées par un traitement grossier, de sorte que la précision du traitement ultérieur puisse être améliorée. De plus, lorsque l'ébauche s'avère défectueuse lors de l'étape d'usinage grossier, il n'est pas nécessaire de passer à l'étape de traitement suivante pour éviter le gaspillage. De plus, l'équipement peut être utilisé de manière raisonnable. Les machines-outils de faible précision sont utilisées pour l'usinage grossier et les machines-outils de précision sont spécialement utilisées pour la finition afin de maintenir le niveau de précision des machines-outils de précision. Dispositions raisonnables pour les ressources humaines, les travailleurs de haute technologie se spécialisent dans l'usinage de précision ultra-précis, ce qui garantit qu'il est très important d'améliorer la qualité du produit et d'améliorer le niveau technologique.
23. Quels sont les facteurs affectant la marge de processus ?
- Tolérance dimensionnelle Ta du procédé précédent ;
- Rugosité de surface Ry et profondeur des défauts de surface Ha produits par le procédé précédent ;
- Erreur spatiale laissée par le processus précédent.
24. Quelles sont les composantes du quota d’heures de travail ?
T quota = T temps pièce unique + t temps quasi final/n nombre de pièces.
25. Quels sont les moyens technologiques d’améliorer la productivité ?
- Raccourcissez le temps de base ;
- Réduire le chevauchement entre le temps auxiliaire et le temps de base ;
- Réduire le temps de mise en place du travail ;
- Réduisez le temps de préparation et de finalisation.
26. Quel est le contenu principal de la spécification du processus d'assemblage ?
- Analyser le dessin du produit, diviser l'unité d'assemblage et déterminer la méthode d'assemblage ;
- Élaborer la séquence d'assemblage et diviser le processus d'assemblage ;
- Calculer le quota de temps d'assemblage ;
- Déterminer les exigences techniques d'assemblage, les méthodes d'inspection de la qualité et les outils d'inspection pour chaque processus ;
- Déterminer le mode de livraison des pièces d'assemblage ainsi que les équipements et outils requis ;
- Sélectionner et concevoir les outils, les accessoires et les équipements spéciaux requis dans le processus d'assemblage.
27. Que faut-il prendre en compte dans le processus d'assemblage de la structure de la machine ?
1. La structure de la machine doit pouvoir être divisée en unités d'assemblage indépendantes ;
2. Réduisez la réparation et l'usinage pendant l'assemblage ;
3. La structure de la machine doit être facile à assembler et à démonter.
28. Qu'est-ce qui est généralement inclus dans la précision d'assemblage ?
1. Précision de position mutuelle ;
2. Précision mutuelle des mouvements ;
3. Précision de la coordination mutuelle.
29. À quels problèmes faut-il prêter attention lors de la recherche de la chaîne de taille d'assemblage ?
1. La chaîne de dimensionnement de l'assemblage doit être simplifiée si nécessaire ;
2. La chaîne de dimensions d'assemblage est composée de « une pièce et un maillon » ;
3. La « directivité » de la chaîne dimensionnelle d'assemblage présente une précision d'assemblage dans différentes positions et directions dans la même structure d'assemblage. Selon les exigences, la chaîne dimensionnelle d'assemblage doit être supervisée dans différentes directions.
30. Quelles sont les méthodes pour garantir la précision de l’assemblage ?
Comment les différentes méthodes sont-elles appliquées ?
1. Méthode d’échange ;
2. Méthode de sélection ;
3. Méthode de réparation ;
4. Méthode de réglage.
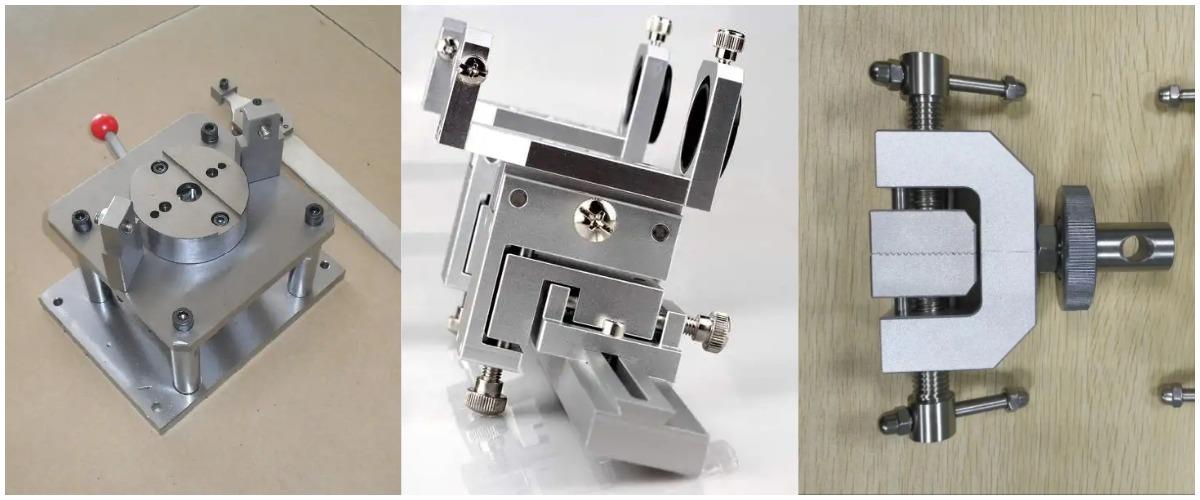
31. La composition et la fonction du montage de la machine-outil ?
Le support de machine-outil est un dispositif permettant de serrer la pièce à travailler sur la machine-outil. Sa fonction est de donner à la pièce à travailler une position correcte par rapport à la machine-outil et à l'outil, et de maintenir cette position inchangée pendant le traitement. Les composants sont les suivants : 1. Élément ou dispositif de positionnement. 2. Élément ou dispositif de guidage d'outil. 3. Élément ou dispositif de serrage. 4. Élément de connexion 5. Corps de pince 6. Autres éléments ou dispositifs.
Fonctions principales 1. Assurer la qualité du traitement 2. Améliorer l'efficacité de la production. 3. Élargir la gamme de technologies de machines-outils 4. Réduire l'intensité du travail et assurer la sécurité de la production.
32. Selon le domaine d'utilisation des accessoires, comment les accessoires de machines-outils sont-ils classés ?
1. Fixation universelle ; 2. Luminaire spécial ; 3. Luminaire réglable et luminaire de groupe ; 4. Luminaire combiné et luminaire aléatoire.
La pièce à travailler est positionnée sur un plan.
33. Quels sont les composants de positionnement couramment utilisés ?
Et analysez la suppression des degrés de liberté.
La pièce à travailler est positionnée sur un plan. Les éléments de positionnement couramment utilisés sont :
- Support fixe
- Support réglable
- Aide à l'auto-positionnement
- Soutien auxiliaire
La pièce à travailler est positionnée avec un trou cylindrique
34. Quels sont les composants de positionnement couramment utilisés ?
Et analysez la suppression des degrés de liberté.
La pièce à travailler est positionnée avec un trou cylindrique. Les composants de positionnement couramment utilisés comprennent : 1. mandrin 2. goupille de positionnement.
35. Quels sont les composants de positionnement couramment utilisés pour le positionnement de la surface circulaire extérieure de la pièce à travailler ?
Et analysez la suppression des degrés de liberté.
Positionnement sur la surface circulaire extérieure de la pièce à travailler. Les éléments de positionnement couramment utilisés sont des blocs en forme de V.
36. La pièce à usiner est positionnée avec « deux broches d'un côté », comment concevoir les deux broches ?
1. Déterminez la taille et la tolérance de l’entraxe entre les deux broches.
2. Déterminez le diamètre de la goupille cylindrique et sa tolérance.
3. Déterminez la largeur, le diamètre et la tolérance de la goupille diamantée.
37. Quels sont les deux aspects de l’erreur de positionnement ?
Quelles sont les méthodes pour calculer l’erreur de positionnement ?
Erreur de positionnement sous deux aspects. 1. L'erreur de positionnement provoquée par une fabrication inexacte des composants de positionnement sur la surface ou le dispositif de positionnement de la pièce à usiner est appelée erreur de position de référence. 2. L'erreur de positionnement causée par la non-coïncidence de la référence de processus et de la référence de positionnement de la pièce à usiner est appelée inexactitude de référence. erreur de coïncidence.
38. Exigences de base pour la conception des dispositifs de serrage des pièces.
1. Pendant le processus de serrage, il doit être capable de maintenir la position correcte obtenue lorsque la pièce à travailler est positionnée.
2. La force de serrage est appropriée. Le mécanisme de serrage doit garantir que la pièce ne se desserre pas ou ne vibre pas pendant le traitement, tout en évitant une déformation inappropriée et des dommages superficiels de la pièce. Le mécanisme de serrage doit généralement avoir un effet autobloquant.
3. Le dispositif de serrage doit être facile à utiliser, économique et sûr.
4. La complexité et l'automatisation du dispositif de serrage doivent être compatibles avec le lot de production et la méthode de production. La conception structurelle doit être simple, compacte et utiliser autant que possible des composants standardisés.
39. Quels sont les trois éléments permettant de déterminer la force de serrage ?
Quels sont les principes de direction de la force de serrage et de sélection du point d’action ?
Taille, direction et point d'action
Le choix de la direction de la force de serrage doit généralement suivre les principes suivants :
1. La direction de la force de serrage doit favoriser le positionnement précis de la pièce sans détruire le positionnement. Pour cette raison, la force de serrage principale doit généralement être verticale par rapport à la surface de positionnement ;
2. La direction de la force de serrage doit être aussi cohérente que possible avec la direction de la plus grande rigidité de la pièce à usiner afin de réduire la déformation de serrage de la pièce à usiner ;
3. La direction de la force de serrage doit être autant que possible cohérente avec la direction de la force de coupe et la gravité de la pièce, afin de réduire la force de serrage requise.
Principes généraux de sélection du point de force de serrage :
1. Le point d'action de la force de serrage doit être directement dans la surface d'appui formée par l'élément de support pour garantir que la position de la pièce reste inchangée.
2. Le point d'action de la force de serrage doit être situé dans un endroit offrant une meilleure rigidité pour réduire la déformation de serrage de la pièce. 3. Le point d'action de la force de serrage doit être aussi proche que possible de la surface de traitement afin de réduire le moment de rotation de la pièce provoqué par la force de coupe.
40. Quels sont les mécanismes de serrage couramment utilisés ?
Concentrez-vous sur l'analyse et la maîtrise du mécanisme de serrage par coin.
- Structure de serrage en coin ;
- Structure de serrage en spirale ;
- Structure de serrage excentrique ;
- Structure de serrage de charnière ;
- Structure de serrage de centrage ;
- Structure de serrage de liaison.
41. Comment classer selon les caractéristiques structurelles des gabarits de perçage ?
Comment classer selon les caractéristiques structurelles du guide-mèche ?
Quels sont les types de connexion entre le gabarit de perçage et la pince ?
Selon les caractéristiques structurelles du gabarit de perçage :
1. Gabarit fixe ; 2. Gabarit rotatif ; 3. Retourner le gabarit 4. Couvrir le gabarit ; 5. Gabarit de colonne coulissante
Classification des caractéristiques de la structure du gabarit de forage :
1. Gabarit fixe ; 2. Gabarit remplaçable ; 3. Gabarit à changement rapide ; 4. Gabarit spécial.
La méthode de connexion entre le gabarit de perçage et le corps de serrage :
Fixe, articulé, séparé, suspendu.
L'avenir du machiniste CNC
Les machinistes CNC doivent avoir la capacité d'« innovation indépendante » et de « flexibilité ». Dans un marché en évolution rapide, plus les machinistes CNC ont de connaissances, plus leur compréhension et leur créativité sont fortes, et plus leur expérience est riche, plus ils sont capables de faire face à l'avenir et plus il est avantageux d'améliorer les capacités de développement technologique de entreprises modernes et contribuer au développement des entreprises. plus gros.
Si vous recherchez une entreprise d'externalisation, contactez-nous dès aujourd'hui pour obtenir un devis . Les ingénieurs et machinistes de Tuofa, spécialisés en usinage CNC, vous accompagnent dans la réalisation de vos projets. L'usinage CNC est notre cœur de métier. Experts en la matière, nous mettons notre savoir-faire et notre expérience à votre service en usinage CNC, en tôlerie et en impression 3D. Envie d'en savoir plus ? Consultez notre blog Tuofa ( gratuit).
 Processus complet de soudage de l'acier inoxydable, le mécanicien doit le savoir !




