 Tél/WeChat :
 Courriel :



 Accueil
Taraudage de fond : Guide complet pour le filetage des trous borgnes en usinage CNC

 Publié le : 15 juillet 2024

Les trous borgnes sont essentiels à de nombreuses conceptions. On rencontre souvent des contraintes d'espace. Dans certaines applications hautes performances, comme les implants médicaux ou les supports aérospatiaux, une force de serrage élevée est nécessaire. Un taraud de fond résout ce problème en créant un filetage très près du fond. On obtient ainsi un engagement maximal du filetage. Voici un guide complet pour le taraudage des trous borgnes en usinage CNC.
Qu'est-ce qu'un robinet de fond ?
Le taraud de fond est un outil d'usinage permettant d'améliorer le profil du filetage dans les trous borgnes. Ces tarauds pour trous borgnes présentent un nombre réduit de chanfreins. Ce faible cône (1 à 2 filets seulement) permet d'étendre la partie filetée au plus près du fond, assurant ainsi un engagement maximal du filetage.
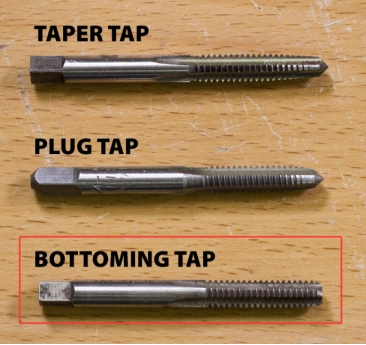
Choisir les robinets de fond appropriés
- Aluminium: Les tarauds en acier rapide poli ou en carbure, sans revêtement ou avec revêtement à faible friction, aident à empêcher l'aluminium de coller au tranchant.
- Acier au carbone: L'acier rapide (HSS) est généralement suffisant. Le nitrure de titane (TiN) réduit le frottement et améliore la résistance à l'usure.
- Acier inoxydable: L'acier HSS-Co offre une meilleure dureté à chaud. Le TiCN offre une résistance à l'usure supérieure sous fortes charges de coupe.
- Alliages titane/nickel : Les tarauds HSS-Co ou en carbure avec revêtements TiAlN/AlTiN sont mieux adaptés aux hautes températures de coupe.
Pourquoi le chanfrein court est-il important ?
Contrairement à un taraud conique ou à un taraud borgne, le chanfrein de fond d'un taraud est court. Il permet ainsi au tranchant de descendre jusqu'au fond. Ceci est particulièrement important dans les espaces restreints où l'épaisseur supplémentaire pour le dégagement inférieur est à proscrire. On peut citer comme exemples les composants automobiles, les moules, les pièces aérospatiales et les collecteurs hydrauliques. Un filetage sur toute la longueur assure un engagement maximal et une meilleure tenue.
Types de robinets de fond
Tout en conservant sa fonction principale de taraudage des trous borgnes près du fond, il existe certaines variantes de conception. Ces différents types de tarauds de fond s'adaptent à diverses conditions de fabrication. Dans ce contexte, les variables comprennent la profondeur du trou, le type de matériau, le profil du filetage et la facilité d'utilisation.
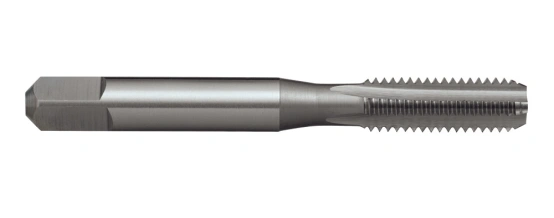
Taraud de fond à cannelures droites
Le taraud de fond à goujure droite est le plus couramment utilisé. Il présente une goujure droite sur toute sa longueur. Généralement, il sert aux trous borgnes courts. L'évacuation des copeaux peut s'avérer problématique pour les trous plus profonds. Ce type de taraud convient aussi bien au taraudage manuel qu'au taraudage à la machine.
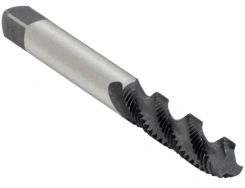
Taraud de fond à cannelures hélicoïdales
Le taraud de fond à goujures hélicoïdales offre une meilleure évacuation des copeaux. Ainsi, les copeaux remontent et sortent du trou en continu pendant le taraudage. Il est particulièrement adapté aux matériaux ductiles pour lesquels les longs copeaux peuvent poser problème. Le taraud de fond à goujures hélicoïdales permet également un taraudage plus profond, réduisant ainsi les risques d'accumulation de copeaux ou de rupture du taraud. La qualité du filetage est également supérieure avec un taraud de fond à goujures hélicoïdales.
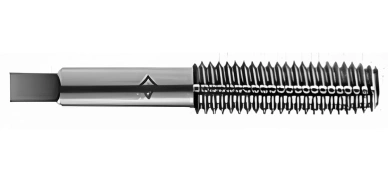
Robinet de fond de formage
Le taraudage par formage de fond repose sur la déformation plastique plutôt que sur l'usinage pour former le filetage. L'absence d'usinage élimine les problèmes liés aux copeaux. Les filetages obtenus sont plus résistants grâce à l'écrouissage. Cependant, un contrôle rigoureux du processus est indispensable pour un taraudage efficace. Une lubrification abondante peut s'avérer nécessaire. Les tarauds par formage de fond sont généralement limités aux matériaux tendres comme l'aluminium, le laiton ou l'acier doux.
Robinet semi-fondu
Le taraud semi-fondu présente un compromis entre le taraud ébaucheur et le taraud de fondu. Son chanfrein est légèrement plus long. Contrairement aux autres types, le taraud semi-fondu ne nécessite pas forcément de taraudage préalable avec un taraud ébaucheur. Il est particulièrement adapté aux travaux d'usinage léger ou de réparation.
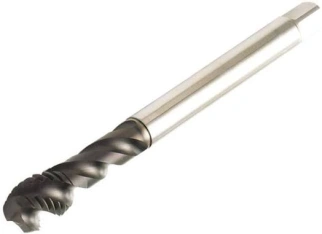
À quoi sert un robinet de fond ?
Les tarauds de fond sont fréquemment utilisés dans des applications critiques. Le taraudage des trous dans les composants exigeant une grande durabilité s'effectue ainsi avec des tarauds de fond. C'est pourquoi les industries de pointe comme l'aérospatiale, l'automobile ou le médical privilégient ce type de taraudage.
Filetage près du fond des trous borgnes
La fonction principale d'un taraud de fond est de réaliser un filetage près du fond des trous borgnes. Ceci est particulièrement avantageux dans les espaces restreints. On peut ainsi tarauder toute la longueur du trou borgne sans augmenter l'épaisseur du matériau.
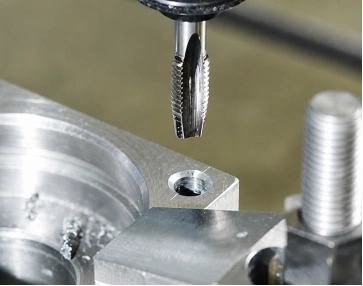
Finition du filetage après un taraudage
Après le taraudage avec un taraud de fond, une petite partie du trou peut rester non filetée. Un taraud de fond permet de prolonger la partie filetée après le taraudage de fond. Cette méthode en deux étapes réduit les efforts de coupe tout en minimisant les risques d'endommagement de la pièce ou du taraud.
Prolongement de filetages partiels dans des trous existants
Les tarauds de fond améliorent souvent la qualité du filetage. Ils permettent de combler les ruptures de filetage, optimisant ainsi l'engagement des vis et améliorant leur résistance à la traction.
Comment utiliser un taraud de fond pour usiner des trous ?
L'utilisation d'un taraud de fond nécessite de prendre en compte quelques éléments. Le respect des étapes de taraudage est indispensable pour obtenir des résultats précis. Le non-respect de certaines précautions essentielles peut rendre le trou taraudé inutilisable.
Étape 1 : Percer le trou taraudé au diamètre approprié
Utilisez des forets du diamètre extérieur approprié correspondant au taraud de fond. Percez un trou légèrement plus profond que la longueur de la fixation pour compenser le chanfrein du taraud de fond. Ébavurez l'ouverture du trou avant de tarauder.
Étape 2 : Prévoir un dégagement suffisant en dessous
Il convient de prévoir un espace supplémentaire pour le remplissage des copeaux et le chanfrein du taraud de fond. Cela évite une contrainte excessive sur l'outil.
Étape 3 : Commencez le filetage avant d’utiliser un taraud de fond
Le filetage initial doit être réalisé avec un taraud conique ou un taraud de finition. Ensuite, un taraud de fond est utilisé pour la finition. Le filetage existant guide le taraud de fond dans le trou, facilitant ainsi l'entrée et l'alignement.
Étape 4 : Maintenez le robinet aligné et droit.
Le taraud de fond doit être perpendiculaire à la pièce dès le départ. Un taraud mal aligné peut engendrer des contraintes latérales indésirables. La pression exercée sur le taraud de fond doit être uniforme afin d'obtenir un profil de filetage régulier. Il est important d'inverser périodiquement le sens de rotation du taraud de fond pour évacuer les copeaux.
Étape 5 : Arrêtez-vous avant que le robinet ne touche le fond du trou.
Notez la profondeur de perçage du taraud de fond et arrêtez le taraudage avant qu'il n'atteigne le fond. Sinon, vous exercerez une pression excessive sur le taraud, ce qui risque d'ébrécher le tranchant ou d'endommager le filetage.
Applications des robinets de fond
Les concepteurs et les machinistes expérimentés privilégient les tarauds de fond pour réaliser des filetages de haute qualité. Ces derniers améliorent non seulement la tenue des fixations, mais permettent également d'optimiser le poids. C'est particulièrement important dans les espaces restreints.
Boîtiers et enceintes en aluminium
Les boîtiers et coffrets en aluminium doivent souvent être compacts en raison de contraintes d'espace. Ces assemblages doivent également être légers. Dans ces cas, l'espace disponible dans les trous borgnes est limité. Le taraudage de fond permet donc d'exploiter cet espace au maximum. Parmi les applications courantes, on trouve les couvercles, les dissipateurs thermiques, les supports de circuits imprimés et les supports de capteurs.
Blocs de montage de précision
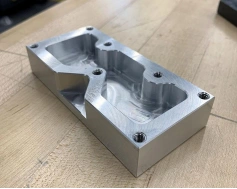
Les blocs de montage sont souvent soumis à des montages et démontages fréquents. Ils doivent donc présenter une grande résistance au serrage des fixations. Les tarauds de fond, en assurant un engagement maximal des fixations, contribuent également à cette résistance.
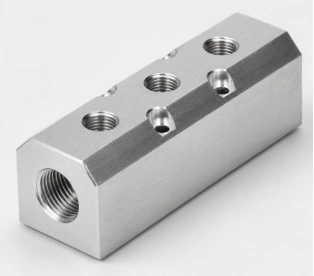
Collecteurs hydrauliques et pneumatiques
Les collecteurs hydrauliques et pneumatiques comportent de nombreux trous borgnes destinés aux orifices filetés. Des composants tels que les vannes, les raccords, les bouchons et les capteurs nécessitent souvent ces trous pour leur connexion. La profondeur de ces trous étant limitée, le taraud de fond permet d'exploiter efficacement cet espace restreint tout en garantissant une étanchéité fiable.
Pièces CNC sur mesure avec trous taraudés borgnes
De nombreuses pièces sur mesure, telles que les supports aérospatiaux, les composants de dispositifs médicaux, les effecteurs robotiques, etc., comportent des trous borgnes. Ces derniers sont souvent soumis à des contraintes d'espace et de poids. Le taraudage de fond contribue à une fabrication efficace. Il permet de créer l'espace nécessaire aux fixations structurelles, aux vis de réglage et aux éléments d'assemblage dissimulés.
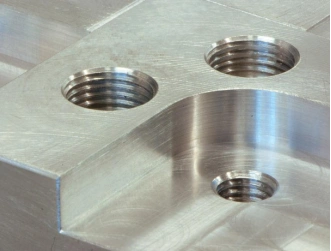
Défis liés à l'utilisation de tarauds de fond dans l'usinage CNC
Les tarauds de fond, très différents des autres outils de taraudage, présentent des défis spécifiques. Cependant, des solutions existent toujours. Une manipulation adéquate permet d'obtenir des avantages en termes de qualité du filetage, d'utilisation de l'espace et de performances élevées.
Couple de coupe élevé
Un couple de coupe élevé est un problème fréquemment rencontré. Les trous borgnes profonds sont les plus vulnérables. Les tarauds de fond, avec leur chanfrein court, s'engagent immédiatement dans tous les filets. Si la vitesse de taraudage est trop élevée, la lubrification insuffisante ou la profondeur de perçage trop faible, une force de coupe importante est à prévoir. Dans ce cas, l'utilisation d'un taraud de fond revêtu, avec une avance optimisée, peut s'avérer utile.
Début de sujet difficile
Certains machinistes tentent d'amorcer un filetage avec un taraud de fond. Or, ce type d'outil n'est pas conçu pour cela. Il est préférable d'utiliser un taraud conique ou un taraud ébaucheur. L'utilisation d'un taraud de fond malgré tout peut entraîner un défaut d'alignement ou la rupture du taraud.
Remplissage de copeaux dans les trous borgnes
Dans un trou borgne profond, un bourrage de copeaux est à prévoir si les précautions nécessaires ne sont pas prises. L'espace d'évacuation des copeaux étant limité, ils risquent de s'accumuler sous ou autour du taraud. Ceci peut entraîner une augmentation du couple ou endommager le profil du filetage. Ce problème est principalement observé avec les matériaux ductiles qui produisent des copeaux longs et filandreux. Pour y remédier, utilisez un taraud à goujure hélicoïdale, prévoyez un jeu suffisant au fond et versez de l'huile de coupe pendant le taraudage.
Usinabilité des matériaux
Le taraudage de matériaux peu usinables représente toujours un défi. Si les copeaux des matériaux ductiles ont tendance à poser problème, ceux des matériaux durs augmentent le couple. Une stratégie de taraudage optimisée est donc indispensable. Une compréhension approfondie des enjeux tels que le couple de coupe élevé, l'optimisation de la conception et la maîtrise du processus est par conséquent nécessaire.
Meilleures pratiques d'utilisation des tarauds de fond en usinage CNC
Comme évoqué précédemment, le taraudage présente certains défis. En optimisant le processus, ces défis peuvent être facilement surmontés. Il en résultera une meilleure qualité de filetage, un minimum de déchets et une efficacité accrue.
Utilisez le foret taraudé de la bonne taille
Le diamètre du trou percé doit être optimal. Un trou trop étroit engendrera des contraintes excessives entre le taraud et la pièce. À l'inverse, un trou trop large ne permettra pas un filetage correct. L'idéal est de se référer à un tableau de diamètres de perçage standard.
Profondeur du trou de contrôle
Idéalement, la profondeur du trou devrait être légèrement supérieure à la longueur du filetage. Ceci permet de ménager un dégagement suffisant au fond du trou. Conserver ce dégagement est souvent avantageux. Cela contribue à résoudre des problèmes tels que l'accumulation de copeaux, le contact de l'outil avec le fond du trou et un couple de coupe excessif.
Utiliser le picage
Le taraudage par à-coups est une technique efficace. Au lieu d'un taraudage continu, il consiste à alterner des frappes et des retraits du taraud. Ainsi, les copeaux longs sont fragmentés et évacués, et le fluide de coupe peut atteindre les arêtes.
Taraud de fond de trou par rapport aux autres tarauds filetés
Les tarauds de fond sont souvent confondus avec d'autres types de filetage. Il est important de bien distinguer les différents outils de taraudage pour les utiliser correctement. À cet égard, des tableaux sont présentés ci-dessous. Les principales caractéristiques de chaque outil y sont mises en évidence et comparées à celles des tarauds de fond.
Robinet de fond vs robinet à bouchon
|
Fonctionnalité |
Taraud de fond |
Branchez le robinet |
|---|---|---|
|
Chanfrein |
1-2 filetages chanfreinés |
3 à 5 filets chanfreinés. |
|
Profondeur de filetage |
Presque jusqu'au fond du trou |
fils incomplets en bas |
|
Début du sujet |
Nécessite des fils pré-coupés |
Peut créer des discussions |
|
Applications |
Filetage de finition pour trous borgnes |
Filetage à usage général et taraudage intermédiaire |
Robinet de fond vs robinet conique
|
Fonctionnalité |
Taraud de fond |
Robinet conique |
|---|---|---|
|
Chanfrein |
1 à 2 filets chanfreinés |
8 à 10 filets chanfreinés |
|
Capacité à démarrer un sujet |
Médiocre |
Excellent |
|
Force de coupe |
Meilleure performance du béton |
Coût en adjuvantation plus élevé. |
|
Applications |
Filetage final dans les trous borgnes |
Filetage initial dans les nouveaux trous |
Taraud à fond plat vs taraud à cannelures hélicoïdales
|
Fonctionnalité |
Taraud de fond |
Taraud à flûte en spirale |
|---|---|---|
|
Design |
Chanfrein court |
cannelures hélicoïdales |
|
Élimination des copeaux |
Évacuation limitée des copeaux |
Élimination efficace des copeaux |
|
Trous aveugles |
Augmente la profondeur du filetage |
Réduit le conditionnement des puces |
|
Applications |
Filetage de finition pour trous borgnes |
exploitation de matériaux ductiles |
Robinet à pointe de fond vs robinet à pointe hélicoïdale
|
Fonctionnalité |
Taraud de fond |
Taraud à pointe en spirale |
|---|---|---|
|
Flux de copeaux |
Des copeaux restent dans le trou |
Pousse les jetons vers l'avant, devant le robinet |
|
Type de trou |
trous borgnes |
à travers des trous |
|
Profondeur de filetage |
fond du trou |
Profondeur de filetage standard |
|
Applications |
filetage profond pour trous borgnes |
Taraudage à grande vitesse |
Taraud de fond vs fraise à fileter
|
Fonctionnalité |
Taraud de fond |
Moulin à fil |
|---|---|---|
|
Méthode d'enfilage |
Coupe le filetage en une seule opération de taraudage |
Génère des filetages par interpolation CNC |
|
Souplesse |
Un taraud par taille de filetage |
Un outil pour plusieurs diamètres |
|
Défaillance de l'outil |
sujet à la casse en cas de surcharge |
Risque de casse réduit |
|
Application |
Filetage standard à grand volume |
Usinage de précision |
Tap de fond vs Tap de forme
|
Fonctionnalité |
Taraud de fond |
Appuyez sur le formulaire |
|---|---|---|
|
Formation de fils |
En coupant |
Par déformation du matériau |
|
Production de puces |
Puces produites |
Fonctionnement sans puce |
|
Compatibilité des matériaux |
Pour la plupart des métaux |
Limité aux matériaux ductiles |
|
Applications |
Filetage à usage général. |
Production en grande série nécessitant des filetages résistants |
Conseils de conception pour les trous de robinetterie de fond
Des trous de taraudage bien conçus ne posent généralement aucun problème. Ils facilitent la fabrication et contribuent à améliorer la productivité et l'efficacité. À cet égard, quelques conseils de conception sont présentés ici.
Laissez un dégagement suffisant en dessous
Une conception efficace de la pièce garantit un jeu inférieur suffisant. Elle offre un espace ample pour les copeaux et le mouvement de l'outil de taraudage de fond. Si ce dernier ne peut pas se déplacer librement, cela peut entraîner une défaillance de l'outil.
Évitez les trous excessivement profonds
Les trous très profonds entravent l'évacuation des copeaux. Les outils de taraudage longs sont soumis à des charges inégales qui peuvent les déformer ou les casser. Une profondeur de trou optimale améliore l'efficacité d'usinage, réduit l'usure des outils et raccourcit les temps de cycle des machines CNC.
Longueur d'engagement du filetage appropriée
La longueur du filetage doit être suffisante pour supporter les charges. Un filetage excessivement long n'apporte aucun avantage significatif et représente, au contraire, un coût financier et de productivité important. Pour l'acier, une longueur d'engagement optimale est recommandée égale à une fois le diamètre de la fixation. Pour les métaux plus tendres, elle est de 1.5 à 2 fois le diamètre.
Étude de cas Tuofa : Filetage des trous borgnes des collecteurs hydrauliques
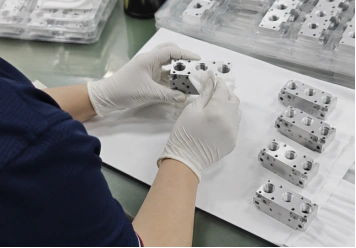
Notre client avait besoin d'un bloc collecteur hydraulique sur mesure pour un système de commande hydraulique compact. La pièce a été usinée en aluminium 6061-T6 et nécessitait plusieurs ports filetés pour les vannes, les raccords et les connexions de pression.
La conception du collecteur hydraulique comprenait :
- Dimensions générales : environ 120 × 80 x 50 mm
- Matière: Aluminium 6061-T6
- Multiple G1/4 et M8 Trous filetés
- Plusieurs trous taraudés borgnes de profondeur limitée
- Canaux internes percés transversalement pour le flux hydraulique
- Surfaces d'étanchéité planes nécessitant un assemblage sans fuite
Défi d'usinage
Le client exigeait une profondeur de filetage utile de 8 mm dans plusieurs trous borgnes pour une installation sécurisée des vannes et des raccords. Cependant, la profondeur disponible était limitée car les canaux d'huile internes se situaient juste derrière les parties filetées.
Résultat final
En appliquant le procédé de taraudage par fond, Tuofa a obtenu l'engagement de filetage requis sans modifier les dimensions d'origine du collecteur. Voici les résultats obtenus :
- Profondeur de filetage utilisable accrue à partir de 5 mm à 8 mm, répondant aux exigences de fixation du client.
- Nous avons conservé la conception compacte originale du collecteur sans augmenter l'épaisseur du bloc.
- Obtention d'une qualité de filetage constante sur plusieurs trous borgnes avec contrôle de la jauge de filetage.
- Réduction du risque de rupture du taraud grâce à l'optimisation de la profondeur du trou
Conclusion
Le taraud de fond est un outil permettant de tarauder des trous borgnes. Il crée un filetage très près du fond du trou, optimisant ainsi la profondeur de celui-ci. Il est particulièrement utile lorsque le poids ou l'espace sont des contraintes. La qualité du filetage obtenu est supérieure à celle des autres méthodes de taraudage. Bien que l'utilisation d'un taraud de fond puisse présenter certaines difficultés, une fois le processus optimisé, d'excellents résultats peuvent être obtenus sans problème majeur.
QFP
Un taraud de fond est-il utilisé uniquement pour les trous borgnes ?
En pratique, elles ne servent qu'aux trous borgnes. Mais en théorie, elles peuvent aussi servir aux trous traversants.
Pouvez-vous commencer par un robinet de fond ?
Le taraud de fond n'est pas conçu pour amorcer un taraudage. En réalité, il est utilisé pour la finition.
Quels matériaux sont difficiles à tarauder par fond de cuvette ?
Les matériaux durs génèrent des couples de coupe excessifs. Les métaux tendres produisent des copeaux longs et filandreux. Dans les deux cas, la situation est problématique.
 Types d'instruments de mesure pour le contrôle CNC : Comment contrôler avec précision les pièces usinées




