 Tél/WeChat :
 Courriel :



 Accueil
Usinage CNC 5 axes au micron près pour composants de robots humanoïdes

 Publié le : 7 janvier 2025

Une étude de cas représentative illustre la fabrication par Tuofa CNC Machining de composants de transmission de haute précision pour robots humanoïdes en acier inoxydable 17-4PH . Elle met en lumière l'usinage CNC 5 axes pour des tolérances serrées (±0.005–0.01 mm).
En bref
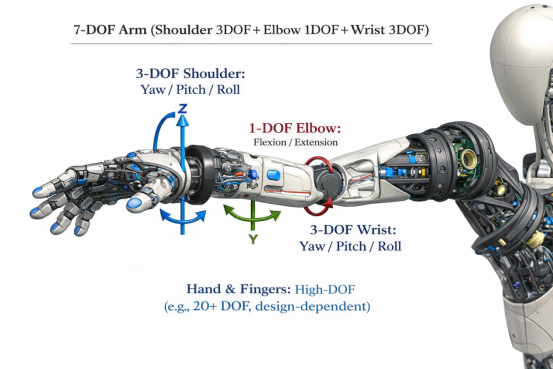
Tuofa CNC Machining a fabriqué un composant de transmission de haute précision destiné à l'articulation de rotation poignet/main d'un robot humanoïde. Ce composant robotique , usiné en acier inoxydable 17-4PH, nécessitait un contrôle dimensionnel au micron près avant assemblage. Le client a fourni plus d'une douzaine de conceptions de pièces ; nous avons sélectionné les une ou deux plus complexes pour la validation initiale de nos capacités et avons réalisé la revue de conception, l'usinage d'essai, la vérification et la validation client en deux semaines environ.
- Matériaux robotiques: Acier inoxydable 17-4 PH.
- Cible de tolérance (pré-assemblage) : +/-0.005 à 0.01 mm sur les caractéristiques critiques.
- Processus principal : usinage CNC 5 axes.
- Résultat : capacité atteinte d'environ 0.01 mm sur les dimensions critiques ; le client a confirmé l'adéquation fonctionnelle.
- Applications : utilisé dans l'articulation robotique, qui permet un mouvement à 360°.
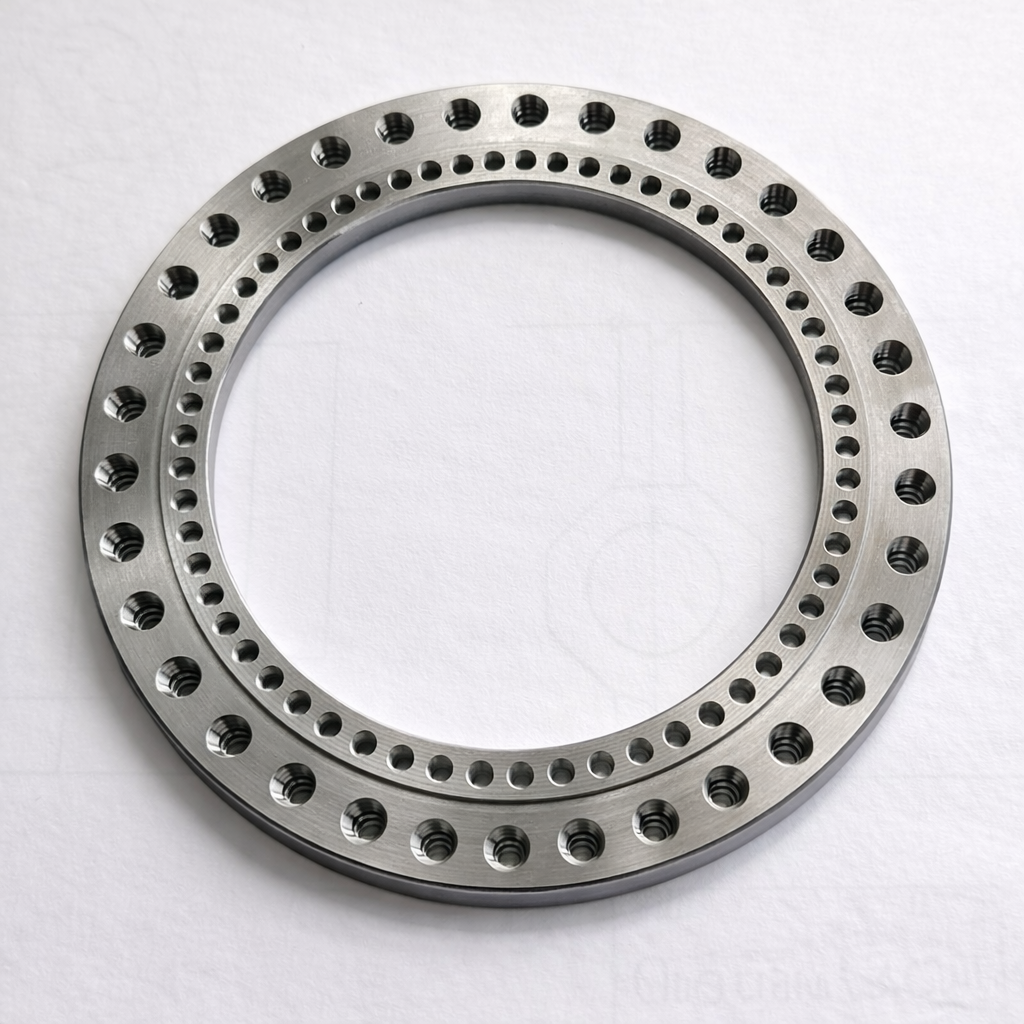
(Juste pour référence)
Avis de confidentialité : Depuis 20 ans, Tuofa CNC Machining accorde une grande importance à sa réputation et s’engage à ne jamais divulguer les informations relatives aux produits ou aux conceptions de ses clients. Les valeurs numériques et les détails présentés dans cette étude de cas sont issus des normes industrielles et ne proviennent pas d’informations clients. Cette étude de cas vise à illustrer notre expérience et nos compétences en usinage, ainsi que les détails des services que nous proposons.
Contexte du projet
Les robots humanoïdes imposent des exigences particulièrement strictes aux pièces de transmission articulaire, car les erreurs de précision s'accumulent tout au long de la chaîne cinématique. Un léger écart au niveau de l'articulation du poignet peut se traduire par une erreur notable de positionnement de l'effecteur, une charge inégale sur les roulements, un jeu accru ou une usure accélérée des composants en contact. C'est pourquoi la conception des articulations robotiques spécifie généralement des limites strictes en matière de concentricité, de faux-rond, de planéité et d'ajustement des paliers, souvent à l'échelle micrométrique.
Pour définir le niveau de tolérance, la norme ISO 286 établit des classes de tolérance internationale (TI) pour les tolérances dimensionnelles. Des bandes de tolérance de l'ordre du micron, telles que 5 à 10 micromètres, sont comparables aux classes TI les plus strictes pour les dimensions courantes d'arbres et d'alésages. Le tableau ci-dessous présente des valeurs illustratives calculées à partir de la formule de l'unité de tolérance de la norme ISO 286-1 pour certains diamètres nominaux (les valeurs sont exprimées en bande de tolérance totale en micromètres).
|
Diamètre nominal D (mm) |
Bande IT5 (µm) |
Bande IT6 (µm) |
Bande IT7 (µm) |
Utilisation typique |
|
10 |
7 |
10 |
16 |
Ajustements de précision pour arbres/alésages |
|
30 |
10 |
14 |
23 |
Ajustements de précision pour arbres/alésages |
|
50 |
12 |
17 |
27 |
Ajustements de précision pour arbres/alésages |
Remarque : La bande affichée correspond à la largeur de tolérance totale pour la classe IT dans la plage de tailles sélectionnée. La tolérance équivalente +/- est approximativement égale à la moitié de la bande.
Composant et fonctionnel
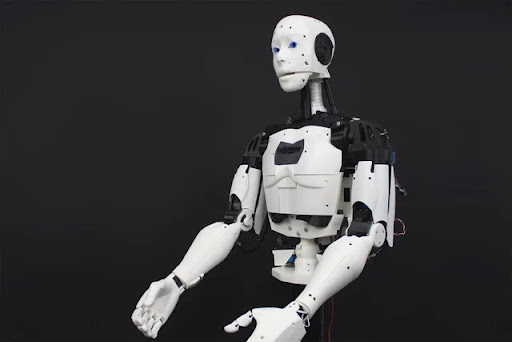
L'application concerne un axe de rotation de la main à 360 degrés pour un robot humanoïde. Au niveau du système, la rotation du poignet est généralement réalisée par l'interaction des éléments suivants :
- Arbre mécanique : assure l'axe de rotation et supporte le couple et les charges de flexion.
- Roulements : assurent la rotation avec un frottement contrôlé et maintiennent le positionnement radial/axial.
- Composants de transmission : transfèrent le couple entre l'actionneur et l'axe de rotation de la main (par exemple, interfaces d'engrenages, accouplements ou réducteurs).
Défis techniques
Le projet était contraint par des tolérances serrées, un comportement complexe des matériaux et des exigences relatives à de multiples références. Les principaux défis techniques étaient les suivants :
- Bande de tolérance au niveau du micron : les dimensions critiques doivent être contrôlées à +/-0.005 à 0.01 mm avant l’assemblage.
- Cohérence entre les caractéristiques : contrôle de la concentricité et du faux-rond entre plusieurs diamètres sur l'arbre.
- Usinage 17-4 PH et la stabilité : contrôle de l’usure des outils, de l’apport de chaleur et des déformations potentielles.
- Intégrité de surface : bords sans bavures et finition de surface stable sur les interfaces de roulement et d'étanchéité.
- Complexité de la vérification : l'incertitude de mesure devient une fraction importante de la tolérance à 5-10 microns.
Processus de fabrication
Nous avons mis en œuvre un flux de travail structuré, de la revue de conception à la validation.
1) Planification des processus
Le client a fourni plus d'une douzaine d'options de conception. Nous avons sélectionné les 1 ou 2 plus complexes comme objectif initial afin de réduire les risques du programme dès le début. L'analyse technique a permis d'identifier les caractéristiques critiques pour la qualité (CTQ) et d'établir une stratégie de référence pour minimiser les erreurs d'empilement.
- Caractéristiques CTQ identifiées : diamètre(s) du siège de palier, planéité de l’épaulement d’accouplement, faux-rond de l’arbre, position de l’élément fileté et perpendicularité de l’interface.
- Stratégie de référence : référence primaire sur un repère cylindrique stable ; référence secondaire sur une face axiale ; référence tertiaire sur un élément claveté/plat.
- Processus d'usinage : ébauche -> stabilisation des contraintes -> semi-finition -> usinage de finition -> ébavurage -> contrôle final.
2) Stratégie d'usinage à 5 axes
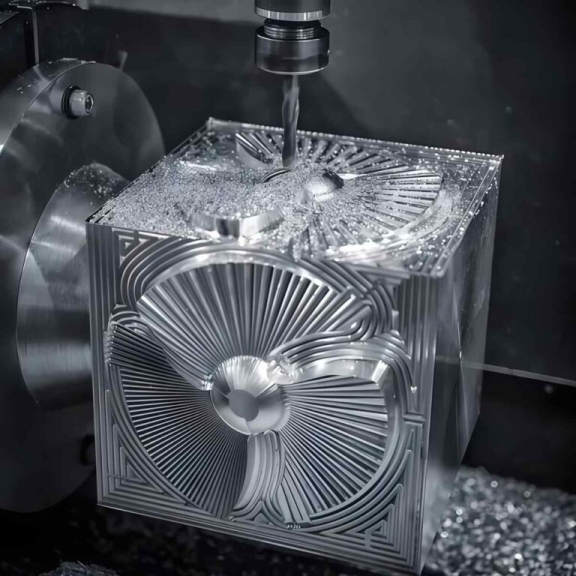
Afin de garantir une précision au micron près, nous avons usiné autant de caractéristiques critiques que possible en une seule opération sur une machine CNC 5 axes . Cela réduit les erreurs de repositionnement et assure l'alignement de toutes les caractéristiques sur les mêmes références.
- Outillage : outillage en carbure de qualité supérieure à usure contrôlée ; passes de finition dimensionnées pour minimiser la déviation.
- Contrôle thermique : stratégie de gestion du liquide de refroidissement et température stable de l'atelier pour réduire la dérive thermique.
- Programmation : Simulation FAO pour éviter les collisions et assurer un engagement continu de l'outil lorsque cela est possible.
3) Finition de surface
Après une semi-finition permettant de contrôler la surépaisseur d'usinage, les passes finales ont été réalisées avec des paramètres conservateurs et une trajectoire d'outil constante afin d'améliorer l'intégrité de surface. L'ébavurage a été effectué selon une méthode contrôlée pour éviter le roulis des arêtes ou toute variation dimensionnelle sur les arêtes CTQ.
- Dimensionnement final : outils de finition spécifiques pour les sièges de roulement et les diamètres d’accouplement.
- État des bords : exigence d’absence de bavures aux interfaces fonctionnelles ; critères d’inspection visuelle et tactile.
- Caractéristiques du filetage : usinage et vérification des trous taraudés à l’aide de calibres.
4) Métrologie et réception
La stratégie de mesure a été conçue en tenant compte de l'incertitude de mesure par rapport à la tolérance. Des contrôles en cours de production ont permis de maîtriser la dérive avant la finition finale, et la réception finale s'est faite sur la base d'un rapport d'inspection complet.
Résultats et commentaires des clients
En deux semaines environ (confirmation de la conception → essai → vérification → validation client), nous avons atteint une précision dimensionnelle de pré-assemblage de l'ordre de 0.01 mm sur les dimensions critiques, conforme aux exigences du client. Ce dernier a confirmé que la pièce répondait aux besoins fonctionnels de son assemblage.
- Capacité atteinte : environ 0.01 mm sur les principales dimensions de pré-assemblage.
- Impact du programme : le succès initial obtenu sur la conception la plus complexe a réduit les risques ultérieurs pour les autres variantes de conception.
Conclusion
Afin de protéger la propriété intellectuelle de nos clients, cette étude de cas s'appuie sur des exemples représentatifs et conformes aux normes, plutôt que sur des données de conception spécifiques. Elle met en lumière le principal atout de Tuofa CNC Machining : la production de pièces de transmission robotiques de haute précision, réalisées par usinage CNC 5 axes et répondant à des exigences strictes. Nous accompagnons nos clients grâce à un processus piloté par l'ingénierie, depuis l'étude de faisabilité et l'usinage d'essai jusqu'aux prototypes validés et à la production en petites séries, dans le respect absolu de la confidentialité.
 Comment créer des supports solaires personnalisés sur Tuofa ?




