 Tél/WeChat :
 Courriel :



 Accueil
Innovation de la méthode d'usinage des pièces plates à gorges profondes

 Publié le : 6 novembre 2023

La méthode d'usinage décrite ici concerne spécifiquement le tournage de la pièce principale d'une rainure profonde plane. Tuofa CNC Machinery a conçu un outil de rainurage spécial pour l'usinage de rainures profondes sur surfaces planes. Grâce à l'innovation dans la conception de la structure et de la forme de l'outil, ainsi qu'à l'organisation rationnelle du processus, l'usinage des pièces à rainure profonde planes a été réalisé avec succès.
Art antérieur : Le procédé d'usinage est appliqué au domaine de l'usinage par tournage par lots et à la fabrication de pièces plates et à gorges profondes.
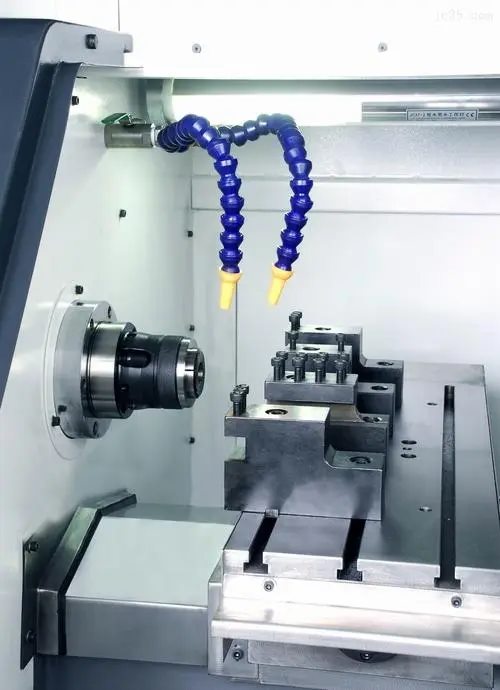
1. Structure des pièces et exigences techniques
La structure de la pièce est illustrée à la figure 1-7. Le matériau de la pièce est du 2Cr13, qui doit être trempé et revenu après un tournage grossier. La dureté est de 269 ~ 292HB. La tolérance de la taille du trou intérieur de la pièce est de φ42 mm. ° La valeur de rugosité de surface de la surface du cône est Ra=0.4 μm, et la valeur de rugosité de surface de la surface du cône du cercle extérieur à 120° est Ra=0.4 μm. Les exigences techniques stipulent que la dureté du traitement thermique local de la surface du cône est de 48 ~ 52HRC et qu'elle correspond aux pièces concernées.
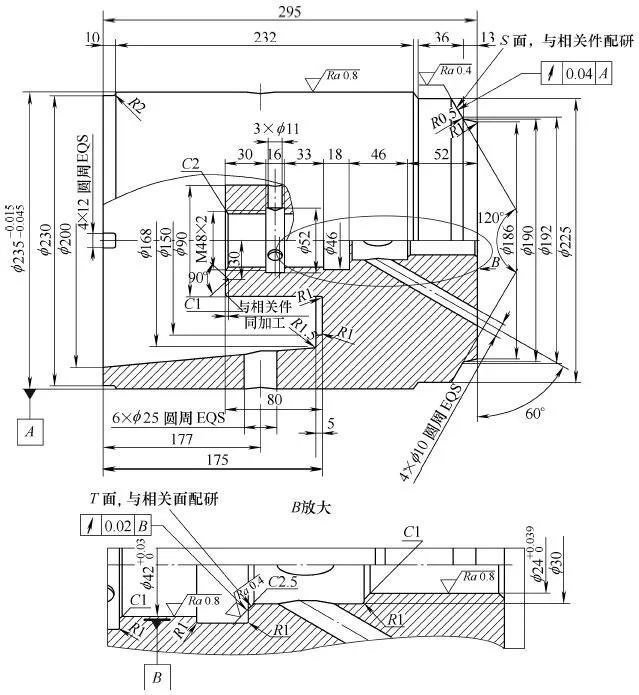
Figure 1-7 Vanne principale d'une pièce
2. Analyse de la technologie de traitement
L'usinage de cette pièce présente les difficultés techniques suivantes :
(1) La face d'extrémité de la rainure plane a une profondeur de 175 mm à partir de la face d'extrémité gauche de la pièce et à 80 mm de la face d'extrémité avec une taille de φ90 mm. L'espace au niveau de la rainure profonde est petit, la quantité de coupe est importante et l'élimination des copeaux est difficile.
(2) Les performances de coupe de l'acier inoxydable sont médiocres, principalement dans les cas suivants : ① Une plasticité élevée, ce qui rend l'écrouissage sérieux pendant le traitement et augmente la résistance à la coupe. ②La température de coupe élevée rend l'outil facile à porter. ③Il est facile de coller le couteau et de générer un bord accumulé. ④ Les copeaux ne sont pas faciles à boucler et à casser.
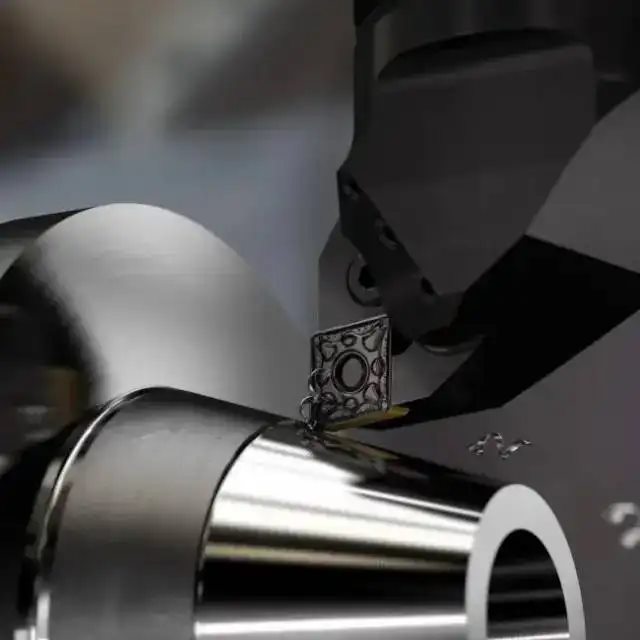
3. Mesures techniques
Compte tenu des difficultés de traitement ci-dessus, les mesures techniques suivantes ont été prises :
(1) Concevoir et fabriquer un outil de rainurage spécial pour l'usinage de rainures profondes planes. Lors du tournage CNC d'une rainure plane, l'une des extrémités de l'outil de rainurage joue le rôle d'un alésage. Afin d'éviter les interférences entre l'outil de tournage CNC et la surface arquée de la pièce, l'extrémité arrière de l'outil est arquée selon le diamètre de l'arc de la rainure plane, garantissant ainsi un angle de dépouille précis. L'autre extrémité de l'outil de rainurage plane joue le rôle d'un outil de tournage pour le cercle extérieur. Lors du tournage d'une rainure profonde plane, l'extrémité de l'outil est très longue, sa rigidité est faible et elle est susceptible de provoquer des vibrations. Elle est également arquée, garantissant ainsi un angle de dépouille précis.
Le couteau à rainurer est composé de trois parties de soudage : la partie de serrage, le corps de la fraise à surface en arc et la tête de coupe en carbure :
①La partie de serrage est en acier 45.
②Le corps de la fraise à surface à double arc est constitué d'un tuyau en acier 30CrMnSi avec un diamètre extérieur de 140 mm et un trou intérieur de 128 mm transformé en bandes par fraisage horizontal. Afin d'augmenter la résistance du corps de la fraise, la dureté de trempe du traitement thermique est de 38 ~ 42HRC.
③La tête de coupe en carbure cémenté adopte YG8N, YW1, YW2 et le type de lame est C304.
Paramètres géométriques et caractéristiques de coupe du couteau à rainurer :
①Les copeaux en forme de bande ont une forte performance de perçage lorsqu'ils voient la couture. La méthode de rainurage améliore les conditions d'élimination des copeaux, prolonge la durée de vie de l'outil de 3 fois et augmente l'efficacité de la production de 1 fois.
②Le grand angle de coupe est associé à un chanfreinage négatif et la pointe de l'outil adopte un coin arrondi de R1 mm, ce qui réduit la force de coupe, renforce le tranchant et augmente la durée de vie de l'outil. La structure de l'outil de rainurage est illustrée à la Figure 1-8.
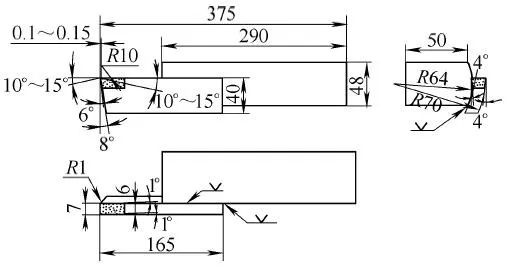
Figure 1-8 Couteau à rainurer spécial
(2) Concevoir et fabriquer un porte-outil à trou intérieur de serrage rond pour résoudre les problèmes de traitement liés au tournage du filetage intérieur M48 × 2, du trou intérieur de l'image φ42 mm et du trou intérieur φ30 mm et de l'outil vide du trou intérieur. La structure est illustrée à la figure 1-9.
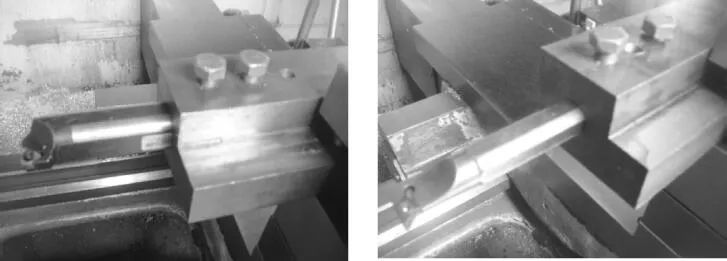
Figure 1-9 Porte-outil à trou intérieur à serrage circulaire
(3) Concevoir et fabriquer le porte-outil à trou intérieur de la table à outils, qui résout le problème de traitement conique du grand diamètre d'extrémité de φ200 mm et du petit diamètre d'extrémité de φ168 mm. La structure est illustrée à la figure 1-10.
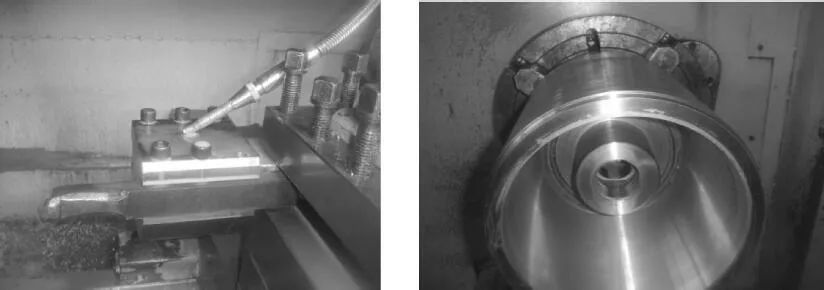
Figure 1-10 Porte-outil à trou intérieur de la table à couteaux
4. Plan de processus de tournage CNC
Le plan de processus adopté par l'usinage CNC est le suivant :
①Tournage grossier, le diamètre extérieur du tournage grossier est de φ239 mm, la longueur de contrôle est de 298 mm, le diamètre du trou intérieur est de φ143 mm et la profondeur est de 90 mm.
② Trempe et revenu, 280 ~ 320HBW.
③Tournage semi-fini, trou intérieur φ42 mm, φ24 mm, surface T avec tolérance Ra = 0.4 μm 0.4 ~ 0.5 mm, cercle extérieur φ235 mm, surface Ra = 0.4 μm S avec tolérance 0.6 ~ 0.7 mm, le diamètre de la grande extrémité est φ200 mm, et la conicité du diamètre de la petite extrémité est de φ168 mm, et le volume de finition CNC est de 2 à 3 mm.
④Tournage CNC, contrôle le cône du diamètre de la grande extrémité φ200 mm et du diamètre de la petite extrémité φ168 mm.
⑤ Tracez une ligne.
⑥Fraisage vertical, distribution circulaire 4×12.
⑦ Des pinces, 6 × φ25 mm sont uniformément réparties autour de la circonférence, 3 × φ11 mm, 4 × φ10 mm sont uniformément réparties autour de la circonférence.
⑧Trempe de surface, dureté 45 ~ 48HRC (au niveau du trou intérieur avec tolérance, la surface conique T de Ra=0.4 μm, la surface conique S du cercle extérieur Ra=0.4 μm).
⑨ Rectification externe, φ235 mm sur la photo.
⑩ Meulage interne, image φ42 mm, image φ24 mm, pour garantir la tolérance de position.
⑪ Le mandrin de tournage CNC à simple action est aligné pour garantir la tolérance de position de la pièce. La surface conique en T du trou intérieur Ra=0.4 μm est usinée (outil de soudage du trou intérieur YT726) et l'outil en nitrure de bore cubique est utilisé pour faire tourner le cercle extérieur Ra=0.4 μm. Surface effilée S et utilisez une pâte abrasive diamantée pour polir Ra = 0.4 μm.
 Le meilleur processus pour les pièces de cylindre en aluminium à paroi mince de haute précision




