 Puh/WeChat:
 Sähköposti:



 Etusivu
Mikä on siirtymäsovite? Sovellukset, CNC-koneistus ja suunnittelu

 Julkaistu: 14. elokuuta 2024

Käytetty mekaaninen sovitustyyppi voi ratkaista suunnitteluprojektin onnistumisen tai epäonnistumisen. Siirtymäsovitus on laajalti käytetty kategoria, joka määrittää, että osat eivät saa olla liian löysiä eivätkä liian tiukkoja. Tämä tietty spesifikaatioiden joukko voidaan saavuttaa valmistustoiminnoilla, kuten CNC-koneistuksella . Tämä artikkeli sisältää kaiken, mitä siirtymäsovituksesta on tiedettävä.
Mikä on siirtymäsopivuus?
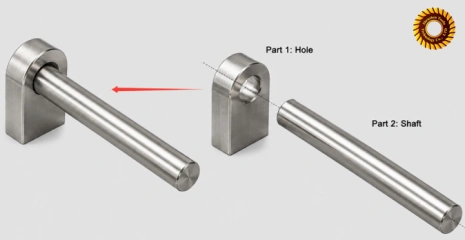
Siirtymäsovite on eräänlainen suunnittelusovite, jossa reikä on hieman akselia pienempi. Se on suunniteltu optimaaliseksi sovitukseksi käsin kokoonpanoa ja saumatonta kohdistusta varten. Usein osien kokoonpanossa reikä ja akseli eivät välttämättä sovi ihanteellisesti vaadittuun sovellukseen.
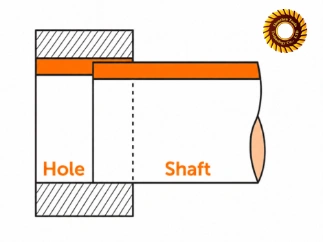
Onko siirtymäistuvuus löysä vai tiukka?
Siirtymäsovite on suunniteltu teknisen sovituksen keskitietä varten (eli ei liian löysä eikä liian tiukka); siinä voi kuitenkin olla paljon häiriöitä tai välystä sovelluksesta ja toleranssialueesta riippuen. Tässä sovitus voi olla joko vapaa sovitus tai tiukka sovitus. Vapaassa sovituksessa on enemmän välystä ja suurempi toleranssi (+0.2 mm - +0.5 mm reikien tapauksessa ja -0.2 mm - -0.5 mm akseleiden tapauksessa). Toisaalta sovitusta, jossa on vähemmän välystä ja tiukempi toleranssi (+0.01 mm - +0.03 mm reikien tapauksessa ja -0.01 mm - -0.03 mm akseleiden tapauksessa), kutsutaan tiukaksi sovitukseksi.
Siirtymäsovitus vs. välys- ja interferenssisovitus
Konetekniikassa on kolme päätyyppiä sovituksia:
- häiriösovitus
- välyssovite
- siirtymäsovitus
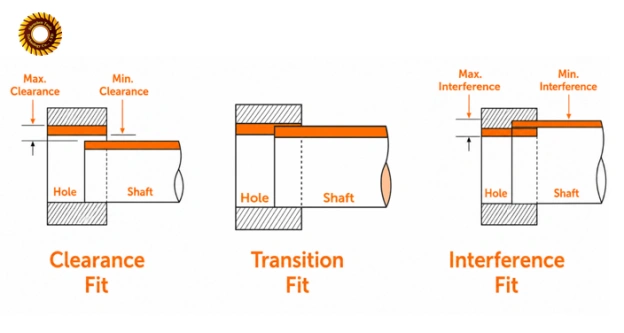
Kaikki riippuu sovelluksesta; välyssovite antaa osille suuremman liikkumisvapauden, kun taas puristussovite vaatii tiukan sovituksen, joka vaatii jonkin verran voimaa osien kokoamiseen. Siirtymäsovite on kompromissi näiden kahden välillä, ja sitä käytetään sovelluksissa, jotka vaativat sekä tilapäistä liikettä että varmaa asemointia. Lue video saadaksesi paremman käsityksen.
Miksi siirtymäsovituksia käytetään?
Siirtymäsovitteita käytetään tarkoissa sovelluksissa, jotka saattavat vaatia satunnaista purkamista. Koska tällaisilla sovitteilla on pieni tai olematon välys, ne voivat tarjota rakenteellista vakautta sekä mahdollisuuden mekaaniseen liikkeeseen.
Paranna paikannuksen vakautta
Tässä tapauksessa harkitaan suuren välyksen sovitetta. Reiän sisällä oleva akselille jäävä tila tarjoaa liikkumisvapautta, mutta se heikentää komponenttien asennon vakautta. Osien kokoaminen on helpompaa ja kitka on vähäinen, mutta ne liikkuvat lähes jatkuvasti. Siksi joskus siirtymäsovite on sopivampi, koska se tarjoaa vakautta estämättä liikkuvuutta.
Salli kokoaminen ja purkaminen
Monimutkaisten koneiden säännöllinen huolto voi vaatia yksittäisten osien satunnaista purkamista ja uudelleenkokoamista. Siirtymäsovitteet, jotka ovat helpompia koota kuin puristussovitteet, sopivat parhaiten tähän tarkoitukseen. Vaikka osien yhdistäminen pienen välyksen sovitteissa saattaa vaatia jonkin verran voimaa, osien purkamiseen on silti riittävästi liikevaraa tarvittaessa.
Missä siirtymäsovituksia käytetään?
Tämän tyyppisiä sovituksia käytetään laajasti autoteollisuudessa ja teollisuuskoneteollisuudessa. Joillakin teollisuudenaloilla, kuten ilmailu- ja avaruusteollisuudessa sekä lääkinnällisten laitteiden valmistuksessa, on ainutlaatuisia vaatimuksia, jotka otetaan asianmukaisesti huomioon siirtymäsovitteiden avulla.
Komponenttien sijoittaminen ja paikantaminen
Siirtymäsovitteita käytetään yleisesti silloin, kun komponentti on asetettava tukevasti ja sen on voitava liikkua hieman tarvittaessa. Koska asemointikomponenteissa on tyypillisesti yksi kiinteä komponentti ja yksi liikkuva työkalu, siirtymäsovitteet sopivat niille hyvin.
Akseli- ja napaliitännät
Akseli-napa-liitokset ovat yleinen siirtymäsovitteiden sovellus, koska niiden on pidettävä napa samankeskisesti akseliin nähden minimoimalla liikkeellä.
Irrotettavat tarkkuuskokoonpanot
Siirtymäliitos voidaan tyypillisesti asentaa ja purkaa käsin tai kevyillä mekaanisilla keinoilla, kuten kierteittämällä. Tilanteissa, joissa vaaditaan sekä asennon vakautta että toistettavuutta ja myös irrotettavaa liitosta, voidaan harkita siirtymäliitosta.
Mitä ovat yleiset siirtymävaiheen sovitustoleranssit?
Seuraava taulukko esittää yleisiä välyksen sovitustoleranssit ISO-standardien mukaisesti käyttäen 25 mm:n nimelliskokoa vertailuna:
|
Fit |
Maksimivälys |
Maksimaalinen häiriö |
Tyypillinen taipumus |
|---|---|---|---|
|
H6/js5 |
0.0175 mm |
0.0045 mm |
Erittäin tarkka, suhteellisen löysä siirtymä |
|
H6/k5 |
0.011 mm |
0.011 mm |
Tarkka ja tasapainoinen siirtymä |
|
H6/m5 |
0.005 mm |
0.017 mm |
Tarkka siirtymä, joka pyrkii interferenssiin |
|
H7/js6 |
0.0275 mm |
0.0065 mm |
Suhteellisen löysä siirtymä |
|
H7/k6 |
0.019 mm |
0.015 mm |
Yhteinen tasapainoinen siirtymä |
|
H7/m6 |
0.013 mm |
0.021 mm |
Tiukempi siirtymä |
|
H7/n6 |
0.006 mm |
0.028 mm |
Voimakkaasti taipuvainen interferenssiin |
|
H8/js7 |
0.0435 mm |
0.0105 mm |
Laajemman toleranssin omaava, suhteellisen löysä siirtymä |
|
H8/k7 |
0.031 mm |
0.023 mm |
Laajemman toleranssin tasapainoinen siirtymä |
|
H8/m7 |
0.025 mm |
0.029 mm |
Laajemman toleranssin siirtymä pyrkii tiukentumaan |
H7/js6 vs. H7/k6 vs. H7/m6
Samalla H7-reiällä H7/js6 on löysin, H7/k6 tarjoaa tasapainoisemman siirtymäistuvuuden ja H7/m6 on tiukin ja siten taipuvaisin häiriintymään.
Kuinka valita tarvittava istuvuus?
Vastaa itse muutamaan kysymykseen. Tarvitsemmeko tiukan vai löysän sovituksen? Liikkuvatko tarvittavat osat jatkuvasti vai jäävätkö ne jumiin paikoilleen? Mitä materiaaleja tarvitset ja miksi? Onko sinun pakko koota ja purkaa eri komponentit? Onko osien kokoaminen ja purkaminen välttämätöntä huollon aikana? Vastaamalla näihin kysymyksiin voidaan valita haluttu sovitus. Siksi oikean sovituksen valitseminen tapahtuu seuraavasti:
- Varmista kokoonpanon toiminnot
- Ota huomioon materiaalit ja käyttöolosuhteet
- Määritä hyväksyttävä etäisyys ja häiriöt
- Valitse toleranssiyhdistelmä
- Tarkista geometria ja pintavaatimukset
- Arvioi valmistus, kokoonpano ja kustannukset
Käytännössä, jos sinun on suunniteltava uusi tuote, joka sisältää reikiä ja akseleita, voit käyttää yhteistä reikäpohjajärjestelmää, koska sekä akselit että reiät ovat uusia. Jos sinulla on kuitenkin ollut akseli ja nyt sinun tarvitsee vain suunnitella reikä, miten voit valita oikean siirtymäsovitteen? Jotta akselisi sopisi saumattomasti reikään, sinun on määritettävä tarvittava välys tai häiriö ja valittava sitten vastareiän toleranssi.
Esimerkiksi sinulla on vakiotappi ja toleranssi on Ø10 m6 -tappi. Jos H7/m6:n suurin välys ja suurin häirintä täyttävät suunnitteluvaatimukset, sinun tulee valita H7-reiän toleranssi. Muussa tapauksessa valitse jokin muu toleranssi.
Miten lasketaan siirtymäsopivuus?
Siirtymäsovite lasketaan vertaamalla reiän ja akselin kokorajoja niiden toleranssiluokkien perusteella. Jokaisella osalla on sallittu enimmäis- ja vähimmäiskoko:
Reikä: Reiän maksimi = nimellismitta + ES ja reiän minimi = nimellismitta + EI
Akseli: Akseli max = Nimellisarvo + es ja Akseli min = Nimellisarvo + ei
(ES/EI = reiän ylä-/alapoikkeama; es/ei = akselin ylä-/alapoikkeama, isot kirjaimet rei'ille, pienet kirjaimet akseleille.)
Kuinka laskea suurin mahdollinen välys
Suurin välys saavutetaan, kun reikä on suurimmassa sallitussa koossa ja akseli on pienimmässä sallitussa koossa. Se edustaa suurinta mahdollista positiivista rakoa vastakkaisten osien välillä määriteltyjen toleranssien rajoissa. Voimme laskea sen seuraavasti:
Maksimivälys = Reiän maksimiarvo − Akselin minimiarvo
Mikä on reiän enimmäiskoko vähennettynä akselin vähimmäiskoolla.
Kuinka laskea suurin mahdollinen interferenssi
Suurin sallittu interferenssi esiintyy, kun akseli on suurimmassa sallitussa koossa ja reikä on pienimmässä sallitussa koossa. Se edustaa suurinta mahdollista päällekkäisyyttä vastakkaisten osien välillä määriteltyjen toleranssien rajoissa. Tämä voidaan määrittää seuraavasti:
Maksimaalinen häiriö = Akselin maksimi − Reiän minimi
Tämä on akselin ylärajan ja reiän alarajan välinen ero.
Yksinkertainen H7/k6-laskuesimerkki
Oletetaan nimelliskooksi 25 mm H7/k6-sovitteelle. ISO 286 -standardin mukaan :
- Reiän (H7) enimmäishalkaisija: Ø25.000 - Ø25.013 mm
- Akselin (k6) enimmäishalkaisija: Ø25.002 - Ø25.011 mm
Käyttämällä yllä olevia kaavoja, meillä on seuraava:
Suurin välys = 25.013 − 25.002
= +0.011 mm
Suurin interferenssi = 25.011 − 25.000
= +0.011 mm
Kokoonpanovälys on: -0.011 mm - +0.011 mm. Näin ollen tiukin (min) sovite on -0.011 mm ja löysin (max) +0.011 mm.
Mitkä tekijät vaikuttavat siirtymäsopivuuteen?
Siirtymäsovitekokoonpanon suorituskykyyn vaikuttaa useita tekijöitä. Näitä ovat sovitepituus ja kosketuspinta-ala, lämpölaajeneminen sekä pintakäsittely. Tässä on selitys näille vaikutuksille:
Istuvuuspituus ja kosketuspinta-ala
Sovituspituus tarkoittaa kahden koneenosan välisen kosketuksen pituutta, kun taas kosketuspinta-ala tarkoittaa kahden koneenosan välisen kosketuksen pinta-alaa. Nämä tekijät ovat tärkeitä, koska ne vaikuttavat akselin ja reikäparin väliseen välykseen lisääntyneen kitkan vuoksi.
Materiaalin lämpölaajeneminen
Eri materiaalit reagoivat lämpötilan muutoksiin eri tavoin. Tästä syystä optimaalisen siirtymäsovitteen saavuttamiseksi käytettyjen materiaalien lämpölaajeneminen on otettava huomioon. Jos akseli laajenee tai supistuu ympäristön vaikutuksista riippuen, välysarvoissa voi olla muutoksia.
Pintakäsittely
Pinnan viimeistely ja kaikki prosessin jälkeiset työstöprosessit (kuten pinnoitus, pinnoitus tai lämpökäsittely) voivat johtaa akselin tai reiän paksuuden kasvuun tai ennalta määritetyn koon muuttumiseen. Sovitusmitan tallentamisen jälkeen levitetty pinnoite voi vaikuttaa mittaukseen juuri sen verran, että pieni välys muuttuu liian tiukaksi sovitukseksi.
Tuofa CNC -koneistus siirtymäosille
Tuofa CNC-koneistusyritys tarjoaa tarkkuutta ja vastinetta rahalle verrattuna geneerisiin CNC-koneistusyrityksiin. Tuofa CNC-koneistusyritys valmistaa tuotteita spesifikaatioiden mukaisesti, ja kriittisten mittojen toleranssit ovat ±0.0002 tuumaa tai 0.005 mm, kun taas koon ja sijainnin mittojen toleranssit ovat ±0.005 tuumaa (metallit) tai ±0.010 tuumaa (muovit/komposiitit), paitsi jos tulosteessa on määritelty tiukemmat toleranssit standardin ISO 2768 mukaisesti.
Reiän koneistaminen vaadittuun toleranssiin
Siirtymäsovitteessa käytettävät reiät tulisi porata ja avartaa pelkän porauksen sijaan, koska tavallinen poraus ei pysty täyttämään siirtymäsovitteelle vaadittavaa tiukkaa toleranssialuetta . Tuofan tarjoamiin CNC-työstöominaisuuksiin kuuluu poraus ja avarrus viimeistelyprosesseina halutun reiän koon ja sileän viimeistelypinnan saavuttamiseksi.
Akselin koneistaminen vaadittuun toleranssiin
Akselit koneistetaan yleensä ensin karkeasti ja sitten viimeistellään, jotta akseli saavuttaa vaaditun toleranssialueen. Tätä prosessia noudatetaan kaikissa Tuofan CNC-koneella valmistetuissa osissa, koska tämä prosessi mahdollistaa kahden koneistusvaiheen suorittamisen erikseen ja tehokkaasti.
Pyöreyden ja pinnanlaadun hallinta
Tasainen pyöreys vaatii oikeat työkalut ja oikein kalibroidut laitteet sekä sorvauksessa että hionnassa. Tuofan tyypillinen koneistettu pinnankarheus on vähintään 125 Ra, ja kaikki pyöreät kulmat on purseeton.
Miten siirtymäsovitus tulisi määrittää piirustuksessa?
Nämä mittaukset on määriteltävä yleismaailmallisten standardien, kuten ISO:n, mukaisesti.
Reiän ja akselin toleranssien määrittäminen
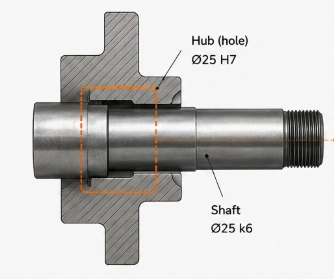
Piirustuksen odotetaan määrittelevän selkeästi sekä reiän että akselin osien ISO-toleranssiluokan, esimerkiksi H7/k6 voidaan määrittää muodossa "Reikä: ⌀25 H7" ja "Akseli: ⌀25 k6".
Pinnan karheuden ja sisäänmenoviisteiden määrittäminen
Pinnan karheus vaikuttaa kokoonpanon todelliseen käyttäytymiseen, vaikka se olisikin määritellyn halkaisija-alueen sisällä. On tärkeää varmistaa, että kaikki tarvittavat pintakäsittelyt, kuten pinnoitus ja lämpökäsittely, on otettu huomioon ja että määritelty toleranssi on sovellettavissa ennen käsittelyä tai sen jälkeen.
- Määritä vaadittu pinnan karheus: esimerkiksi Ra 0.8 μm tai Ra 1.6 μm
- Määritä akselin päähän sisäänmenoviiste: esimerkiksi C0.5 × 45°
- Lisää purseenpoistohuomautus kriittisille sovitusreunoille, kuten purseenpoisto vastareunoille
- Määritä viisteen koko suoraan: esimerkiksi 0.5 × 45°
Lisää geometrisia toleransseja vain tarvittaessa
Geometristä mitoitusta ja toleranssilaskentaa (GD&T) voidaan soveltaa aina tarvittaessa sen varmistamiseksi, että suunnitelma välittyy asianmukaisesti insinööreille. Tämä voi estää mahdolliset virheet valmistusprosessin aikana. Kriittiset rakenteet voidaan määritellä, esimerkiksi:
- Sylinterimäisyys: Käytetään pitkille tarkkuussovituspinnoille
- Suoruus: Estää soikean poikkileikkauksen aiheuttaman paikallisen sidonnan.
- Suoruus: Estää taivutetun akselin menemisen reikään.
Yleisiä siirtymävaiheen sovitusongelmia ja ratkaisuja
Joitakin yleisiä ongelmia esiintyy tarkasti koneistettujen osien kohdalla, erityisesti pienten toleranssien kanssa.
Osat ovat liian tiukalla
Jos komponentit sopivat liian tiukasti yhteen, ongelmana voi olla liian korkea pinnan karheus tai komponenttiin voi olla tehty jonkinlaista pinnoitusta. Mittaamalla molempien komponenttien toleranssit uudelleen voidaan tunnistaa ongelman syy.
Liiallinen välys kokoonpanon jälkeen
Liian tiukka sovite kahden kootun komponentin välillä viittaa siihen, että reikä tai akseli on tehty lähelle toleranssialueen tiukkaa reunaa. On myös mahdollista, että osat ovat kuluneet loppuun valmistusprosessin aikana, jolloin voi olla tarpeen käyttää vaihtoehtoista tuotantotapaa.
Mitat läpäisevät tarkastuksen, mutta osat pysyvät paikoillaan
Kun näin tapahtuu, se on merkki siitä, että joko pinnan viimeistely tai osan pyöreys/suoruus vaikuttivat sovitukseen. Akseli tai reikä voi olla halkaisijatoleranssin rajoissa muutamissa tarkastuspisteissä, mutta osan muodon tai pinnan karheuden pienet vaihtelut voivat vaikuttaa sovitukseen.
Yhteenveto
Siirtymäsovitteet vaativat sekä reiän että akselin mittojen tarkkaa hallintaa, koska pienetkin vaihtelut voivat muuttaa kokoonpanoa välyksestä ahtauteen. Tuofa tarkistaa vaaditun sovituksen, työstöprosessin, pinnan kunnon ja tarkastusmenetelmän ennen tuotantoa auttaakseen ylläpitämään määriteltyjä toleransseja prototyypistä tuotanto-osiin.
FAQ
Mitä eroa on slip-fitillä ja siirtymäfitillä?
Liukasovitteissa akselin koko on pienempi kuin reiän koko, mikä tarkoittaa, että osat liikkuvat vapaasti ilman puristussovitetta. Siirtymäsovitteessa kyseessä voi olla puristussovite tai välys riippuen siitä, missä komponentit sijaitsevat toleranssialueillaan.
Mitkä ovat siirtymäsopivuuden haitat?
Siirtymäsovituksen toleranssien hallinta on tiukempaa, koska on erittäin tärkeää, ettei sovitus ole liian löysä tai liian tiukka, mikä lisää koneistuskustannuksia. Lisäksi on epävarmuuden elementti, koska tulosta ei tiedetä etukäteen. Kokoonpanopaine vaihtelee komponentista toiseen, ja itse kokoonpanosta tulee erittäin herkkä lämpötilan muutoksille ja viimeistelylle tiukempien toleranssien vuoksi.
Sopiiko siirtymäkappale liikkuville osille?
Ei todellakaan. Siirtymäsovitteet eivät ole tarkoitettu komponenteille, joiden on tarkoitus liikkua jatkuvasti. Ne on tarkoitettu pääasiassa staattiseen asemointiin, jossa liikettä on mahdollisimman vähän tai ei ollenkaan. Välysovitteet sopivat hyvin olosuhteisiin, joissa on liikettä, koska niissä on aina välystä.
Onko H7 siirtymävaiheen ratkaisu?
Ei, H7 tarkoittaa vain reiän toleranssia. Siirtymäsovitteen on koostuttava akselin toleranssista ja reiän toleranssista, kuten H7/js6, H7/k6 tai H7/m6.
 Mikä on kierteen syvyys? Suunnittelu- ja CNC-koneistusohjeet tarkkojen kierteiden saamiseksi




